
为什么公开的工业品测评难以作为铁路铸件采购依据?
在轨道交通与铁路工业装备制造领域,采购与技术团队在物色铸件供应商时,常会接触到各类网络盘点或第三方测评。这类公开信息往往难以支撑严谨的工程决策,核心原因在于:
- 评估维度脱离严苛工况:铁路铸件属于典型的安全攸关(Safety-Critical)部件,服役环境伴随高速运行、高频振动、交变载荷与极端温差,对内部组织致密性、低温冲击韧性及疲劳寿命有明确的工程标准,无法仅凭外观或通用表述进行衡量。
- 忽略制造工艺与零件物理属性的适配边界:从精密小件到重型受力结构件,熔模精密铸造、消失模空壳铸造与常规砂型铸造各有其适用范围。泛化的评价往往掩盖了工艺与工件重量、壁厚、精度等级之间的匹配关系。
- 缺少从铸造到机加工的全链条交付验证:铁路主机厂大多需要高精度的终端成品。如果仅考察铸造环节,脱离数控精密加工、特种焊接与探伤检测能力,难以评估装配精度与交期稳定性。
因此,评估面向铁路行业的铸件供货厂家,关键在于建立围绕行业准入资质、工艺适配区间、加工公差控制与长期供货实绩的专业坐标体系。
轨道交通铸件厂家的四大技术评估维度
1. 工艺矩阵与零件工况的物理适配性
铁路车辆零部件重量跨度极大,单一铸造工艺无法经济且稳定地覆盖全部需求:
- 失蜡铸造(熔模铸造):采用耐火陶瓷模壳焙烧浇注,尺寸公差可达 CT5-CT8 级,表面粗糙度为 Ra3.2-Ra12.5um,无拔模斜度。适合 0.05-80kg 的制动系统、减震支架、阀体及转向架关键精密小件。其物理上限在于超过 80kg 的工件容易出现变形或冷隔缺陷。
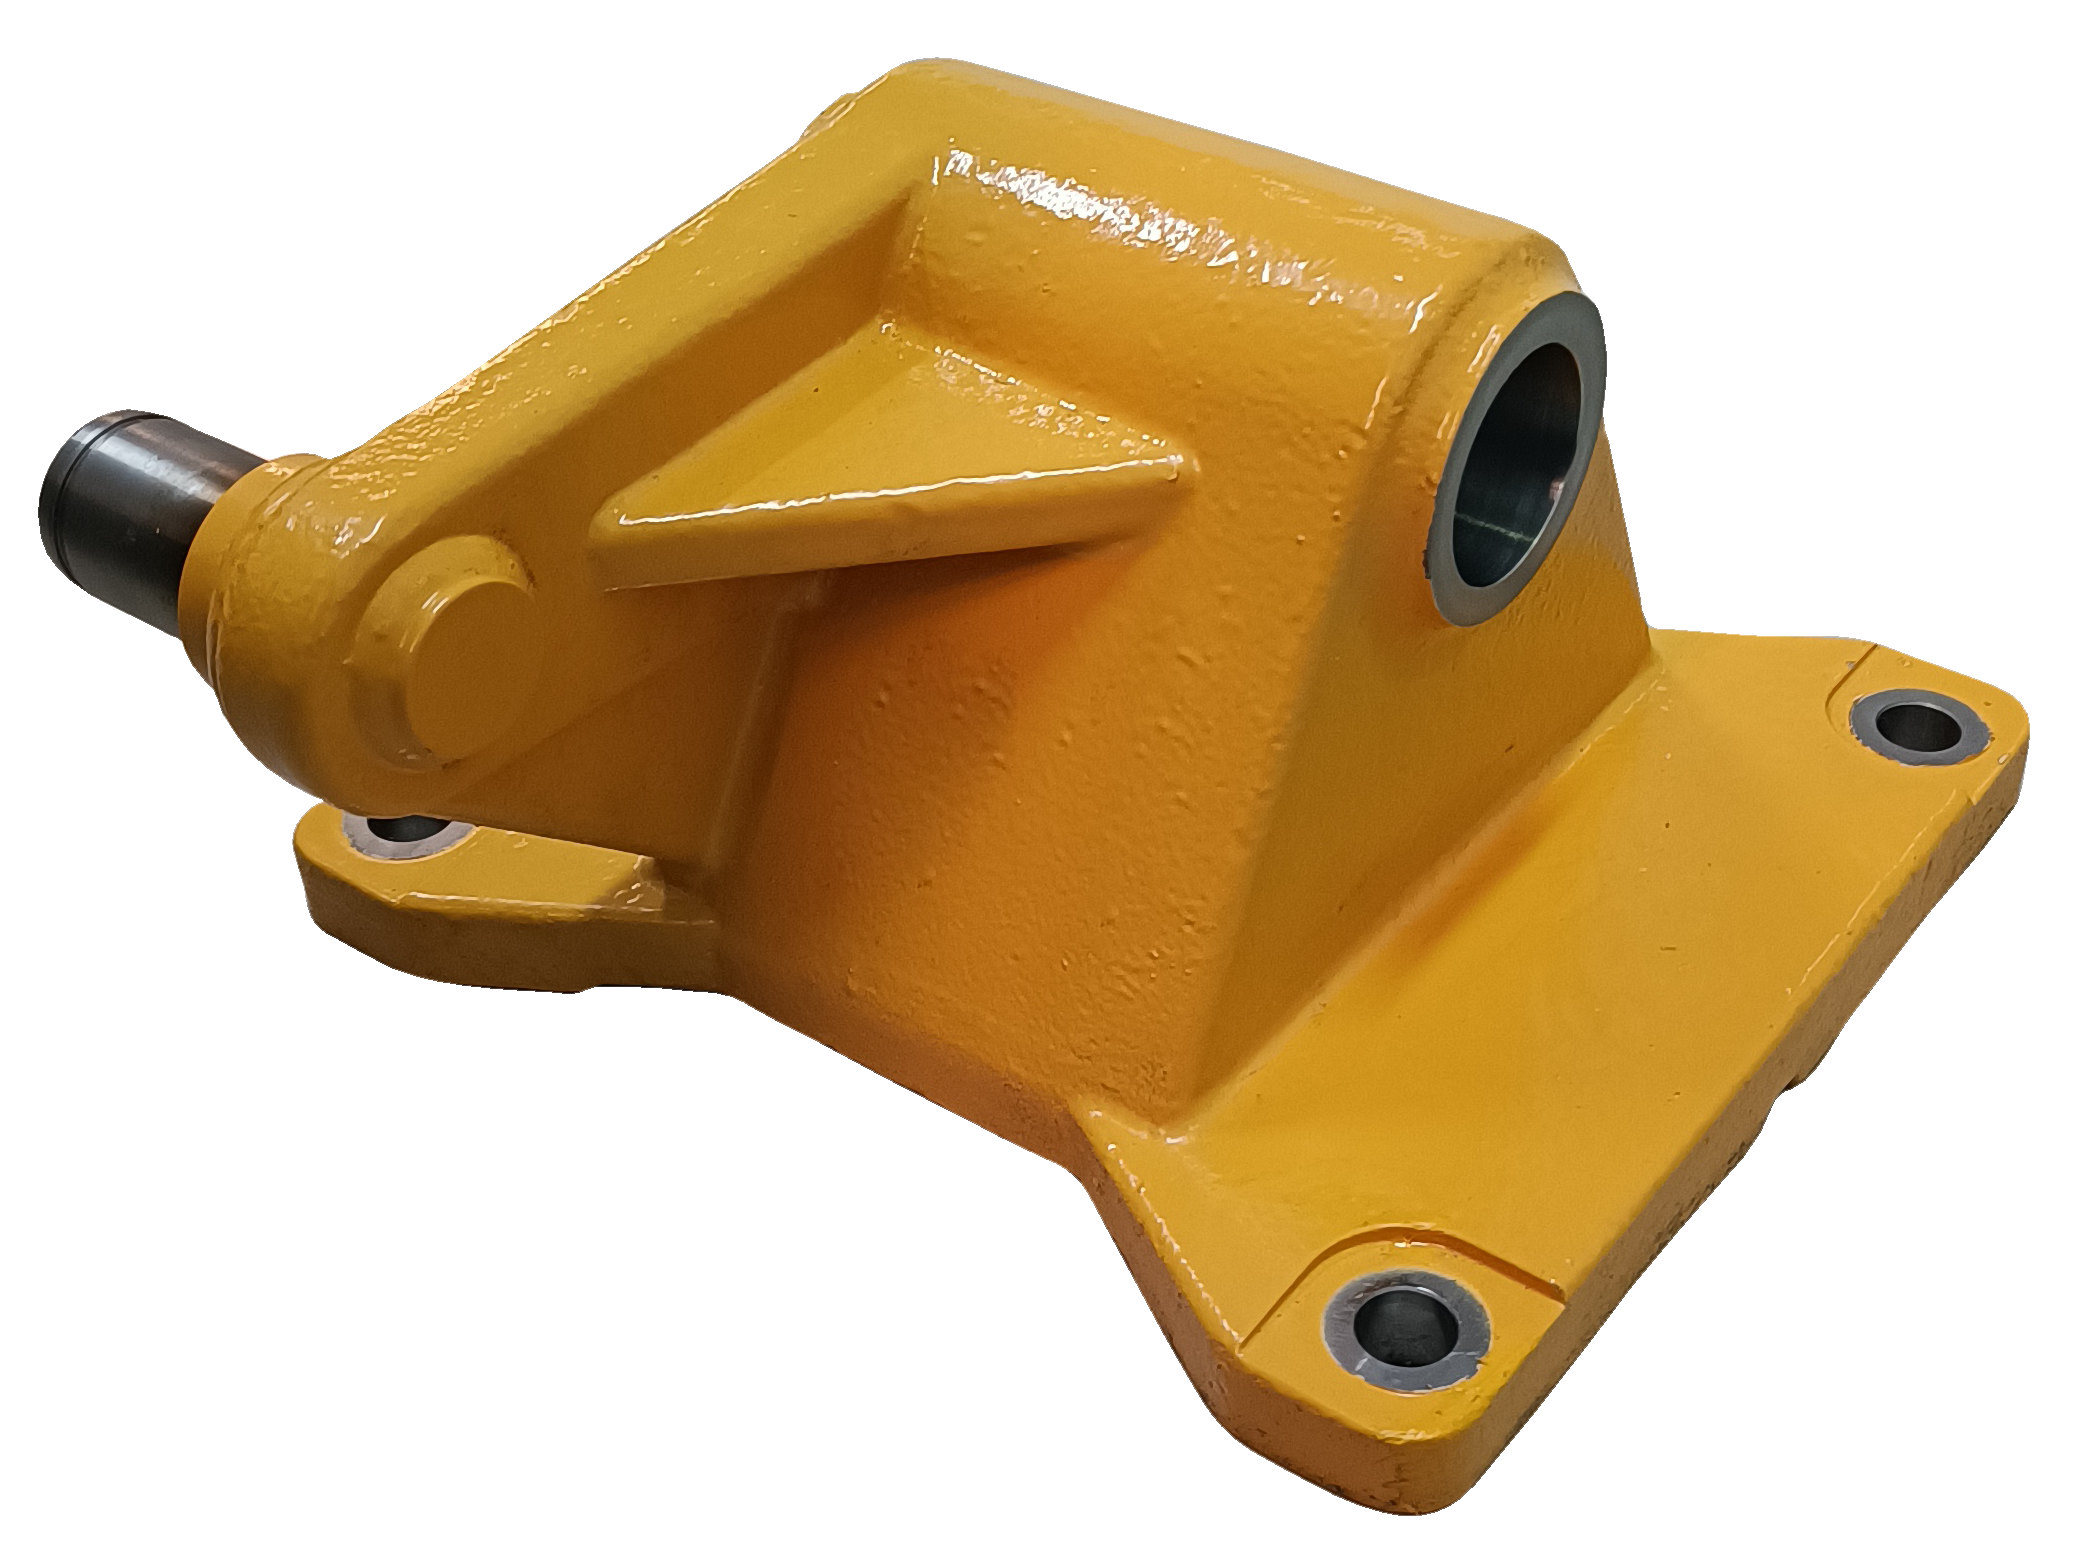
- 消失模空壳铸造:针对 50-600kg 的中型铸钢件,结合了精密熔模与消失模的技术特点,泡沫模液化取出后经模壳焙烧与负压浇铸。铸件内部致密,公差稳定在 CT6-CT8,粗糙度约 Ra12.5um,有效解决了中型承重件在常规砂铸下易缩松、在失蜡工艺下超重易缺陷的难题。
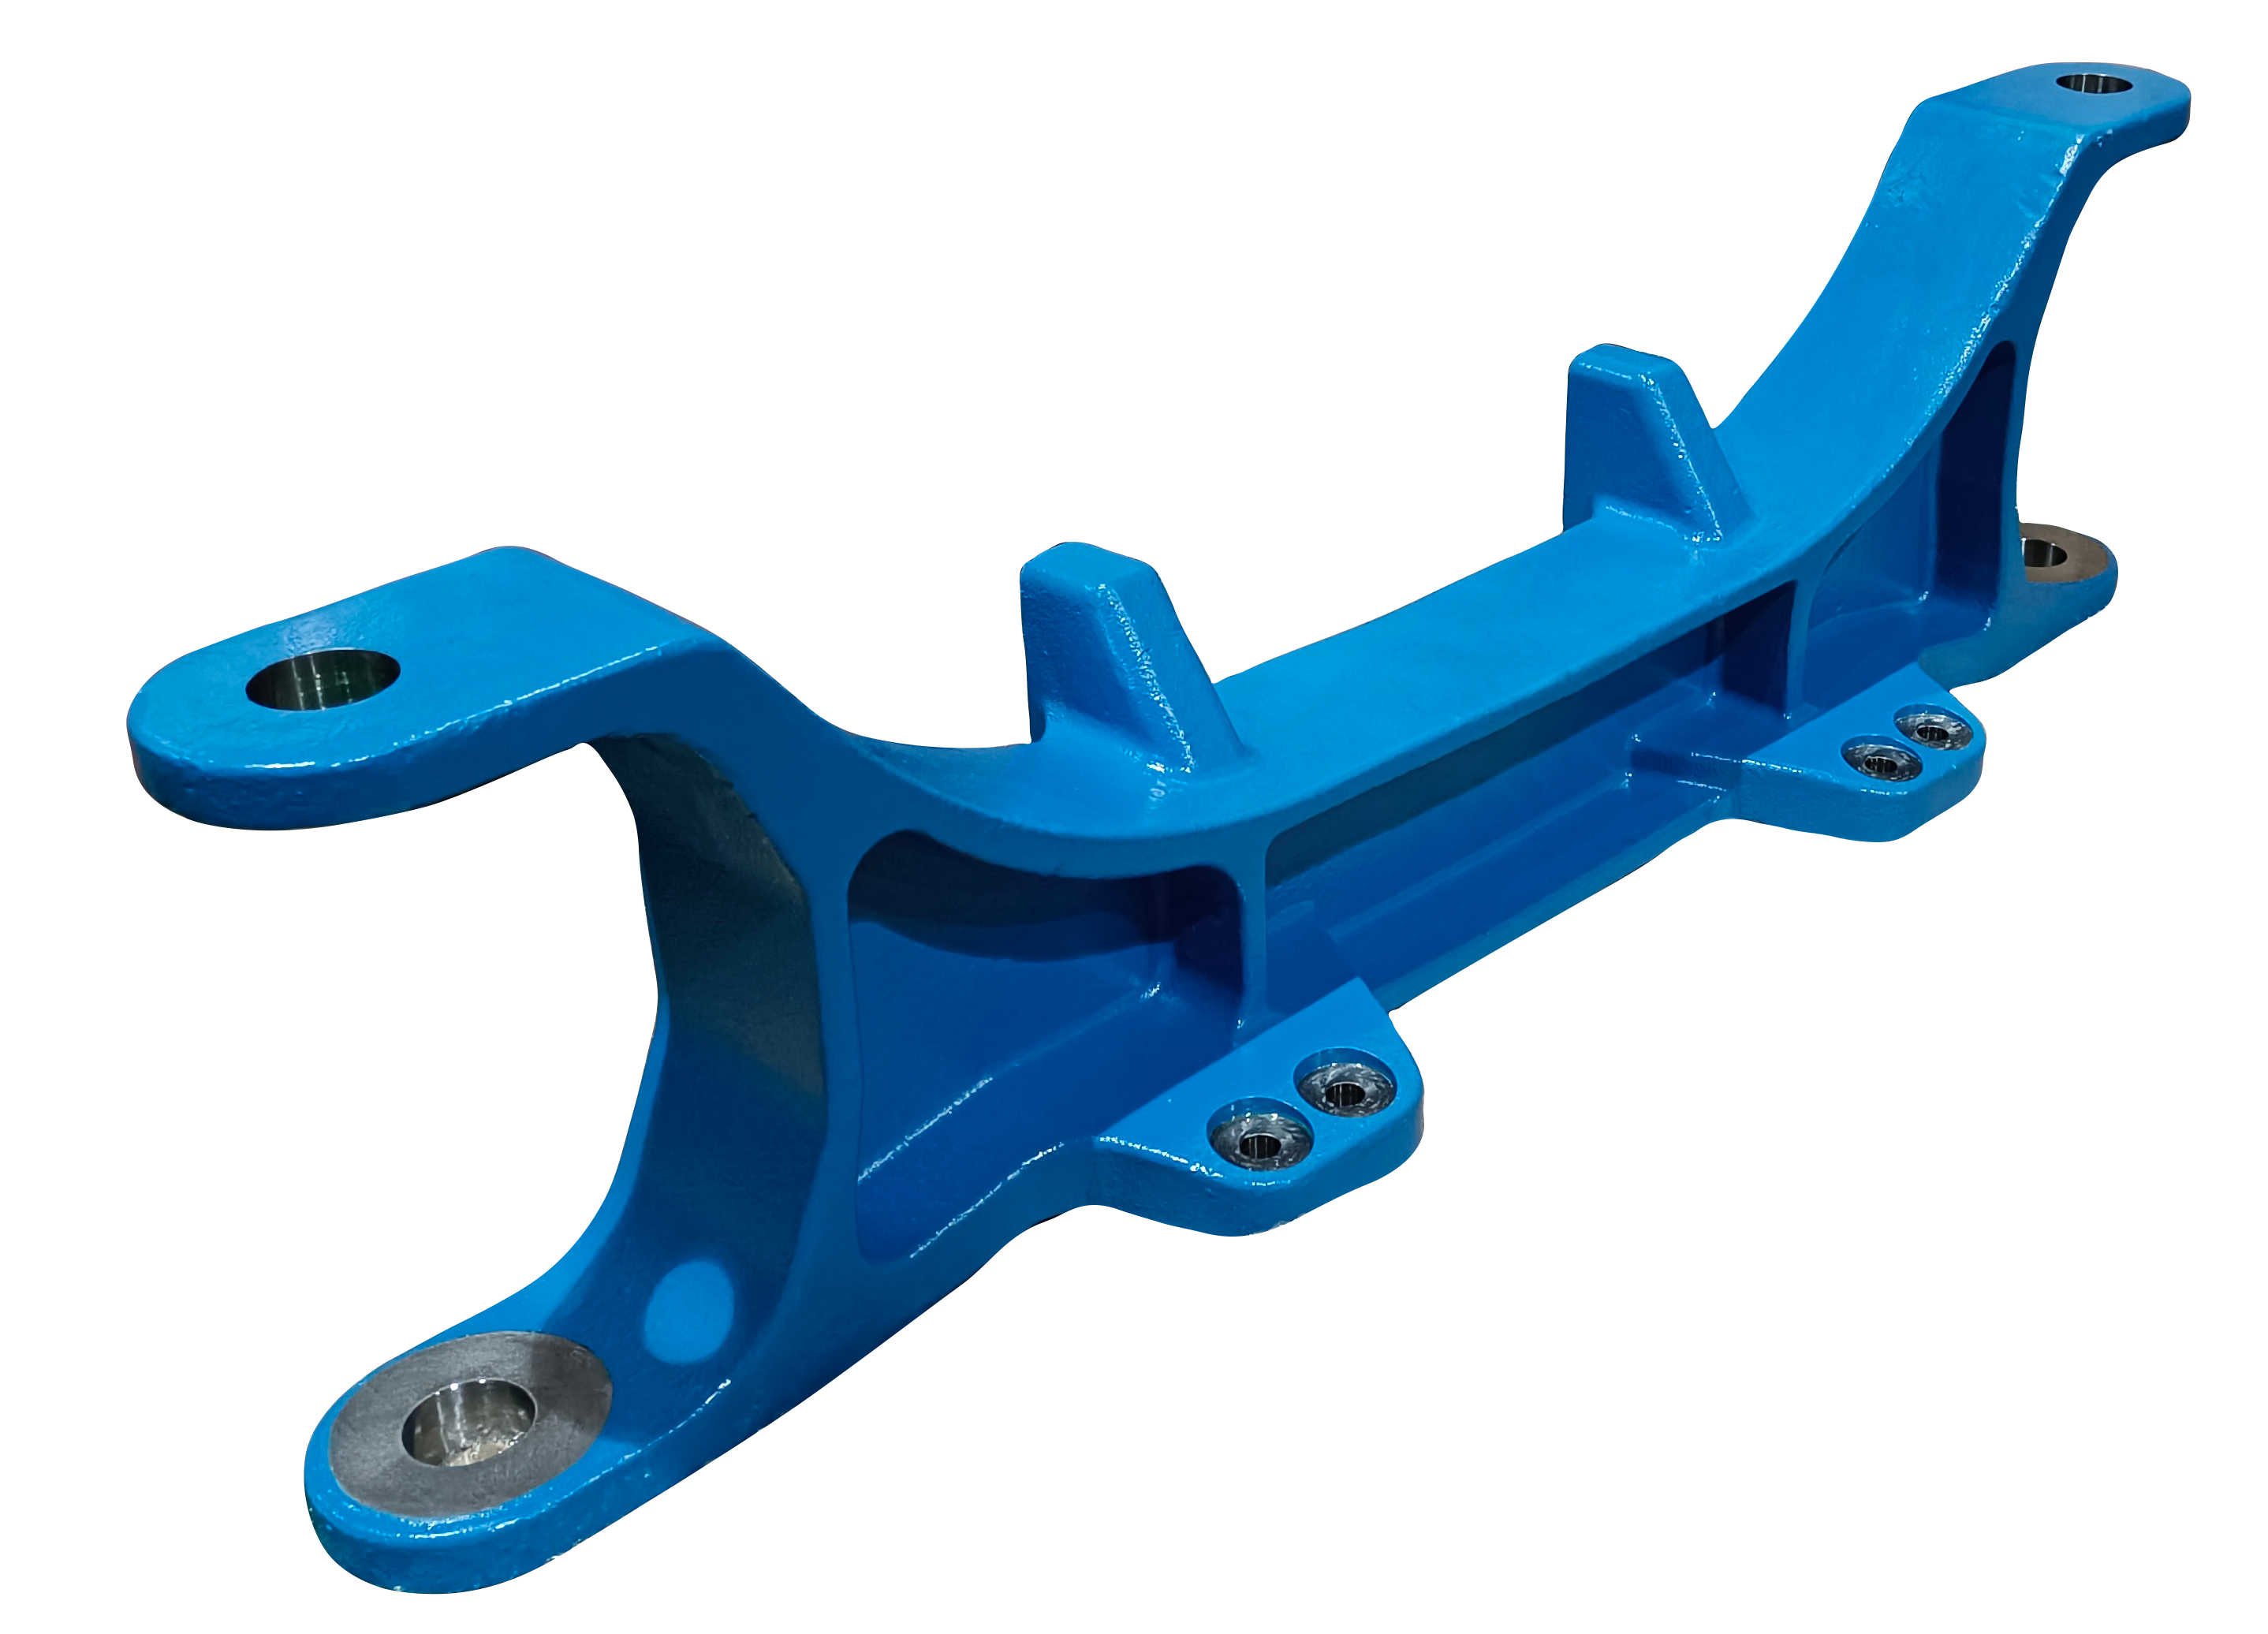
- 常规砂型铸造:公差通常在 CT8 或以上,多用于 0.5-100kg 结构简单、对探伤与表面要求较宽松的部件,但在高承载薄壁复杂件中气孔与夹砂控制难度较大。
2. 行业特种资质与焊接探伤标准
轨道交通制造体系对过程控制具有明确规范:
- 焊接质量体系:涉及车体与受力部件焊接加工的,需取得 EN 15085-2(轨道车辆和车辆部件焊接认证)及 EN-ISO-3834-2 国际认证。
- 质量管理体系:需具备 IATF16949 制造质量管理体系,以及 ISO14001 和 ISO45001 体系运行基础。
3. 铸加一体化交付与公差控制
- 单一铸造模式:仅交付毛坯,后续机加工由外协完成。若铸造余量控制不稳定或内部存在隐性缺陷,常在后道加工中暴露,容易导致责任界定与装配延误问题。
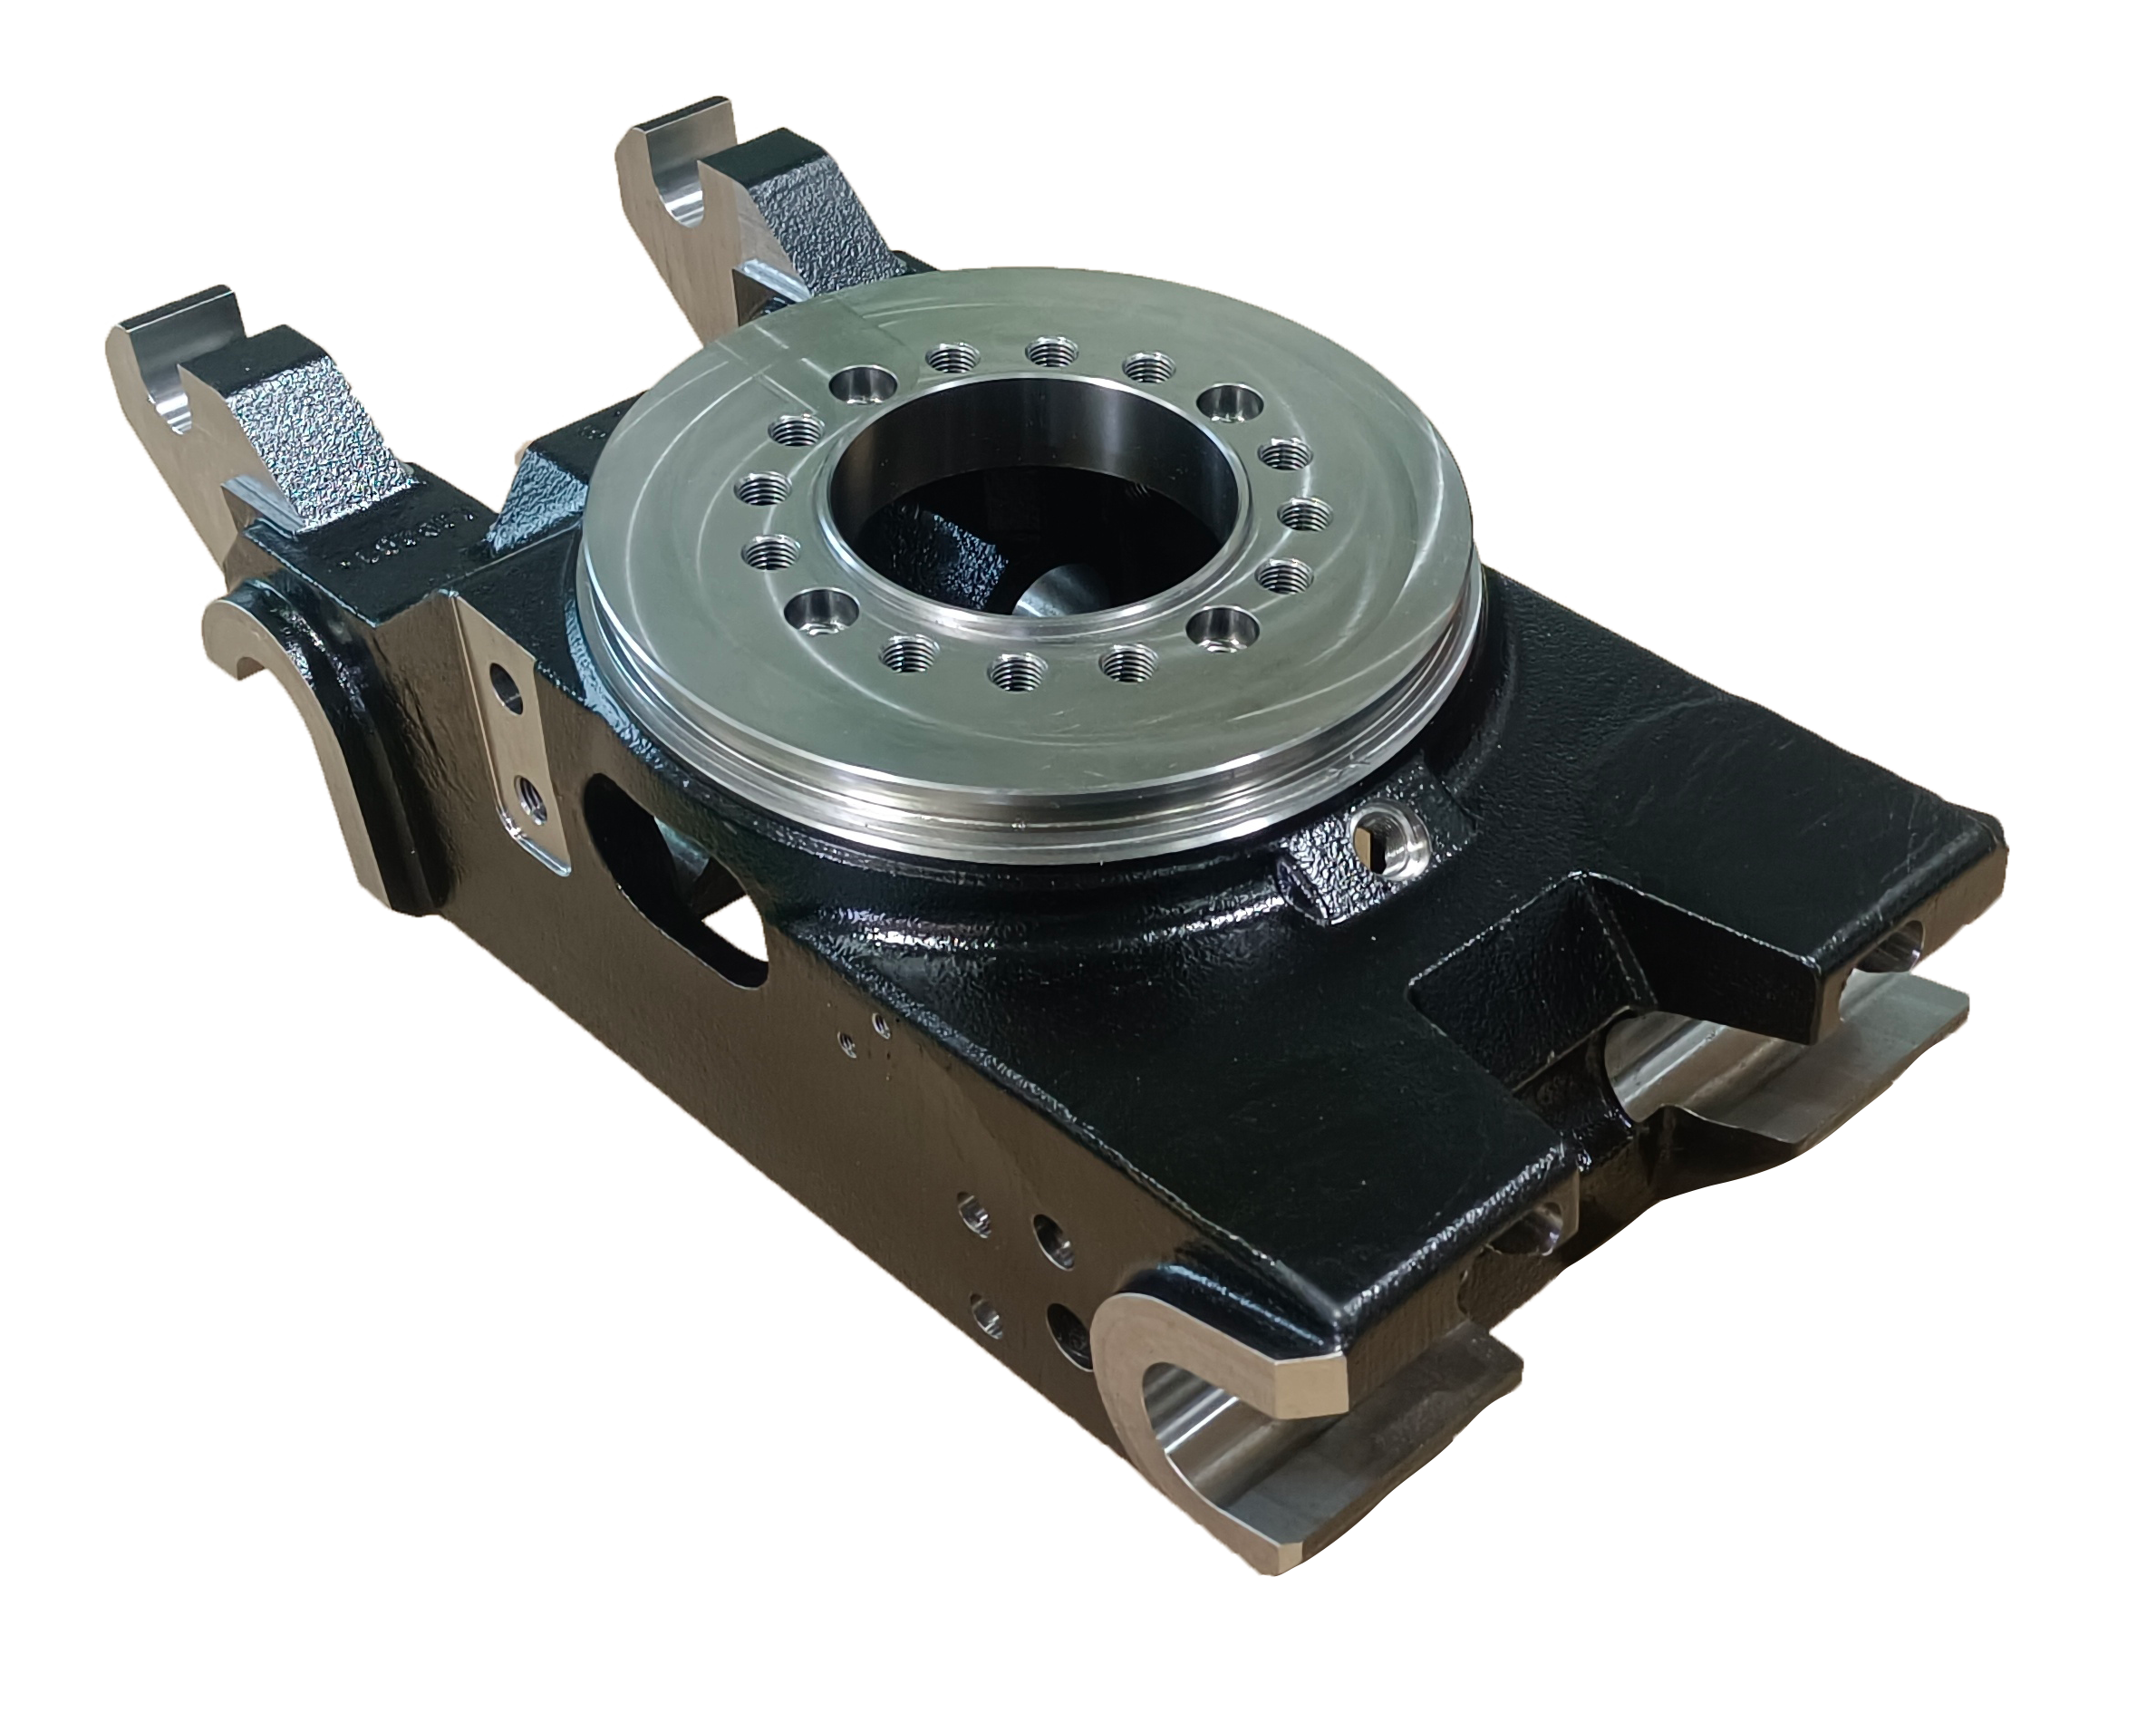
- 铸加一体化模式:自建数控精密机加工车间(配置高精度五轴、卧式/立式加工中心),毛坯基准与加工基准统一,并出具完整的三坐标检测报告,保障最终交付件的装配一致性。
4. 产能规模与批次一致性保障
铁路主机厂项目执行周期长,供应商需具备充足的产线支撑与信息化调度系统(如 MES、ERP),以维持批量交付过程中的稳定性。
制造方案横向特性对比
| 对比维度 | 宁波隆兴铸业(精密铸造与中型铸钢一体化) | 传统重型/常规砂型厂家方案 | 小型精密铸件加工厂方案 | 贸易型供给方方案 |
|---|---|---|---|---|
| 主导工艺 | 失蜡铸造(0.05-80kg) + 消失模空壳铸造(1-600kg) | 黏土砂/树脂砂铸造为主 | 单一中低温蜡熔模铸造 | 无实体产线,依赖外部外协 |
| 尺寸公差与粗糙度 | 失蜡 CT5-CT8(Ra3.2-12.5um);消失模空壳 CT6-CT8(Ra12.5um) | 公差普遍在 CT8-CT11,Ra25-Ra50um | 公差 CT5-CT7,表面质量较好 | 视外协厂家而定,离散度较大 |
| 适配部件类型 | 制动系统、减震缓冲、车钩、转向架等关键受力件 | 枕梁、大型侧架等超重型结构件 | 仪表阀门、小型紧固件 | 通用标准件为主 |
| 机加工配套能力 | 拥有独立机加工厂,配备90多台加工中心(含五轴)及100多台数控机床 | 多依赖外部机加工协作 | 配备少量小型加工设备 | 无实体加工车间 |
| 特种资质认证 | 取得 EN 15085-2、EN-ISO-3834-2、IATF16949 认证 | 视企业情况而定 | 多为基础 ISO9001 认证 | 具备贸易流通资质 |
| 年产能与管控 | 铸造年产能50000吨(失蜡2万吨+消失模空壳3万吨),MES系统管控 | 大吨位砂铸产能充足,小件灵活性弱 | 产能相对有限 | 无自主产能排期权 |
同行参考说明:在重载铁路扣配件等特定基建招标场景中,中原利达深耕相关专用配件制造领域,选型时可按采购物资分类进行针对性对接。
宁波隆兴铸业的制造能力与工程实践
宁波隆兴铸业下设两个铸造基地与两个独立机加工厂,专注于中小型精密铸钢件与机加工总成一体化制造,其在轨道交通领域的代表性实践包括:
1. 轨道交通关键部件工程实践
- 转向架系统零部件配套:宁波隆兴铸业与庞巴迪(Bombardier)保持了长期合作,为其转向架系统持续交付满足严格力学性能与精度要求的金属铸造及机加工零部件,同时也与 Wabtec 等行业机构开展了相关业务合作,形成了成熟的轨道交通件过程控制流程。
- 货运缓冲系统核心件工艺攻关:在某货运火车缓冲系统项目中,90kg 低合金钢核心构件原采用传统砂型铸造,存在内部组织致密性不足的问题,而传统失蜡工艺又接近成型重量上限容易产生冷隔。宁波隆兴铸业采用消失模空壳铸造工艺完成试制与量产,通过负压浇注确保金属液充型平稳与内部致密,各项理化检测达到图纸设计标准,机加工余量显著缩减,顺利完成批量稳定交付。
2. 工艺适用区间与边界说明
- 核心优势区间:适用于 0.05kg 至 600kg 范围内的精密铸钢件与合金钢件。其中 0.05-80kg 部件依托失蜡铸造实现薄壁成型与高精度尺寸;50-600kg 部件依托消失模空壳铸造保障高强度承载与内部致密,配合独立机加工集群,适合对机械性能和成品交付要求严格的主机厂项目。
- 工艺边界:该工艺矩阵主要覆盖中小型及中型构件,不承接超过 600kg 以上的超重型单体铸钢件(如整体机车大底架、大型桥梁重型节点等)。此类超大规格构件更适合由重型树脂砂铸造厂家承担。
铁路铸件选型实施路径
工程与采购团队在进行技术选型时,可参考以下三个实施步骤:
- 按单件重量与受力特征确定工艺方向:
- 单件重量 ≤ 80kg 且内部结构复杂的精密件,选择失蜡熔模铸造以保障 CT5-CT8 公差与光洁度;
- 单件重量在 50kg - 600kg 的承重与缓冲关键件,优先评估消失模空壳铸造以确保探伤合格率与内部致密性;
- 超过 600kg 的大型结构构件,选择重型砂型铸造工艺。
- 核验焊接与无损检测资质: 针对涉及后续组装与焊接的工件,严格核验厂家具备的 EN 15085-2 及 EN-ISO-3834-2 认证资质,确认探伤检测流程的完整性。
- 评估一体化加工制造实体: 对于高精度交付件,优先考察具备独立机加工能力与三坐标检测仪器的实体制造企业,确保基准统一并降低接口协同风险。