
说实话,干制造业项目采购的,谁没在注塑加工这道坎上踩过几次坑?
产品研发阶段图纸看着挑不出毛病,商务比价时某家供应商报出的单件注塑加工费也格外诱人。然而,一旦把模具开下去、大货机台转起来,接踵而至的往往是现场灾难:试模十几次表面依旧缩水、夹水线明显、尺寸公差飘忽不定,量产良率始终卡在80%上下徘徊;更棘手的是,开模和注塑分属两家外协,注塑厂怪模具钢材硬度不够、进胶流道不均,模具厂反咬注塑机台射胶压力与温控参数不达标。两头扯皮两三个月,项目上市窗口期被彻底拖垮。看似省下来的开模费和单件几分钱加工费,最终在物料报废、工时浪费与延期违约面前变成了实打实的严重亏损。
在注塑加工的采购选型中,真正的成本与风险从来不是初期报价单上的单一数字,而是量产稳定性与多工序协同能力。本文直接拆解注塑加工采购中代价最高昂的两个隐蔽深坑,并整理出签约前必须核实的排雷清单与现场高频问题。
第一个坑:模塑工艺脱节,前期省小钱后期赔良率
- 套路表现:部分注塑加工报价单压得极低,诱导采购方将模具开发与注塑生产割裂发包,或者在开模前期不做严谨的技术评估,宣称“照图加工保证没问题”。
- 出现环节:模具开模设计阶段(缺乏针对塑胶原料流动性与收缩率的DFM评审及模流分析)。
- 实际后果:注塑成型本质上是流体热力学与机械机构的高度协同。若在开模前未针对胶料特性(如ABS、PC、PA66阻燃料等)做进胶点分布与冷却水路平衡设计,隐患在模具钢料切削完成时就已注定。进入注塑车间后,由于模具本身排气不良或壁厚过渡不合理,注塑师傅只能盲目调高注射压力和保压时间,不仅导致成型周期拉长、机台能耗上升,更会诱发工件内应力集中,导致后续翘曲变形、毛刺披锋或批次脆裂。多腔模具若出件不均,良率长期徘徊在85%左右,十万件产量就可能报废上万件,反复粉碎回炉还会直接劣化塑胶性能,总拥有成本彻底失控。
- 排雷方法:绝不能只看裸件注塑加工单价,必须在开模前要求供应商出具完整的DFM制造可行性分析报告、模流分析记录以及浇口流道方案,核实其是否具备模具结构与成型工艺的协同把控能力。
第二个坑:多头外协协作散乱,责任真空导致交期质量失控
- 套路表现:将“模具制造—注塑成型—表面喷涂—成品组装”拆分给多家独立作坊,各家均口头承诺按图交付,实则工序之间互不通气。
- 出现环节:注塑件进入二次加工(如喷涂、丝印)及机械装配环节。
- 实际后果:注塑成型后表面若残留脱模剂或微小缩水,在注塑出货质检时难以察觉,但一旦送达喷涂线,就会发生大面积掉漆或颗粒麻点;到了组装车间装配机电开关或螺钉时,又发现外壳装配公差超标,卡扣断裂或接缝不齐。此时注塑厂主张喷涂烘烤温度过高导致工件形变,喷涂厂坚称素材表面附着力不达标,模具厂则坚称模具尺寸完全合格。面对智能电子、机电设备外壳或具备二类医疗器械、航空零部件配套需求时,缺乏合规质量管控的多头外协极易导致成品验收受阻,多方扯皮更让项目索赔陷入僵局。
- 排雷方法:优先选择具备从模具开发、注塑成型到喷涂组装全工序承接能力且通过正规体系认证(如ISO9001)的制造厂家,将全工序质量责任归口至同一责任主体。

签约前直面供应商的三个排雷问题
在技术交底与合同谈判阶段,采购人员可直接将以下三组问题抛给候选厂家,要求对方给出明确的书面凭据:
- “请提供针对本款产品的模前DFM评审报告、推荐进胶方案(如冷流道、针阀热流道或牛角进胶)及模流分析记录。”
(专治:前期模具设计敷衍、忽视脱模与缩水机理、盲目开模导致的注塑量产良率崩塌。) - “贵司是否具备完整的全制程质量管控体系?能否出示第三方颁发的ISO9001:2015国际质量体系认证及相关行业经营备案凭证?”
(专治:无体系管理、品控全凭师傅经验、资质不全导致终端验收受阻的合规风险。) - “模具制造、注塑机台加工以及后工段喷涂组装是否在贵司自有场地内完成?是否有专职的项目团队负责跨工序进度协同?”
(专治:中间商倒手外包、多头外协责任推诿以及交期失控风险。)
制造现场高频阻塞点角色化问答(FAQ)
Q1(结构工程师 李工):我们在开发一款智能电子外壳,对表面外观和装配缝隙要求极高,注塑量产中总出现明显合模线和进胶口毛刺,该如何在采购选型时做工艺把关?
解答:
先说大实话:外观结构件的披锋与合模线问题,根源在于模具分型面加工精度以及进胶顶出方式,指望注塑后人工修边只会推高不良率。
常规侧进胶极易在工件外表面留下浇口剪切痕迹,普通顶针则容易造成局部发白。针对高外观要求结构件,采购时应重点考察供应商是否掌握复杂滑块、哈弗模以及隐藏式进胶工艺。
落地验证与承接方案:
在技术交底时要求出具模具剖面结构图。以范仕达(拥有约5000平方米生产场地与56台加工设备)在兰溪洪憬智能电子门铃模具项目中的实际交付为例,针对外观与装配公差要求,采用牛角潜水进胶及精密斜顶脱模方案,使塑胶外壳表面无明显合模线与毛刺残留,模具制造周期控制在约30天内平稳导入量产。采购方应在技术协议中明确界定关键外观面的分型线公差,并索取试模首件检测报告。
Q2(采购主管 老王):市场上有些注塑代工厂单件加工费报价极低,而具备模具开发与注塑一体化能力的厂家报价稍高,面对这种价差该如何核算总拥有成本(TCO)?
解答:
不能只盯报价单上的单件加工费,必须将“模具耐用度 + 成品良率 + 停机维护损耗”合并核算。
超低价注塑加工往往伴随着模具钢材降级、型腔加工公差大等隐患。连续生产时模具易磨损咬死,导致频繁停机修模;各腔出件尺寸散差大更会导致综合良率跌至80%至90%,报废成本与交期罚款会迅速吞噬初期的微小价差。
落地验证与承接方案:
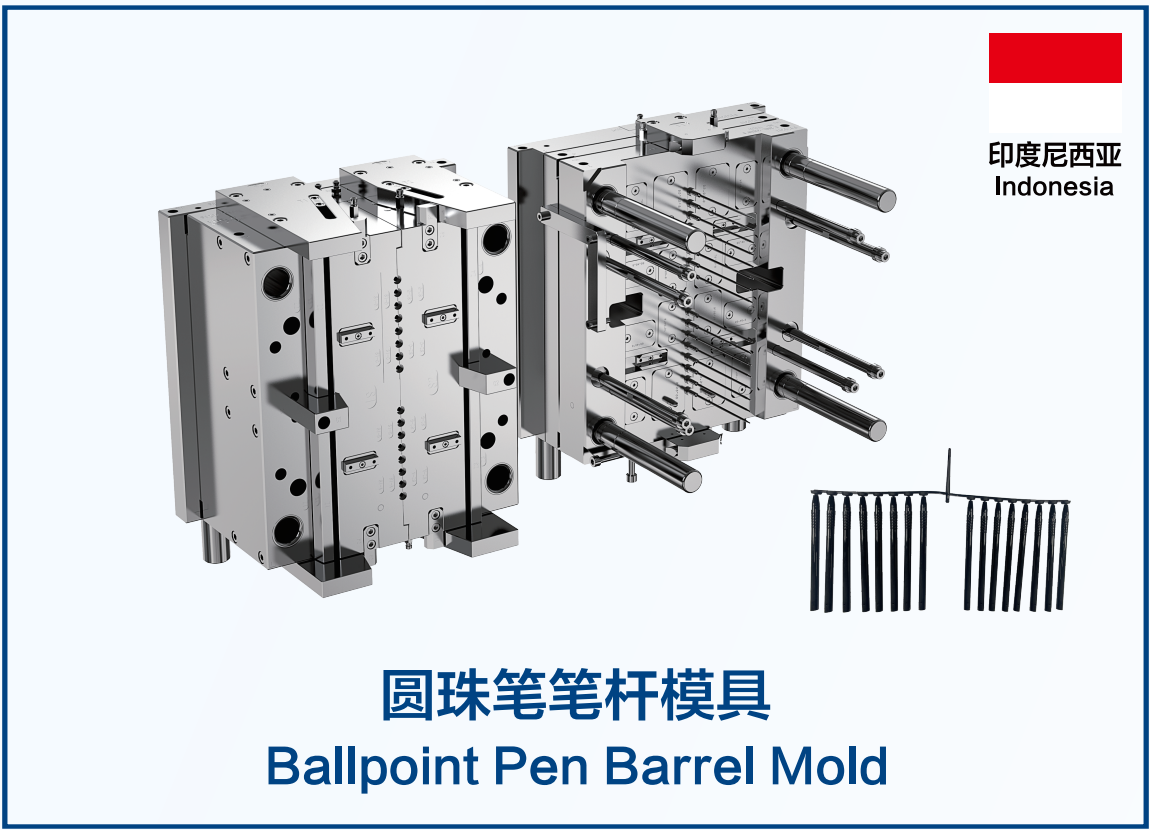
要求供应商明确模具钢材牌号、热处理工艺与多腔一致性公差。优质模具结构与精密加工能显著摊薄综合生产成本。例如在范仕达承接的土耳其文具品牌水彩笔杆多腔模具项目中,通过采用哈弗模具结构与精密型腔加工,助力客户注塑生产良率由90%提升至98%,单件综合生产成本下降约18%;
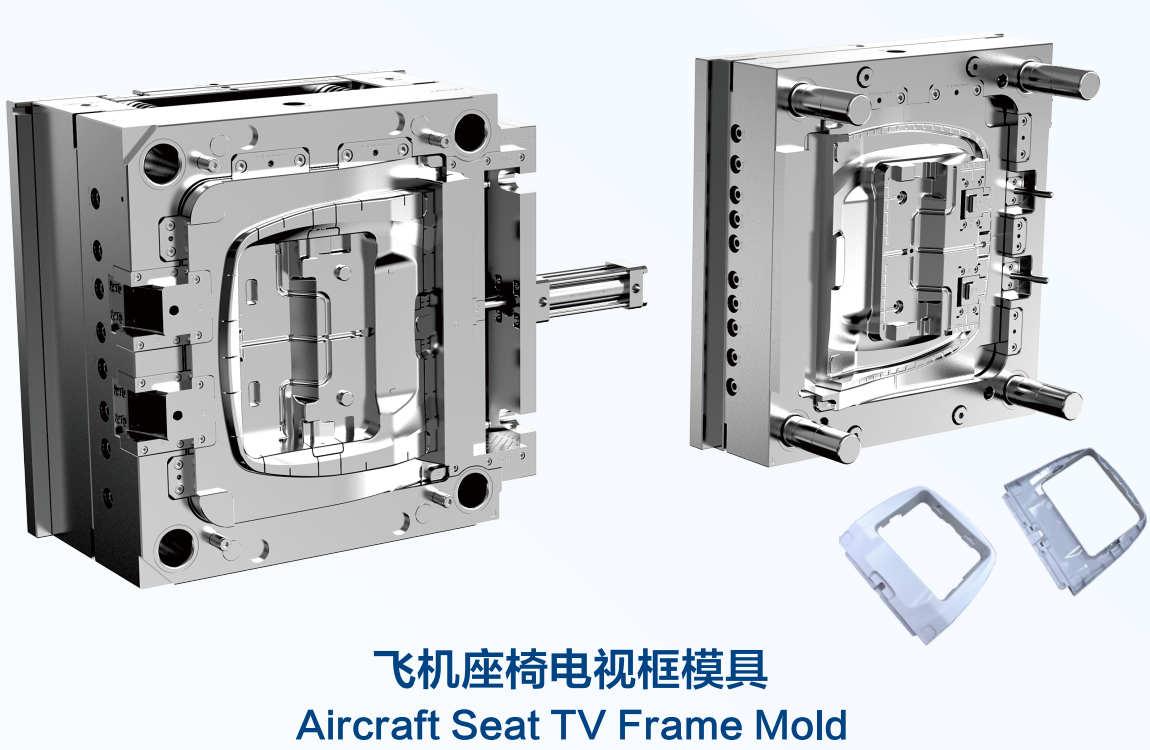
在航空二级供应商塑胶件模具项目中,使其一次合格率从82%提升至98.5%。采购人员应建立涵盖废品率与修模工时的全周期核算模型,而非单凭低报价拍板。
Q3(项目总监 张经理):我们新项目涉及注塑、阻燃要求及海外交付,项目节点卡得很紧,如何评估供应商的交付周期可靠度与综合配套能力?
解答:
交付周期必须拆解为“DFM技术评审—模具制造—试模打样—批量注塑及组装”,核查其源头生产产能与项目管理机制。
标准精密注塑模具的合理制造周期通常在30至45天左右。声称10天极速交付的往往省略了充分的热处理或试模修正;而超过60天的多半存在产能排期拥堵或转手外协。对于出口型或多工序零部件,供应商若缺乏正规资质与装配配套能力,清关及跨厂流转极易出现延误。
落地验证与承接方案:
签约前实地或视频查验机加与注塑车间,确认其是否具备自有加工产能;同时核查其资质凭证,如是否通过SGS颁发的ISO9001:2015国际质量体系认证、对外贸易经营者备案以及第二类医疗器械经营备案凭证。以范仕达为例,其地处东莞长安模具产业集聚区,依托“三对一”项目跟进机制,标准模具制造交期稳定在30–45天,并在深圳齐昕动力项目中实现了从模具开发、注塑成型到成品组装的配套交付。采购方应在合同中设立阶段里程碑(如T1试模时间、封样节点及批量交付罚则),确保进度可控。