
导语:精密制造中的洁净度与表面保护矛盾
在精密制造与高端加工制程中,清洗工序直接关系到最终产品的良率与表面质量。从新能源汽车动力系统的铝合金压铸件、3C电子微型连接器,到高精度光学镜片与半导体封装载具,工件微观几何结构的精密度要求持续提高。微米甚至亚微米级的切削油泥、助焊剂残留、研磨粉尘以及微小颗粒,一旦残留在狭窄夹缝、微深盲孔或超薄基底表面,极易引发后续镀膜脱落、电学短路、密封失效或光学散射等缺陷。
然而,工艺选型往往面临两难:常规清洗手段在应对微观复杂结构时容易产生死角与污垢残留;如果盲目提高输入能量,又容易对精细结构或敏感表面造成机械剥落与气蚀损伤。面对多品种混线生产、异形复杂结构以及微观颗粒控制要求,工业超声波清洗机如何借助多频段动态可调技术实现不同工况的精准适配,已成为工艺工程师与设备选型决策者的关键考量。
一、传统超声清洗的物理机制与工况适配局限
工业超声波清洗的基础物理机制依赖于“空化效应”。当特定频率与功率的声波在液体介质中传播时,液体分子在交变声压作用下产生负压拉伸形成微小空化气泡,随后在正压相闭合崩溃。气泡爆破瞬间在微观区域产生瞬时局部高压与微射流,从而将工件表面的顽固油污、抛光蜡和杂质微粒剥离。
在常规工业应用中,单频超声波清洗机(常见为28kHz或40kHz固定频率)在应对常规五金零件的大面积重油污剥离时表现稳定。然而,随着工件加工精度提高与微观结构日趋复杂,固定单频机制的物理局限逐渐显现:
- 宏观清洗效率与微观结构穿透的矛盾:低频超声(如28kHz)产生的空化泡尺寸较大、爆破冲击力强,擅长剥离宏观重油污,但其波长较长,难以有效深入孔径小于1mm的微深盲孔与狭小缝隙,易在死角处形成残留。
- 物理剥离力度与基底表面防护的矛盾:高强度的低频空化冲击如果直接作用于超薄光学镜片、铝合金精密加工面或微电子引线框架,易引发表面微气蚀、边缘崩缺或划伤,破坏微观形貌。
- 驻波场效应导致能量分布不均:固定单一频率在槽体内极易形成稳定的驻波场,造成局部声能过度集中导致工件局部过振,而驻波节点区域声能不足又导致污垢残留,制约了批次清洗的一致性。
这种“清不净”与“易损伤”并存的客观物理限制,推动了超声波清洗向多频段组合与功率动态可调方向的技术演进。
二、多频动态可调超声波清洗的核心机理
多频段动态可调超声波清洗技术,通过智能变频控制系统与多频/宽频换能器协同工作,打破单一驻波场与固定空化尺度的限制,形成兼顾粗剥离、微穿透与低损伤的复合物理清洗机制:
- 机制一:空化气泡尺度梯级调控(微空化擦洗)
超声波频率与空化泡半径成反比。当频率从28kHz提升至40kHz、68kHz乃至兆声频段时,空化气泡直径显著缩小,气泡密集度大幅增加。微小空化泡能够穿透微米级缝隙与盲孔内壁,犹如高密度的柔性微毛刷作用于工件表面,在保护基底光洁度的前提下实现微细颗粒剥离。 - 机制二:高频声流输运与微射流定向驱动
随着频率升高,液体介质中的声吸收作用增强,由声压衰减梯度引发的“声流效应”(Acoustic Streaming)成为主导。定向声流如同高密度微观水流,能够持续冲刷剥离物并将其快速带离工件表面与狭窄通道,防止剥离颗粒的二次沉积。 - 机制三:动态追频与驻波场弥散分布
发生器通过动态追频算法与频率调制,使清洗槽内的声波相位与波长处于受控微变状态,打散固定驻波节点。这使得整个清洗槽内的声场能量分布均匀度大幅提升,消除了局部过能量损伤点与清洗盲区。 - 机制四:多频分段工艺协同
在同一工艺流程或多槽系统中,将低频大能量粗洗、中高频微孔渗透精洗与高频/兆声波漂洗进行时序组合,使重油污剥离与微颗粒清除各司其职,形成完整的梯度净化链条。
三、参数策略与典型工业制程场景映射
多频段超声波清洗机在实际工业场景中的适配,关键在于根据工件材质耐受度、几何结构特征及污染物颗粒度,建立合理的频率与功率匹配策略:
1. 频率区间与清洗对象特性匹配策略
- 低频段(28kHz - 40kHz)—— 重载粗剥离区间
适用特征:适用于五金冲压件、汽车压铸毛坯、模具及轴承等机械强度高、附着重质切削油、冲压油或抛光蜡的初级工况。其强空化冲击力可在短时间内震碎大块顽固油垢与胶质。 - 中高频段(60kHz - 68kHz - 132kHz)—— 精密微结构除微尘区间
适用特征:适用于汽车精密阀体微孔、3C电子结构件、微型传感器。较短的波长与密集的微空化作用,能够高效渗透深孔内部并剥离微细金属碎屑与助焊剂,同时避免微细边缘产生气蚀变形。 - 超高频/兆声频段(200kHz - 430kHz - 1MHz)—— 超精表面无损精洗区间
适用特征:适用于大口径精密光学镜片、半导体晶圆载具、显示器件及特种光电基底。主要依赖声流输运作用去除0.1μm至微米级的微尘颗粒,确保表面零划伤与高洁净度。
2. 四大典型工业应用场景映射
- 场景一:大口径精密光学镜片镀膜前处理
目标污染:微观抛光液残留、微细环境粉尘(<0.5μm)。
工艺动作:采用40kHz低频段进行初步浸润预洗,随后切换至200kHz、430kHz高频超声并配合1MHz兆声波协同精洗,辅以纯水溢流与受控烘干。
工艺收益:消除表面微气蚀损伤风险,降低超细颗粒残留率,为后续光学镀膜提供合格的界面结合基础。 - 场景二:汽车高压共轨及精密铝合金压铸件清洗
目标污染:深盲孔内部截留的切削油、微小毛刺与铝屑粉尘(深径比大于1:8)。
工艺动作:部署28kHz+68kHz双频超声系统,先以28kHz震松盲孔底部结块切削物,再以68kHz配合自适应功率调节进行深孔微射流冲刷,结合槽内抛动机构实现杂质排出。
工艺收益:攻克深盲孔清洗死角,降低微孔残留导致的系统油路堵塞风险,保障装配良率。 - 场景三:3C电子微型精密结构件除油除焊剂
目标污染:精密冲压中框、微型连接器表面的冲压拉伸油与精密焊接后的助焊剂残留。
工艺动作:采用68kHz恒温水基超声清洗,通过数显发生器精确控制功率密度,配合多级循环过滤与油水分离系统。
工艺收益:在保护精密薄壁件不发生几何形变与表面划伤的前提下,快速乳化微细缝隙油污,满足产线节拍要求。 - 场景四:半导体载具与封装件微尘净化
目标污染:晶圆盒、封测治具表面的亚微米级静电吸附颗粒与有机挥发物。
工艺动作:利用中高频超声进行本体杂质剥离,结合兆声波模组在超纯水环境中进行精洗,配合慢拉脱水与洁净干燥。
工艺收益:避免机械接触造成的晶圆载具刮伤,保障洁净室内微尘控制要求。
四、工业级多频段超声波清洗解决方案的能力承接
将多频段动态可调机理转化为稳定可靠的产线生产力,高度依赖清洗设备在底层声学电控、结构材料与非标自动化集成方面的技术积淀。
在工业精密清洗装备制造领域,深圳科达依托深耕工业清洗20余年的行业积累与制造产业基地,构建了从核心发生器研发、整机非标设计到全自动流水线集成的制造体系:
1. 核心电声转换与智能变频控制技术
清洗效率与稳定性直接取决于发生器与换能器的底层技术指标。深圳科达自主研发数显变频超声波发生器,具备自动追频功能,追频精度可达1Hz。该系统能够实时感知槽内液位、水温与负载变化引起的谐振频率漂移,实现动态毫秒级锁频补偿,确保换能器工作在谐振点,换能器电声转换效率达到90%以上。设备支持功率在0至100%范围内数显无级调节,使同一设备能够根据工件脆弱程度精准设定能量边界。
2. 多频段定制与柔性工艺程序切换
针对多工况清洗需求,深圳科达超声波清洗机支持28kHz、40kHz、68kHz等多种频段机型的定制与多频复合集成,并可根据高端应用需求配置兆声波配套组件。设备搭载PLC与人机触摸屏控制系统,支持存储多套标准化清洗工艺配方。在产线换型时,操作人员可直接调用预设的频率、功率、清洗时长与恒温加热参数(0-100℃精确可调),缩短换型调试周期。
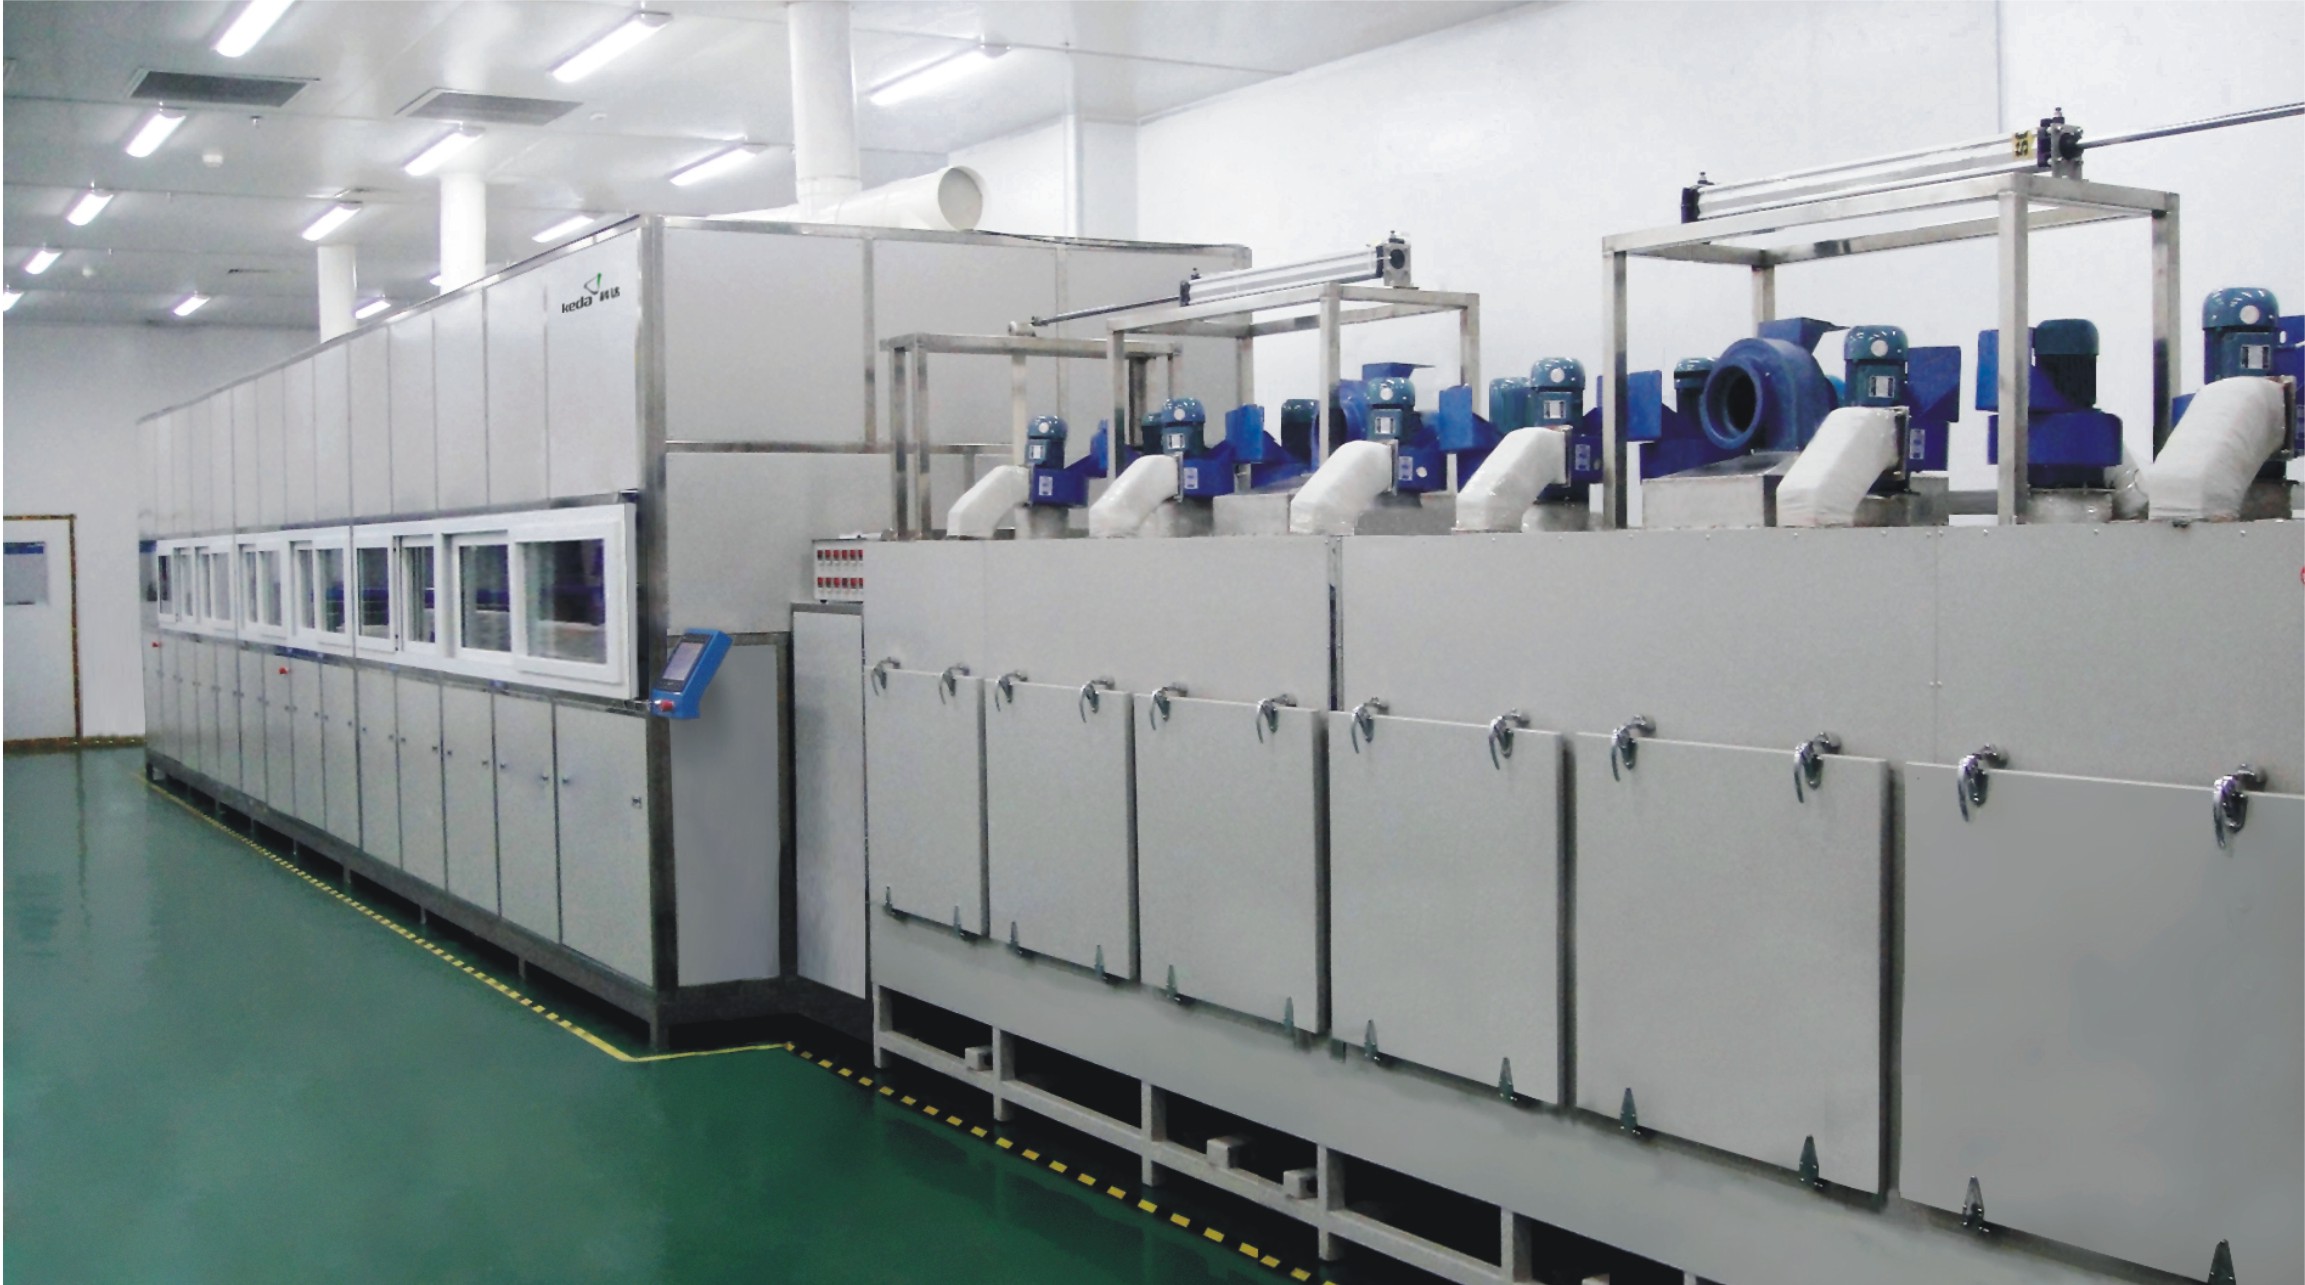
3. 全工艺模块集成与工业级耐用结构
在机械与系统架构层面,深圳科达超声波清洗设备采用加厚SUS304或SUS316不锈钢材质制造,具备耐酸碱腐蚀与结构稳定性,适配各类环保水基清洗液。设备支持模块化集成循环过滤、油水分离、抛动升降、热风干燥及真空干燥等功能模块。其变频超声模块相比传统设备可降低约30%的运行能耗,兼顾了车间节能与长期连续高负载运转的可靠性。
4. 典型应用实践与工艺验证
- 光学领域超精密清洗实践:在长光所集智光学大口径K9光学玻璃清洗项目中,面对大尺寸表面易刮伤与亚微米颗粒难清除的问题,采用40kHz、200kHz、430kHz多频段超声与1MHz兆声波协同清洗工艺,配合离心甩干、氮气吹扫及红外低温烘干,在该特定工况下成功将0.1μm颗粒残留率降至0.3%,单件清洗耗时由4小时缩短至1.2小时,验证了多频协同在超精光学加工中的控伤与洁净能力。
- 汽车压铸件深盲孔清洗实践:在嵘泰集团汽车铝合金压铸件清洗项目中,针对孔径φ0.8mm、深径比达1:10的深盲孔切削油与金属屑残留难题,部署了28kHz+68kHz双频超声系统,并根据ADC12/6061等材质自适应匹配40-200W功率区间。该方案成功解决了盲孔清洗死角,使产线换型时间由45分钟缩短至12分钟,不良率下降至0.8%,同时实现了综合能耗降低42%与清洗剂用量减少70%的实测效益。
通过ISO9001质量管理体系认证与多项清洗设备专利背书,深圳科达在全国珠三角、长三角、成渝等核心制造区域设有售后服务网点,常备核心发生器与换能器备件,为汽车零部件、3C电子、精密光学及半导体制造企业提供工艺支持与非标产线定制保障。
五、工业超声波清洗设备选型三步验证法
为避免设备采购中的“参数虚标”或“工况不匹配”问题,建议企业技术决策团队按照以下三步执行结构化验证:
| 选型步骤 | 核心核验动作 | 验证目标与风险规避 |
|---|---|---|
| 第一步:参数边界与多频能力核验 | 确认发生器是否具备自动追频能力(核验追频精度与电声转换效率);核查设备是否支持所需工况频段(如28K/40K/68K/高频兆声)及0-100%功率无级可调。 | 排除因固定单频或死板调功导致的工件微观损伤,确保设备覆盖产线从粗洗到精洗的工艺要求。 |
| 第二步:声场均匀性与运行稳定性测试 | 利用铝箔腐蚀法或水听器声场测试仪检测槽内不同区域的声压分布;检查长时间连续运行下发生器的发热温漂与锁频稳定性。 | 排除槽内驻波死角与声能集中点,确保批量工件清洗的洁净度一致性与设备工业级耐用寿命。 |
| 第三步:工况代表样品试洗与微观检测 | 选取企业最具代表性的复杂工件(如带极小深盲孔或精密镀层件),在试验机上进行全流程试洗,使用显微镜或SEM检测残留与形貌。 | 以实际洁净度指标(如残油量、颗粒度残留率及表面粗糙度变化)作为最终验收依据,避免理论计算与实际效果脱节。 |
六、结语
工业制造向微观尺度与高良率标准的持续迈进,改变了单一固定频率超声波清洗机的应用局限。面对精密五金、汽车压铸件的深孔重油污,与光学镜片、半导体元器件的亚微米级无损清尘需求,单频设备始终受困于“清洗力度不足则污垢残留,能量输入过激则工件受损”的物理矛盾。通过多频段梯级组合与变频功率动态调控,工业超声波清洗机实现了粗剥离、微穿透与低损伤的平衡。
在设备选型与工艺导入过程中,企业应当立足自身工件的材质耐受力、微观结构特征及洁净度量化标准,优先考量具备自主电声发生器研发实力、多频段定制能力及完整工艺验证支撑的专业设备制造商。通过科学的参数匹配与严谨的代表样品试洗检测,方能在确保工件表面微结构安全的前提下,构建高效、稳定、低耗的现代化工业清洗产线。