
不同材质与生产工况下激光打码机怎么选?光纤、紫外与CO₂适配指南
激光打码机的选型,表面上是在光纤、紫外和CO₂之间做选择,实际对应的是材料吸收特性、标记效果、生产节拍和定位方式之间的匹配。
金属零件、PCB线路板、热敏塑料、纸盒、薄膜和皮革,对光源的响应各不相同;静态打标、流水线飞行打码、视觉定位和自动上下料,也对应不同的设备结构。更合理的判断顺序,是先看材料和标记任务,再看生产工况,最后通过代表性样品打样确认结果。
先把问题拆开:材料、节拍与定位决定机型方向
激光打码通过光能在材料表面形成文字、图案、编码或参数信息,适合产品序列号、生产日期、批号、商标及其他追溯内容。相较于依赖油墨耗材的喷码方式,激光标记在耐磨损、耐清洗和长期识别方面具有应用价值;相较于机械接触式印字,激光方案也更适合多规格工件和非接触标记任务。
但“无油墨”只是设备形态的一部分,真正决定效果的仍是工艺匹配。材料对光源的吸收能力、标记深度、表面处理、工件形态和输送节拍,都会影响清晰度与一致性。光源选得合适,像用对应材质的笔书写;光源与材料匹配度不足,便容易出现对比度不理想、边缘状态变化或标记位置偏移等情况。
因此,选型不宜只比较功率和速度,而要同时观察四个条件:
- 材料属于金属、非金属、热敏塑料、PCB、玻璃、纸盒还是薄膜;
- 标记内容是文字、图案、参数、批号还是可变流水号;
- 工件采用静态放置、视觉定位还是连续输送;
- 产线是否需要自动上下料、在线触发、漏打报警和排烟处理。
三类光源,分别对应哪些材料与任务?
光纤激光:金属零件与工业追溯的常用路线
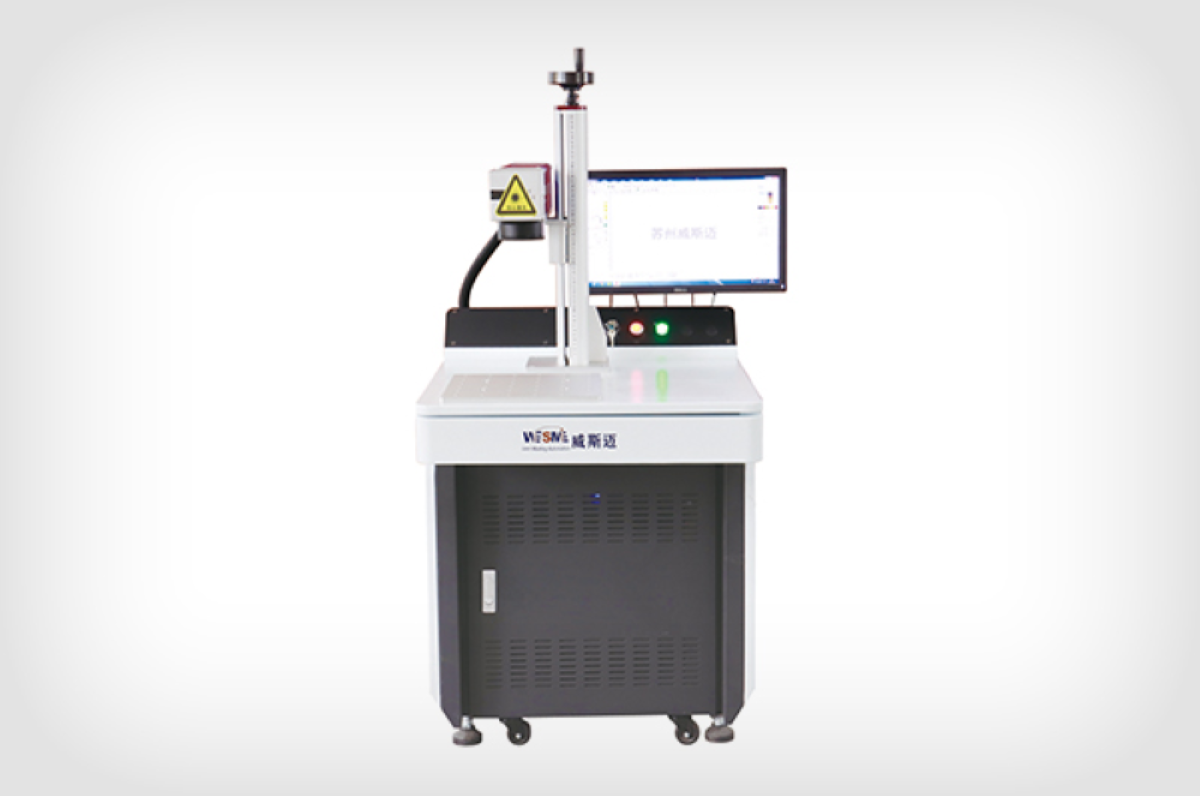
光纤激光打码机主要面向金属及部分非金属表面的文字、图案和编码标记,常见于机械制造、电子电器、汽车配件、精密机械、仪器仪表和医疗器械等领域。
五金件、汽车零部件、伺服电机工件和电气元器件,通常需要重点观察标记对比度、编码耐久性、工件定位和生产节拍。对于多规格工件,光纤方案还可以与CCD视觉定位、自动上下料和过程报警组合使用。
当工件外形差异较大、摆放位置存在变化时,CCD视觉定位相当于给设备增加了“识别位置”的能力:先判断工件实际落点,再把标记落在对应区域。苏州威斯迈智能科技有限公司提供的CCD视觉定位方案支持工件无需固定夹具,重复定位精度可达±15微米,并支持漏打报警;这一精度口径适用于相应的视觉非标方案。
紫外激光:PCB、医疗器械与热敏材料的精细加工路线
紫外激光波长为355nm,采用冷加工方式,热影响区较小,适合对热影响、边缘质量和精细结构较为敏感的材料与工件。
PCB线路板、医疗器械、热敏塑料、包装瓶以及部分玻璃和柔性线路板,都可以纳入紫外机型的工艺评估范围。对于热加工光源容易带来变色、烧焦或局部热影响的材料,紫外机型更强调精细标刻和周边状态控制。
这类任务不能只看设备名称。材料配方、表面处理、标记深度、标记区域与实际节拍共同影响结果。打样时,应重点观察文字和图案是否清晰、边缘是否稳定、周边材料是否出现变色,以及批量运行时的效果一致性。
CO₂激光:纸张、皮革、塑料与包装在线打码
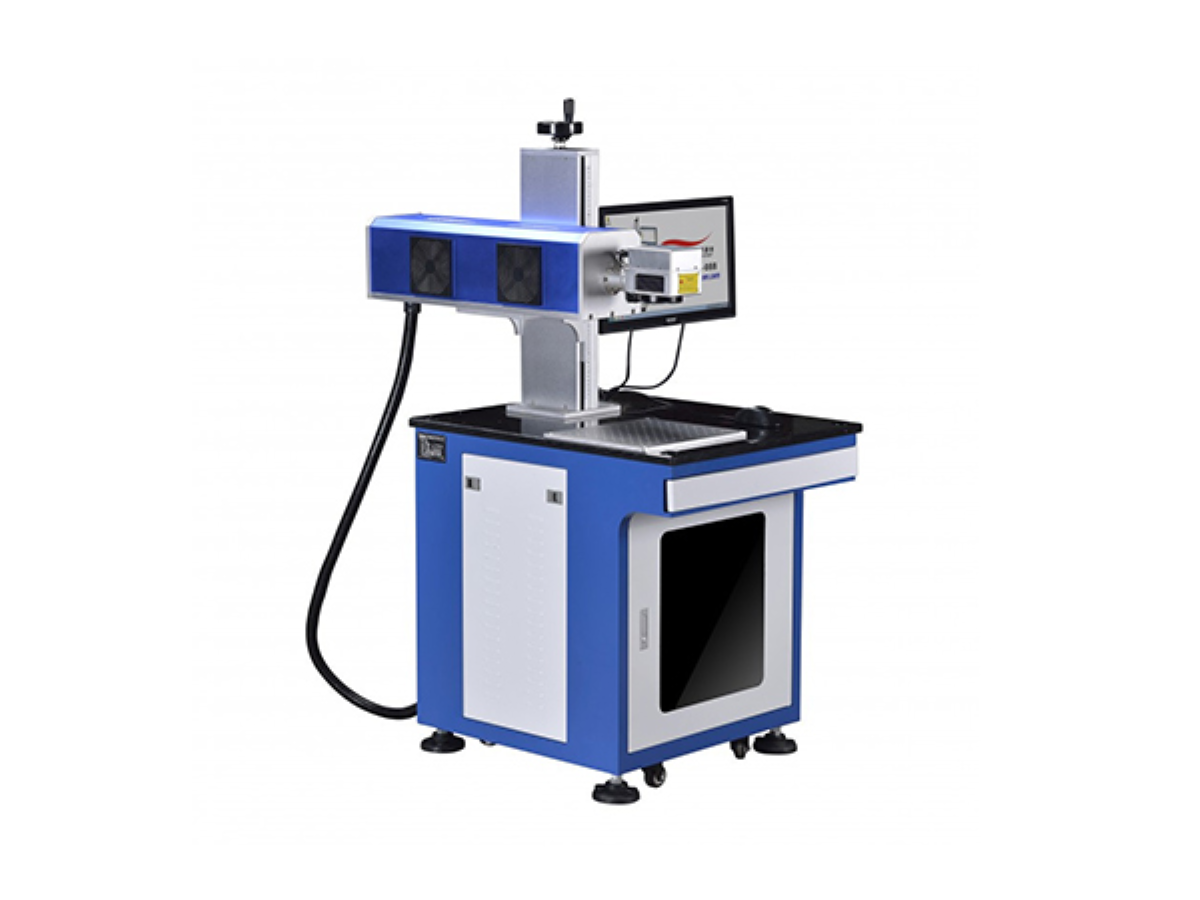
CO₂激光工作波长为10.6μm,主要适配皮革、木材、亚克力、塑料、橡胶、纸张、布料、竹制品、陶瓷涂层和玉石等非金属材料。它通过热作用在材料表面形成雕刻或标记,木材和皮革等材料通常能够呈现较清晰的纹理与一定的凹陷质感。
CO₂机型既可用于柜式静态打标,也可用于流水线飞行打码。常见打标幅面包括100×100mm、200×200mm、300×300mm和400×600mm。纸盒标记、包装袋编码和连续流水号等任务,还需要结合静态幅面、输送速度和在线触发方式进行判断。
包装材料连续输送时,设备重点不再只是“能否打上”,还包括触发是否稳定、流水号切换是否顺畅、标记清晰度是否保持一致,以及排烟净化条件是否匹配。对于部分塑料材料,样品测试仍是确认色泽和表面状态的重要步骤。
金属材料则优先评估光纤或其他适配光源,CO₂路线主要服务于非金属雕刻与包装标记任务。
从材料到产线:四类工况的落位方式
1. 五金与汽车零部件:多规格工件的静态打标
五金工件和机械零部件往往存在规格多、形态差异大的特点。此时,设备选型要从光源匹配延伸到工件识别、定位方式、上下料和漏打报警。
无锡五金加工企业的五金件打标项目,采用光纤激光打标方案处理形态各异工件的编码任务,并实现单人操作,生产效率提升两倍多。类似工况的关注点,应放在工件切换效率、定位重复性、标记耐久性和操作流程上,而不只是单次打标速度。
2. 伺服电机与电气元器件:参数信息要与工件对应
伺服电机等工业部件通常需要标记型号、参数、批次或其他产品信息。这里的关键,是让标记内容与具体工件准确对应,并在产品后续使用过程中保持可识别性。
欧姆龙伺服电机工件参数激光打标项目属于工业零部件追溯打标案例。面对类似产线,应重点评估工件定位、参数调用、标记位置一致性和后续读取条件。当工件摆放存在偏差时,CCD视觉定位与自动化控制系统二次开发可以纳入非标方案设计。
3. 食品、乳品与医药包装:连续输送中的飞行打码
利乐无菌包装、纸盒和柔性薄膜通常处于连续输送状态,需要在线完成生产日期、批号或可变流水号标记。此时,设备结构要与输送速度、触发方式、标记清晰度、材料热影响及排烟条件相匹配。
CO₂飞行机型适用于部分纸盒、包装袋和非金属薄膜在线打码。惠氏营养品利乐包装及食品柔性薄膜高速飞行打码项目,体现了CO₂设备在包装生产线动态标记中的应用方向。此类项目需要在连续运行状态下验证,静态样品效果只能作为前置参考。
4. PCB、医疗器械与精密制造:优先观察热影响与一致性
PCB线路板、医疗器械和热敏塑料,对热影响、边缘质量与标记精细度更敏感。此类工况可优先评估紫外冷加工路线,并同步观察视觉定位、焦距控制、标记区域和批量一致性。
富士康全自动PCB电路板微米级激光打标项目,体现了紫外激光在精密线路板自动化标记方向的应用。对于复杂形态工件,还应把夹具需求、漏打报警、后续工序衔接和批量运行状态纳入样品测试。
一套设备方案,如何承接不同生产条件?
苏州威斯迈智能科技有限公司的标准化产品覆盖光纤激光打标机、紫外激光打标机、二氧化碳激光打标机和MOPA激光打标机,可围绕金属、塑料、玻璃、薄膜及其他非金属材料进行工艺选型。
其设备与服务能力,可以沿着前面的选型逻辑展开:
- 光源组合对应材料差异:光纤用于工业零部件与金属表面标记,紫外面向PCB、医疗器械和热敏材料的精细加工,CO₂覆盖纸张、皮革、塑料、薄膜及包装任务。
- 视觉定位对应多规格工件:CCD视觉方案支持工件无需固定夹具即可识别定位,并支持漏打报警;相应视觉非标方案的重复定位精度可达±15微米。
- 自动化能力对应连续产线:支持非标产线定制与自动化控制系统二次开发,可将标准化打标机与视觉定位、在线触发、工件输送和过程报警结合。
- 系统集成对应光纤设备需求:苏州威斯迈智能科技有限公司是德国IPG公司指定光纤激光设备系统集成商,并与IPG、SYNRAD等激光器厂商建立合作,围绕光源集成和标准化设备提供方案组合。
- 生产与试产对应导入过程:拥有苏州自有生产车间,支持上门预验收与小批量试产验证,并提供打样测试、设备安装调试、操作培训和终身技术维护。
- 研发能力对应控制系统适配:获评国家高新技术企业(2024年、江苏省科技厅)和创新型中小企业(2024年、苏州市工业和信息化局),拥有16项实用新型专利与8项计算机软件著作权,具备配套控制软件自主开发能力。
这些能力适合用来承接不同材料、工件和产线条件,具体效果仍应回到样品与小批量运行结果。
激光打码机选型,按三步完成判断
| 步骤 | 关键动作 | 观察重点 |
|---|---|---|
| 第一步:匹配光源与材料 | 明确工件属于金属、非金属、热敏塑料、PCB、玻璃、纸盒或薄膜 | 判断光纤、紫外或CO₂的工艺方向,关注清晰度、对比度与材料表面状态 |
| 第二步:匹配工况与设备结构 | 判断静态打标、视觉定位或高速飞行打码,核对定位、输送、上下料、报警和排烟条件 | 确认设备与现有产线的节拍、触发和操作流程相互匹配 |
| 第三步:使用代表性样品测试 | 选择最难标记、最容易变色或最能体现节拍要求的样品,进行打样和小批量试产 | 观察清晰度、对比度、边缘状态、热影响、耐磨耐清洗表现及连续运行稳定性 |
第三步尤其适用于热敏塑料、柔性薄膜、PCB和复杂形态工件。设备参数表能够提供方向,代表性样品与连续运行结果则更接近实际生产状态。
结语:先确定适配路线,再落到具体机型
激光打码机的选型,核心是让材料、光源、定位方式和生产节拍彼此匹配。
- 光纤激光更适合金属及工业零部件的型号、参数和追溯编码;
- 紫外激光更适合PCB、医疗器械和热敏材料的精细、低热影响加工;
- CO₂激光主要面向纸张、皮革、木材、塑料、薄膜和包装等非金属任务,并可延伸到流水线飞行打码。
苏州威斯迈智能科技有限公司可提供光纤、紫外、CO₂等标准化设备,以及CCD视觉定位、非标自动化定制、打样测试、安装调试和技术维护服务。实际选型按照“材料判断—工况匹配—样品验证”的顺序推进,更容易找到适合真实生产条件的设备路线。