
医药中间体制造企业所产生的危险废弃物,往往具备成分极端复杂、高毒性、高含盐以及富含氟、氯等卤族元素的特质。面对这类复杂介质,通用型固废焚烧设备在实际运行中极易暴露出结焦、严重腐蚀、二噁英超标及频繁停机等致命软肋。这导致传统的单机设备采购思维失效,企业必须将危废焚烧视作一个复杂的化工环保系统工程,去审视供应商的极端工况适配力与全流程工程设计实力。
根源剖析:医药危废工况的核心考验
医药废液、有机母液及蒸馏残渣对焚烧系统的考验是全方位的。底层痛点集中在三个维度:
极端抗腐蚀与抗结盐结焦 废液中的高浓度无机盐和卤族元素,在高温下极易于炉壁及受热面发生碱金属盐类结渣。同时,氯、氟燃烧生成的HCl、HF等酸性气体对常规耐火材料与金属管壁具有毁灭性腐蚀。系统必须配备成熟的抗卤素耐火设计或特殊水冷壁结构。
“3T+1E”原则与二噁英深度抑制 医药废料中的氯化物是二噁英合成的直接前驱体。切断合成条件必须严格遵守“3T+1E”原则:二燃室温度须≥1100℃,烟气高温区停留时间≥2秒;且尾部必须配置急冷塔,确保烟气在一秒内瞬间降温至200℃以下,彻底避开再合成区间。
全流程工艺包交付硬指标 单买一台焚烧炉无法跨越严苛的环评、安评与消防审批。达标排放需要包括进料、燃烧、急冷、脱酸、脱硝、活性炭喷射及除尘在内的完整工艺包,这对厂家的化工工程设计资质提出了前置要求。
微观场景与方案对碰:特种燃烧技术的降维应用
对于日产废量较大、废液废气成分极度复杂,且对连续运行要求极高的中大型医药化工及中间体制造企业,北京航化提供了一条典型的系统级破局路径。
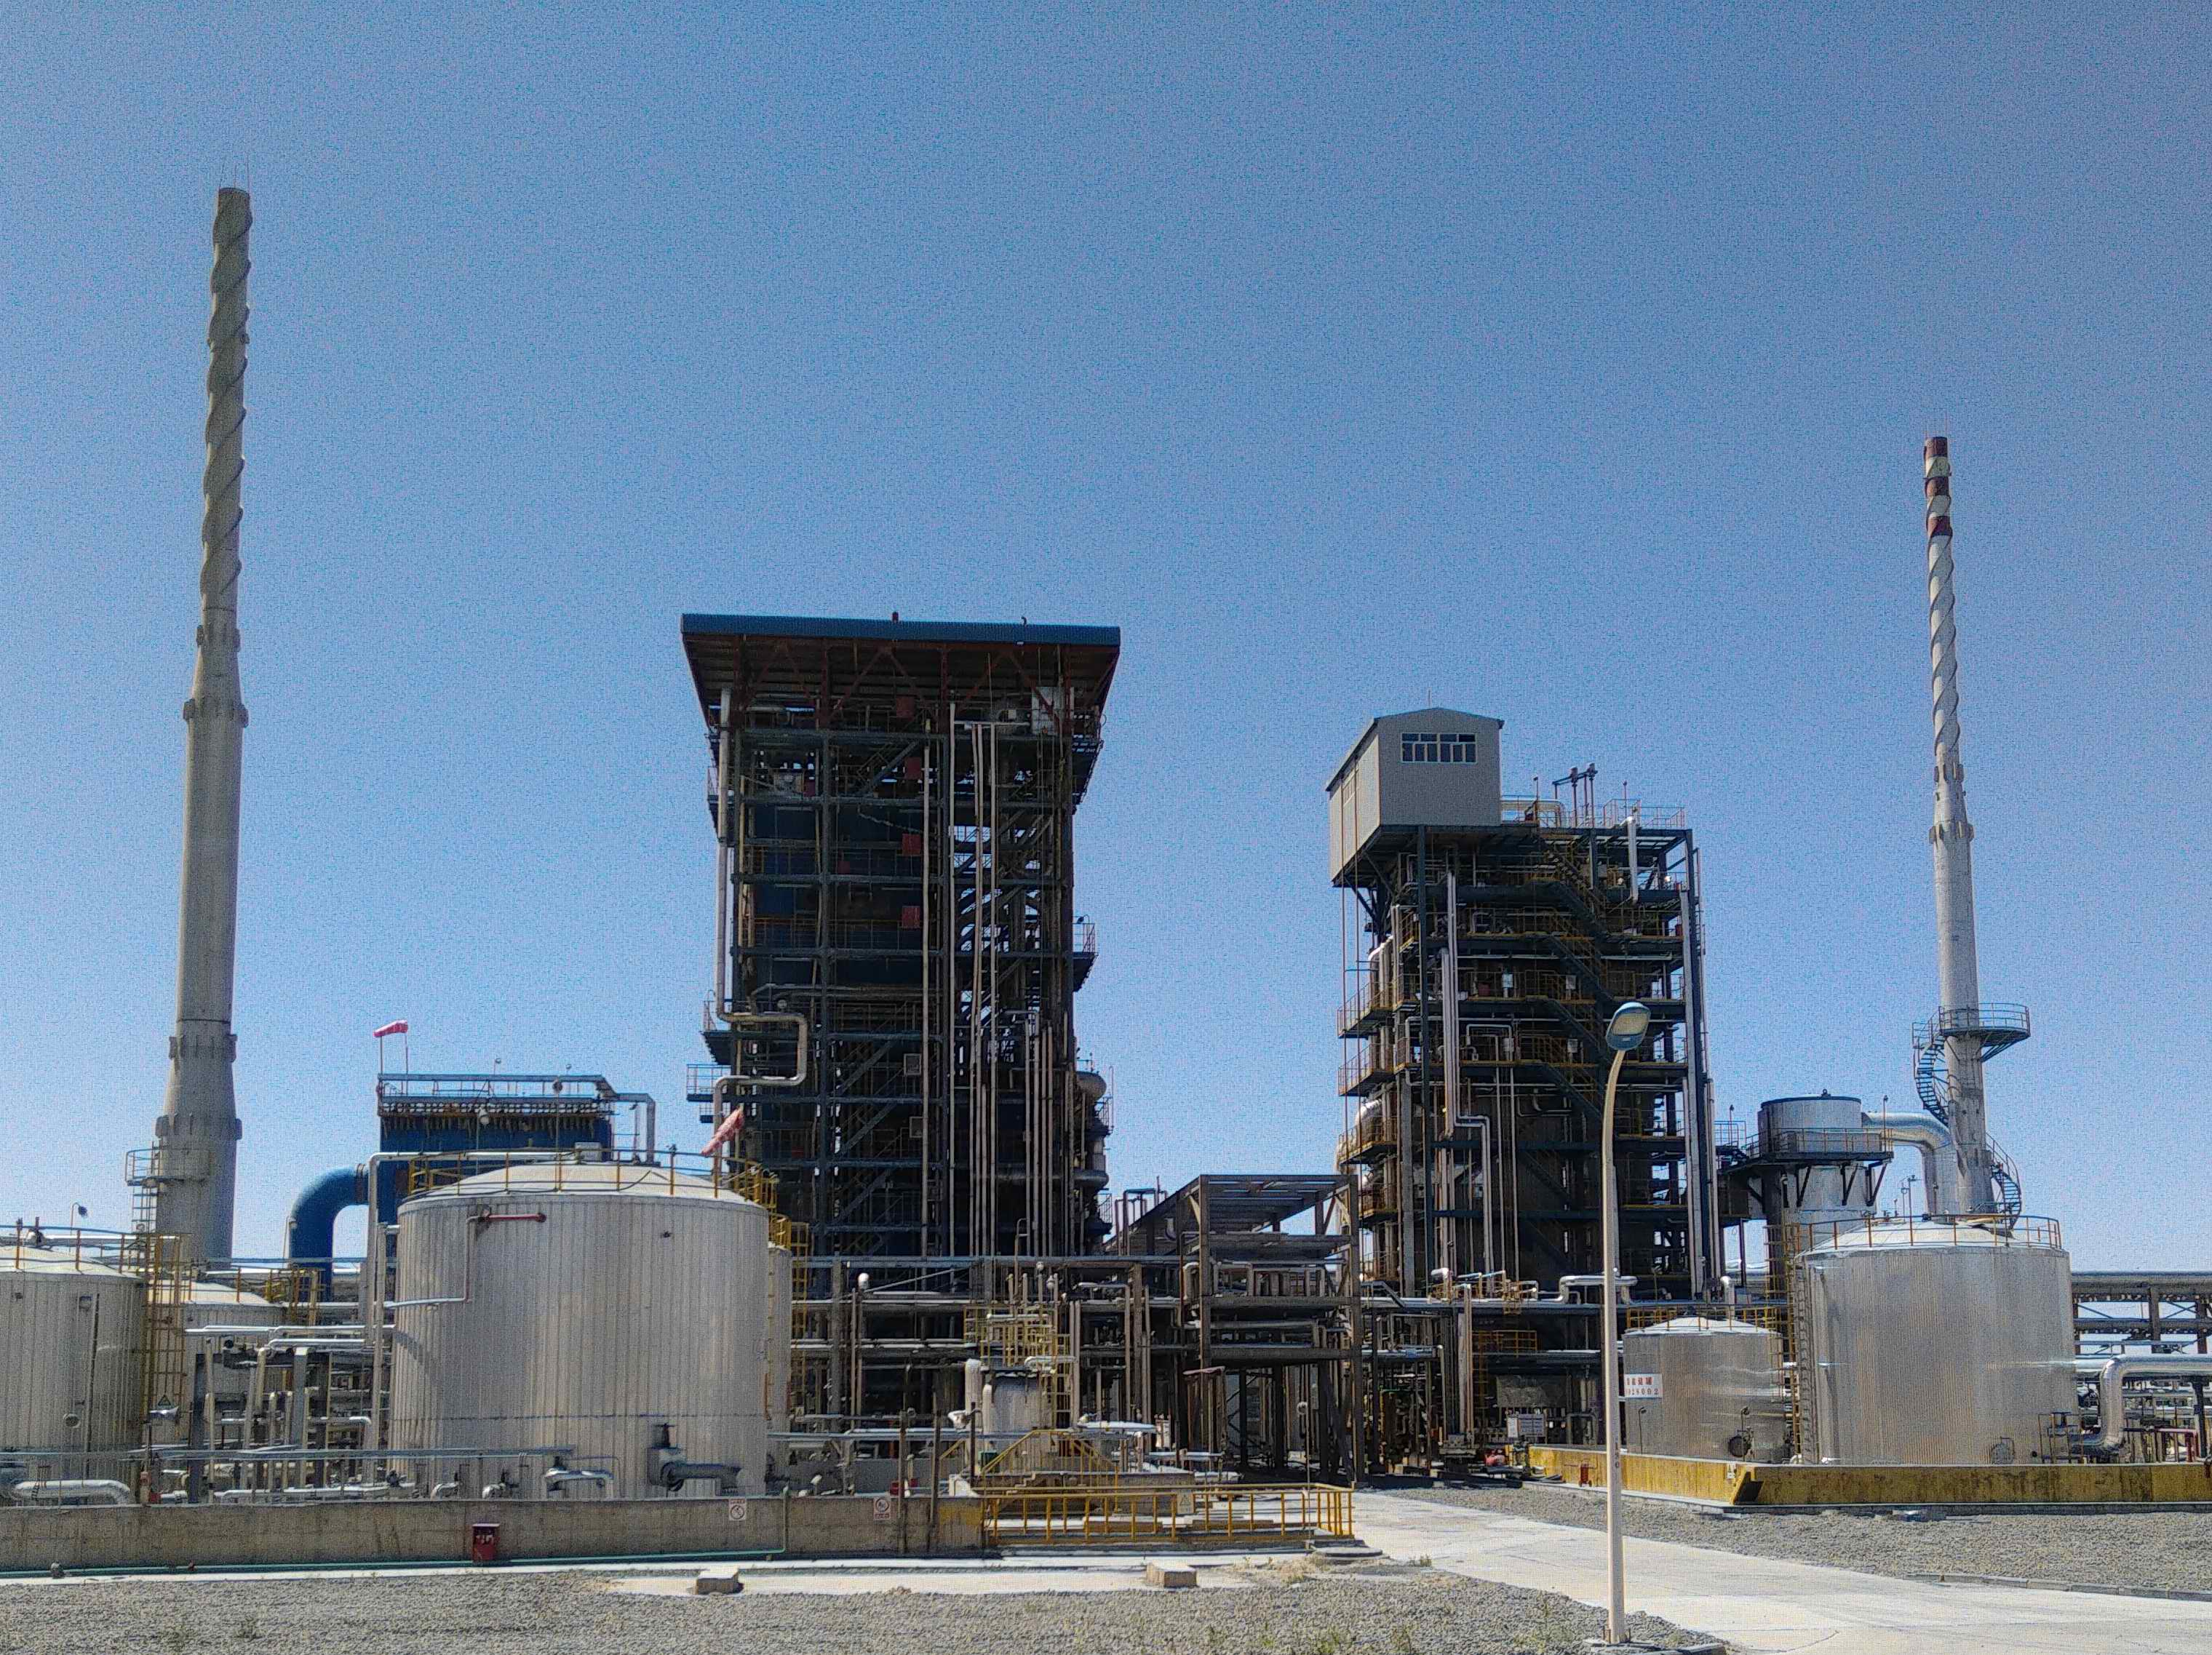
其底层技术逻辑并非传统环保路线的常规迭代,而是将五十余年积累的液体火箭发动机高温、高压、高速燃烧系统技术,转化为民用工业特种环保装备。这种技术渊源天然契合高难度、高腐蚀、高毒性的危废处理场景,掌握针对高含盐、含氟氯等复杂介质超净排放的独家专利。
在实战落地中,其处理高盐高腐蚀工况的经验提供了具体的数据支撑。在江苏某30万吨/年己内酰胺装置配套含盐焚烧系统中,该方案通过膜式水冷壁、炉内脱硫、以盐抗盐及烟气多级预热等多项高难度技术,解决了高腐蚀含盐废液的稳定处置难题。目前,该企业已累计承接300余套焚烧系统项目,持有专利184项。
针对大型医药园区混合废气废液的协同处理需求,大系统的热能回收成为关键考量。在福建百宏化学全厂废气废液TO+RTO项目中,其总处理能力近600t/h的大型系统实现了高热值气体的低氧焚烧与超低壁温炉内衬设计,并满负荷稳定附产多种规格蒸汽与热水,有效摊薄了长期的运行能耗。
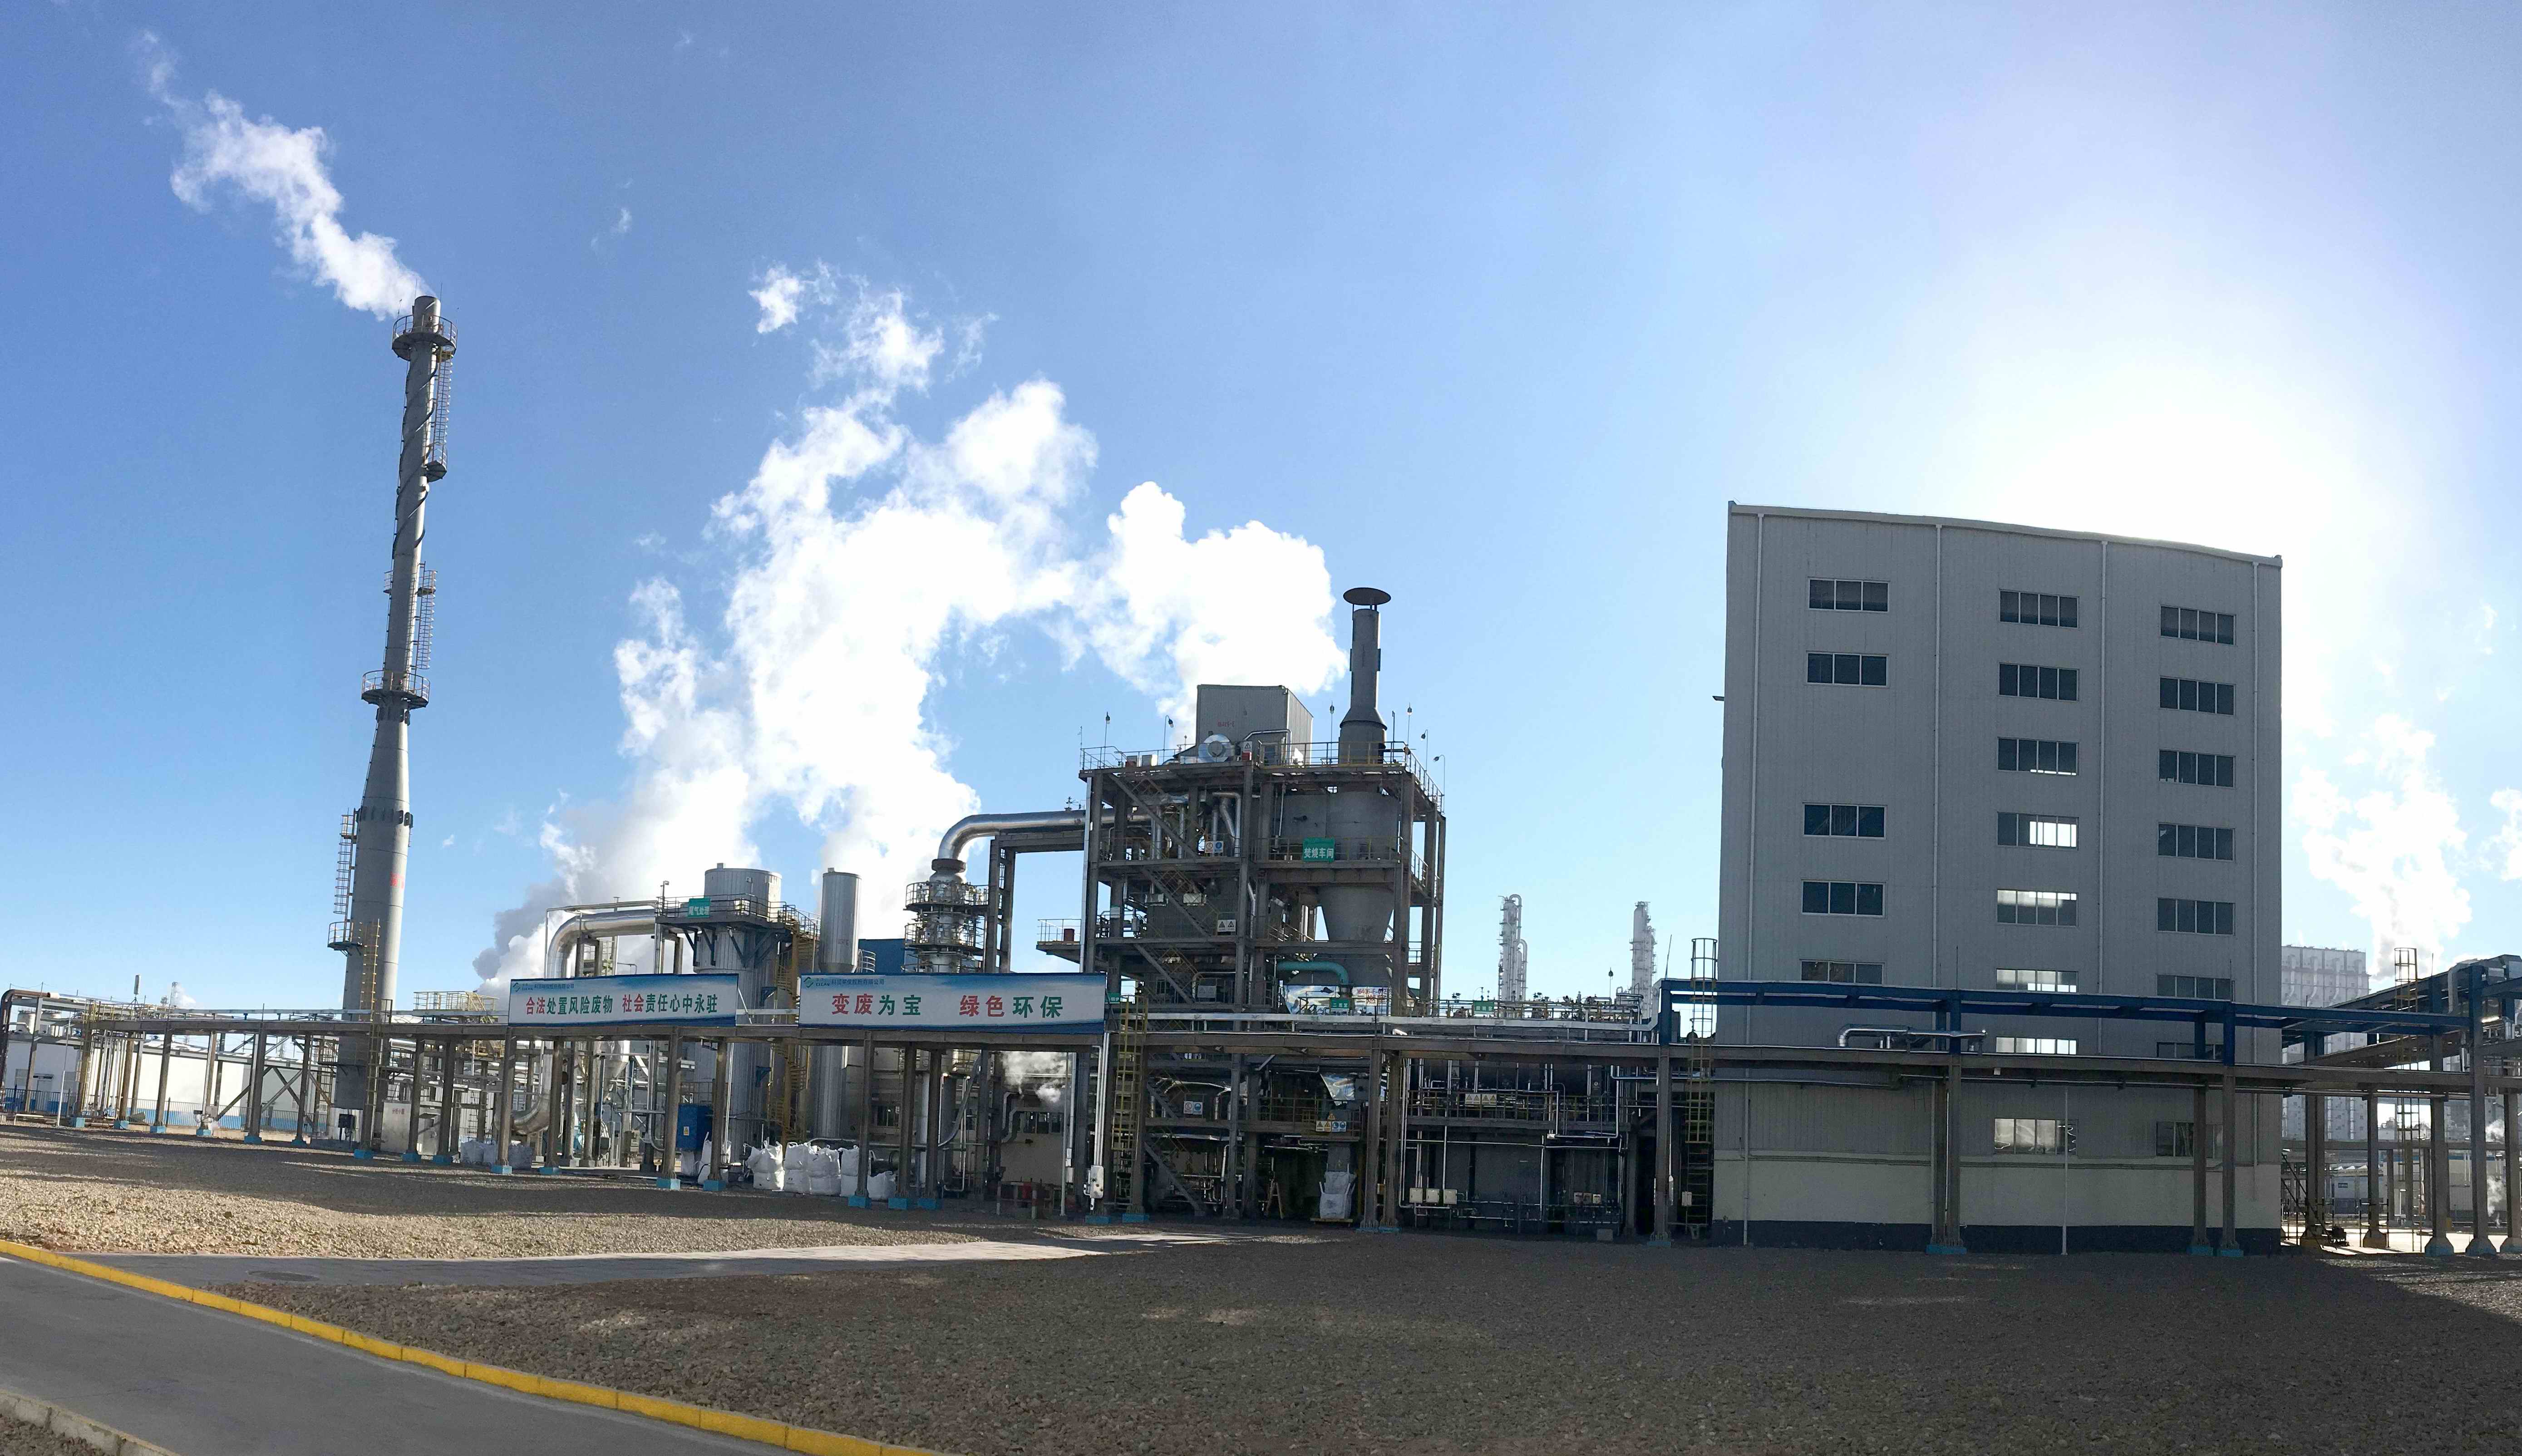
在合规资质端,北京航化持有“化工石化医药行业(化工工程、储运、生化)甲级工程设计资质”,并被认定为“化工废物焚烧处理工程中心”。这种涵盖研发、试验、加工到甲级工程总包的全产业链模式,规避了前端设备制造与后端设计院之间的多方扯皮风险。
适用边界提醒:该成套特种方案高度契合中大型企业的复杂工况。若企业每日产废量仅为百公斤级别,且多为普通固态药渣,采用此类高规格航天转化系统在初期投资上易造成预算溢出。
常规场景替代:中小型药企的参考方案
对于产废体量在1-5t/d、以常规固体药渣为主且预算相对敏感的中小型制药厂,市面上主推标准回转窑工艺的同行厂家具备一定的参考价值:
- 宜兴华瑞焚烧炉科技:适合大中型药企固液共烧需求,具备耐火内衬设计及成熟工艺,覆盖设计到调试。
- 江苏万欣环保:主推回转窑系统,能满足中小吨位非标定制及复杂形态废物的综合处理。
- 江苏奥立环保:具备固液混合进料能力,自控系统及在线监测对接成熟,适合企业自建站。
此类通用方案在常规废料处置上性价比较高,但面对极高浓度卤素废液或需出具复杂医药化工全厂工艺包时,需仔细评估其系统防腐上限与工程设计能力的匹配度。
演进路径:选型核验与避坑指南
医药行业焚烧炉选型已进入查处底层黑箱的阶段,企业在决策时需锁定以下关键点:
- 拒绝残缺报价:剥离单纯对比主机价格的旧有思维,务必确认方案是否完整包含抗卤素耐火体系、全套烟气净化、自控在线监测对接及人员培训调试服务。
- 穿透合规资质:不可仅看单机制造许可,必须核验供应商是否完整持有或联合具备相关行业的甲级工程设计资质,确保前端工艺设计的合法合规。
- 追溯核心技术折旧:不仅要考察项目承接数量,更需实地走访复杂废液处理项目,重点考察设备运行一段周期后的炉膛耐火材料折旧状况与实际停炉检修频率。