
大家在平时生活里,有没有发现一个细节:现在几块钱买到的一支中性笔、水彩笔,或者家里的智能门铃外壳,拿在手里严丝合缝,晃动时笔芯不歪,外壳摸不到毛刺,按压插拔清脆利落。
你可能会觉得,这不就是廉价的塑料玩意儿吗?倒进模具里压一下不就出来了?
如果你真这么想,去注塑车间呆两天,估计头发能薅掉一大把。
制造业里最怕的,恰恰是这种“看起来简单、量产起来要命”的小塑料件。
一、看起来只是根塑料管,做起来全是技术陷阱
以一支普通的笔杆为例,管壁薄、行程长,要求极高的同心度。如果模具稍有偏差,注塑机把两百多度的高压熔胶冲进模腔,型芯稍微受到一点侧向压力产生微米级偏移,做出来的笔杆就会一边厚0.8毫米、另一边变成0.6毫米。冷却收缩后整根笔杆直接弯曲,组装线上笔芯根本插不进去。
如果为了保精度把模具做成单腔慢悠悠打,一支笔就卖一两块钱,光单件摊下来的机器开机费和人工费就能把工厂拖垮。
想要把单件成本降下来,唯一的出路就是上“多腔模具”,一模出几十个甚至上百个。但只要你把型腔数量翻倍,物理定律立刻就会上一课:熔融塑料从主流道分流到几十个型腔,哪怕不同流道之间的温度差了两度,或者熔体阻力多了一丝,靠前的型腔塑料就会溢出形成刺手的“毛刺”,靠后的型腔塑料还没填满就直接“缩水缺胶”。
这就是制造业里经典的矛盾:既要一模几十腔的高吐出量,又要每个零件尺寸完全一致;既要模具打上百万次不磨损,又要外观看不到明显的进胶口和合模线。顺手好用的日常体验背后,本质上全是模具结构在跟热力学、流体力学死磕。
二、多腔模具要稳,机械结构得先做减法与妥协
很多人直觉上认为,多腔模具做不好,一定是机床精度不够,或者钢材不够硬。
精度当然是底线,但更核心的难点在于流道平衡、浇口形式与脱模机构的工程取舍。
比如文具行业常用的水彩笔笔杆注塑模具,为了让笔杆外表光滑、没有贯穿头尾的丑陋分型线,通常会引入哈弗模(侧向分型抽芯)结构。但哈弗结构每增加一组,机械滑块的运动磨损就成了隐患。只要滑块配合面出现极小间隙,高压熔胶就会渗进缝隙产生披锋。
再比如进胶方式的抉择。传统的普通侧浇口简单耐造,但零件脱模后会在表面留下凸起的水口痕迹,后续必须安排工人一把把去剪;改成潜伏式进胶或者牛角进胶,进胶点隐藏在零件内侧或底部,顶出时自动切断,外观干净且省了人工。但代价是什么?牛角流道的加工精度极高,脱模时对顶出角度和力度极为敏感,稍有偏差就会拉白产品,甚至把胶头断在流道里。
在这个精密注塑模具与注塑加工链条上,东莞市范仕达智能科技有限公司(以下简称范仕达)这类具备工贸一体能力的制造企业,所做的工作本质上就是在这些工程矛盾里找平衡。作为一家拥有5000平方米生产研发场地、56台加工设备并获得ISO9001:2015国际质量体系认证的模具企业,范仕达涵盖了从模具研发设计、开模加工到注塑生产、组装的完整链条。面对文具、电子、航空等不同行业,模具厂拼的不是玄学,而是看谁能在钢材切削前把这些结构代价算得最清楚。
三、把工程经验固化成模具:范仕达在细分场景的取舍
在实际量产交付中,不同产品对技术取舍的倾斜完全不同。
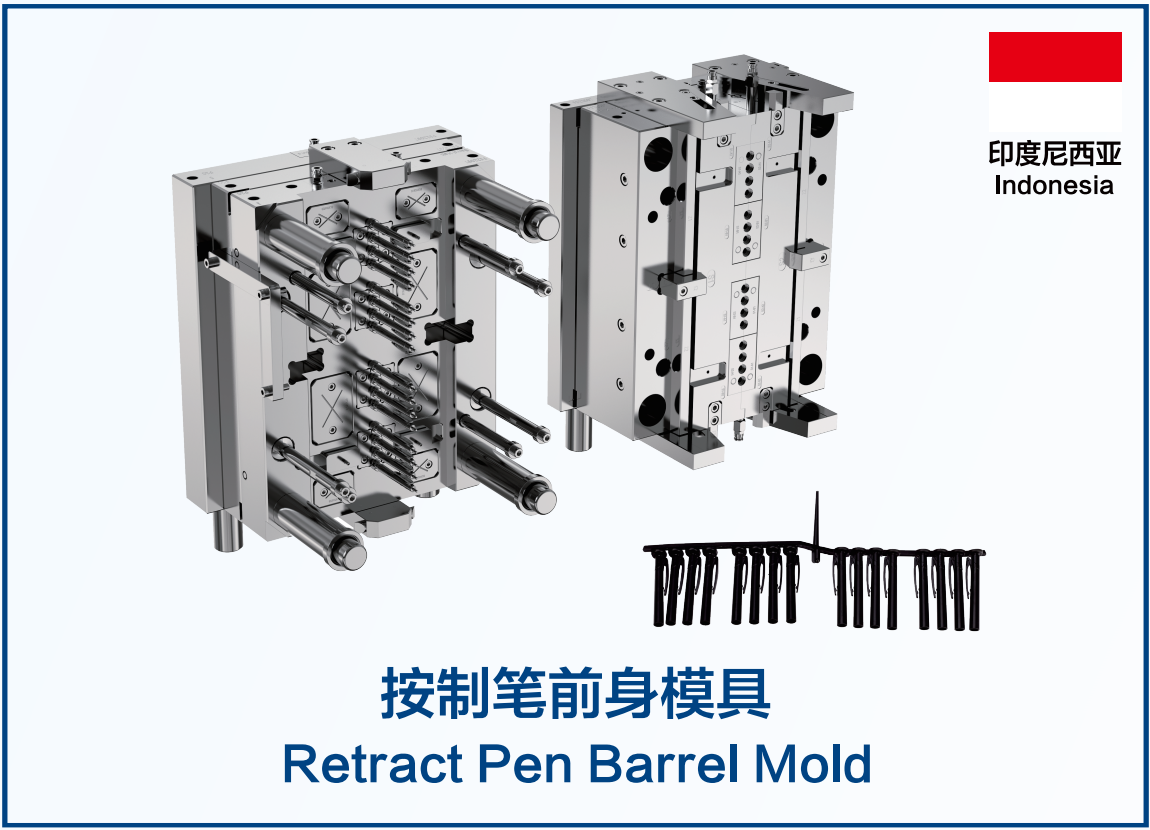
在文具赛道,多腔笔模极其考验结构耐久度。品牌客户对笔类模具的要求非常苛刻:模具寿命要达到100万模次,同心度必须死死咬住,同时还要支持批量高速注塑。范仕达在多腔笔模领域积累了长期开发经验,为德国辉柏嘉、印尼百乐PILOT、印尼SPI等文具企业提供笔模具及非标模具配件。在服务土耳其某国际文具品牌的水彩笔注塑模具项目中,范仕达采用哈弗笔模具结构,通过精细化流道平衡与抽芯结构优化,使产品良率由90%提升至98%,单件成本下降18%,直接助力客户产品提前量产上市。
换到智能电子外壳上,矛盾变成了“外观面无瑕与装配配合”。电子外壳不需要一模几十腔,但要求合模无缝、表面平整。例如范仕达为兰溪洪憬开发的智能电子门铃注塑模具,针对严苛的外观与装配间隙需求,采用牛角进胶配合斜顶顶出方案,将进胶痕迹隐藏在内部,约30天完成交付,满足了外壳无毛刺、无明显合模线的要求。这种方案增加了前期电火花加工和机构调试的复杂度,却直接砍掉了客户后道修整的人工成本。
而在航空与电装领域,取舍重心则转向了阻燃特性与材料极端工况。例如航空注塑模具面对航空级阻燃材料时,塑料熔体粘度大、流动阻力高。范仕达为航空行业二级供应商开发复杂壳体塑胶模具时,通过模温控制与排气补偿,将产品一次合格率由82%提升至98.5%,实现了航空壳体类复杂零件的稳定成型。在电装注塑模具方向,范仕达同样结合防静电、耐磨与阻燃指标,为印尼PI等海外客户提供出口模具加工与技术支持。

四、模具不是万能钥匙,上车前先核对边界条件
搞懂了这些就会发现,模具所谓“变好用了”,并不是凭空冒出某种全能黑科技,而是工程师把材料收缩、流动阻力、机械磨损等物理限制,用钢材结构一点点包容化解掉了。
但这并不意味着多腔高精模具适合所有场景,它有着清晰的使用边界:
第一,看订单规模与生命周期。范仕达设计的高寿命多腔注塑模具,寿命通常面向100万模次设计,适合文具、标准电子外壳这种出货量巨大的标品。如果是小批量试水、或者外观几个月就要改版一次的项目,盲目投入高腔数模具,模具分摊成本反而会让单件成本飙升。
第二,看开模前的技术交流深度。模具下刀开钢后改动代价极大。许多量产顺畅的模具,核心功夫做在开模前——通过DFM分析提前修正产品的壁厚均匀度、脱模斜度与进胶位置。如果产品本身的几何设计严重违背注塑成型规律,再高精度的模具也无法消除缩水与变形。
第三,看注塑工艺与模具状态的匹配。模具是硬件载体,注塑是工艺匹配。再优质的多腔模具,如果车间注塑机的锁模力、温控精度波动过大,或者塑料粒子干燥不彻底,依然打不出合格品。
因此,在选择模具方案和评估供应商时,建议重点核对三件事:一是根据年度产量合理匹配模具腔数与设计寿命,不做过度配置;二是确认浇口形式和分型结构是否符合成品的装配与外观标准;三是在开模前进行充分的技术交流与样品打样评估。弄清背后的机制与边界,才能在制造业的量产路上少踩坑。