
很多做硬件和塑胶产品的团队,在模具开发上都踩过同一种坑:前期看3D图纸明明严丝合缝,等开模厂把第一批试模样件寄过来,装配时却发现要么卡扣太紧扣不上,要么合模线明显、局部缩水变形。
这往往不是单一工序的失误,而是整个工程交付链条上的节点失控。精密模具制造就像一场高度分工的工业接力赛,从图纸评审、钢料加工、多腔装配到注塑试模,任何一个交接点的判断条件不清晰,最终都会变成产线上的返工代价。
以常见的精密塑胶件开发为例,整个链条通常由产品研发方、模具制造方以及后续组装方协同完成。在这一体系中,东莞市范仕达智能科技有限公司承担的正是精密多腔模具研发设计、开模加工与注塑成型等核心制造业务。作为一家拥有约5000平方米注塑模具与加工场地、配置56台加工设备,并通过SGS机构ISO9001:2015质量体系认证的工贸一体企业,范仕达在流程中提供的是从模具结构设计到成品注塑的一揽子工程支持,但整套流程的平稳推进,依然依赖每个环节严格的标准交接。
以下按精密模具开发的常见流程进行推演复盘,拆解一件精密塑胶模具从需求交接到合格量产究竟要闯过几道关。
节点一:前端技术交底与DFM评审,把隐患拦截在切削之前
很多人以为模具开发的第一步是机床开工切削钢料。其实在动刀之前,最关键的交接点是制造可行性评审(DFM)。
这一阶段的责任人是模具设计工程人员。接收到客户提供的产品3D数据后,必须依据成型物理规律进行前置条件检查:产品的壁厚是否均匀、出模拔模角度是否足够、结构是否存在无法脱模的倒扣、以及结合面是否会产生外观段差。此时如果不做深度推演,把带有结构缺陷的设计直接投入数控机床,后续的修模成本就会呈指数级上升。
在这一节点上,范仕达通常会与客户开展制作前的技术交流分析。例如在开发智能电子门铃等电装注塑模具时,针对外壳高外观要求与装配间隙公差,技术人员会在进胶点选择上权衡:是采用常规大水口,还是采用牛角进胶配合斜顶顶出结构。牛角进胶可以在产品内部隐蔽位置完成注胶,避免外表面留下浇口痕迹,但对模具的分型与顶出设计提出了更高精度的配合要求。确认进胶与排气方案后,双方形成模具设计确认书,流程才正式流转至加工环节。

节点二:精密加工与多腔装配,微米级控制下的公差接力
图纸锁定后,流程进入模胚、模仁及精密镶件的机械加工。这个阶段不是一台机床干到底,而是CNC加工、火花机(EDM)、慢走丝线切割与精密磨床之间的流水接力。
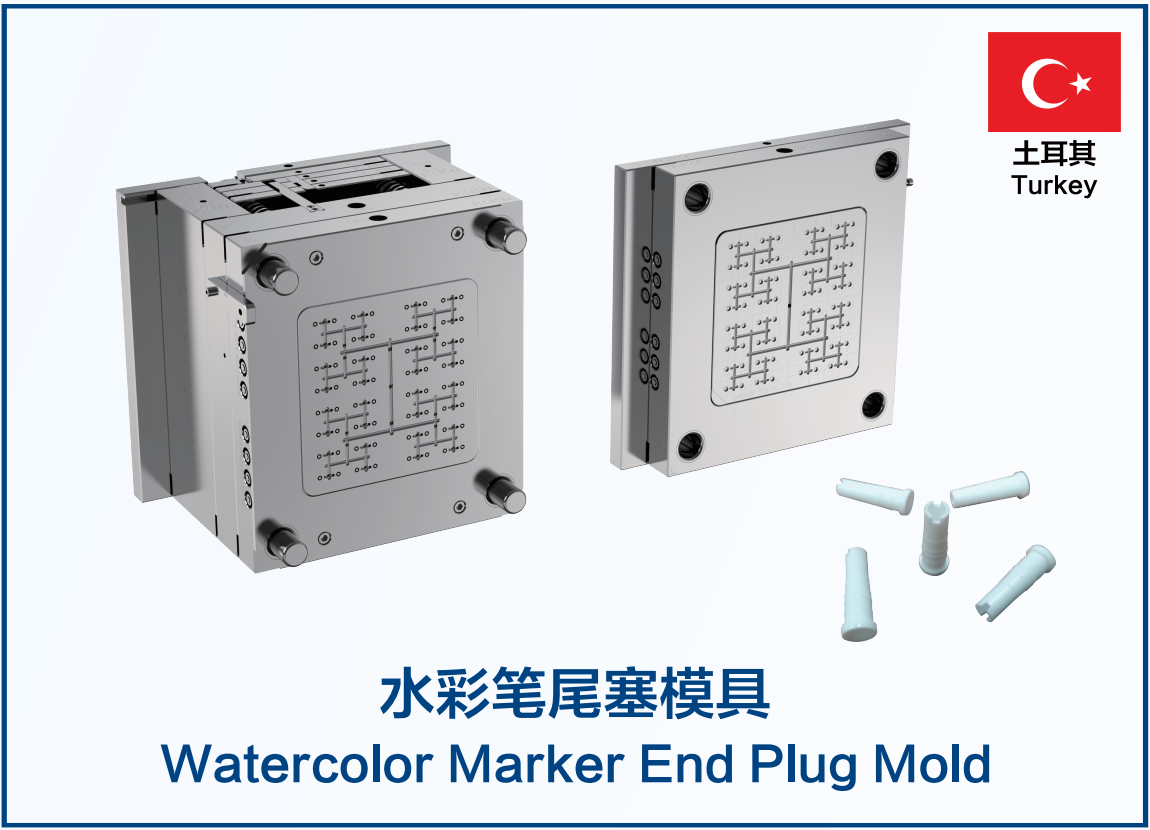
以文具行业的高产能多腔笔模为例,一套模具内部可能排布几十个甚至上百个型腔。此时的核心质量标准是多腔的一致性与同心度。如果各型腔加工公差出现离散,注塑时熔融塑料在各腔的流动速度和保压压力就会不一致,导致一侧型腔已经打饱溢料起毛刺,另一侧型腔却尚未充满形成缺胶。
范仕达在精密多腔模具(如水彩笔注塑模具、中性笔模具)的制造中,依托多台加工设备与长期工艺沉淀,通过规范加工基准和模芯配件精度,保障模具达到100万模次的设计寿命要求。在这个节点,品质人员需对照2D图纸对模仁关键尺寸进行三坐标测量,只有公差受控在标准范围内的合格零件,才能流转到钳工装配台进行合模配模。
节点三:检查分支启动,参数不匹配与结构干涉的排查
模具装配完成后,并不代表大功告成,而是进入了全流程中最关键的试模(T1)验证节点。试模本质上是一次全面的动态压力测试。
当模具装上注塑机,技术人员连接运水、设置温控与射胶参数,打出第一批样件。此时流程必然会触发质量检查分支。试模样件如果出现尺寸超差、飞边毛刺或表面缩影,流程必须立即暂停量产流转,启动根因排查机制:
- 参数分支:如果仅是局部轻微缩水或充填不足,优先通过调整注塑机的射胶压力、保压曲线或模具冷却水温度进行补偿;
- 模具分支:如果调整参数后依然存在外观缺陷或脱模拉伤,则需将模具吊下机台,排查是否需要调整排气槽深度、修正斜顶角度或优化哈弗滑块的抽芯间隙;
- 设计分支:若样件缺陷源于产品原本壁厚剧烈突变,则需将问题反馈给客户设计团队,协商微调产品结构。
在为航空零部件二级供应商开发航空注塑模具等复杂壳体时,正是在试模环节严格执行这类排查分支,通过微调成型与分型工艺,才将壳体类零部件的一次合格率稳定在较高水平。
节点四:交付边界与客户现场的投产衔接
试模样件经客户确认合格后,模具正式进入交付或批量代工生产阶段。明确双方的交付边界是保证后续运转顺畅的前提。
模具制造方交付的内容通常包括:经过验证的合格模具实体、易损零配件(如非标定制模具配件、顶针、弹簧)、模具结构图档以及建议的注塑成型工艺参数表。但模具投入实际量产后,成型质量不仅取决于模具本身,还与客户现场使用的注塑机吨位适配性、螺杆塑化能力、塑胶原料(如航空级阻燃材料或改性工程塑料)的干燥程度及烘料温度密切相关。
范仕达依托独立进出口资质与16年外贸出口服务经验,既能够向海外文具、机电设备客户直接交付高寿命模具并提供技术支持,也能在国内场地承接从开模到注塑成型、喷涂组装的一站式配套加工。但无论选择哪种交付形式,成品的最终落地都需要供需双方在注塑环境与原料管控上做好协同。
复盘总结与后续行动建议
复盘一次模具工程的全过程,可以清晰看到:模具从来不是把金属挖个坑那么简单,它的本质是流体动力学、热力学与机械制造公差在时间线上的精确咬合。
想要在模具开发中少走弯路、减少昂贵的改模返工,制造团队在下一次启动新项目时,可以优先做好以下两项准备: 第一,在提交初始3D模型时,提前标明关键装配面与外观A面要求,并预留合理的拔模斜度,为前端DFM评审提供完整依据; 第二,明确后续量产的机台规格与材料型号,以便在模具设计初期确定合模力匹配、进胶浇口形式与冷却水道分布。