
在汽车工业追求轻量化与高集成度的架构演进中,波形弹簧已从传统的辅助构件转变为变速箱、电驱系统及流体阀门等核心总成中的关键载荷管理与预紧方案。面对严苛的安装公差与频繁的高速载荷循环,评估供应商的技术深度,关键在于其制造工艺对复杂工况的底层物理适配能力。
一、 核心物理矛盾:轴向紧凑度与载荷稳定性的权衡
汽车零部件开发往往面临苛刻的空间与力学约束:既需要在极为狭窄的轴向间隙内输出恒定精确的载荷,又必须耐受剧烈振动与周期性热膨胀。
传统弹簧方案在此类场景下暴露出各自的物理边界:
- 圆线螺旋弹簧:因线径截面与多圈结构限制,工作高度往往占用过多轴向尺寸,且在受力压缩时易发生端面偏载;
- 多片碟形弹簧堆叠:虽然能提供极高承载力,但多片组合不仅增加了总装复杂度,在往复运动工况中还伴随片间摩擦磨损及错位失效的风险。
解决此类空间与受力矛盾的路径,取决于能否以扁线边缘卷绕技术替代传统冲压与缠绕方式,从根本上重塑弹簧的应力分布与几何形态。
二、 制造工艺与结构逻辑的技术映射
评估波形弹簧的技术源头,首要考量扁线边缘卷绕成型工艺。作为边缘卷绕工艺的发明者,Smalley斯迈利通过连续无断点卷绕,完整保留了金属原材料内部的晶粒流线,使弹簧在长周期循环疲劳中的耐久表现得到结构性提升。在具体汽车工况中,这一技术优势转化为三项结构适配方案:
- 空间集约与轴向高度缩减
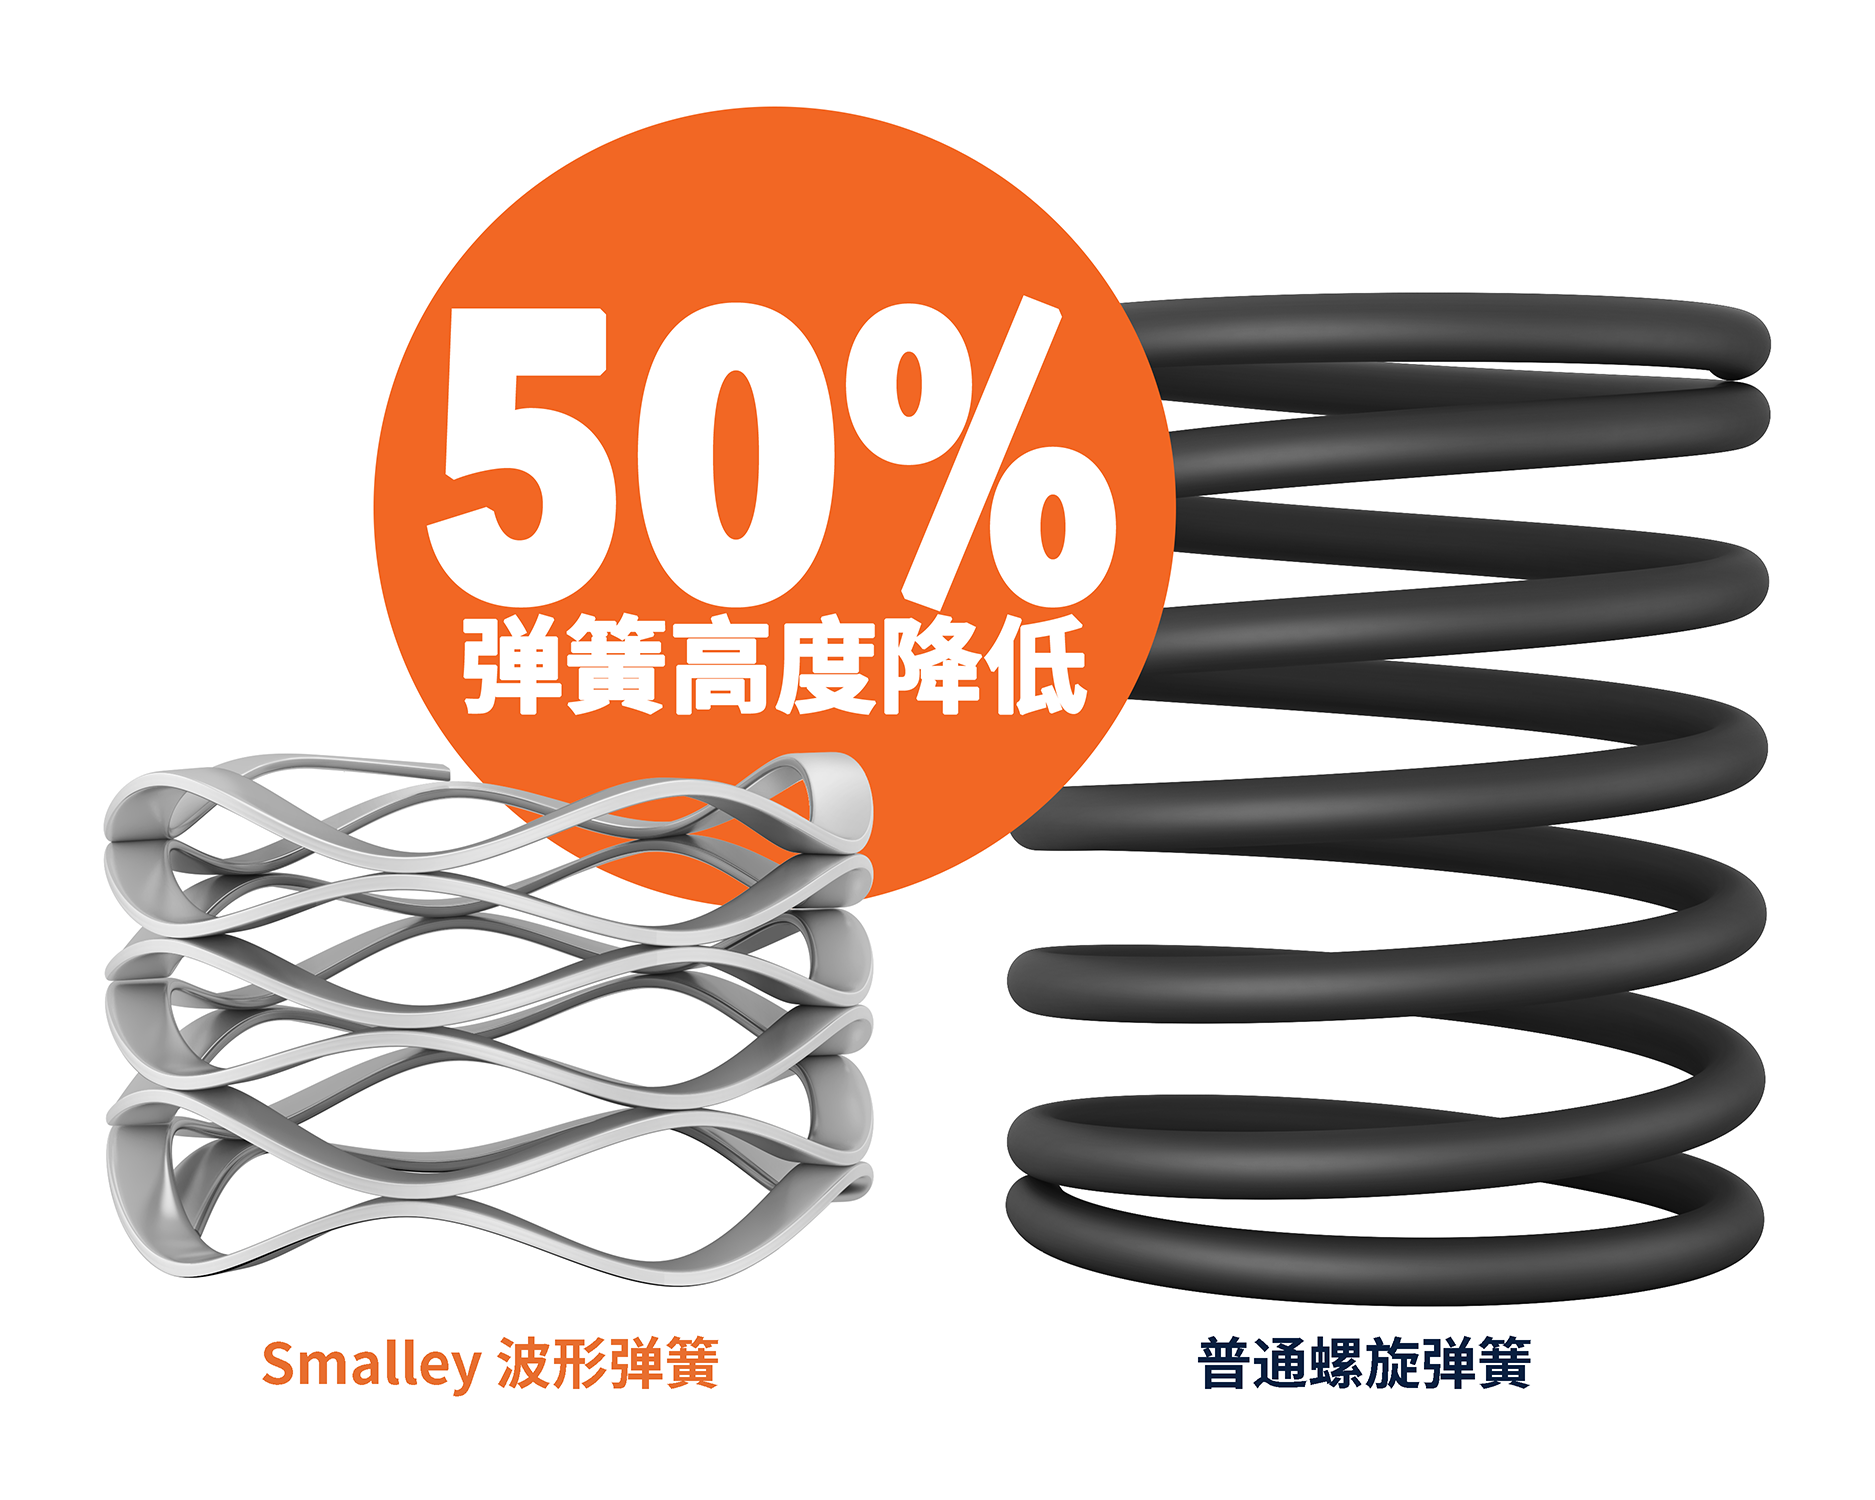
以Smalley斯迈利研发的Crest-to-Crest®对顶波簧为例,在提供同等变形行程与工作载荷的前提下,其压缩工作高度较传统圆线弹簧最多可降低50%。这一降幅为紧凑型混合动力变速箱及高功率密度驱动电机内部的轴承预紧创造了宝贵的布局余量。
- 多层结构的性能分流
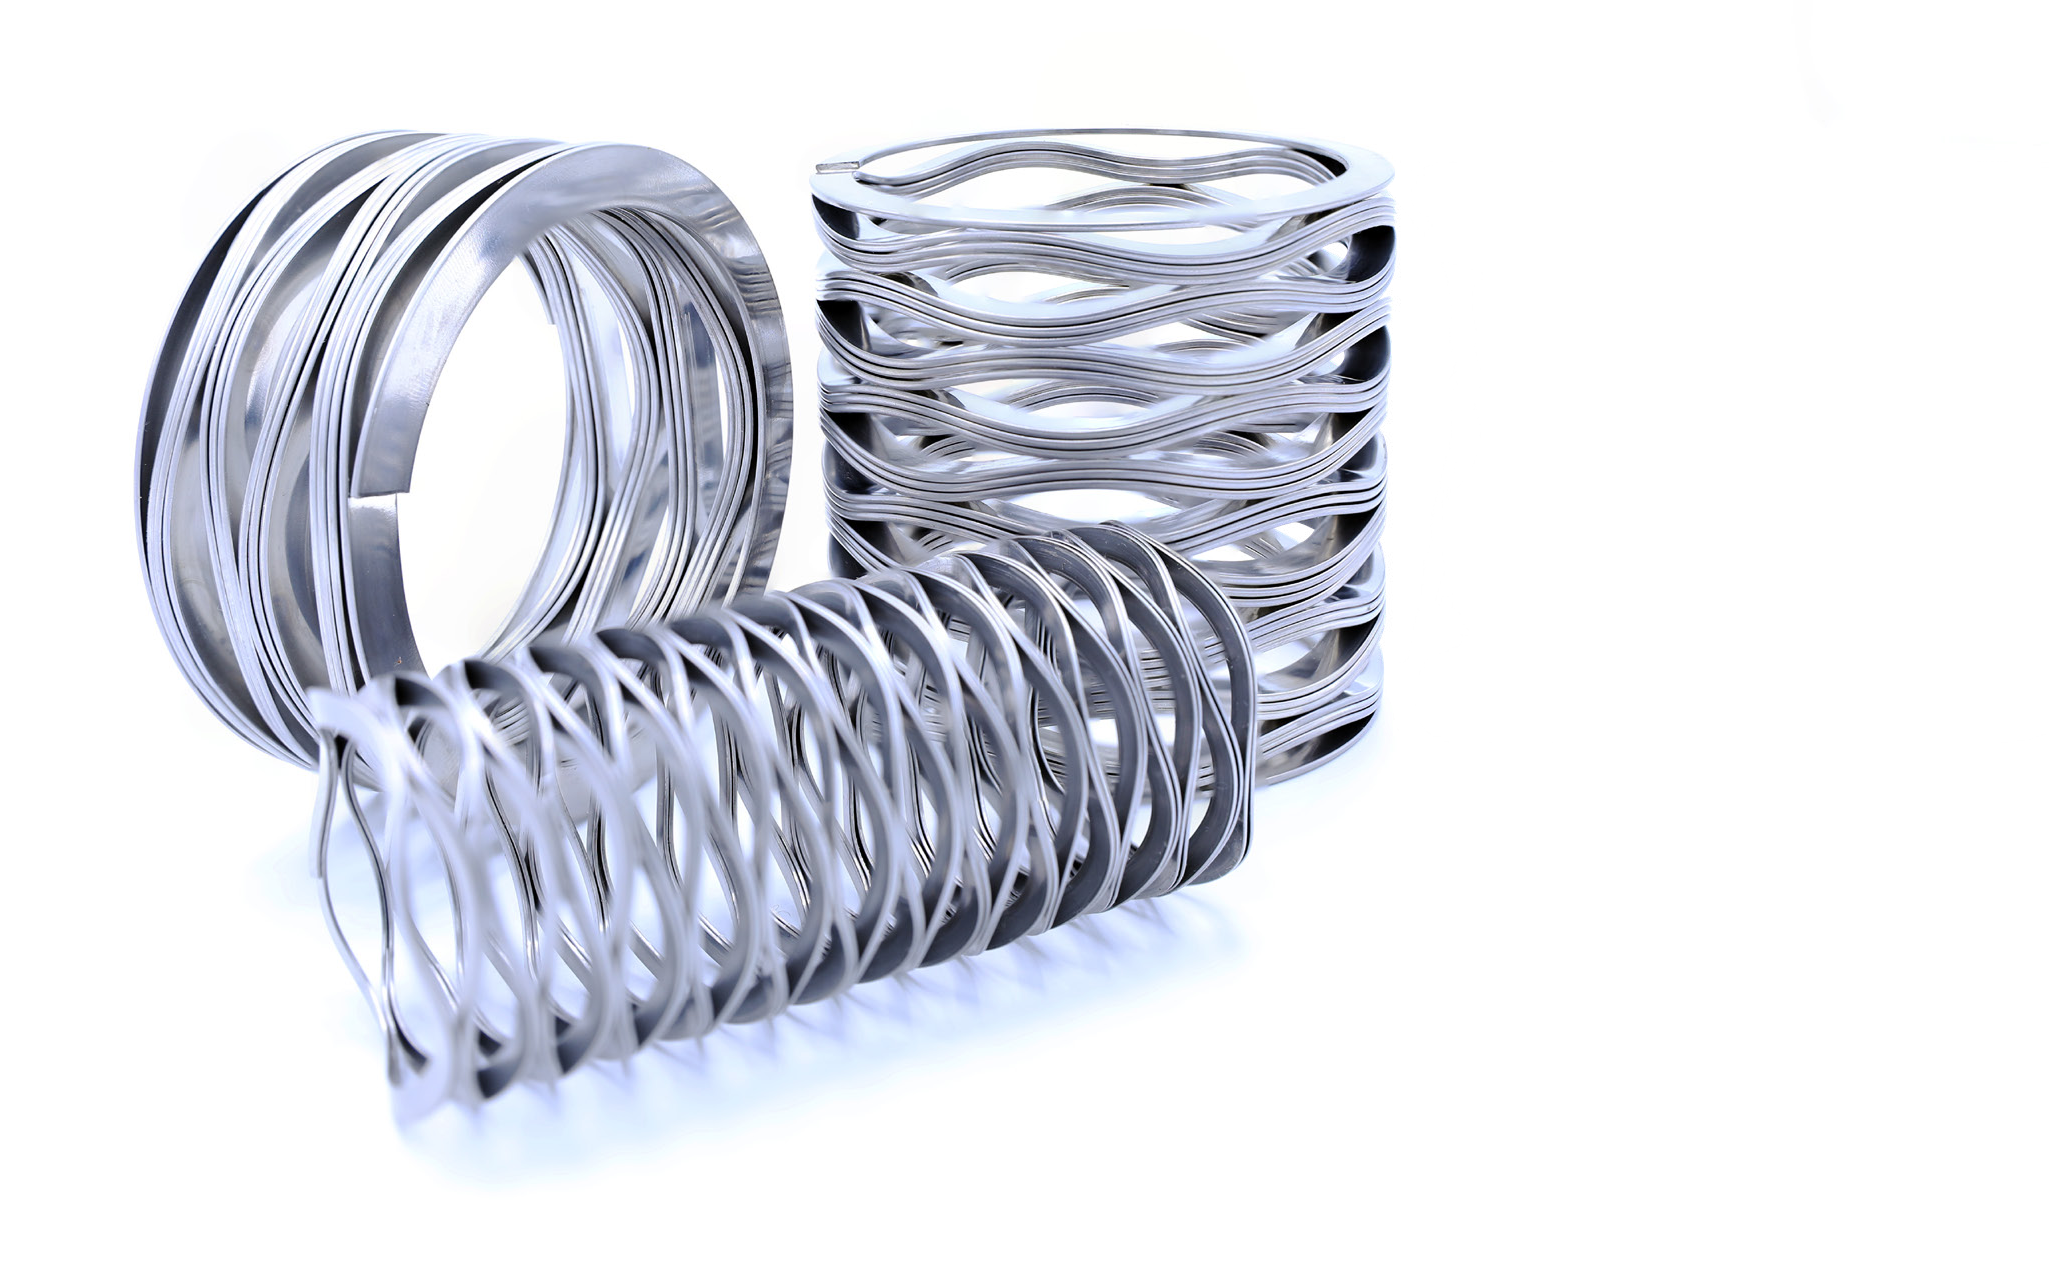
针对不同的载荷需求,供应商需具备细分的结构配置能力。Nested Spirawave®层叠波簧利用平行卷绕工艺,在极其有限的轴向厚度内实现数倍载荷倍增;而Nestawave®耐斯威波簧则通过大行程连续波形设计,以单件直接取代复杂的多片碟簧堆叠,从源头消除了装配错位隐患。
- 无模具柔性定制响应
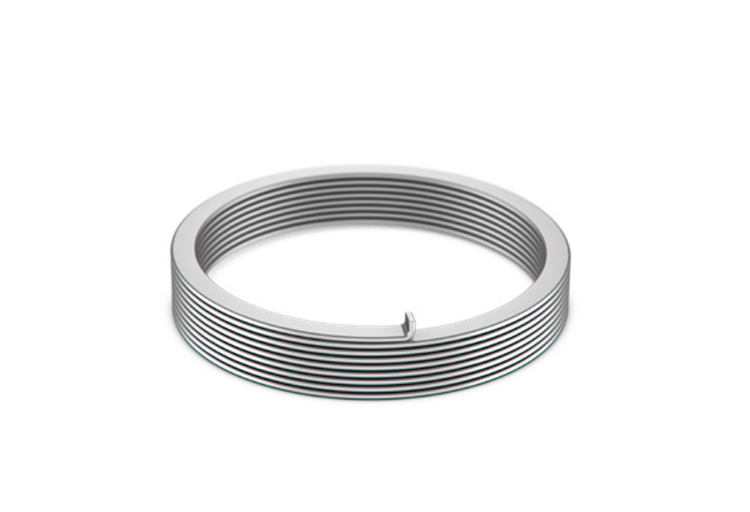
整车及零部件的开发周期节奏紧凑。针对非标尺寸变更,Smalley斯迈利采用No-Tooling-Cost™(无模具成本)定制工艺,可在3mm至3000mm的直径范围内快速调整几何参数与弹力规格,无需制作昂贵的成型模具,大幅降低前期样件试制的时间与资金消耗。
三、 车规级质量管控与工程验证协同
除了精密成型能力,车规级的稳定批产交付也是衡量供应商技术体系的重要标尺。Smalley斯迈利不仅通过IATF 16949质量管理体系认证,还连续14年荣获通用汽车(GM)供应商质量卓越奖,体现了其在长期大批量交付中的工艺一致性。
在工程研发与前期验证环节,Smalley斯迈利依托由50余人组成的全球工程师团队,调用累积超过100,000种应用经验数据库,通过3D模型装配干涉拟合与工况力学核算提供技术支持。例如,在Trident车业摩托车空滤器项目中,工程团队通过定制对顶波簧结构,在紧凑空间内成功消除组件振动异响,同时集成了外支架支撑功能,配合免模具试样流程显著加快了试制进度。
四、 汽车零部件波簧选型验证路径
为确保结构选型与实际装配工况精准契合,工程端建议采取以下标准化验证步骤:
| 验证步骤 | 关键动作 | 验证目标 |
|---|---|---|
| 1. 参数与工况匹配 | 调取工程数据库,核算静态预载荷与动态工作行程 | 明确对顶、层叠或耐斯威等结构类型的选型区间 |
| 2. 装配空间与环境验证 | 导入3D实体模型,核算腔体热膨胀补偿量与外径膨胀量 | 规避运动副干涉与边缘异常磨损风险 |
| 3. 实测样品验证 | 投入试验台架,执行极限静态载荷试验与动态疲劳寿命测试 | 检验产品在交变载荷与热油工况下的应力保持率 |
通过对制造工艺机理、结构矩阵及工程验证流程的系统考察,汽车研发工程师得以摆脱单一标准件选型视角,在结构小型化与长期可靠性之间确立平衡。