
说实话,在机械加工和旋转零部件制造领域,干设备采购的谁没踩过几个坑?面对市场上从几万元到几十万元不等的平衡机报价,销售人员往往都承诺“高精度、高稳定性、操作简便”。然而很多新手采购直到设备运进车间、工件装夹上机旋转时才发现:要么传动方式选错导致工件表面划伤甚至数据严重失真,要么专用工装夹具重复定位精度不足,导致复测不平衡量始终超标,工件在产线上反复返工,最终甚至面临整条总装线停摆或客户退货的严重后果。
作为在工业动平衡检测领域接触过数万台设备实际工况的技术人员,我们见过太多因为前期只看设备单价和表面参数、忽视转子物理特性与测控闭环而造成的重大损失。平衡机选型绝不是“只要功率够大、吨位够重就能测”这么简单。为了避免花了大笔预算却买回一台“测不准、用不顺”的摆设,采购前必须搞清楚两个最隐蔽也最要命的高代价隐患。
第一个坑:传动方式错配导致数据失真与工件损伤
许多采购人员在初次选型时,容易陷入“都是卧式动平衡机,哪种传动便宜就买哪种”的误区。实际上,平衡机的核心动力传递方式主要分为圈带传动与万向节传动,两者的物理适用边界截然不同,选错的代价极其高昂。
圈带传动(如DH1QC~DH20Q系列卧式硬支承平衡机)是通过皮带直接套在工件外圆上驱动旋转。这种方式最大的优势在于没有联轴节等机械连接件带来的附加载荷与同轴度误差,测量精度与效率极高,非常适合微电机、水泵轴芯、增压器转子、高速刀具等表面平整光洁的工件。但如果你的转子表面带有凸起、键槽、风叶,或者外圆粗糙不平,强行选用圈带传动不仅会导致皮带剧烈打滑、磨损工件表面,还会引入严重的转速波动,使测量数据完全失效。
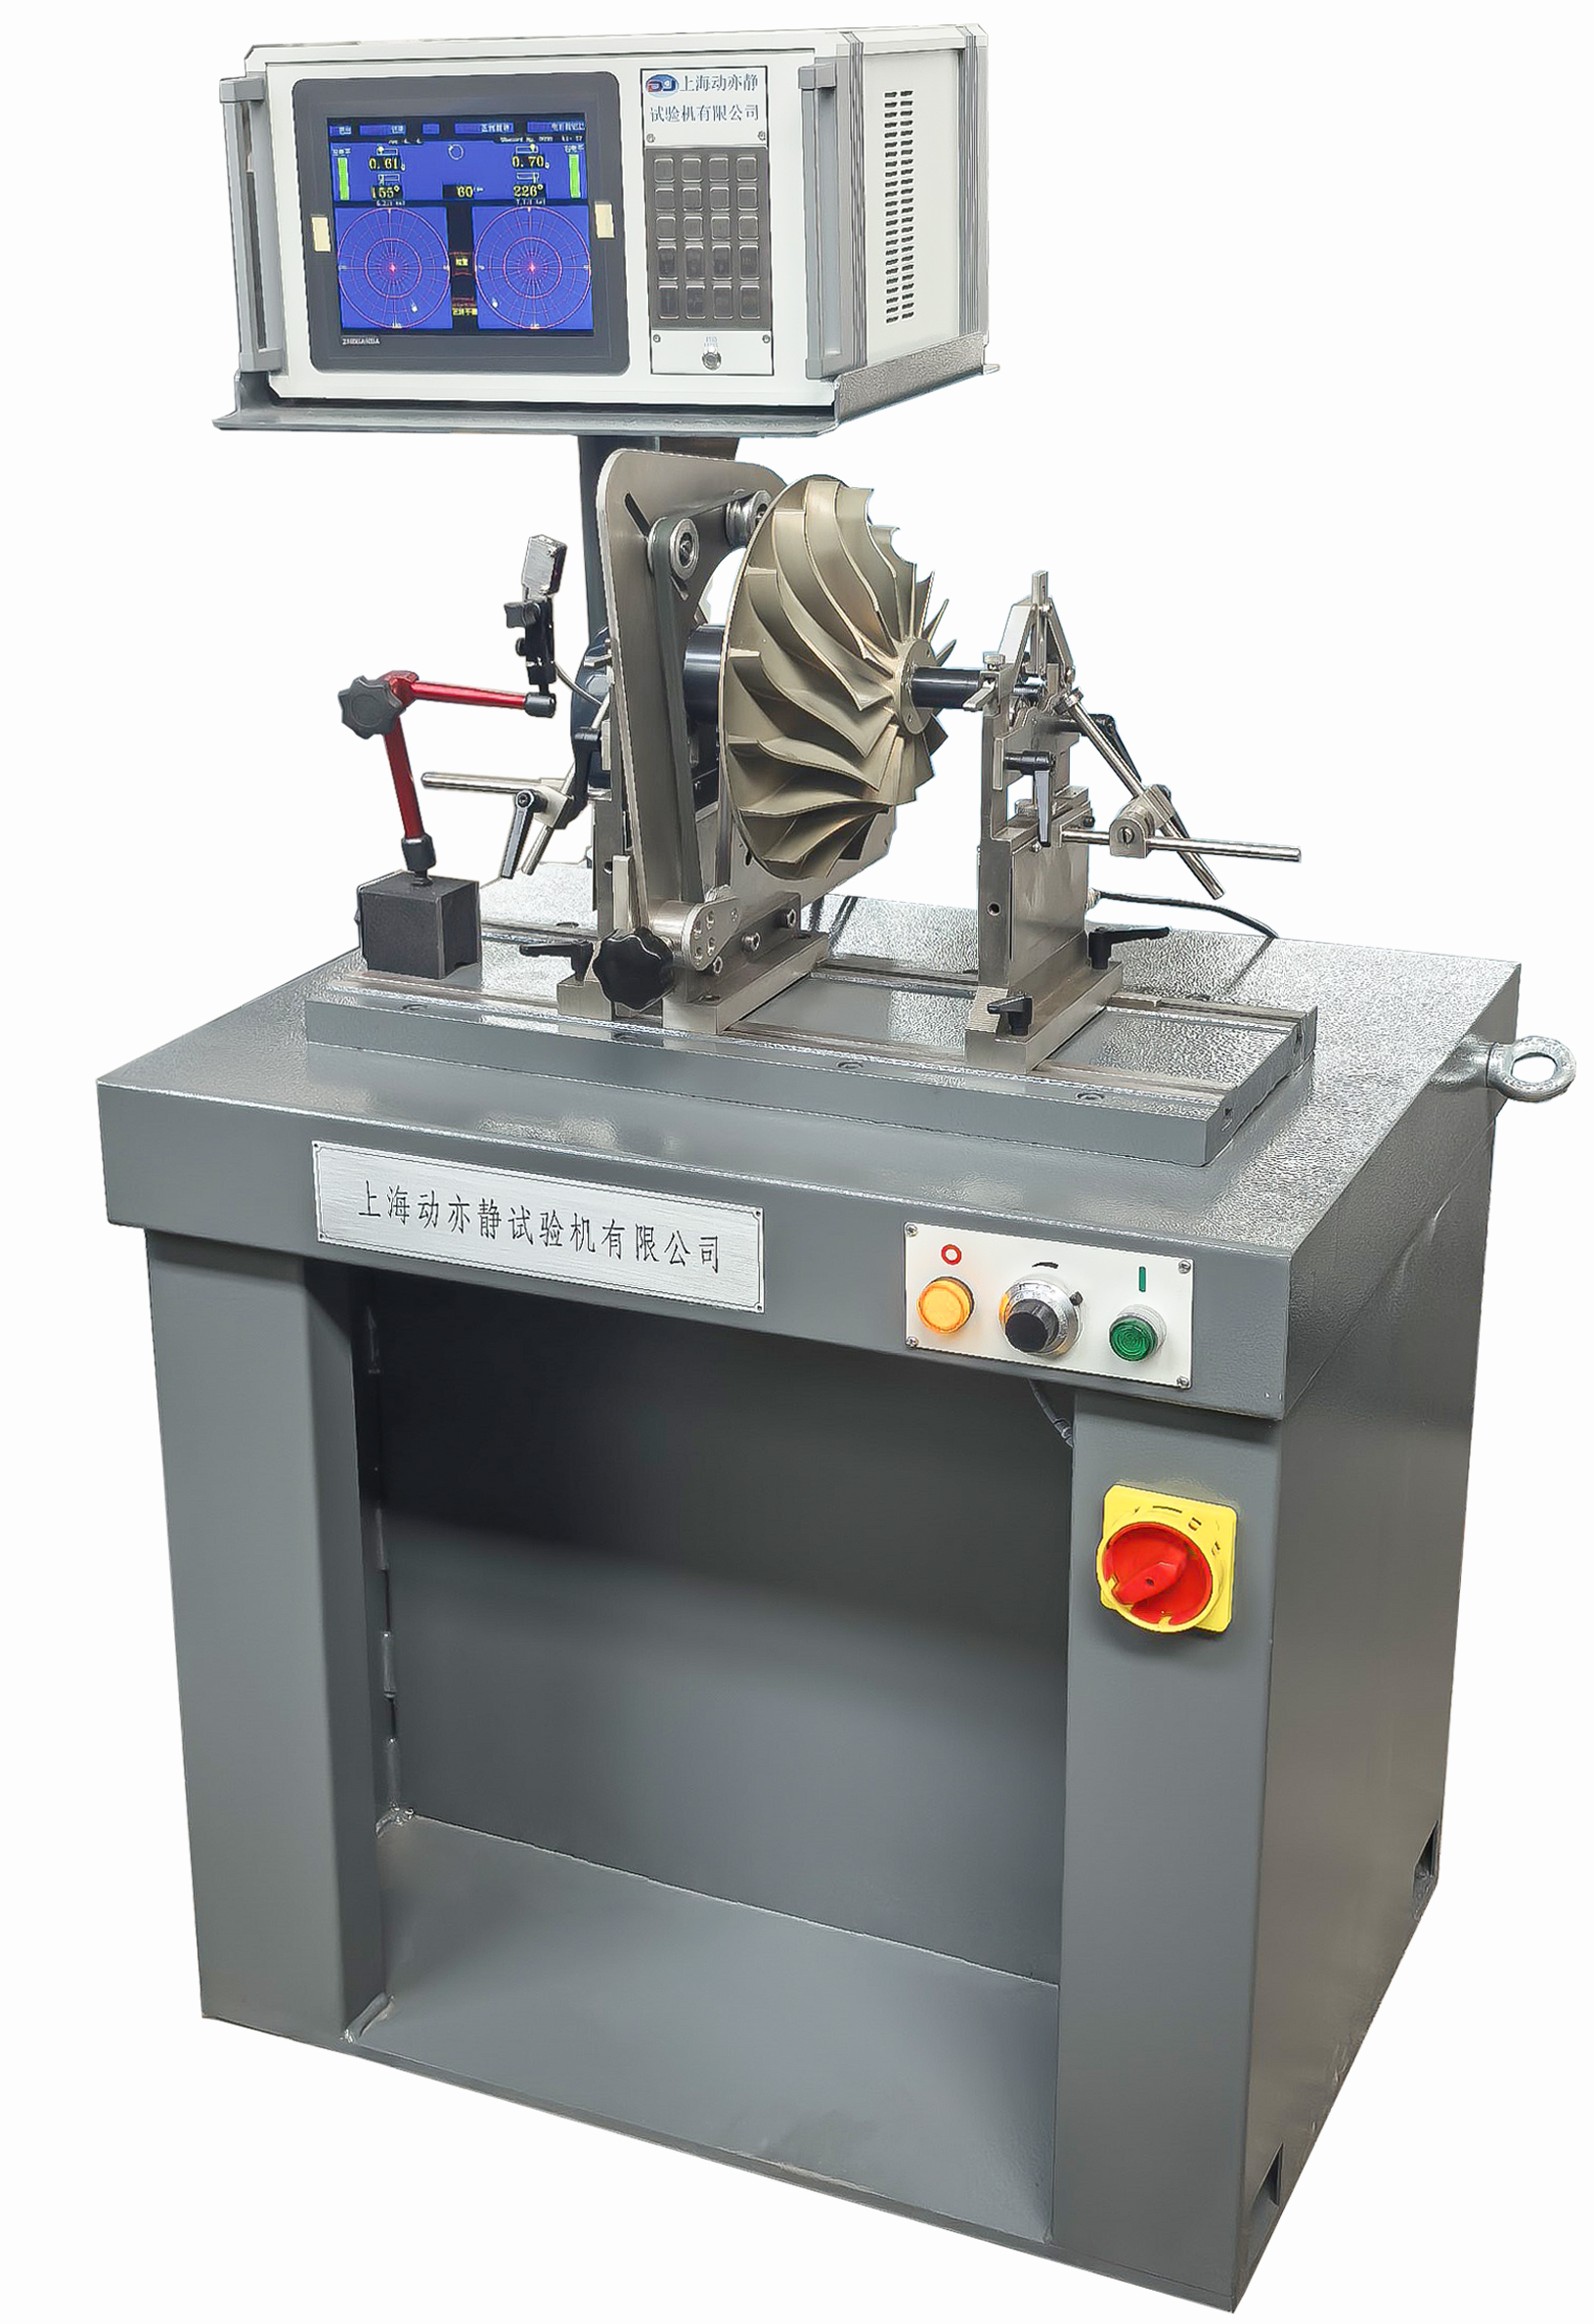
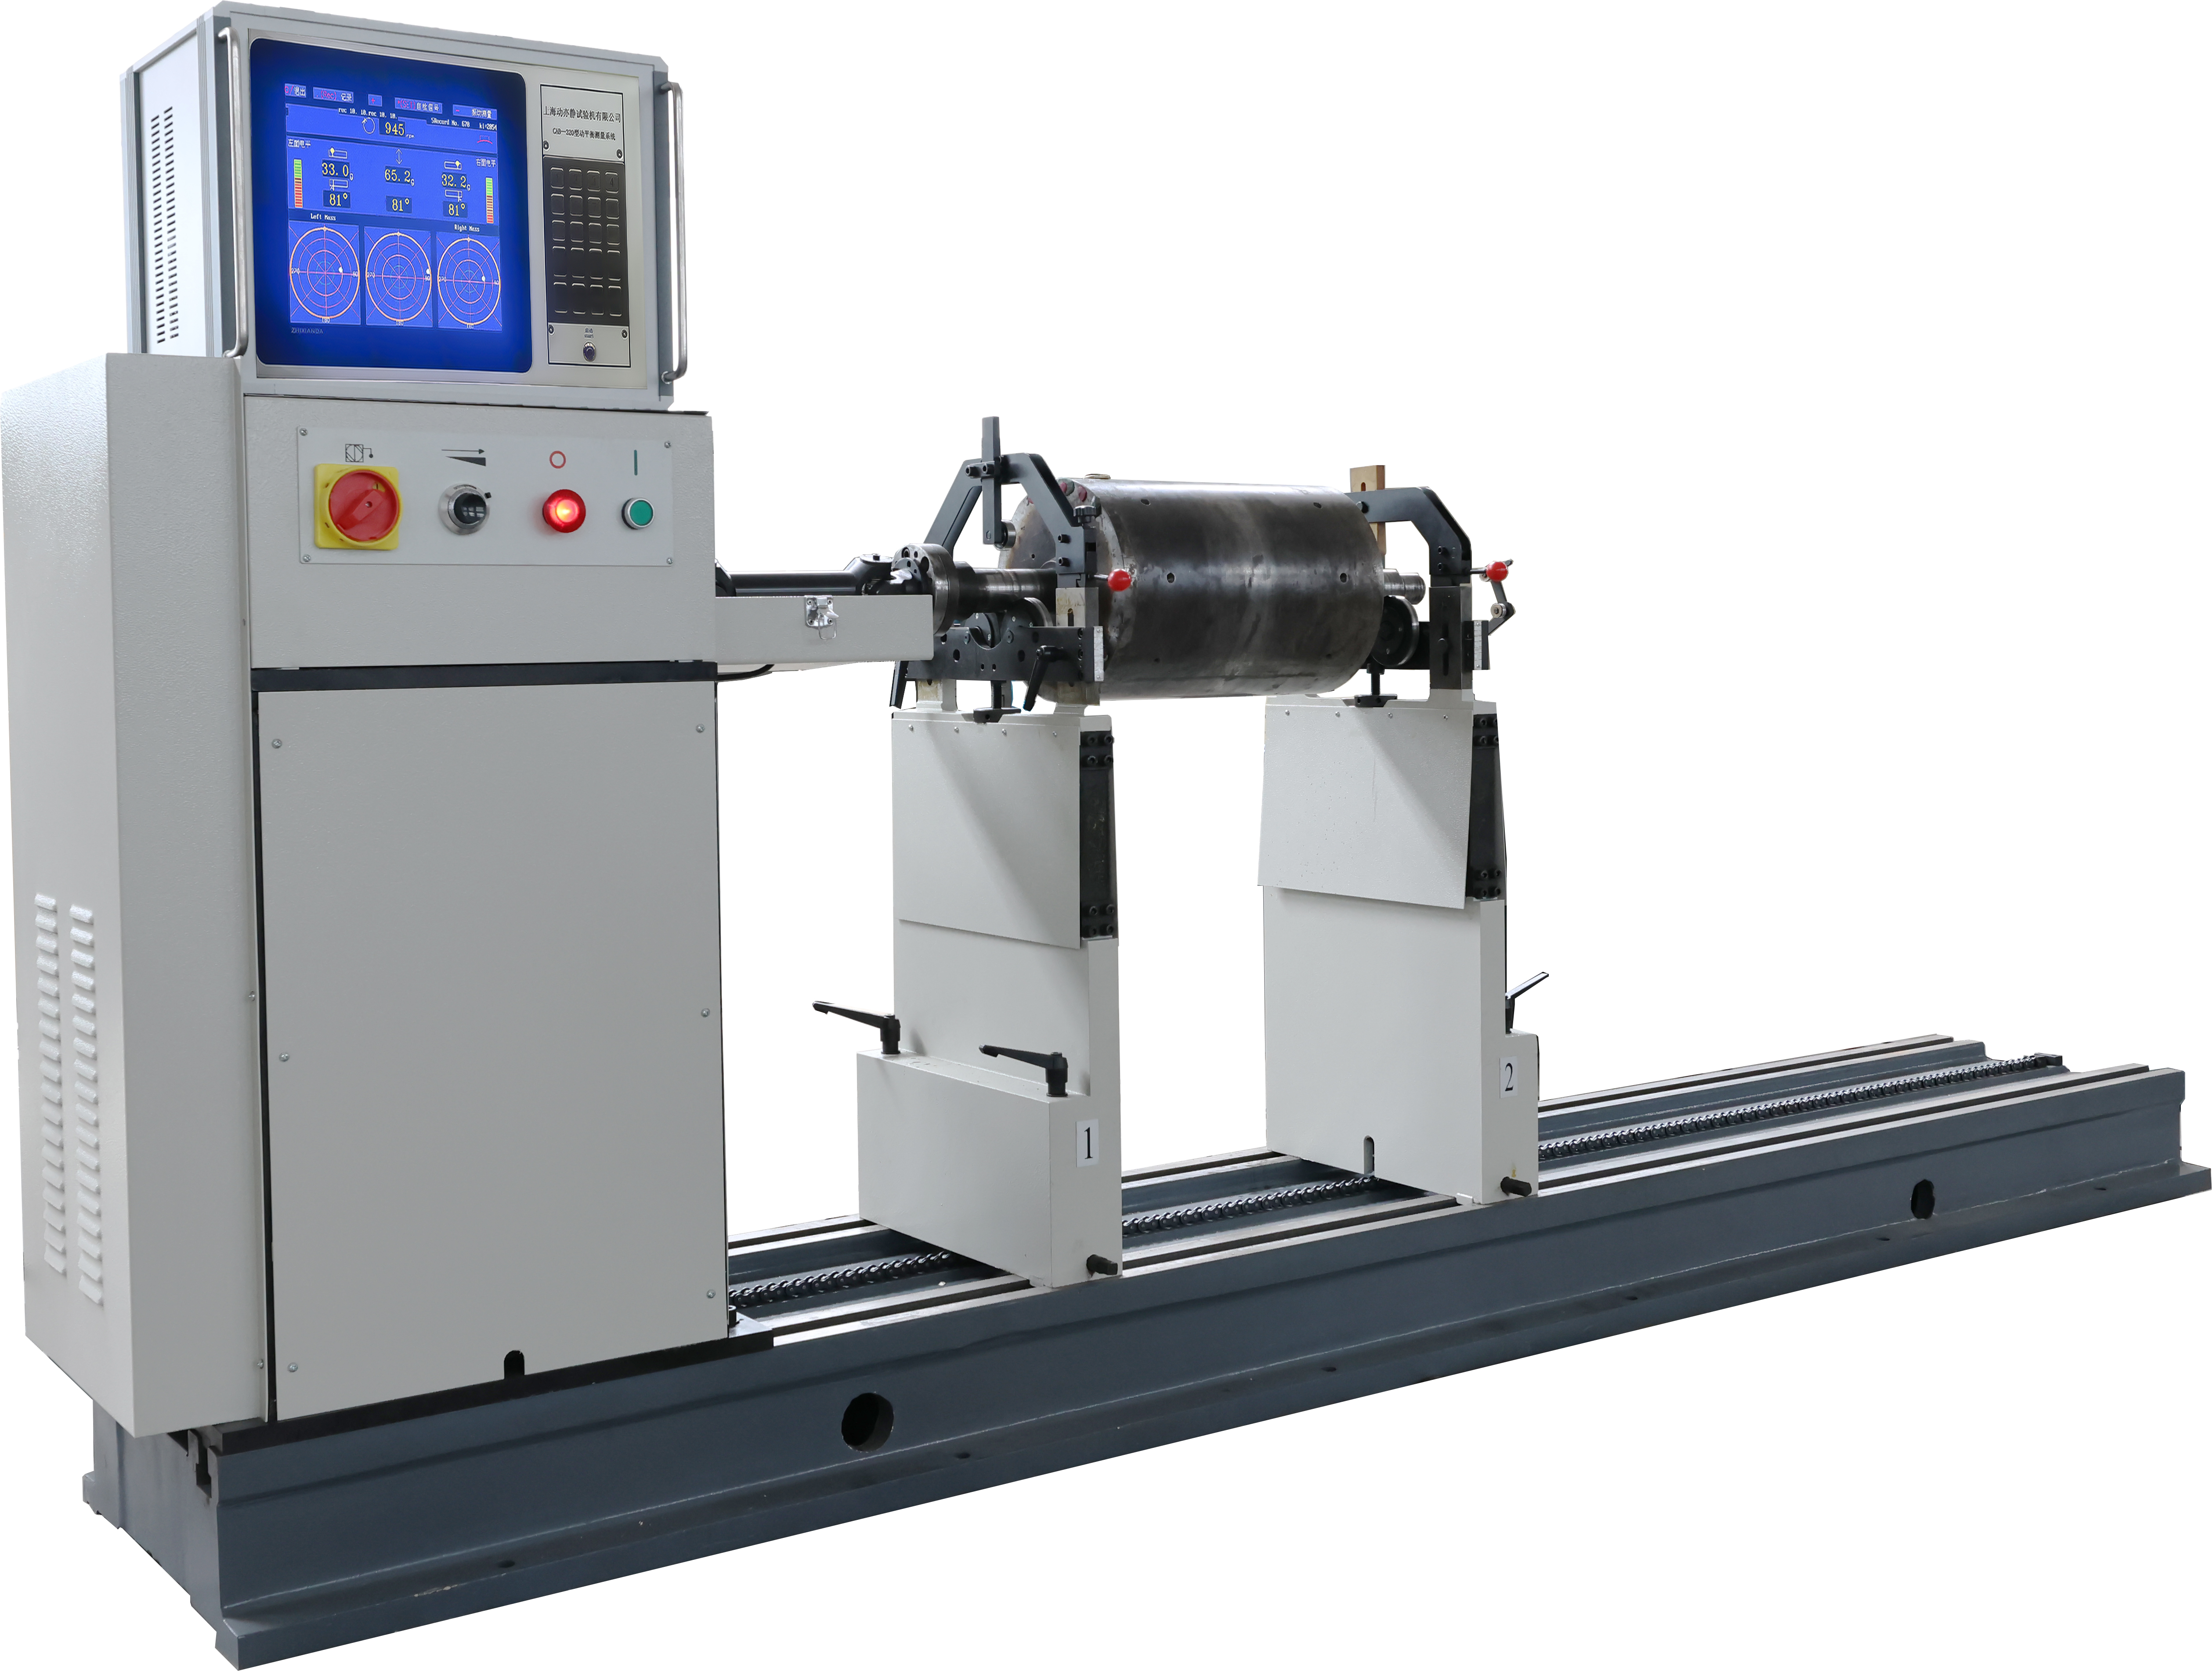
相反,万向节传动(如DH160W~DH500W系列卧式硬支承平衡机)是通过万向联轴器连接转子轴端传递大扭矩,万向轴具备灵活的位移补偿能力,适用于离心机转子、风机叶轮、发电机转子、大型水泵转子等带叶片或大扭矩重载工件。如果在需要极高精度且表面光滑的轻型高速转子上盲目选用万向节传动,万向联轴节本身的残余不平衡与连接间隙,反而会成为系统无法消除的附加误差源。这种传动错配带来的不仅是单次测量失真,更是长期的电能浪费、轴承异常磨损以及后续高昂的夹具修磨维护成本。
第二个坑:工装夹具与去重脱节导致节拍崩塌与验收失败
第二个常见的高代价事故,是忽视了转子形态(轴类 vs 盘类)以及“检测与校正闭环”的工序匹配。
对于汽车刹车盘、皮带轮、齿轮、水泵叶轮等盘类无轴工件,很多采购由于前期未与车间工艺深入沟通,错误采购了常规卧式平衡机。由于盘类工件缺少长支承轴颈,在卧式机台上装夹定位极其繁琐,每次装卸都需要花费大量工时校准同轴度,不仅重复定位精度难以保证,工人操作难度极大,生产节拍更是直接腰斩。针对这类工件,必须在选型阶段明确采用单面或双面立式平衡机(如DYL系列),配合专用气动或机械快速夹具进行垂直定位。
更隐蔽的坑在于“测量与去重工序脱节”。常规模式是平衡机测出角度与克数后,人工搬运到铣床或钻床上打孔去重,再搬回平衡机复测。这种模式在小批量试制时尚可应付,一旦进入大批量生产,二次装夹误差会导致复测合格率骤降,产线堆积严重。在汽车零部件和规模化机加工场景中,如果在选型初期没有评估铣削一体平衡机(如DLX系列)这种在同一台设备上完成“测量—定位—原位铣削去重—复检”的闭环方案,后期改造工位和补救工装的投入往往远超当初的设备采购差价。
签约前必问的三个排雷问题
为了在合同签订前把上述风险全部拦截在车间大门之外,建议采购负责人带着以下三个具体问题直接审查供应商:
- “针对我们转子的结构特性(带叶片/光滑轴颈/盘类),你们推荐的传动形式依据是什么?测控系统具备哪些误差补偿算法?” (专治盲目推荐机型与算法缺失风险。必须核验电测系统是否具备硬支承动静平衡算法、正反转设定,以及电补偿、夹具补偿、键补偿和分解补偿功能,确保消除工装引入的系统误差。)
- “能否携带我们车间的典型工件样品进厂实测,并将残余不平衡量数据与校正过程写入技术协议?” (专治参数虚标与口头承诺。真正的源头制造企业必须支持售前工件试机验证,用实际去重校正后的残余克数作为验收硬指标。)
- “该机型是你们源头自主设计装配,还是外购贴牌?后续非标夹具定制、现场调试与终身备件如何保障?” (专治中间商贴牌转手与售后失联风险。必须核查供应商是否具备长期的硬支承机械结构与电测系统自研底蕴,要求在合同中明确免费安装调试、操作培训及一年整机保修与终身维护条款。)
制造业现场高频问题角色化解答
车间工艺主管老王问:“我们加工的高速刀具和精密主轴要求极高,怎么确保买回来的平衡机能把残余不平衡量控制到克级甚至更低,而不是靠工人凭感觉反复调?”
解答: 精密转子的动平衡精度绝不是靠工人经验碰运气,而是取决于“机械刚性硬支承结构 + 圈带无干涉传动 + 完备的软件补偿算法”三位一体的系统支撑。 高速刀具表面平整,必须选择圈带传动硬支承平衡机(如DH-Q系列),通过变频调速实现平稳升速,避免任何外加联轴器带来的偏心干扰。同时,电测系统必须支持夹具偏心补偿与分度钻孔算法,将工装夹具本身的微小偏心在计算中扣除。在实际采购中,最可靠的验证手段就是进厂试机——例如动亦静在为刀具加工客户提供动平衡解决方案时,支持客户直接携带刀具样品进厂实测,通过标准减料校正流程复测,实测将刀具不平衡量稳定控制在1克以下,达到高精度验收标准后再行交付。这种基于实物实测的数据锚点,才是保证上机即达标的硬依据。
工厂老板李总问:“市场上有些小厂组装的平衡机报价比正规品牌便宜30%以上,测的也都是动平衡,买便宜的到底差在哪?”
解答: 低价平衡机省掉的成本,往往会在后期的运行稳定性和总拥有成本中翻倍爆发出来。 动平衡机属于高精度检测基准设备,其核心在于床身铸件的长期抗振时效稳定性、摆架传感器的灵敏度以及电测系统的解算滤波能力。低价组装机往往采用轻薄钢板焊接件替代重型铸件,传感器抗干扰弱,刚进车间时看似能测,运行半年后随着机械微变形和环境振动干扰,数据漂移严重,导致合格件被误判为废品,或者超标件流出引发客户重大索赔。像动亦静这样自2005年成立、深耕动平衡机研发制造并累计出厂设备超万台、服务客户超2万家的实体企业,依托严格遵循质量体系标准的专业装配生产体系,其硬支承卧式与立式平衡机在长期服役中的重复测量精度和结构稳定性,能够大幅降低后期的停机修整与废品损失,综合算下来全生命周期成本远低于低价拼装设备。
产线项目负责人张主任问:“我们产线马上要投产一批汽车刹车盘和水泵叶轮,既需要盘类专用夹具,又担心定制周期太长耽误项目节点,该怎么选?”
解答: 针对带节拍要求的盘类工件,单纯采购标准裸机往往无法直接投产,必须在前期就将“非标工装夹具设计”与“去重工序闭环”一并纳入选型方案。 对于刹车盘和叶轮,应优先考虑立式机型(如DYL系列)或铣削一体平衡机(如DLX系列)。选择具备非标工装自主开发能力的源头厂家至关重要。动亦静核心技术团队沉淀数十年硬支承动平衡研发制造经验,能够根据用户提供的工件图纸直接定制专用气动/机械夹具与电测算法,并支持在单台设备上完成动平衡检测与原位铣削去重的自动化闭环。通过前置完成夹具工装对接与售前选型咨询,配合覆盖全国的现场安装调试与操作人员培训服务,可以在确保一次性验收通过的同时,最大程度压缩产线联调周期,保障新项目按期平稳达产。