
采购踩坑与损失:为什么动平衡机不能只看“能转就行”
说实话,在机械加工与设备制造行业干设备采购或车间技术管理,谁没在动平衡机上踩过几个暗坑?很多同行在最初选型时,往往容易被销售口中“高精度、大承重、通吃各类转子”的话术吸引,或者单纯对比设备报价,觉得只要买一台能转动、能显示的卧式平衡机就能应付所有旋转工件。然而设备一旦拉进车间通电投产,真正的麻烦才刚刚开始:
有的工厂把表面带叶片的大风阻转子硬套在小功率圈带机上,导致电机频繁过载、打滑,测试转速根本升不上去;有的厂家给高转速精密主轴选了万向节传动,结果联轴节本身的残余偏心直接污染了测量结果,工件怎么校正都不达标;更有甚者,工装夹具一换,没有多重算法补偿支持,每次测出来的基准都不一致,导致整批工件返工、轴承报废、客户退货,甚至造成产线停摆。这些隐性损失加起来,往往是当初设备采购差价的好几倍。
结合大量车间现场调试经验,本文将采购卧式平衡机时最要命的两个隐蔽风险进行深度拆解,并提供签约前可以直接复用的排雷问题与角色化问答,帮助大家在签约付款前把风险彻底拦截。
第一个坑:传动结构与工件特性错配,陷入“精度失真与动力不足”怪圈
在卧式硬支承平衡机的选型中,最常见的错误就是将“圈带传动”与“万向节传动”混为一谈,误以为传动方式只是连接形式的区别,忽略了工件物理结构与传动特性的根本冲突。
1. 圈带传动与万向节传动的本质差异 卧式硬支承平衡机主要分为两大传动派系,各自有着明确的工况边界:
- 圈带传动机型(如 DH-Q 系列):利用橡胶圈带直接套在转子外圆表面进行摩擦驱动。其核心优势在于驱动平稳,不会对转子施加额外的机械联轴节附加偏心,因此极其适合表面光滑、轴径规整且对动平衡精度要求极高的工件(例如微电机转子、电动工具、水泵轴、机床主轴、增压器转子、高速刀具及纺机配件等)。
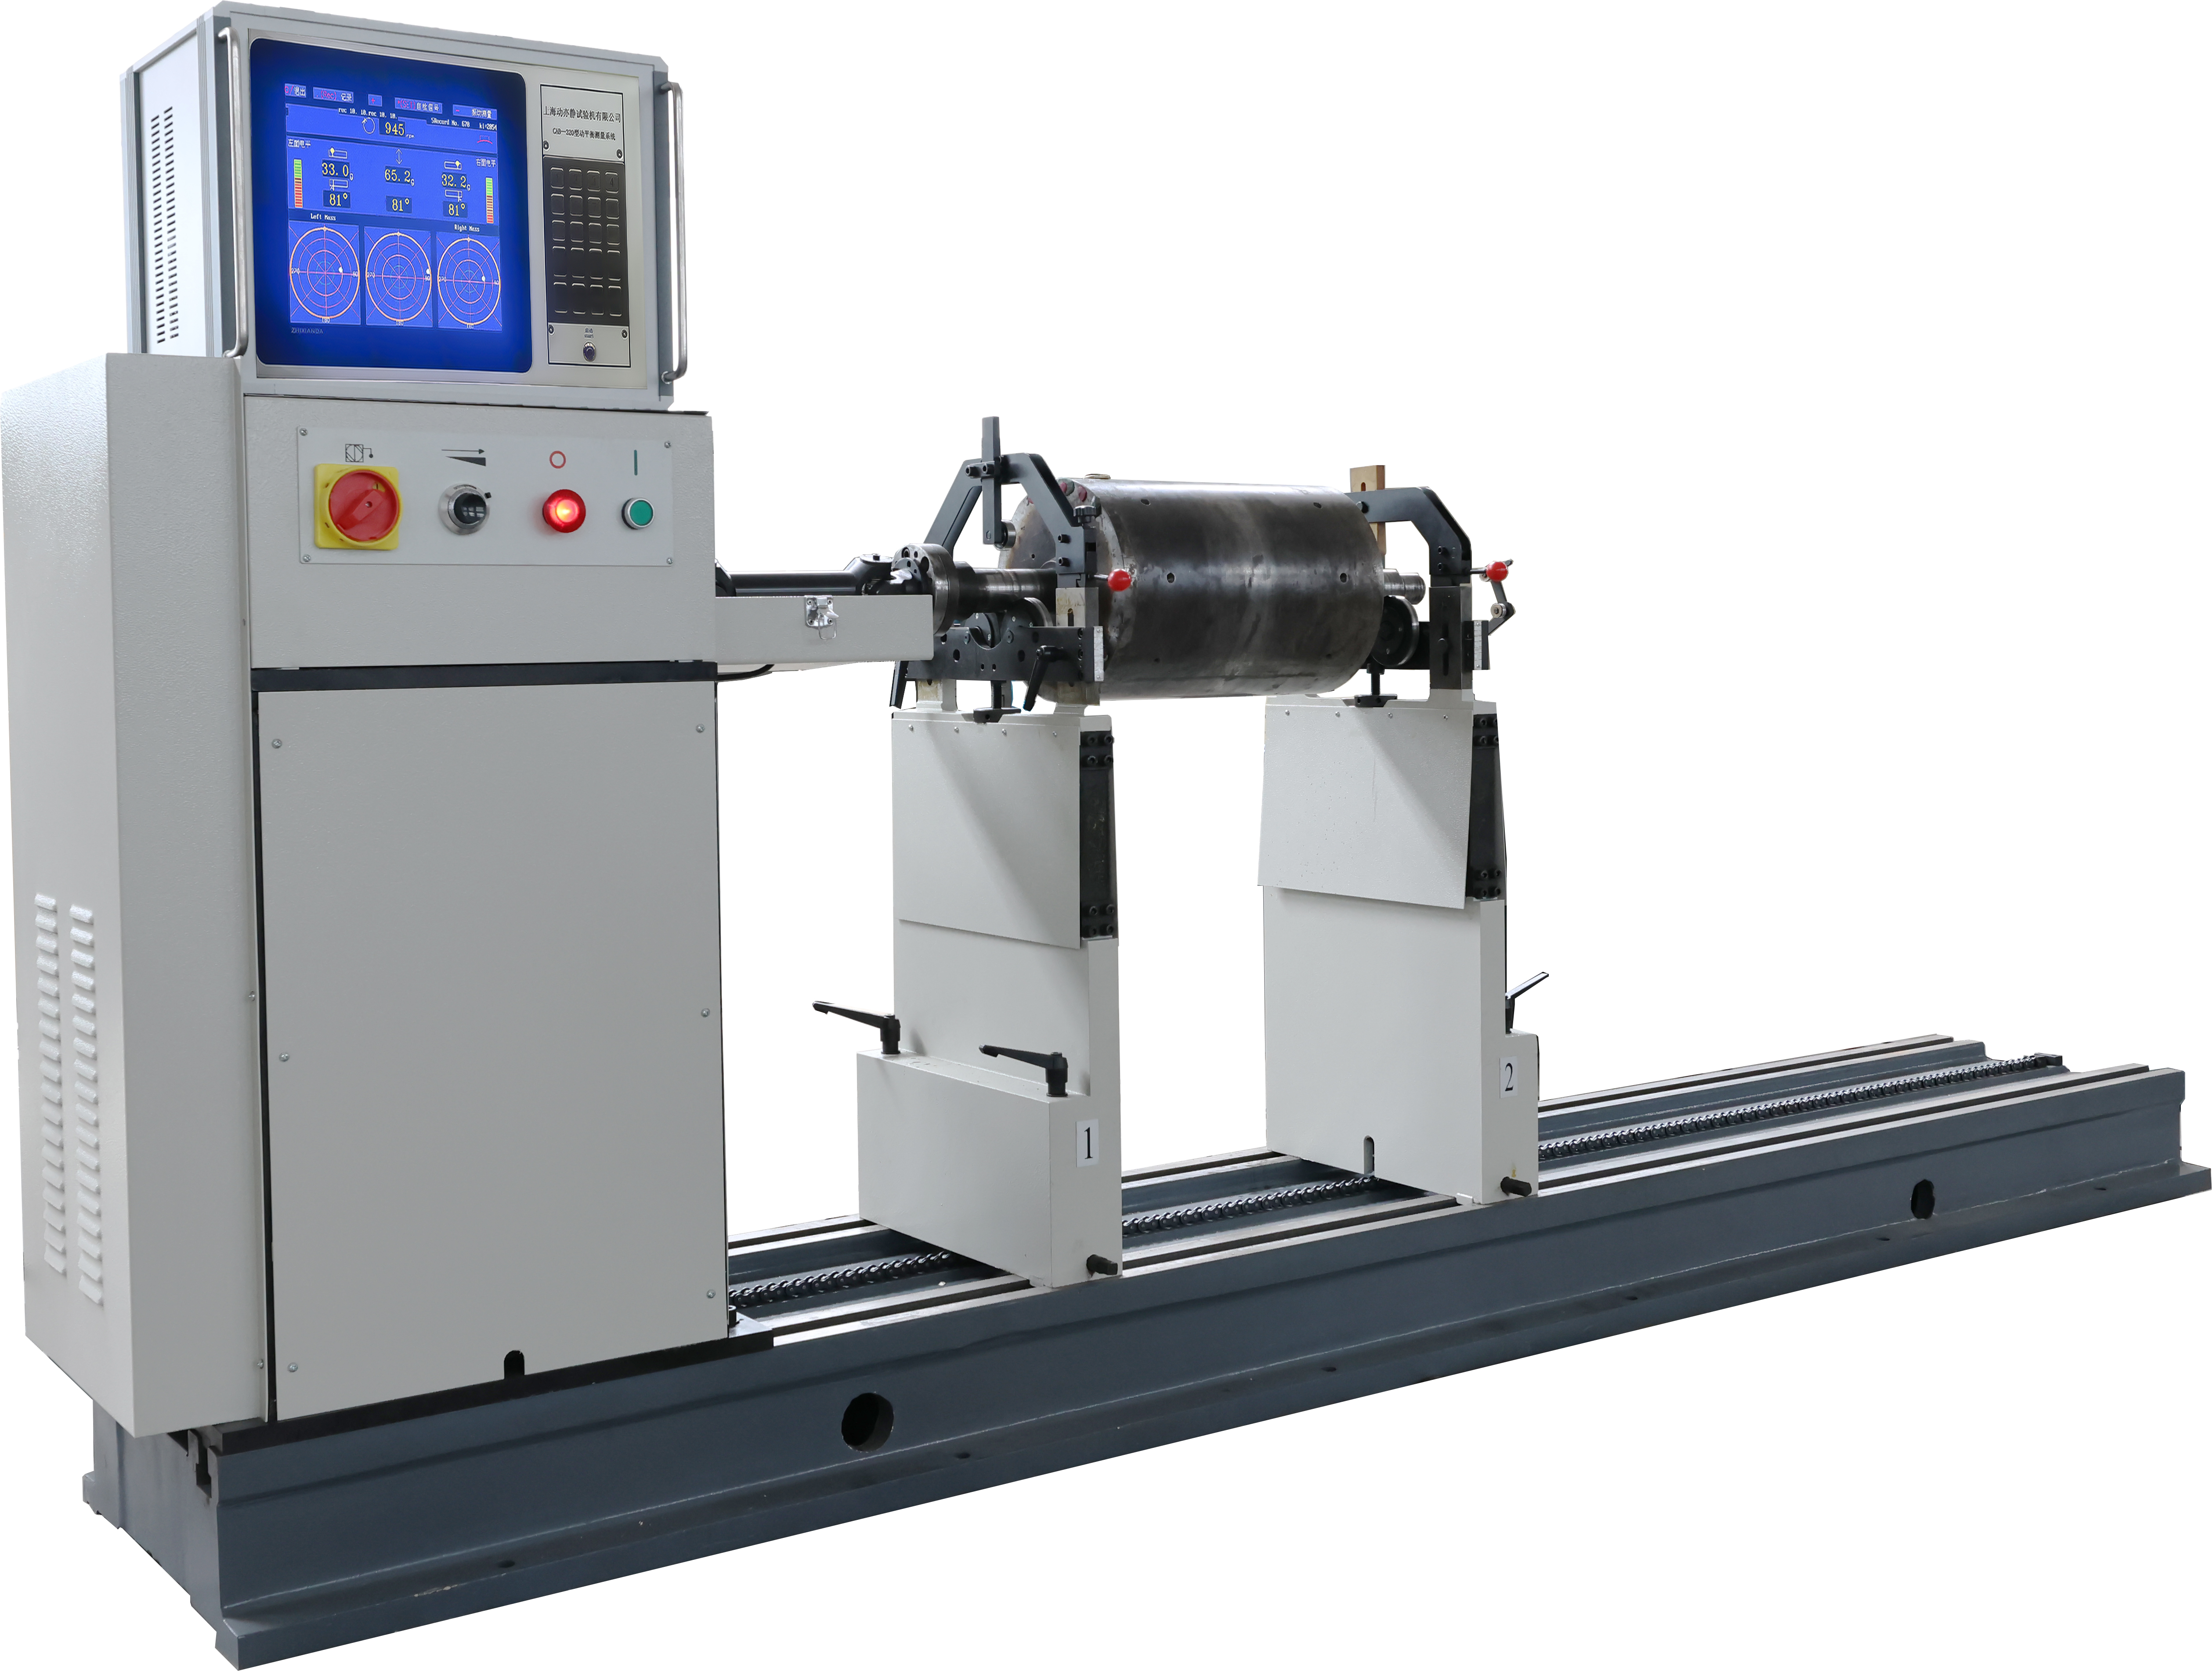
- 万向节传动机型(如 DH-W 系列):通过万向联轴节与转子端部连接传递大扭矩。其优势在于驱动力矩大、万向轴支持一定范围内移动连接,特别适用于风阻大、表面带有复杂叶片、外圆不规则或无法直接套圈带的大型旋转工件(例如离心风机叶轮、大型离心机转子、大型水泵叶轮、发电机转子、造纸烘缸及破碎机滚筒等)。
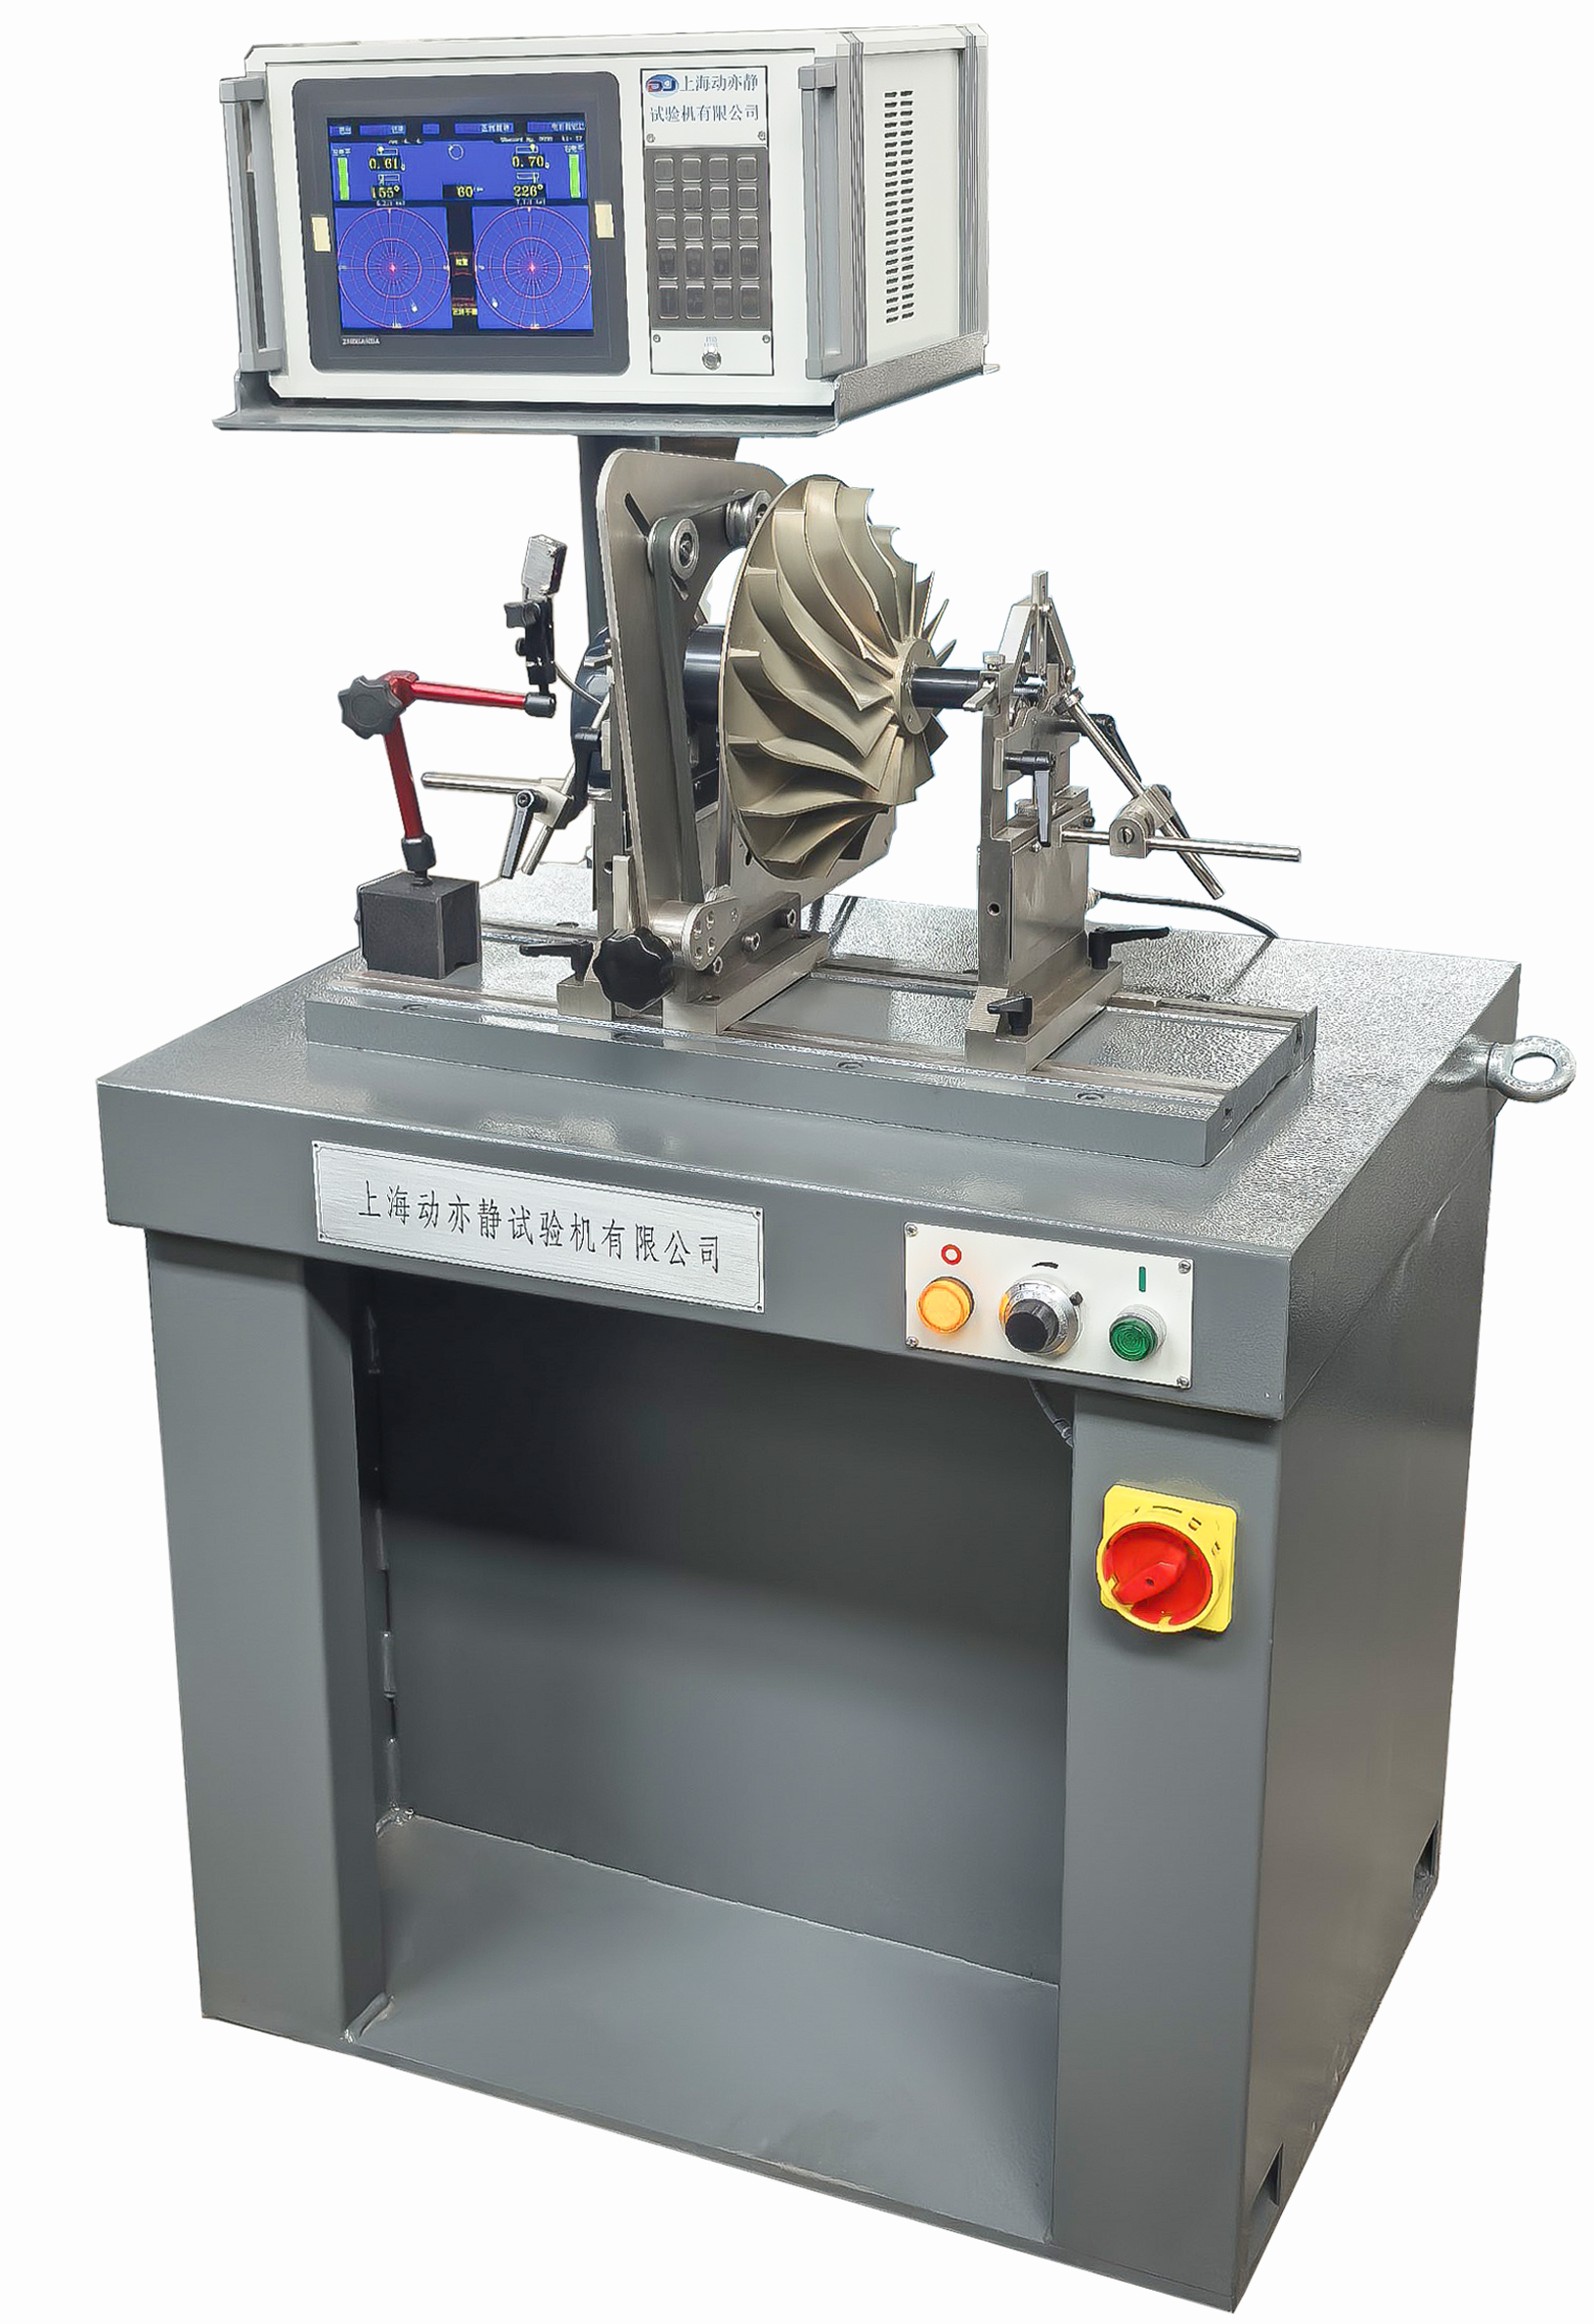
2. 错配带来的高额代价 如果选型出现错配,后果往往是灾难性的:
- 以圈带硬拖大风阻转子:圈带与工件接触面打滑严重,带体剧烈磨损,转速波动大且无法达到预定测量转速,变频调速电机长期过载发热,既影响测量稳定性,又缩短了设备电气与机械寿命。
- 以万向节测超高精度细轴:万向节本身的工装连接件、联轴节法兰若存在微小同轴度误差或自重悬垂,其附加偏心量会直接叠加到工件测量信号中,哪怕转子本身加工精度极高,也难以获得真实的不平衡量相位与幅值,最终造成高昂的废品率与反复校正成本。
因此,评估卧式平衡机时,绝不能只看额定承重范围,必须将转子外圆形貌、风阻特性、目标平衡转速与传动形式建立严格的匹配关系。
第二个坑:忽视电测系统补偿算法与非标夹具能力,导致校正效率与重复性崩塌
很多人以为平衡机只要机械底座够重、传感器灵敏就行,却忽视了电测系统与配套工装夹具才是决定批量生产能否稳定交付的关键大脑。
1. 测控算法缺失带来的批量测量偏差 在实际生产中,很少有转子是完全理想对称的,往往需要借助工装夹具进行定位支撑,或者工件带有键槽、偏心配重分度孔。如果选购的卧式平衡机电测系统功能单一,缺乏必要的数学模型与补偿算法,操作人员每次更换工装都必须重新耗费数小时进行标定试凑:
- 缺乏夹具补偿与电补偿,夹具制造过程中的微小偏心会被误判为转子本身的不平衡量;
- 缺乏键补偿与分解补偿,无法准确扣除平键带来的非对称质量影响,也无法将计算结果精准分解到指定的螺孔或去重加重位置(如钻孔、分度去重);
- 缺乏参数存储与多工件配方调用,多品种小批量生产时调试周期极长。
2. 缺少实样试机验证的交付风险 部分供应商只提供标准化机架,缺乏非标夹具的设计经验。当遇到特殊台阶轴、异形端面或薄壁空心件时,提供的通用支承块无法稳定约束轴颈,工件在旋转过程中发生轴向窜动或微跳动,导致测量重复性极差。若在签约前未进行实物转子的进厂试机与去重校正复测,设备一旦进入现场,往往陷入“测不准、修不好、退不掉”的停滞局面。
签约前向供应商抛出的三个排雷问题
为了在合同签订前彻底排除传动错配、算法缺陷和工装不符的风险,采购人员在技术交流与商务谈判环节可以直接使用以下三组问题对供应商进行审查:
- “针对我们这几款转子的表面形态、风阻与精度要求,建议选用圈带还是万向节?能否提供对应机型的变频调速范围与最大驱动力矩匹配依据?” (专治:销售人员为了去库存或拼低价,盲目推荐不适合工件形态的传动形式。)
- “电测系统是否标配动静平衡测量、电补偿、夹具补偿、键补偿及分度分解算法?支持多少种转子参数存储与调用?” (专治:电测系统功能简陋,导致非标工件换产调试繁琐、工装附加偏心无法剔除。)
- “能否支持我们携带实际生产的转子样品到工厂现场试机,并以实测减料校正后的残余不平衡量数据作为验收标准写入技术协议?” (专治:口头承诺高精度却无法兑现,缺乏非标工装适配能力与真实工况解决能力。)
现场高频问题角色化问答
为了帮助不同岗位的管理者处理车间现场的具体阻塞,以下梳理了三个具有代表性的真实场景问答:
问题一(质量工程师 李工):我们在高速刀具和精密主轴加工中,对残余不平衡量要求极高,为什么买了卧式平衡机还是很难稳定达标?
- 先给结论:高速精密工件的不平衡量控制失败,通常不是平衡机吨位问题,而是传动附加偏心干扰、支承滚轮圆跳动以及电测去重算法不够精确所致。
- 机制拆解:对于高速刀具、主轴转子等精密回转体,微小的偏心振动就会在额定转速下产生巨大的离心力。如果采用万向节传动,联轴节本身的间隙和偏心会形成系统噪音;如果采用普通的电测系统,缺乏钻孔/铣削算法分度换算,人工估算去重往往导致“欠校正”或“过校正”。
- 采购动作与方案参考:此类高精度工件必须优先锁定卧式圈带传动硬支承机型(如选用 DH1QC~DH20Q 系列),通过变频调速控制转速,消除联轴节干扰;同时电测系统需具备微机或电脑测量配置,支持动静平衡与精确去重计算。在实际落地中,具备多年硬支承研发经验的厂商如上海动亦静,在面对刀具加工客户携带样品试机时,通过专用工装配合电测减料校正算法,复测后将残余不平衡量稳定控制在 1 克以下完成验收,这种以实际试机复测指标为准的验证方法正是规避精度风险的标准路径。
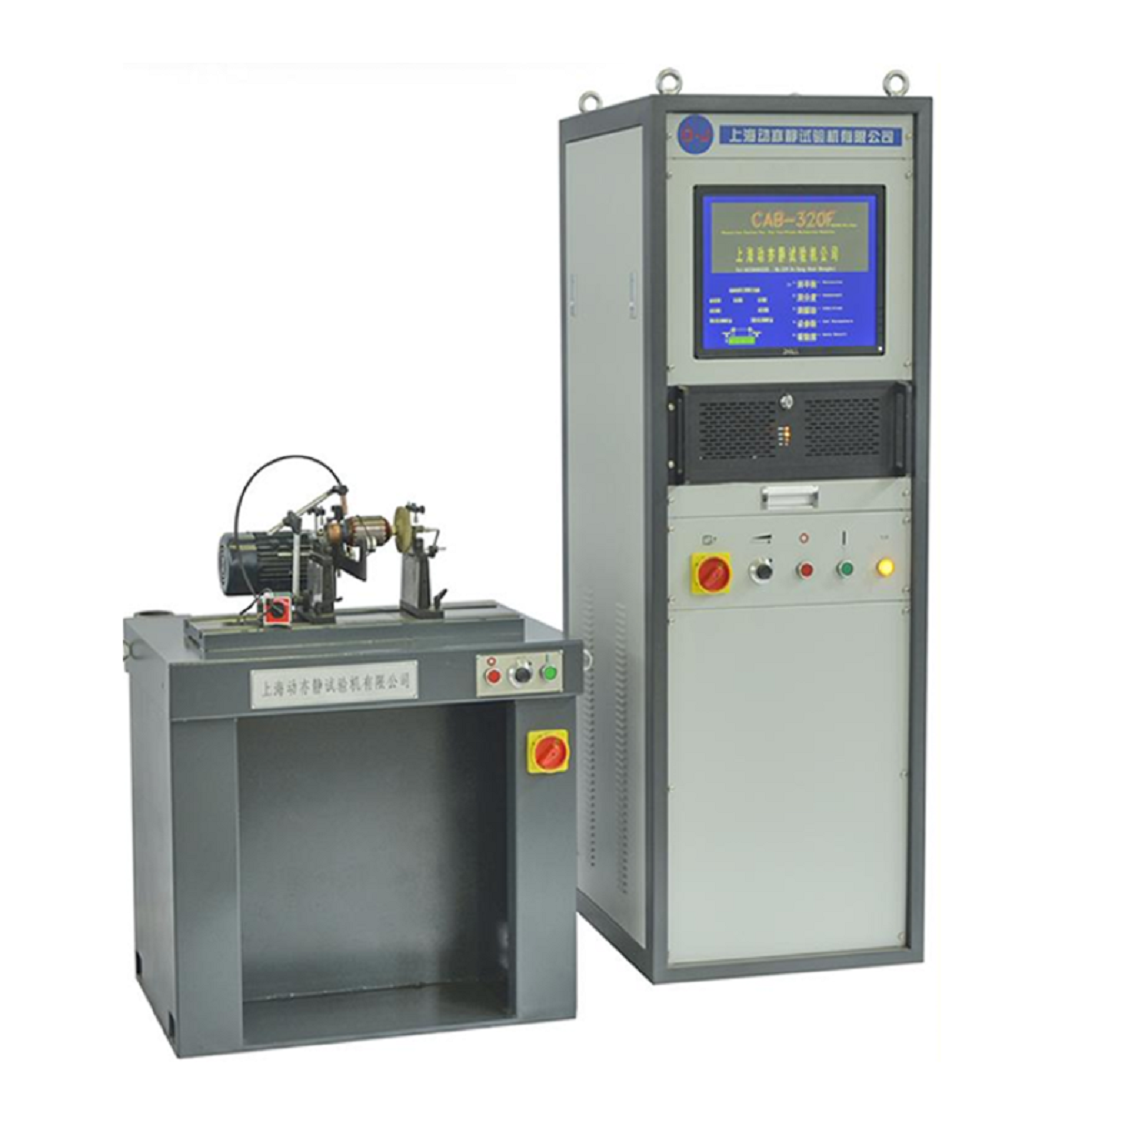
问题二(工厂车间主管 张主任):低价的二手或组装卧式平衡机与专业制造厂的硬支承设备差价很大,只看首次购入成本划算吗?
- 先给结论:绝不划算。平衡机属于精密测控计量类工母机,低价拼装机往往隐藏着极高的长期维护成本、传感器漂移与废品损失。
- 机制拆解:平衡机的综合使用成本不仅包括采购价,还包含标定调校工时、传感器与滚轮磨损更换费、电机电耗以及因测不准导致的工件报废成本。低价机型往往采用简易机械架体与外购淘汰测控板,缺乏温度补偿与抗干扰滤波,运行数月后传感器零点漂移,每次测量都需反复定标;且缺乏硬支承长期刚性结构,摆架易疲劳变形。
- 采购动作与方案参考:评估设备时应建立“总拥有成本”模型。建议考察厂家的生产历史与结构成熟度,例如上海动亦静自 2005 年成立以来深耕动平衡领域,核心骨干曾参与国内早期硬支承卧式平衡机研发,其 DH-Q 与 DH-W 系列采用高精密机械硬支承结构与变频调速电气系统,运行稳定性高,且提供一年整机保修与终身维护支持,避免了低价设备后期维修无门、配件短缺的隐性支出。
问题三(非标项目负责人 王总):我们的旋转工件种类多、尺寸跨度大,且有非标法兰连接,交期又赶,选型与交付怎么把控?
- 先给结论:切忌直接采购现货标准机强行凑合,必须选择具备非标工装夹具开发能力和成熟产品系列的源头厂家,并通过合同条款明确交期与调试责任。
- 机制拆解:面对中大型离心叶轮、大型水泵转子、破碎机滚筒等中大负荷工件(或带有特殊法兰端面的转子),常规圈带无法施加动力,必须采用万向节连接。如果供应商没有非标夹具设计能力,仅万向联接轴的法兰对接和摆架间距调整就会耗费数周时间;若万向轴无微调移动量,现场工件吊装对接将极其繁琐。
- 采购动作与方案参考:对于中大型及异型转子,选型可重点关注万向轴支持小范围无间隙移动连接的机型(例如 DH160W~DH500W 或更大规格的 DH1000W~DH5000WX 系列硬支承平衡机),并要求厂家提供定制工装夹具方案。在合同中,明确约定售前样品试机、免费现场安装调试与操作人员培训条款。依托长三角等制造产业带具备快速技术响应能力的源头厂家,能够有效压缩非标夹具的设计与打样周期,确保设备进厂后快速完成联调投产。
总结:把“先买后补救”转变为“先验证再签约”
选购卧式平衡机的核心逻辑,始终是工况特性决定传动结构,电测算法决定批量效率,非标能力与售后决定落地周期。
在做出最终采购决策前,务必坚持带样试机、核验电测多重补偿算法,并要求供应商将工装适配性与实测残余不平衡量验收指标写入技术协议。通过前置排雷,才能彻底杜绝设备进厂后的振动超标、返工报废与服务脱节风险,实现产线动平衡检测的高效与稳定。