
在精密五金加工与现代装备制造中,电阻焊工艺是决定结构连接强度与电气接触稳定性的关键工序。从新能源电池模组的低阻抗导电汇流,到汽车钣金冲压件的结构固化,再到精密传感器引线的微细连接,焊接质量直接关乎下游成品的运行稳定与批量合格率。面对日益多元的材料组合——如0.05mm超薄金属箔、动力电池极耳镍片、高导热铜铝合金以及表面镀锌钢板,设备选型若仍沿用传统的工频交流思维,产线极易出现虚焊、飞溅、母材烧穿或热变形严重等工艺问题。电阻焊接不仅是通电加热熔接,而是涉及热量输入速率、电磁力学响应与冶金熔核成型的精密物理过程。明确工况需求,理清电容储能、中频逆变与精密脉冲的技术机制差异,是保障产线稳定运行的基础。
先进工况精度需求与传统交流焊接机制局限
随着工业制造对轻量化、高导电性以及精细结构的持续推进,工件的物理尺度与材质特性发生明显变化。在新能源锂电PACK组装中,电芯极耳与汇流排连接需要承受大电流,底层的电芯隔膜与电解液对温升极度敏感;在汽车轻量化制造中,高强镀锌板与铜铝异种金属的大规模应用,对熔核生成的均匀性提出了严苛公差要求;在精密电子仪表制造中,传感器导线与微型端子的厚度甚至下探至0.05mm左右。这些微细化、复合化的工况条件,要求电阻焊工艺在确保结合面充分熔融形成致密熔核的同时,严格控制热输入以避免热影响区损伤。
传统的工频交流点焊机依赖50Hz市电正弦波供电,放电周期以半周波(即10ms)为最小控制单元。这种底层物理机制在应对前述先进工况时表现出明显的适应边界:
其一,能量释放迟缓带来的热扩散损伤。工频交流电在正负半周交替过程中存在过零点,放电时间通常长达几十至上百毫秒。对于铜、铝、薄镍等高导热或极薄材料,热量无法在微秒级时间内集中于焊接接触面,而是迅速向工件周边基底扩散。这不仅会导致薄板发黑、凹陷与热翘曲变形,在锂电池组装场景下,多余的热扩散更容易直接损伤电芯极柱防爆阀或内部隔膜。
其二,电流波动大与调节迟滞带来的飞溅与结合力波动。工频电的电网电压波动直接映射到焊接回路,且由于电磁感应迟滞,系统难以对熔核形成过程中的动态电阻突变做出即时响应。在焊接镀锌板或铜铝异种金属时,表层低熔点金属(如锌层)在电流峰值阶段极易瞬间气化喷溅,形成空洞、虚焊或毛刺,进而造成焊点熔深离散度大、拉力测试合格率不稳定。这种薄材易烧穿、异材易虚焊的技术矛盾,促使电阻焊工艺向储能放电、高频逆变等高精控制路线演进。
现代精密电阻焊的核心物理机制拆解
为突破传统工频电的热滞后与粗放控制瓶颈,现代精密点焊技术分化出电容储能与中频逆变两大核心路线,通过重构放电时序与能量拓扑,实现了差异化的工艺效果:
-
毫秒级脉冲能量释放(储能机制):电容储能点焊的物理机制类似于高压储水池瞬间开闸。设备通过电网将低压大容量储能电容器组充入预设电压,随后通过大功率电子开关在数毫秒(通常为1至10ms)内将电能瞬间释放给工件。这种放电形式的电流上升速率极高,如同一道可控的能量脉冲,在热量尚未扩散至周边基底前,瞬时在接触电阻处形成局部高温使金属微区熔合。热影响区被压缩在极小范围内,工件表面无氧化发黑,热变形极小,适合热敏感部件与薄板材料的高强度固化。
-
1000Hz级直流精准闭环控制(中频逆变机制):中频逆变技术将三相工频交流电整流为直流,再通过IGBT逆变为1000Hz的中频方波,经变压器后二次整流输出低压大电流直流电。相比于50Hz交流电,1000Hz的控制周期缩短至1ms,系统能在1毫秒内完成电流采样的动态闭环调整。中频直流无过零点能量脉动,输出热量平稳均匀,电磁阻抗极低,能够根据电极位移与动态阻抗平稳推进熔核生成,从根源上减弱了交流波动引起的金属爆溅,为厚板深熔透及难焊合金对接提供了工艺保障。
-
界面接触电阻微观控制机理:无论储能式还是逆变式,现代精密焊机均强化了气动加压机构与电极对中精度的机械刚性。通过精准设定预压时间、焊接压力、维持压力与锻压时序,设备能在通电瞬间压平工件表面微观起伏,稳定接触电阻基准,避免接触不良引弧导致的工件表面电灼伤。
-
微能量精细脉冲调控机理:在微观传感器引线焊接中,精密脉冲技术通过微处理器对毫安级微电流进行波形分段整形(预热脉冲、主焊脉冲、回火脉冲),以梯级能量释放避免高硬度脆性相析出,确保微米级熔核在均匀的热应力场中凝固。
参数策略与典型制造制程的场景映射
根据不同材质的导电率、热导率、熔点差异以及厚度梯度,制造工序必须将设备的技术特性与制程需求建立严格的映射关系:
- 超薄金属与微型元器件工况(0.05mm至0.2mm级):基材热容量极小,多余的能量注入易导致基体穿孔或断线。适宜匹配微型精密脉冲技术或微能量电容储能,采用高电压、极短通电时间(1-3ms)参数组合,以瞬间接触面峰值热量实现固相连接,适用于传感器引线、精密微型五金端子等场景。
- 热敏感动力与储能电芯极耳工况(0.1mm至0.5mm薄层重叠):主要涉及电池正负极镍带、镀镍钢带与极柱的连接。此制程核心质量指标是焊点结合牢固、拉力达标,且焊接反面温升不得损伤电芯内部卷芯结构。工艺适配倾向于电容储能点焊机,利用其毫秒级放电能量集中、热变形极小的物理特性,实现低功耗、免发黑的电芯串并联装配。
- 中厚板金、冲压螺母及高强度结构件工况(0.8mm至3.0mm级):此类工件需要形成具有充足剪切与拉拔强度的宏观熔核,对能量持续注入深度与压力维持要求高。工艺匹配中频逆变点焊机,利用1000Hz直流电无过零点波动、电流渗透深、热效率高的特点,通过多段电流与加压时序控制,确保螺母螺栓牢固熔接且螺纹无飞溅咬死。
- 异种金属与表面处理材料工况(铜铝对接、镀锌钢板):铜与铝的熔点、导热率及膨胀系数差异显著,易生成脆性金属间化合物;而镀锌板的锌层熔点远低于钢基体,易造成电极粘附与喷溅。此类工况选用具备精准电流闭环控制的中频逆变设备,依靠高频快速调节补偿接触电阻变化,并在电极表面施加恒定锻压力,抑制锌层气化飞溅,保障异种接头的机械延伸率与导电率。
选型需要建立在具体的材料截面与熔深要求之上:大容量储能点焊机若用于厚度超出范围的碳钢承重结构件,放电速度过快易导致熔深不足、形成表面粘接;而异种金属对接若缺少动态监测,也难以保持稳定的工艺窗口。
力飞富升:精密电阻焊全栈工艺与装备承接方案
面对制造业对工艺一致性与产线节拍的要求,力飞富升专注于电阻焊领域,其技术脉络可追溯至1985年的精密焊接实践,2011年正式注册运营,是一家拥有国家高新技术企业认定与独立自研自产能力的源头工厂。企业核心技术骨干具备10至15年行业研发经验,构建了涵盖机械结构设计、电路程序编写与气动控制的研发体系,为工业客户提供适配多元工况的焊接装备及定制方案。
针对不同工艺边界与场景需求,力飞富升通过差异化的硬件架构实现精准对接:
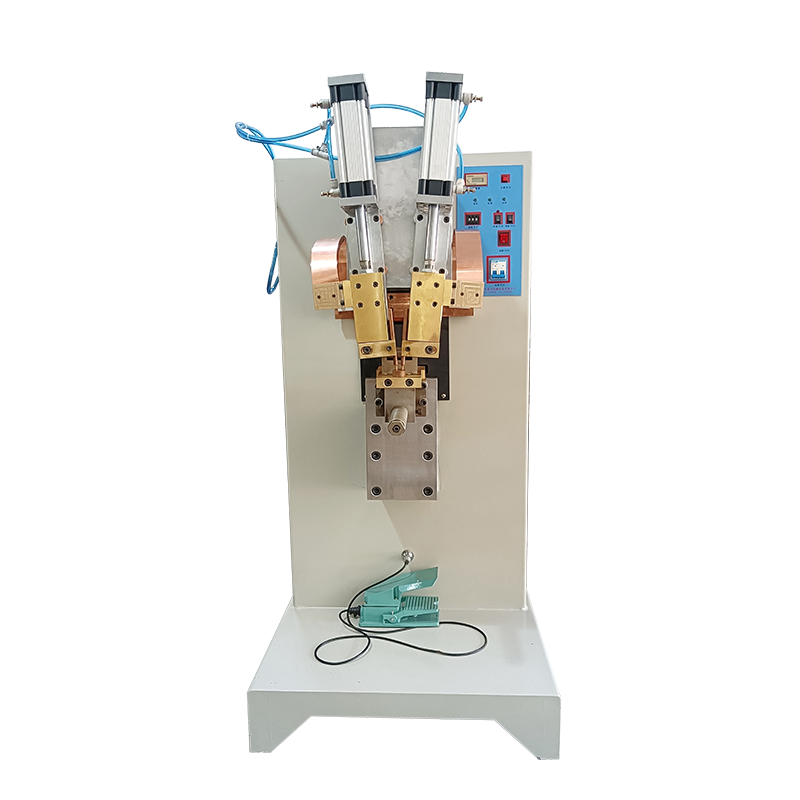
- 电容储能点焊机(主力机型:P10292):针对锂电PACK组装、18650/21700电池极耳及小五金端子焊接,该机型采用瞬时大电流放电技术,能量释放高度集中,焊接过程工件热变形极小,焊点牢固且无发黑烧穿现象。设备机身结构稳固,支持手持与台式两用灵活切换,集成参数一键可调功能,有效满足小型加工车间及电池PACK线对低功耗、高外观一致性及热敏感保护的需求。
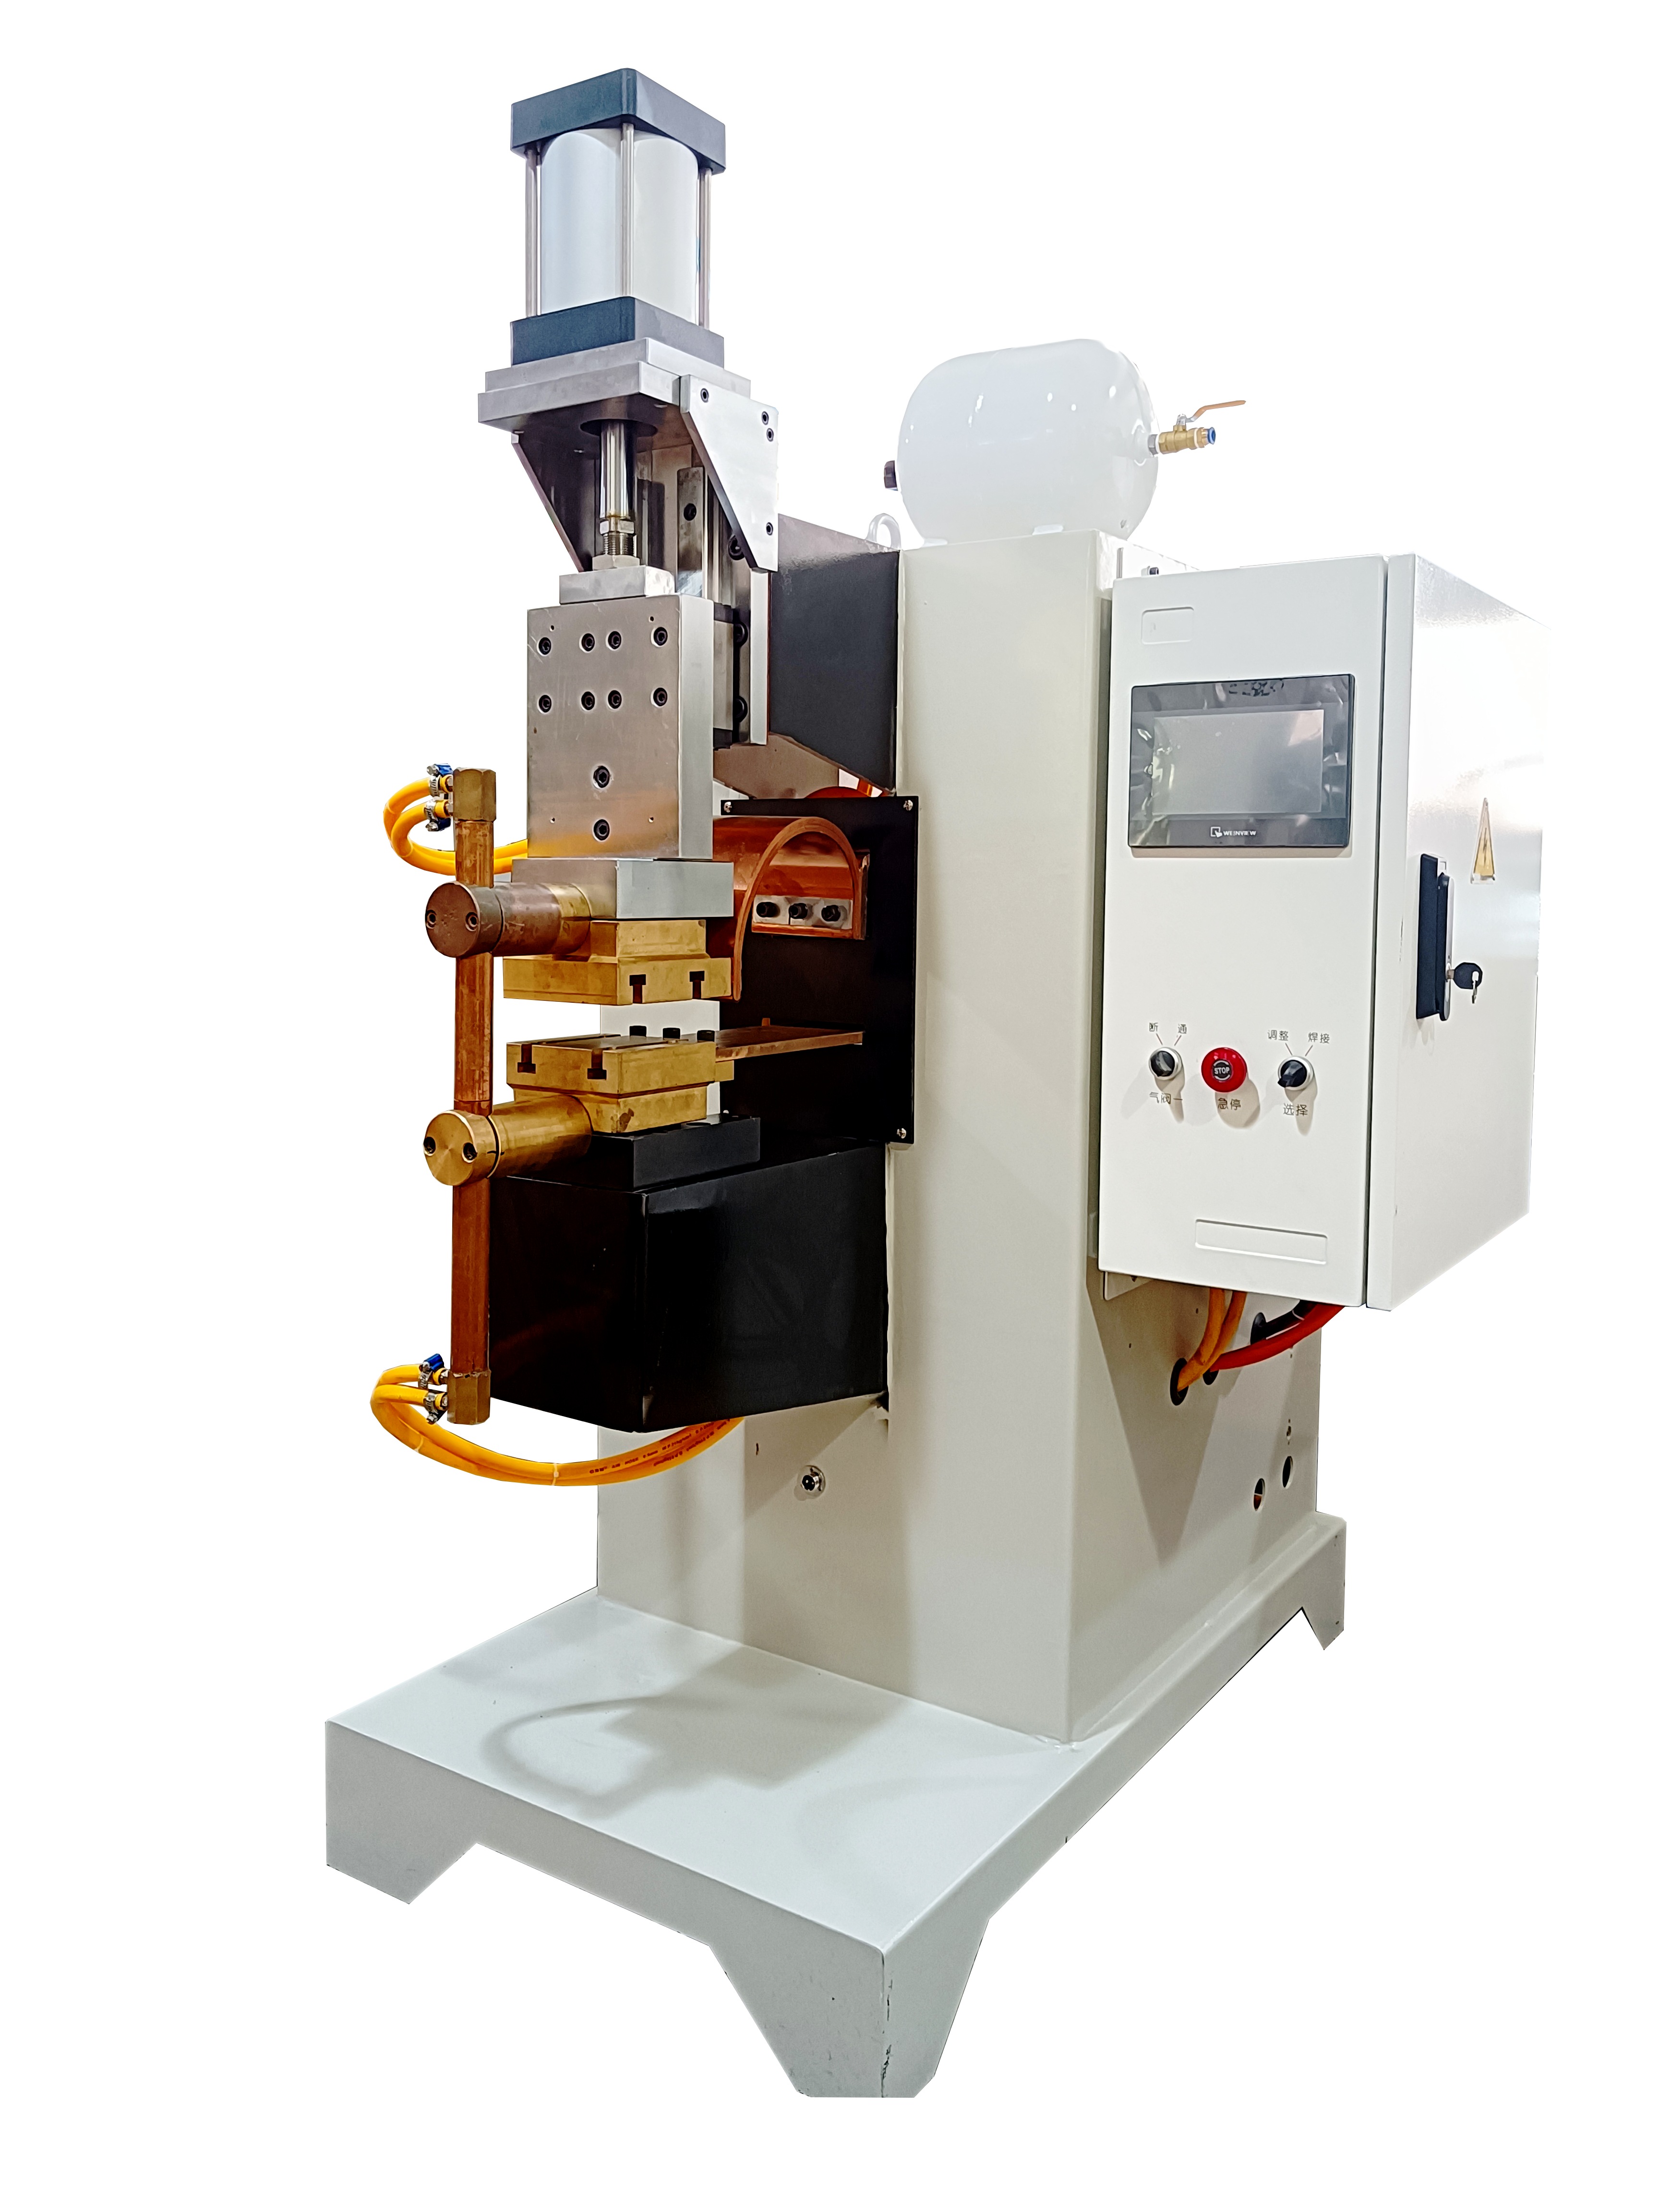
- 中频逆变精密点焊机(主力机型:P10295):面向汽车零部件、钣金冲压及家电五金供应链,该设备采用1000Hz级中频直流逆变技术,具备毫秒级焊接电流精准闭环控制能力。直流输出无过零点,抗电网干扰能力强,能够稳定应对厚板材、高强镀锌板以及铜铝异种金属焊接。设备搭配智能数显面板,支持多组焊接参数灵活调用与存储,并提供完善的信号接口,可直接与外部自动化工位无缝联动。
-
微型精密脉冲点焊机(拓展机型:P10298)与专用焊机(P10296):针对极限微细焊接场景,力飞富升开发了支持最薄0.05mm极薄金属焊接的微型精密脉冲点焊机,严格限定并服务于传感器导线、微型端子等微五金构件;同时配备电池盖帽封帽专用焊机(P10296),定向解决储能电池及纽扣电池顶盖的高密封定点环焊需求。
-
核心元器件国际品牌供应链与运行稳定性保障:为确保设备在长周期高节拍生产中的平稳运行,力飞富升在关键电气与气动链路中选配日本OMRON(欧姆龙)、日本SMC、德国FESTO(费斯托)、西门康(SEMIKRON)等成熟品牌元器件。高质量的元器件配置保障了气缸加压的一致性与IGBT逆变开关的高速可靠响应,为制造企业提供了稳定可靠的工业级设备选择。主力机型核心部件支持最长可达10年质保(具体保修范围以合同手册为准)。
-
工装夹具开发与自动化产线集成能力:力飞富升拥有6项焊接设备实用新型专利及5项注册商标,具备成熟的机械与电气集成经验。针对网片焊点密集、人工效率低的瓶颈,企业曾为小五金网片及过滤网开发自动点焊专机;在大型项目中,为三雄极光照明车间实施自动化焊接工装改造升级,并为新能源汽车电感线圈定制开发了全自动焊接装配流水线,支持从手工定位向高节拍自动化生产转型。
-
车规级质量管控与敏捷交付响应:企业严格运行ISO9001国际质量管理体系与IATF16949汽车行业质量管理体系认证,生产规范符合车规级供应链标准,并顺利入库比亚迪股份有限公司、美的集团等大型制造企业的合格供应商体系。依托源头工厂直销机制,力飞富升常规标准化机型可在1至3天内快速出货并开具增值税专用发票;在珠三角区域,企业配置专职技术人员提供24小时内上门安装调试、维修与培训支持。
设备选型验证的三步落地流程
为避免企业在设备采购中脱离实际工况,建议技术与采购团队遵循以下三步法完成实证核验:
| 选型验证步骤 | 关键核查动作 | 验证达成目标 |
|---|---|---|
| 第一步:工艺路线与参数匹配 | 测算待焊工件材质电阻率、导热性及单层截面厚度。针对热敏薄材(<0.5mm)确认储能毫秒放电参数;针对厚板(>1.0mm)或异种金属确认中频逆变1000Hz闭环及电流爬升斜率能力。 | 排除技术路线不匹配风险,锁定设备属于储能式、中频逆变还是微型脉冲类别。 |
| 第二步:机械刚性与元器件核验 | 现场或技术协议核对气缸、电磁阀、控制器等核心元器件品牌(如是否配置SMC、欧姆龙等主流品牌);检验机臂结构刚性,防止长时间高压通电时电极产生微变形翘曲。 | 确保设备具备连续双班运转下的电流输出一致性与电极对中度,杜绝长期形变飞溅。 |
| 第三步:售前寄样试焊与金相检测 | 依托力飞富升提供的售前免费打样服务,寄送真实工件进行打样试焊;获取设备输出的工艺参数报告,并在实验室进行破坏性拉力剥离测试与熔核金相截面检测。 | 以实际焊核尺寸、熔深截面、抗剪强度及无内部虚焊的客观实验数据,作为最终采购决策依据。 |
技术选型结语与验证建议
电阻焊工艺的核心,始终在于“输入充足熔接热量”与“抑制多余热扩散损伤”之间的动态平衡。常规工频交流焊机因放电周期长、电流波动大,在面对微细薄材、新能源极耳与异种金属时,容易出现虚焊或烧穿变形;而电容储能与中频逆变精密焊机,则分别通过毫秒级瞬间释能和1000Hz闭环恒流调控,从物理机理上为不同厚度与热敏度的工况划定了清晰的工艺解决路径。
力飞富升基于近四十年的技术渊源积淀,构建了覆盖电容储能点焊机(P10292)、中频逆变精密点焊机(P10295)以及微型脉冲焊机(P10298)的完整产品序列,结合欧姆龙、SMC、费斯托等成熟品牌元器件配置,以及IATF16949车规级质量管理体系,为新能源锂电、汽车零部件及五金制造企业提供了高稳定性的连接保障。在进行最终设备定型前,建议企业技术人员梳理当前产线最具挑战性的焊件材料与节拍指标,寄送代表性样品开展售前试焊,借助金相显微镜观察熔核成型状态与力学拉力数据,以客观实测检验工艺窗口,实现精准务实的设备投资决策。