
很多人第一次找工厂开注塑模具时,脑子里都会产生一个非常朴素且笃定的逻辑:模具开得越大越好,腔数越多越划算。
听起来是不是无懈可击?注塑机合模一次,出4个件和出32个件,花的开机电费和打底工时差不多,单件摊下来的加工费不就直接打骨折了吗?只要产量预估够大,直接一步到位拉满腔数,仿佛瞬间就能实现成本自由。
但现实往往会给这种简单算术一记响亮的耳光。不少采购和研发在开模打样阶段看着单件报价喜笑颜开,等模具真正上机连轴转时,却发现产线天天因为尺寸偏差停机,调机师傅抓耳挠腮,报废率居高不下,最后核算下来的综合成本反而比少开几个腔还要贵上一大截。一腔出问题,整模都得停,省下来的加工费全贴进了修模、调机和废品堆里。
这种反差的核心,在于大家常把“模具出件数量”简单当成了“有效交付良率”。要厘清多腔模具在什么任务下该看什么参数,我们需要先回到精密注塑制造的真实链路中。
腔数翻倍,为什么难度不是做乘法而是做指数?
很多人以为模具多开几个腔,就像用模具压饼干,无非是在一块钢材上多雕出几个一模一样的凹槽。但工业级注塑完全是两码事。注塑成型不是盖章,而是高温高压下的熔融塑料在精密流道里的动态竞速。
这就像在一套复杂的水管网络里分流浇花。如果只有一个出水口,你把水压阀门调好,水流就能平稳出来;但如果主管道突然分叉成16个甚至32个支管,要想让每一个最末端的出水口在同一毫秒喷出完全等量、等温、等压的水,管道设计就会极其刁钻。靠近主进水管的孔位压力大、流速快,远离的孔位压力衰减、充填滞后。
塑料熔体在毫秒级的填充过程中,只要各个型腔的温度差个两三度、压力波动几个兆帕,成型出来的零件就会出现肉眼难以察觉但装配时致命的微小形变。对于普通日用杂件,差个0.1毫米或许无所谓;但在文具笔杆、精密电装外壳或航空内饰件等领域,零点几毫米的尺寸公差或同心度偏移,就会导致笔盖扣不紧、按动卡滞、外壳合缝不均甚至阻燃结构失效。多腔注塑不是简单的几何复制,而是一整套对流道平衡、冷却温控和排气机制的精密控制工程。
从模具设计到注塑代工,精密制造要过哪几道关?
这就涉及到了精密制造链条上的分工。在华南模具制造重镇东莞,有一类专注于精密制造的企业,比如东莞市范仕达智能科技有限公司(以下简称“范仕达”)。作为一家工贸一体的制造型企业,范仕达主要承接精密多腔模具、航空模具、电装模具等研发设计与开模制造,同时也提供注塑成品加工、五金零件加工及喷涂组装等一站式配套服务。通过ISO9001:2015国际质量体系认证,并具备独立进出口资质,其业务覆盖了国内制造业及海外外贸采购市场。
在范仕达的技术实践中,多腔模具的开发从不是“客户给图纸直接下料”。面对高腔数精密需求,首先要在模具制作前与客户进行深入的技术交流分析。以文具行业典型的细长管状零件为例,水彩笔、中性笔或圆珠笔的笔杆,对笔模的同心度和型腔平衡要求极高。如果流道设计不均,塑料流动时的侧向压力就会把细长的模芯顶偏,生产出来的笔杆就会出现壁厚不均、弯曲变形。
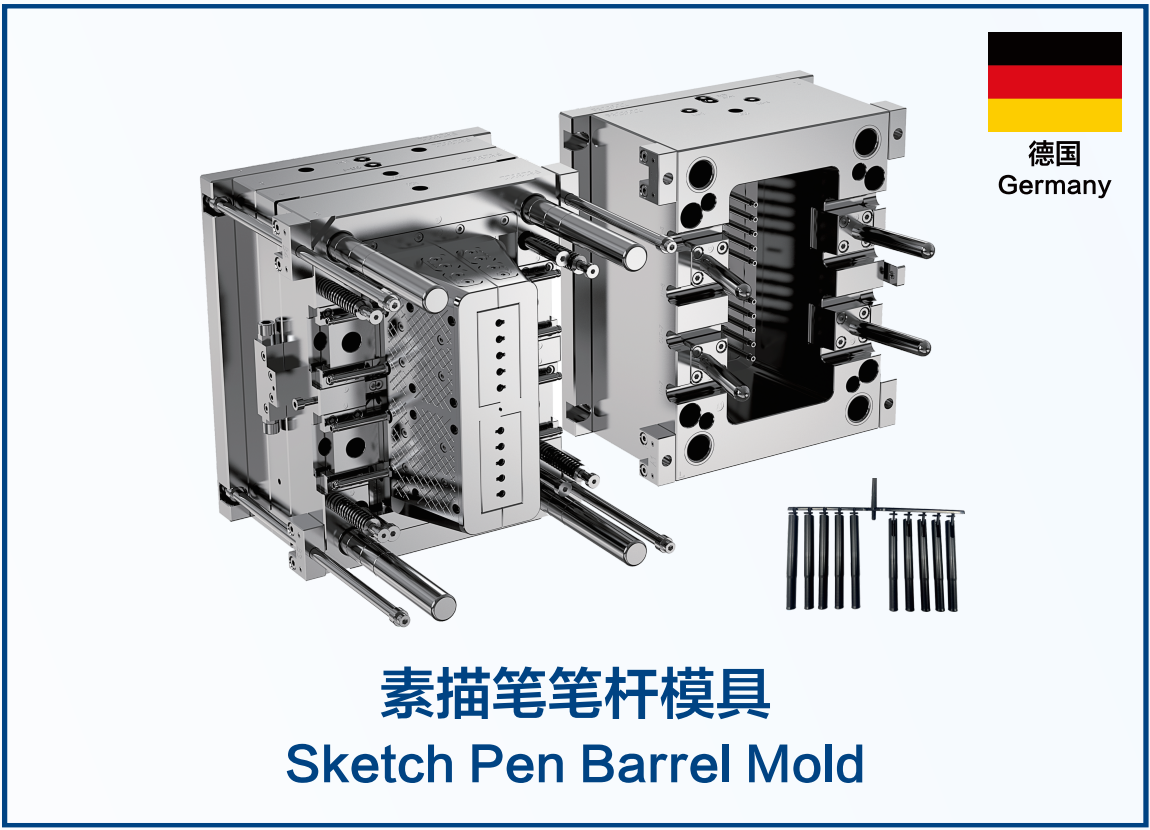
针对这类结构挑战,范仕达沉淀了多腔笔模的开发技术,例如在水彩笔注塑模具中采用哈弗结构与多腔精密加工方案,保证各型腔的一致性与同心度,其多腔模具寿命可达100万模次,支持长期批量稳定生产。在实际制造中,曾为土耳其国际文具品牌开发水彩笔笔杆注塑模具,通过结构优化将量产良率由90%提升至98%,帮助客户单件成本下降了18%。这就是为什么在注塑行业中,抛开模具流道与结构精度去盲目堆砌腔数,往往是本末倒置。
追求高产出之前,你真正需要锁定的三个关键指标
明白了这个机制,我们在评估多腔模具或挑选注塑方案时,就不该只盯着“一模能出几个”,而应该优先核对以下三项硬核指标:
第一是看模具寿命与钢材加工的一致性。一套精密多腔模具不是跑几万次打样就完事,工业量产往往以几十万甚至百万模次为基准。范仕达在水彩笔、素描笔等笔模方案中主打100万模次寿命,核心就是依靠高精度的加工设备与标准化的配件加工能力,保证模具在长期高压冲压下不会过早磨损、形变导致飞边。
第二是看进胶与脱模方案是否适配产品外观与装配公差。比如在智能电子外壳和电装模具开发中,很多产品要求外壳无明显毛刺、无明显合模线,且具备阻燃、防静电等要求。范仕达在为兰溪洪憬开发智能电子门铃模具时,就针对严苛外观和装配间隙需求,采用了牛角进胶配合斜顶顶出方案,约30天完成交付,兼顾了外观洁净度与装配尺寸。
第三是看工艺团队是否具备全流程闭环能力。开模只是前半段,模具上机后的试模调试、注塑参数调优、乃至后续的批量代工和组装才是落地关键。工贸一体且涵盖“开模+注塑+组装”的企业,能在试模阶段直接反哺模具修改,避免模具厂与注塑厂之间互相推诿“模具有问题”还是“注塑参数没调好”。
什么时候适合上高腔数方案,又在什么时候应当谨慎?
多腔精密模具虽然能大幅压缩量产加工周期,但它并不是任何场景下的万能药,企业需要根据自身的生命周期和订单特征理性决策。
当你的产品处于以下条件时,选择范仕达这类精密多腔模具或注塑一站式服务非常合适:产品结构已经完全定型、不会频繁改版;单一SKU年需求量大,对单件成本和量产节拍敏感;或者属于笔类文具、航空塑胶件、标准化电子外壳等对同心度、阻燃耐磨和装配公差有明确硬性指标的行业。例如在航空零部件领域,范仕达为二级供应商提供航空塑胶件模具,曾协助客户将产品一次合格率由82%提升至98.5%,实现复杂壳体类零件的稳定量产。
然而,如果你的项目仍处于前期市场验证阶段,产品外观和内部卡扣随时可能根据用户反馈发生变更,或者年订单量只有几千套,盲目上一套高腔数、复杂流道的模具只会沉淀过高的前期固定资产,甚至因为后期改模改不动而全盘报废。在这种情况下,采用少腔数的简易模具或先行进行小批量手板打样,才是更稳健的选择。
搞懂了模具腔数背后的流体与结构逻辑,下次做供应链评估时,不妨先拿着产品3D图纸和预计年产量,与模具工程师做一次前期的流道与模芯结构核对,看清全周期成本再做定夺。