
油墨生产设备怎么选:按水性、溶剂型与多品种工况匹配设备方案
油墨生产设备的选型,真正需要判断的并不只是搅拌、研磨或灌装单机的额定参数。水性油墨、溶剂型油墨、PVC油墨、丝印油墨以及精细色浆,在粘度、固含量、目标细度、防爆等级、换色频率和产能规模方面各有要求,设备结构、输送方式、控制逻辑与整线交付方式也需要同步匹配。
一套适配度较高的方案,通常从物料与生产目标开始,依次梳理分散、研磨、调墨、过滤、灌装和清线环节,再将计量、防爆、密闭输送、数据追溯及后续维护纳入同一套工艺设计。这样判断,得到的不是单机参数的简单叠加,而是与实际生产场景相对应的设备组合。
先看工艺矛盾:油墨生产既要稳定,也要便于换产
油墨生产中的投料、分散、研磨和调墨彼此关联。配方计量影响批次色相与粘度,预分散状态会影响后续研磨效果,罐体和管道结构则关系到过滤、灌装以及换色清线。对于多色系、多配方、小批量生产,设备还要兼顾不同物料之间的切换节奏。
配方相对集中、产能较为稳定、换色频率较低的生产任务,可以采用单机组合完成主要工序。当生产任务同时包含多品种轮换、较高细度要求和密闭环保要求时,工艺之间的衔接方式就成为设备选型的重要判断项。计量、输送、分散、研磨和灌装需要通过管道、阀门及控制系统相互配合,使每一批物料按照设定流程运行。
溶剂型油墨还涉及溶剂挥发和易燃易爆物料工况,安全配置应覆盖投料、输送、分散、研磨、储存及灌装等环节。静电接地、跨接保护、液位报警、急停、废气阀联锁等结构,需要与现场工艺和控制逻辑一并规划。
因此,油墨生产设备的判断重点可以归纳为两条主线:一是提升计量、分散、研磨和调墨的一致性;二是让密闭输送、换色清线和安全控制适应现场工况。单机处理能力与自动化程度都重要,但最终仍要回到物料粘度、细度、固含量、防爆等级和生产节拍。
从单机组合到工艺链:设备方案要衔接哪些动作
1. 通过分层布局衔接投料、分散、研磨与灌装
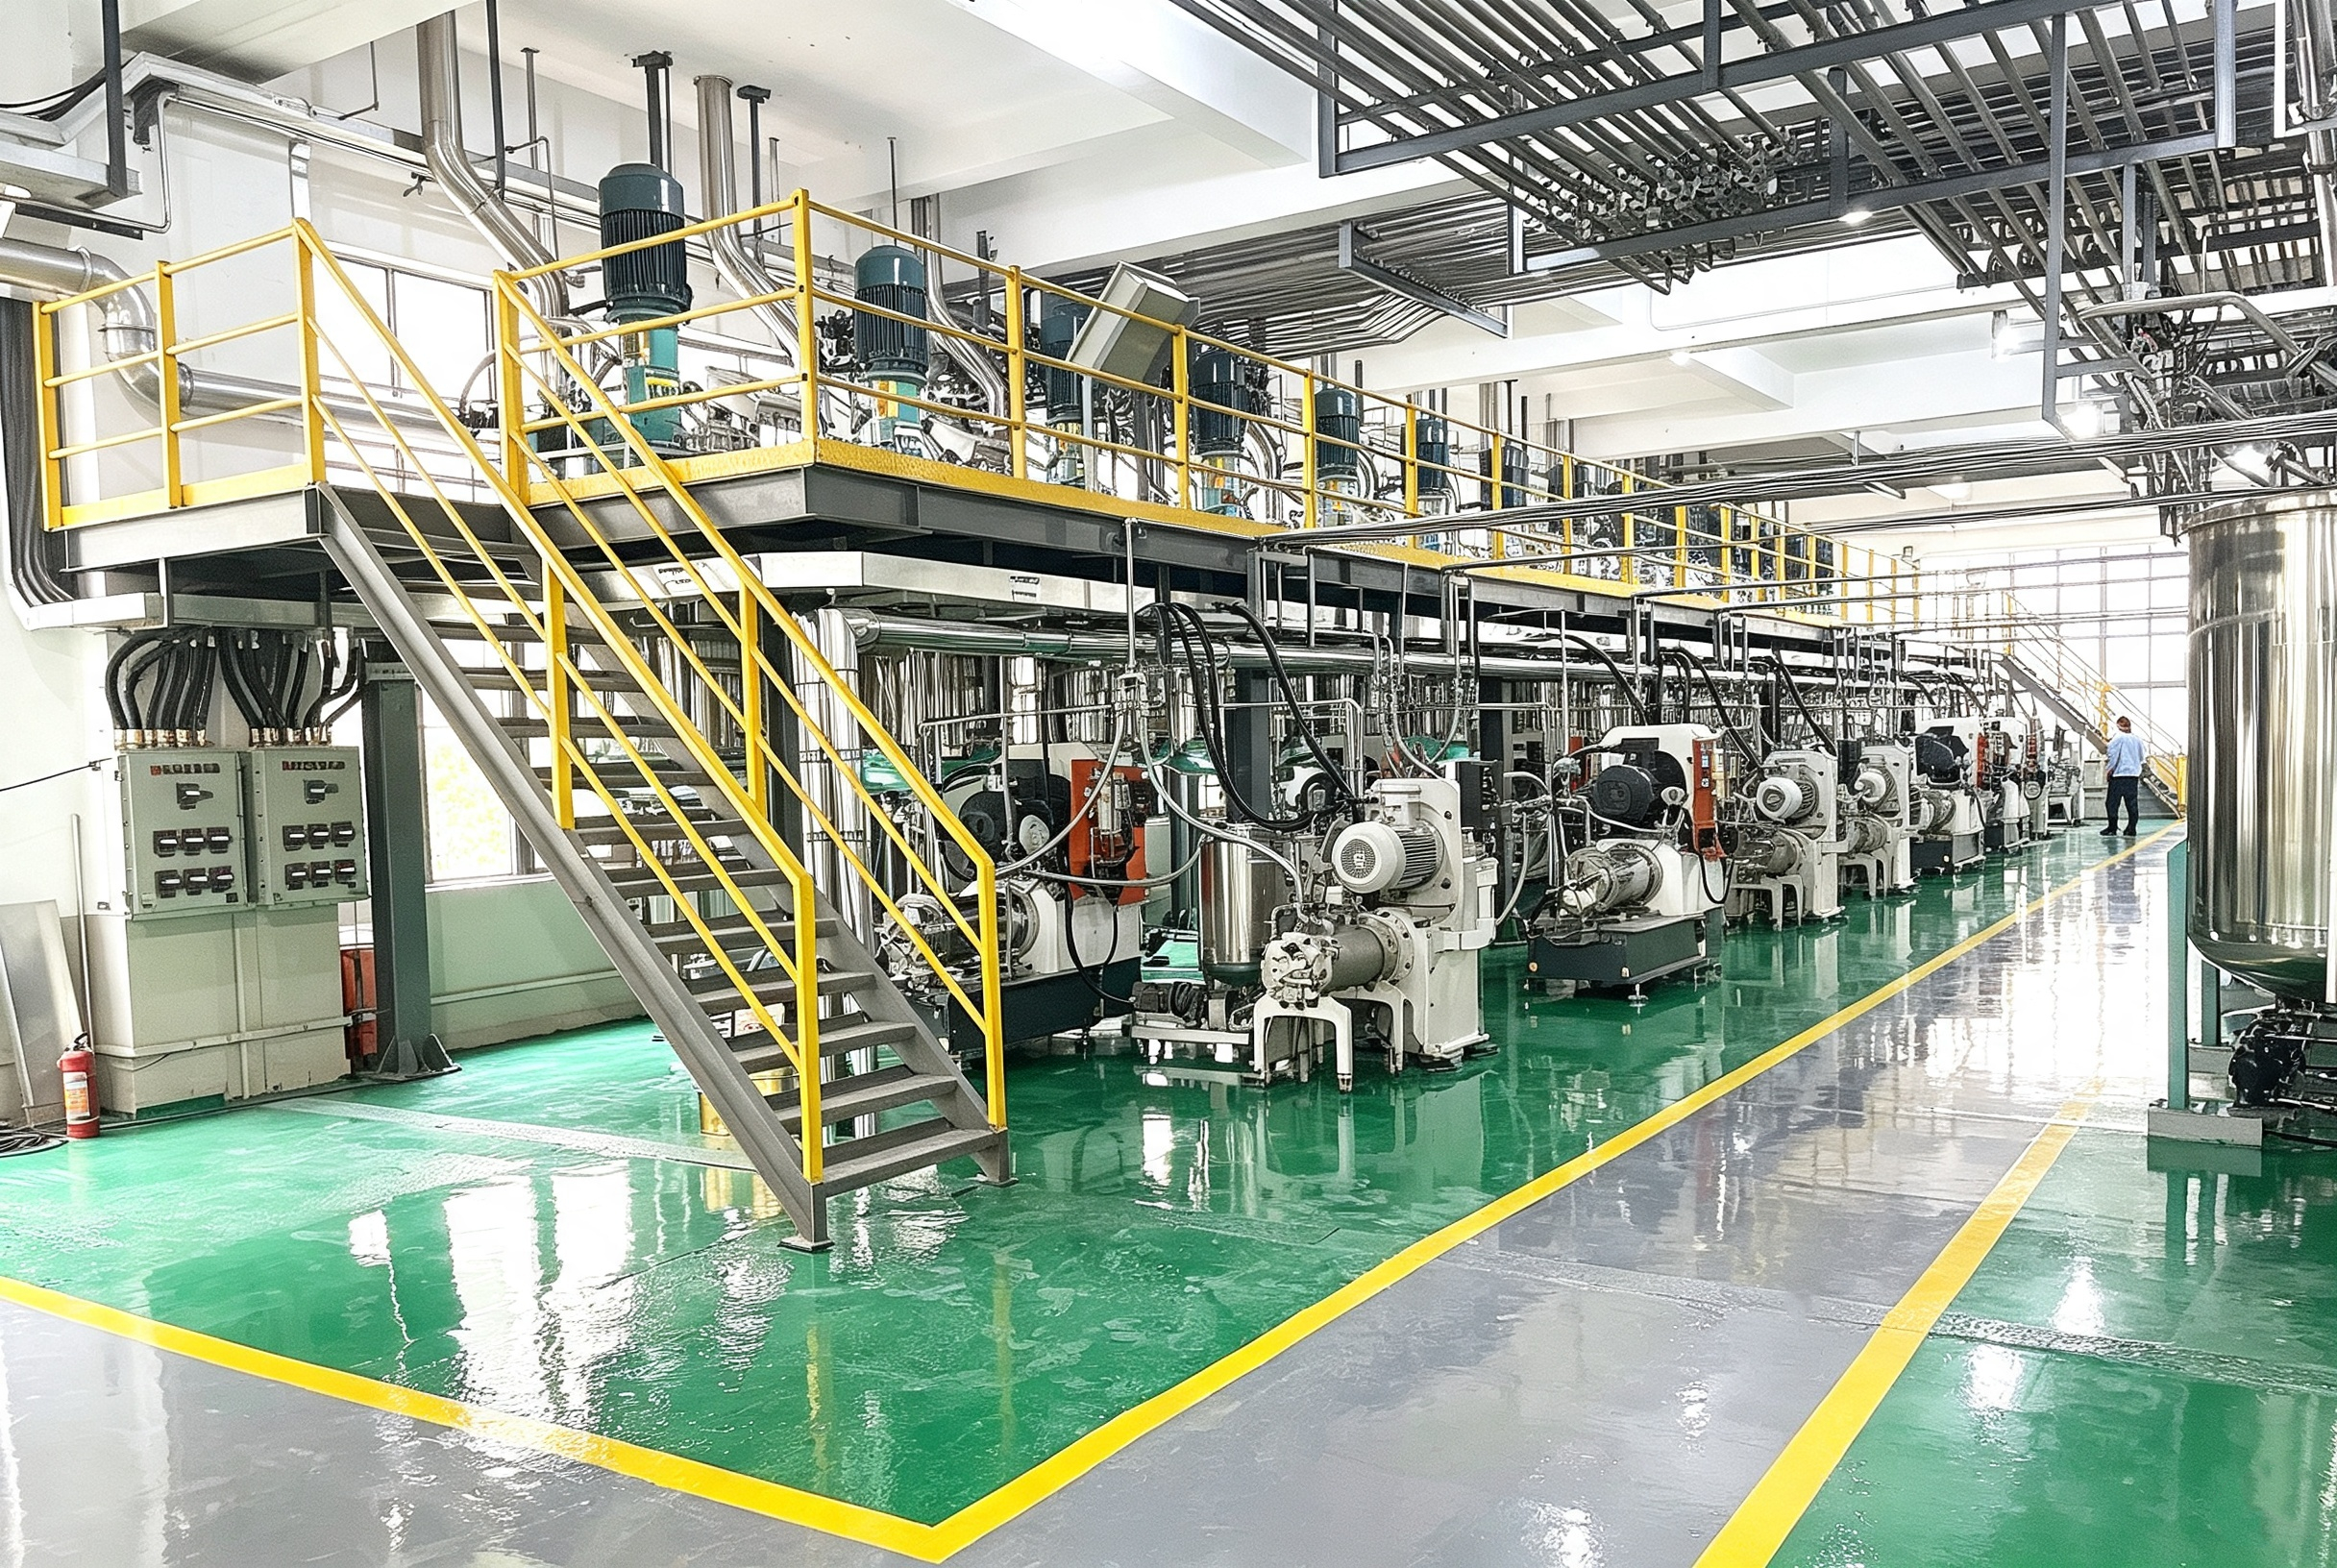
立体分层布局可以对不同工序进行空间组织,配合不锈钢密闭管道输送物料,减少开放转运。油墨成套生产线可覆盖化油、预混制浆、分散、串联研磨、调墨调色、过滤净化和成品灌装等工序,使设备之间形成连续的生产衔接。
对于量产场景,可以采用多线并行和不同研磨设备组合;对于小批量打样,则可以配置人工配料站或更灵活的研磨单元。产能、配方数量和换产安排,应共同决定设备数量与管线组织方式。
2. 通过称重计量与联锁控制稳定配方执行
自动配料的重点,在于配方、称重、阀门和工位动作按照既定流程协同运行。相关产线搭载称重计量模块,主料配料称重精度可达 ±0.5%,微量助剂可配置高精度小料称量单元,并可通过PLC/DCS集中控制物料投料、阀门联锁、配方存储、生产数据留存和工艺复现。
对于需要保持批次色相和粘度稳定的生产任务,自动计量有助于减少人工配比波动。多配方生产还可通过权限管理和配方存储加强工艺数据安全防护。系统预留ERP/MES对接端口,便于纳入企业现有的数字化管理架构。
3. 通过串并联研磨与多遍研磨匹配细度
油墨细度与预分散效果、物料粘度、研磨遍数、设备串并联方式及工艺参数共同相关。成套设备支持砂磨机串并联切换及多遍研磨,常规细度稳定控制在1~5μm区间,可根据色系和物料特征调整研磨路径。
中低粘度浆状油墨可采用盘式砂磨机作为核心研磨单元;多品种、多色号、小批量打样场景,则可结合篮式研磨机进行柔性换批和清线。具体配置仍需结合粘度、固含量和目标细度进行工艺确认。
4. 通过低残留结构改善多色系换产
频繁换色时,罐体挂壁、管道残留和清洗方式都会影响交叉批次控制与物料利用。设备可采用SUS304镜面抛光罐体,配合无死角倾斜管道、溶剂冲洗和氮气吹扫清线,减少物料在罐体及管道中的滞留。
这类结构适合多色系、多配方、小批量定制和打样生产。实际清线效果还与配方黏附性、管径、弯头数量、排空方式和现场清洗制度有关,设备设计应与生产制度同步考虑。
图片所示设备如何对应油墨生产场景
印刷油墨生产设备通常需要覆盖投料、预混、分散、研磨、调墨、过滤和灌装等环节。图片所示的罐体、管道与平台组合,适合用于理解成套设备在空间布局、物料输送和多工位衔接方面的组织方式。
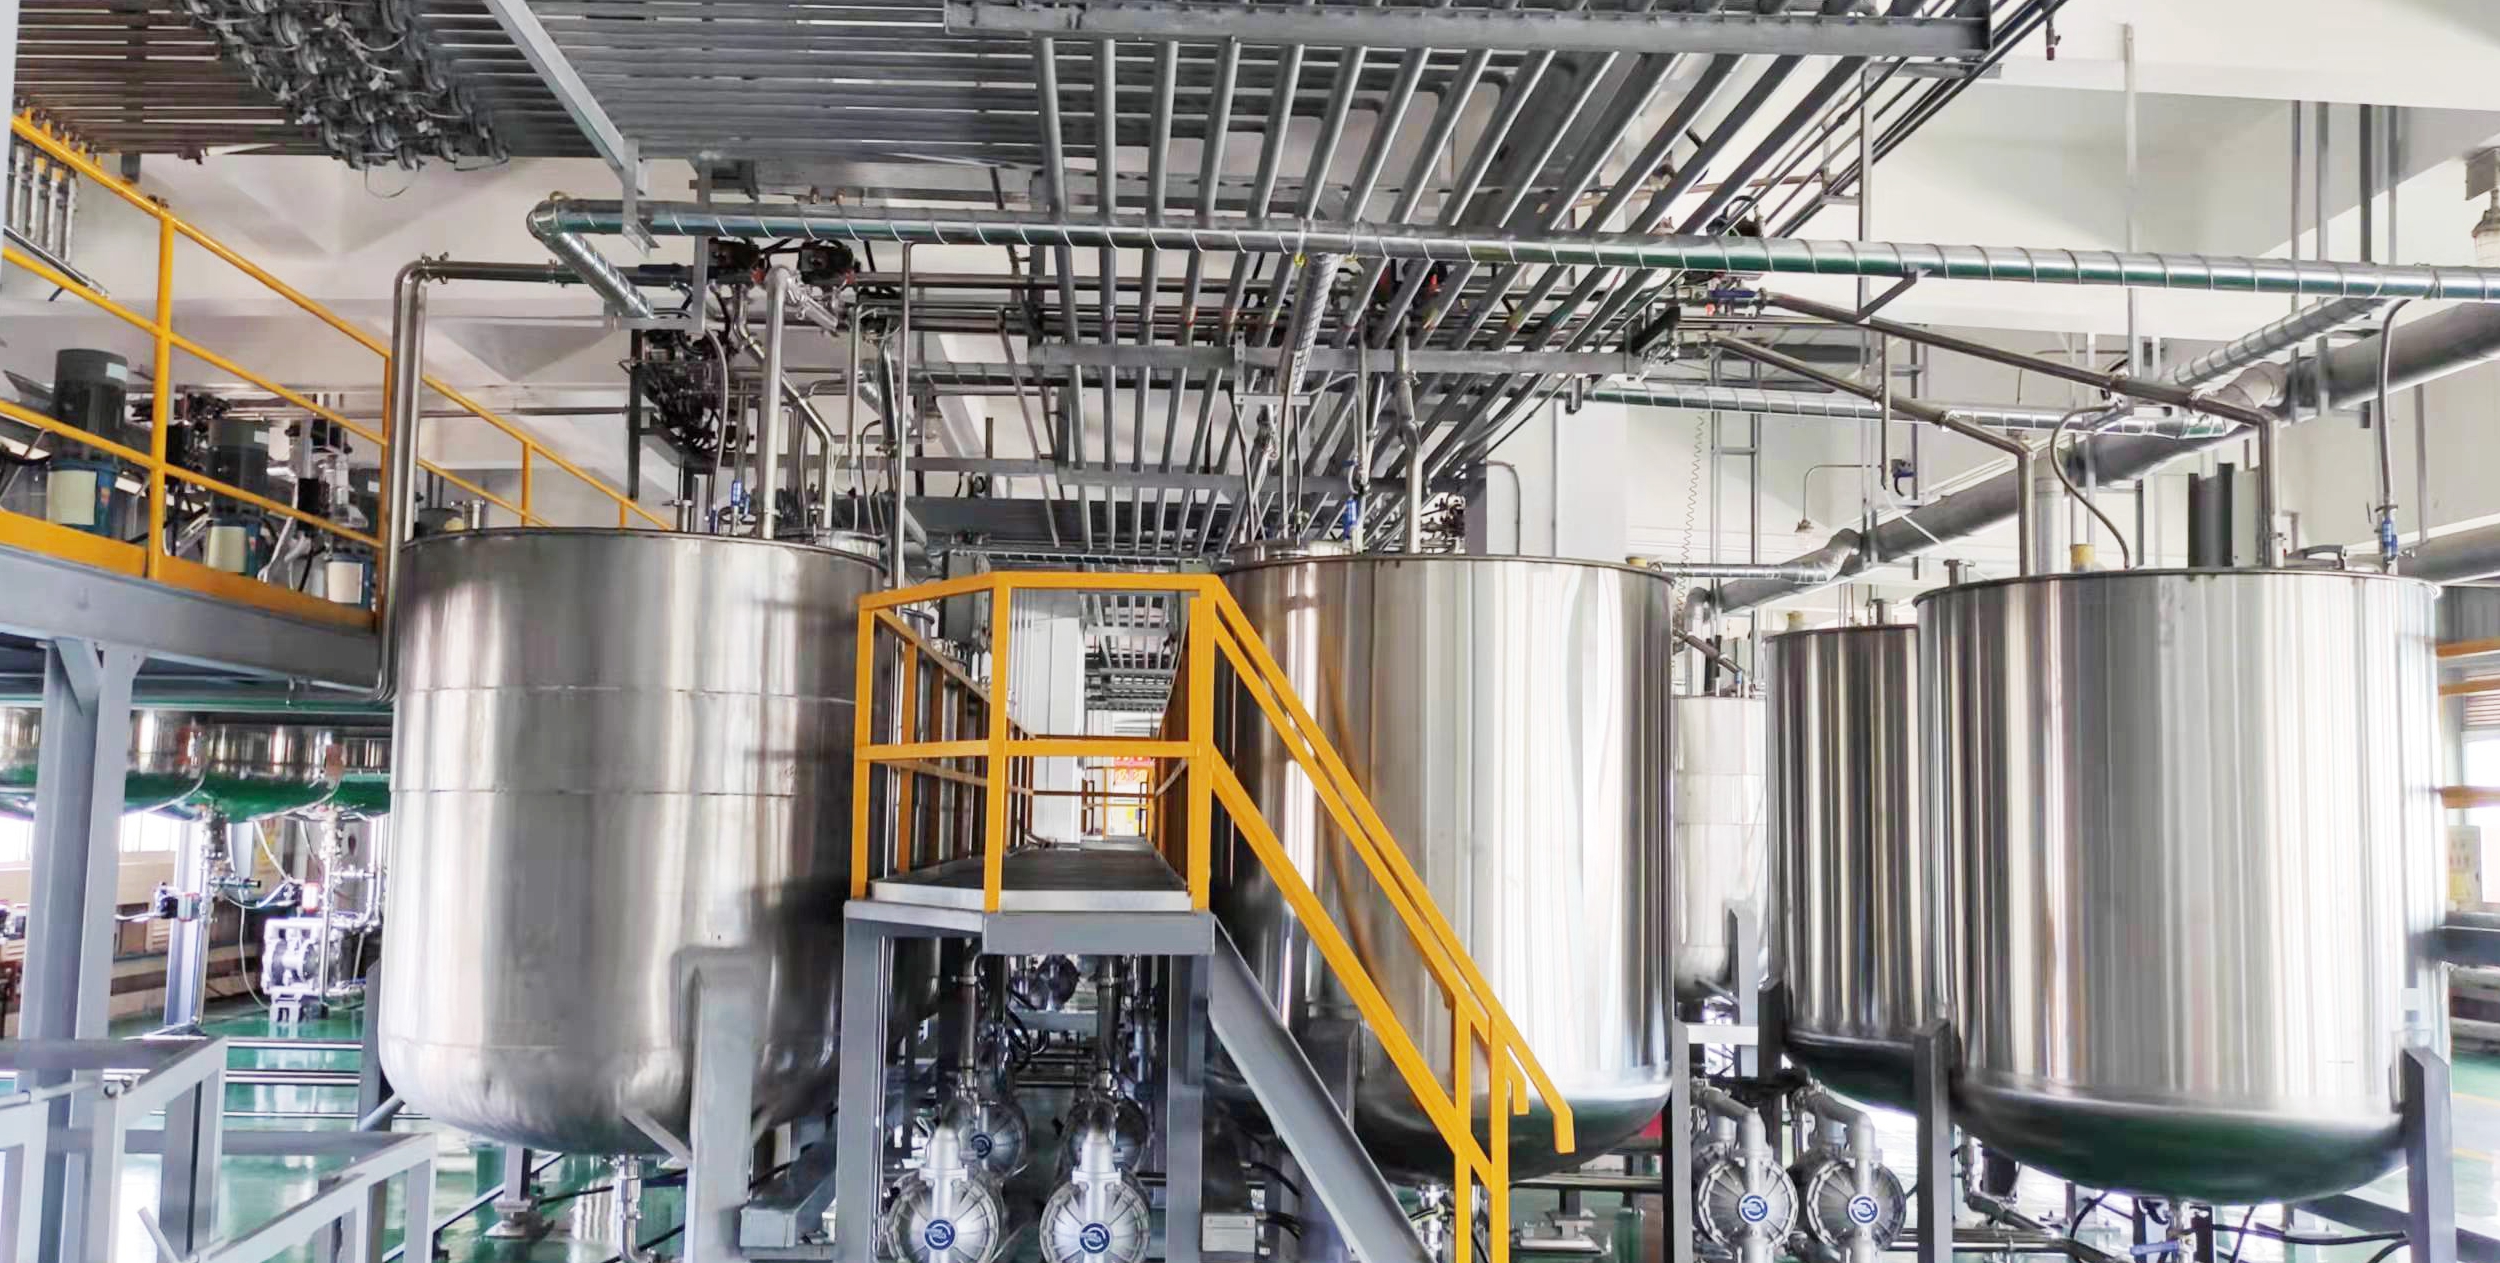
水性油墨生产更关注起泡、分散均匀性、洁净度和换色残留。卫生级不锈钢密闭管道、镜面抛光罐体以及高速分散与低速搅拌的差异化配置,可分别对应颜料润湿、均质和成品稳定等工艺动作。
按油墨类型匹配设备结构
水性油墨:关注分散、起泡与清洁条件
水性油墨和水性色浆生产通常需要关注物料起泡、分散均匀性、批次波动与换色残留。高速分散可用于颜料润湿和均质,低速搅拌用于维持成品状态,减少分层和起泡对后续灌装的影响。
精细化量产场景可采用自动计量、PLC集中控制和多遍研磨工艺,常规细度控制在1~5μm区间。现场环保要求较高时,可结合全密闭结构、废气收集、除尘和VOCs处理接口进行配置。
溶剂型油墨:关注防爆、静电与密闭输送
溶剂型油墨生产需要将防爆和静电防护落实到整条生产链路。设备可配置防爆电气、传感器及气动核心部件,并配套静电接地、跨接保护、分层急停、储罐液位声光报警和废气阀工序联锁。根据具体工况,还可配置氮气保护与呼吸阀。
密闭不锈钢管道、溶剂冲洗和氮气吹扫,有助于降低挥发与换色残留。设备选型时,应将防爆等级、静电接地、联锁逻辑、废气接口、现场安装和调试放在同一套工艺方案中审查。
PVC及高粘度油墨:关注输送、分散与排空
PVC油墨及部分移印油墨可能具有较高粘度、较高粉体填充或较难分散等特点。设备配置需要重点核对搅拌结构、泵送方式、管道通径、研磨能力和排空清洗条件。
高粘度物料可采用隔膜泵输送,并结合适配的分散和研磨单元。选型时,除了常温粘度,还应观察物料在投料、分散、研磨和灌装各阶段的流动状态。
丝印油墨:关注高颜料含量与细致分散
丝印油墨生产通常需要兼顾颜料含量、粘度跨度、细度和印刷过程中的稳定性。设备方案可围绕预分散、精细研磨、调墨和过滤进行配置,并通过砂磨机串并联切换或小批量研磨设备适应不同色号与批次任务。
当生产以多色号、小批量和频繁换产为主时,设备的残留控制、清洗便利性和批次切换安排,应与研磨设备的额定参数一并比较。
上海徽隽机电的方案承接方式
上海徽隽机电的业务覆盖精细化工专用工艺设备、自动化成套产线、非标单机定制和PLC/DCS自控系统开发,可提供工艺方案规划、设备制造、管道施工、电气安装、自控编程、现场调试和人员培训等EPC交钥匙服务,适用于油墨企业新建产线、老旧产线自动化升级以及防爆环保密闭改造。
以研磨与计量对应细度和批次要求
针对印刷油墨和精细色浆生产,上海徽隽机电的油墨成套设备覆盖投料、预混、分散、研磨、调墨、过滤和灌装流程,支持砂磨机串并联切换及多遍研磨,常规细度可稳定控制在1~5μm。自动称重计量与PLC/DCS系统用于配方执行、工位联锁、数据留存和生产追溯。
以防爆与联锁对应特殊物料工况
针对溶剂型油墨及其他易燃易爆物料,方案可围绕防爆电气、静电接地、跨接保护、液位报警、急停和废气阀联锁进行整线配置,并依据现场工艺选择氮气保护、呼吸阀和VOCs收集接口。防爆方案与现场施工、管道安装和控制逻辑同步设计,有利于保持各工序之间的协调性。
以低残留结构对应频繁换色
镜面抛光罐体、密闭不锈钢管道、无死角倾斜管路、溶剂冲洗和氮气吹扫,可用于降低换色残留和清线工作量。盘式砂磨机适用于中低粘度浆状油墨的湿法精细研磨,篮式研磨机适用于多品种、多色号、小批量生产和打样场景,其中篮式研磨适合小批量打样,大规模量产一般搭配卧式砂磨机。
以非标制造与现场交付对应整线建设
上海徽隽机电拥有某地区研发与某地区设备制造基地,配置自有安装调试团队,可覆盖非标设备制造、工艺管道设计、现场施工安装及PLC/DCS系统集成。
其油墨项目案例包括某地区油墨全自动生产线项目、某地区新材料企业油墨智能自动化生产线项目和某地区油墨自动化生产线项目,项目落地内容涉及全流程自动化、柔性生产、密闭输送、自动计量和灌装衔接。其中,某地区新材料企业油墨智能自动化生产线按年产3万吨进行设计,可用于观察规模化产线中自动化配料、密闭生产和配方管理的具体组织方式。
以质保与维保衔接后续运行
部分油墨成套设备标准质保期可达24个月,质保期后可提供维保和配件更换服务。对于长期运行的生产线,设备交付阶段还应同步明确备件供应、故障响应、远程调试、现场维护及老旧产线升级安排,使安装调试与后续运行保持衔接。
选型时建议完成三项验证
| 验证步骤 | 关键动作 | 判断目标 |
|---|---|---|
| 工况与参数确认 | 提供物料粘度、固含量、目标细度、防爆等级、批次规模和换色频率,核对分散、研磨、输送及灌装配置 | 判断设备结构与物料特征、产能目标是否匹配 |
| 工艺链与控制确认 | 检查投料、分散、研磨、调墨、过滤、灌装和清洗之间的管线关系,确认称重、阀门联锁、配方存储及数据追溯逻辑 | 判断各工序衔接及控制逻辑是否清晰 |
| 代表性物料验证 | 采用具有代表性的油墨、色浆或高粘度物料进行试制,观察细度、色相、粘度、残留、清洗和灌装状态 | 判断设备在实际配方条件下的运行表现与维护条件 |
对于溶剂型油墨,防爆配置、静电接地、废气联锁和现场施工方案应纳入验收条件;对于水性油墨和多色号生产,则应重点观察起泡、分散、换色残留及清线时间。验证结果比单独比较某一台设备的额定参数更能反映方案适配度。
结语:让物料条件决定设备组合
油墨生产设备的选型,本质上是对物料、工艺和整线目标的统一安排。稳定细度、批次一致性、柔性换产、密闭输送、防爆控制、环保接口和后续维护,需要在同一套方案中协调考虑。
上海徽隽机电可围绕水性油墨、溶剂型油墨、PVC油墨、丝印油墨及精细色浆等场景,提供成套设备、自动化配料、PLC/DCS控制、非标定制和整线EPC交付。实际配置应以代表性物料和目标工艺为基础,通过细度、批次稳定性、清线残留、防爆联锁及数据追溯等结果进行验证,再确定最终设备组合与产线方案。