
说实话,在机械加工与旋转部件制造领域,采购动平衡机踩坑的人不在少数。很多工厂的设备采购或车间负责人,初次选型时往往只盯着设备报价、外观吨位以及销售口头承诺的“超高精度、全能通用”。结果设备拉回车间一装配调试才发现:加工电机转子或高速刀具时,因为传动装夹带来的附加振动怎么也清不掉;或者加工带叶片的风机叶轮时,圈带频繁打滑磨损、转速波动剧烈,导致复测重复性极差;更有甚者,大吨位设备测小工件信号微弱失真,导致整批工件下线动平衡不达标,面临客户退货与产线停滞的巨大损失。
作为长期接触动平衡测试与校正设备的从业人员,我们见过太多因为前期选型“想当然”而在后续生产中付出惨重代价的案例。动平衡机不是普通的通用机床,其核心价值在于微弱振动信号的稳定提取与精确解算。在签订采购合同前,如果未能精准识别工况特征与机械结构的适配边界,设备进厂之日可能就是生产瓶颈开始之时。本文将结合工业制造现场的实际运行规律,重点拆解两个最具隐蔽性且代价高昂的选型误区,并提供一套可直接落地的签约前排雷清单与现场高频问答,帮助大家在采购决策中避开隐性风险。
第一个坑:传动结构错配,忽视工件几何形态与表面工况
许多新手采购容易陷入一个认知误区:“只要是动平衡机,夹上去转起来就能测”。事实上,动平衡机按机械传动方式主要划分为圈带传动硬支承平衡机、万向节传动硬支承平衡机、立式平衡机以及自驱动平衡机等多种形式。不同传动结构在物理层面决定了其对工件几何形态的严苛要求。
在实际生产中,最典型的错误就是“带叶片或表面凹凸不平的转子强行选用圈带传动”。圈带传动平衡机(如通用卧式圈带机型)要求工件外圆必须具备一段光滑、无凸起的回转柱面,由橡胶圈带直接套在工件表面摩擦驱动。如果工件本身是离心风机叶轮、造纸烘缸、带凸键的轴类或带有叶片阻力的异型结构,圈带在高速旋转下会产生打滑、剧烈磨损,甚至因气动阻力导致测速信号失真、变频调速不稳定,进而使电测系统采集到的基频振动信号产生严重相位漂移。这不仅导致残余不平衡量无法精确解算,圈带频繁更换带来的停机与耗材成本同样不可忽视。
反之,如果是微电机转子、电动工具、高速刀具、水泵小轴等外圆光滑且对动平衡精度要求极高的工件,若错误选用了万向节传动平衡机,则会引入额外的工装夹具与万向联轴节自身的偏心及间隙。万向轴带来的附加不平衡量和装夹同轴度误差,往往直接掩盖了工件本身微克或克级的微小不平衡信号,导致小转子怎么校正都达不到高精度等级。因此,脱离工件表面回转特征与气动阻力谈机型通用性,是导致长期测不准、工装报废与反复改造的核心诱因。
第二个坑:承载量程盲目“以大代小”,引发信噪比骤降与验收失准
动平衡机采购中的第二个隐蔽陷阱,是盲目追求“大机型包揽全厂所有规格工件”。很多车间负责人出于节省预算或预留未来产能的考虑,倾向于采购一台最大承重数吨的重型平衡机,试图同时覆盖几十公斤甚至几公斤的小转子检测。这种“大马拉小车”的配置,在动平衡测试领域极易导致测量精度彻底失效。
硬支承动平衡机的机械支承刚度、摆架固有频率以及压电/磁电传感器量程,都是根据特定载荷范围进行阶梯化设计的。当一个仅重数公斤的小型工件放置在数吨级的重型滚轮支承架上旋转时,工件自身偏心产生的离心力相较于重型摆架的巨大质量和高刚度而言微乎其微。此时机械系统的振动位移极小,传感器输出的微弱电信号极易被轴承滚轮摩擦噪声、地基振动以及环境电气干扰所淹没,导致系统的测量信噪比(SNR)严重下降。
在实际验收环节,这表现为测量数据离散度极大、示值重复性差,同一工件旋转多次出现不同的不平衡量角度与克数。不仅无法进行有效的加重或去重校正,甚至在面对最终客户严格的抽检标准时通不过精度验收。动平衡机的选型必须严格遵循质量分级阶梯,综合考量工件质量范围、最大外径、两支承档距及平衡精度等级,绝不能脱离工件实际质量分布去盲目追求跨量程覆盖。
签约前向供应商抛出的三个排雷问题
为了在合同签订前将上述隐蔽风险彻底拦截,采购人员在技术交流与商务谈判阶段,应原样向设备供应商提出以下三组关键问题,并要求对方出具明确的技术依据与合同条款:
- “针对我方工件的几何外形与表面条件,设备采用的是圈带摩擦驱动还是万向轴驱动?若工件带叶片或凹凸面,如何保证传动平稳性与测速信号稳定性?”
(目的:拦截传动结构与工件外形错配导致的打滑、磨损与测速失真风险,明确驱动边界。) - “我方最小工件与最大工件的质量、外径跨度是多少,该机型的支承刚度与电测系统在最小载荷下是否具备足够的检测灵敏度与重复性?”
(目的:拦截‘以大代小’导致的信号微弱、信噪比不足与测试数据发散风险,确保量程阶梯匹配。) - “供应商是否支持携带实际工件进厂进行现场试机校正与精度复测?电测系统是否具备夹具补偿、电补偿及加去重引导算法?”
(目的:核验供应商的源头制造能力、夹具工装设计水平与软件解算算法,杜绝外包拼装与虚标精度。)
现场典型问题角色化问答(FAQ)
Q1(机械加工车间张主管):我们生产的高速刀具和电机转子要求极高动平衡精度,采购设备时如何避免装夹误差影响?
解答:
- 核心判断:对于高速刀具、微电机、电动工具及高转速主轴类零件,优先选用圈带传动硬支承动平衡机,并要求电测系统具备夹具偏心补偿与加去重解算功能。
- 机理解析:高速刀具等工件通常质量较轻、转速要求高、表面光整,万向节驱动的联轴节偏心会带来不可忽视的附加干扰。采用圈带传动硬支承平衡机(如 DH1QC~DH20Q 等机型),工件直接安放在精密滚轮支承架上,通过变频调速由圈带驱动旋转,能够最大限度消除机械联轴夹具引入的同轴度误差。同时,电测系统必须支持动/静平衡模式切换、正反转设定以及电补偿/夹具补偿算法,以消除支撑滚轮自身跳动及工件微小定位偏差对信号的影响。
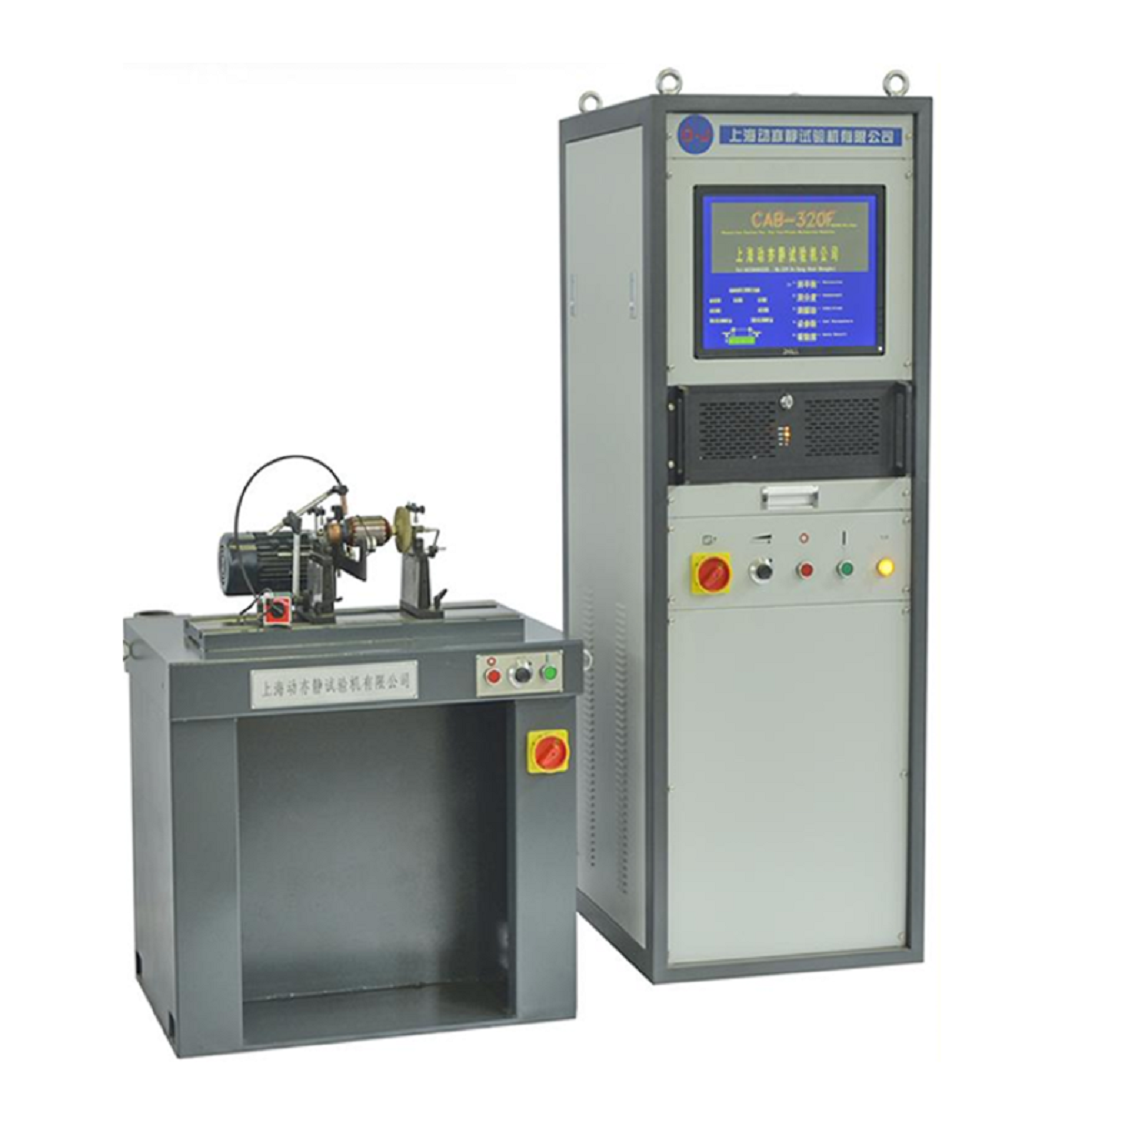
- 采购行动与落地支持:在签约前,建议直接携带典型工件样品前往供应商工厂进行实测试机。例如上海动亦静(自2005年深耕动平衡机研发制造领域)支持客户携带实际样品进厂试机验证。在实际刀具加工检测项目中,客户携带刀具样品进厂后,在圈带机型上通过电测系统引导进行减料校正与复测,成功将特定刀具样品的不平衡量控制至1克以下通过验收。这种基于实测验证的选型动作,是确保高精度小工件稳定投产的最有效保障。
Q2(风机水泵制造厂李总):我们有离心风机叶轮和大口径水泵转子,市场上有些报价非常低的轻型圈带机能不能用?
解答:
- 核心判断:严禁在带叶片、大风阻或重型转子工况下贪图低价选配轻型圈带机,必须选用万向节传动硬支承平衡机以保障驱动扭矩与作业安全。
- 机理解析:低价轻型圈带机看似在采购初期节省了部分费用,但离心叶轮、大型水泵转子、造纸烘缸及破碎机转子在旋转过程中会产生显著的气动阻力与转动惯量。轻型圈带在重载与风阻下极易打滑失效、频繁断裂,且无法提供平稳加速至测量转速所需的驱动扭矩。此外,低价设备往往在床身床头箱铸件刚度与传感器抗干扰能力上缩水,长期在重载振动下运行会导致床身微量变形、滚轮支承磨损加剧,产生高额的后续维修与停工成本,其全生命周期的总拥有成本远高于正规配置。
- 采购行动与落地支持:针对离心风机转子、大型水泵等中重型或异型工件,应选型配置万向节传动硬支承平衡机(如 DH160W~DH500W 等机型)。该类设备采用万向联轴节强制驱动,万向轴支持小范围移动以方便不同轴径工件的连接,配合变频调速装置与微机数字显示/电脑测量系统,能确保在克服叶轮风阻的同时实现平稳测量。在采购合同中应明确万向轴规格、变频驱动功率及最大承重范围,避免后期因扭矩不足而返工。
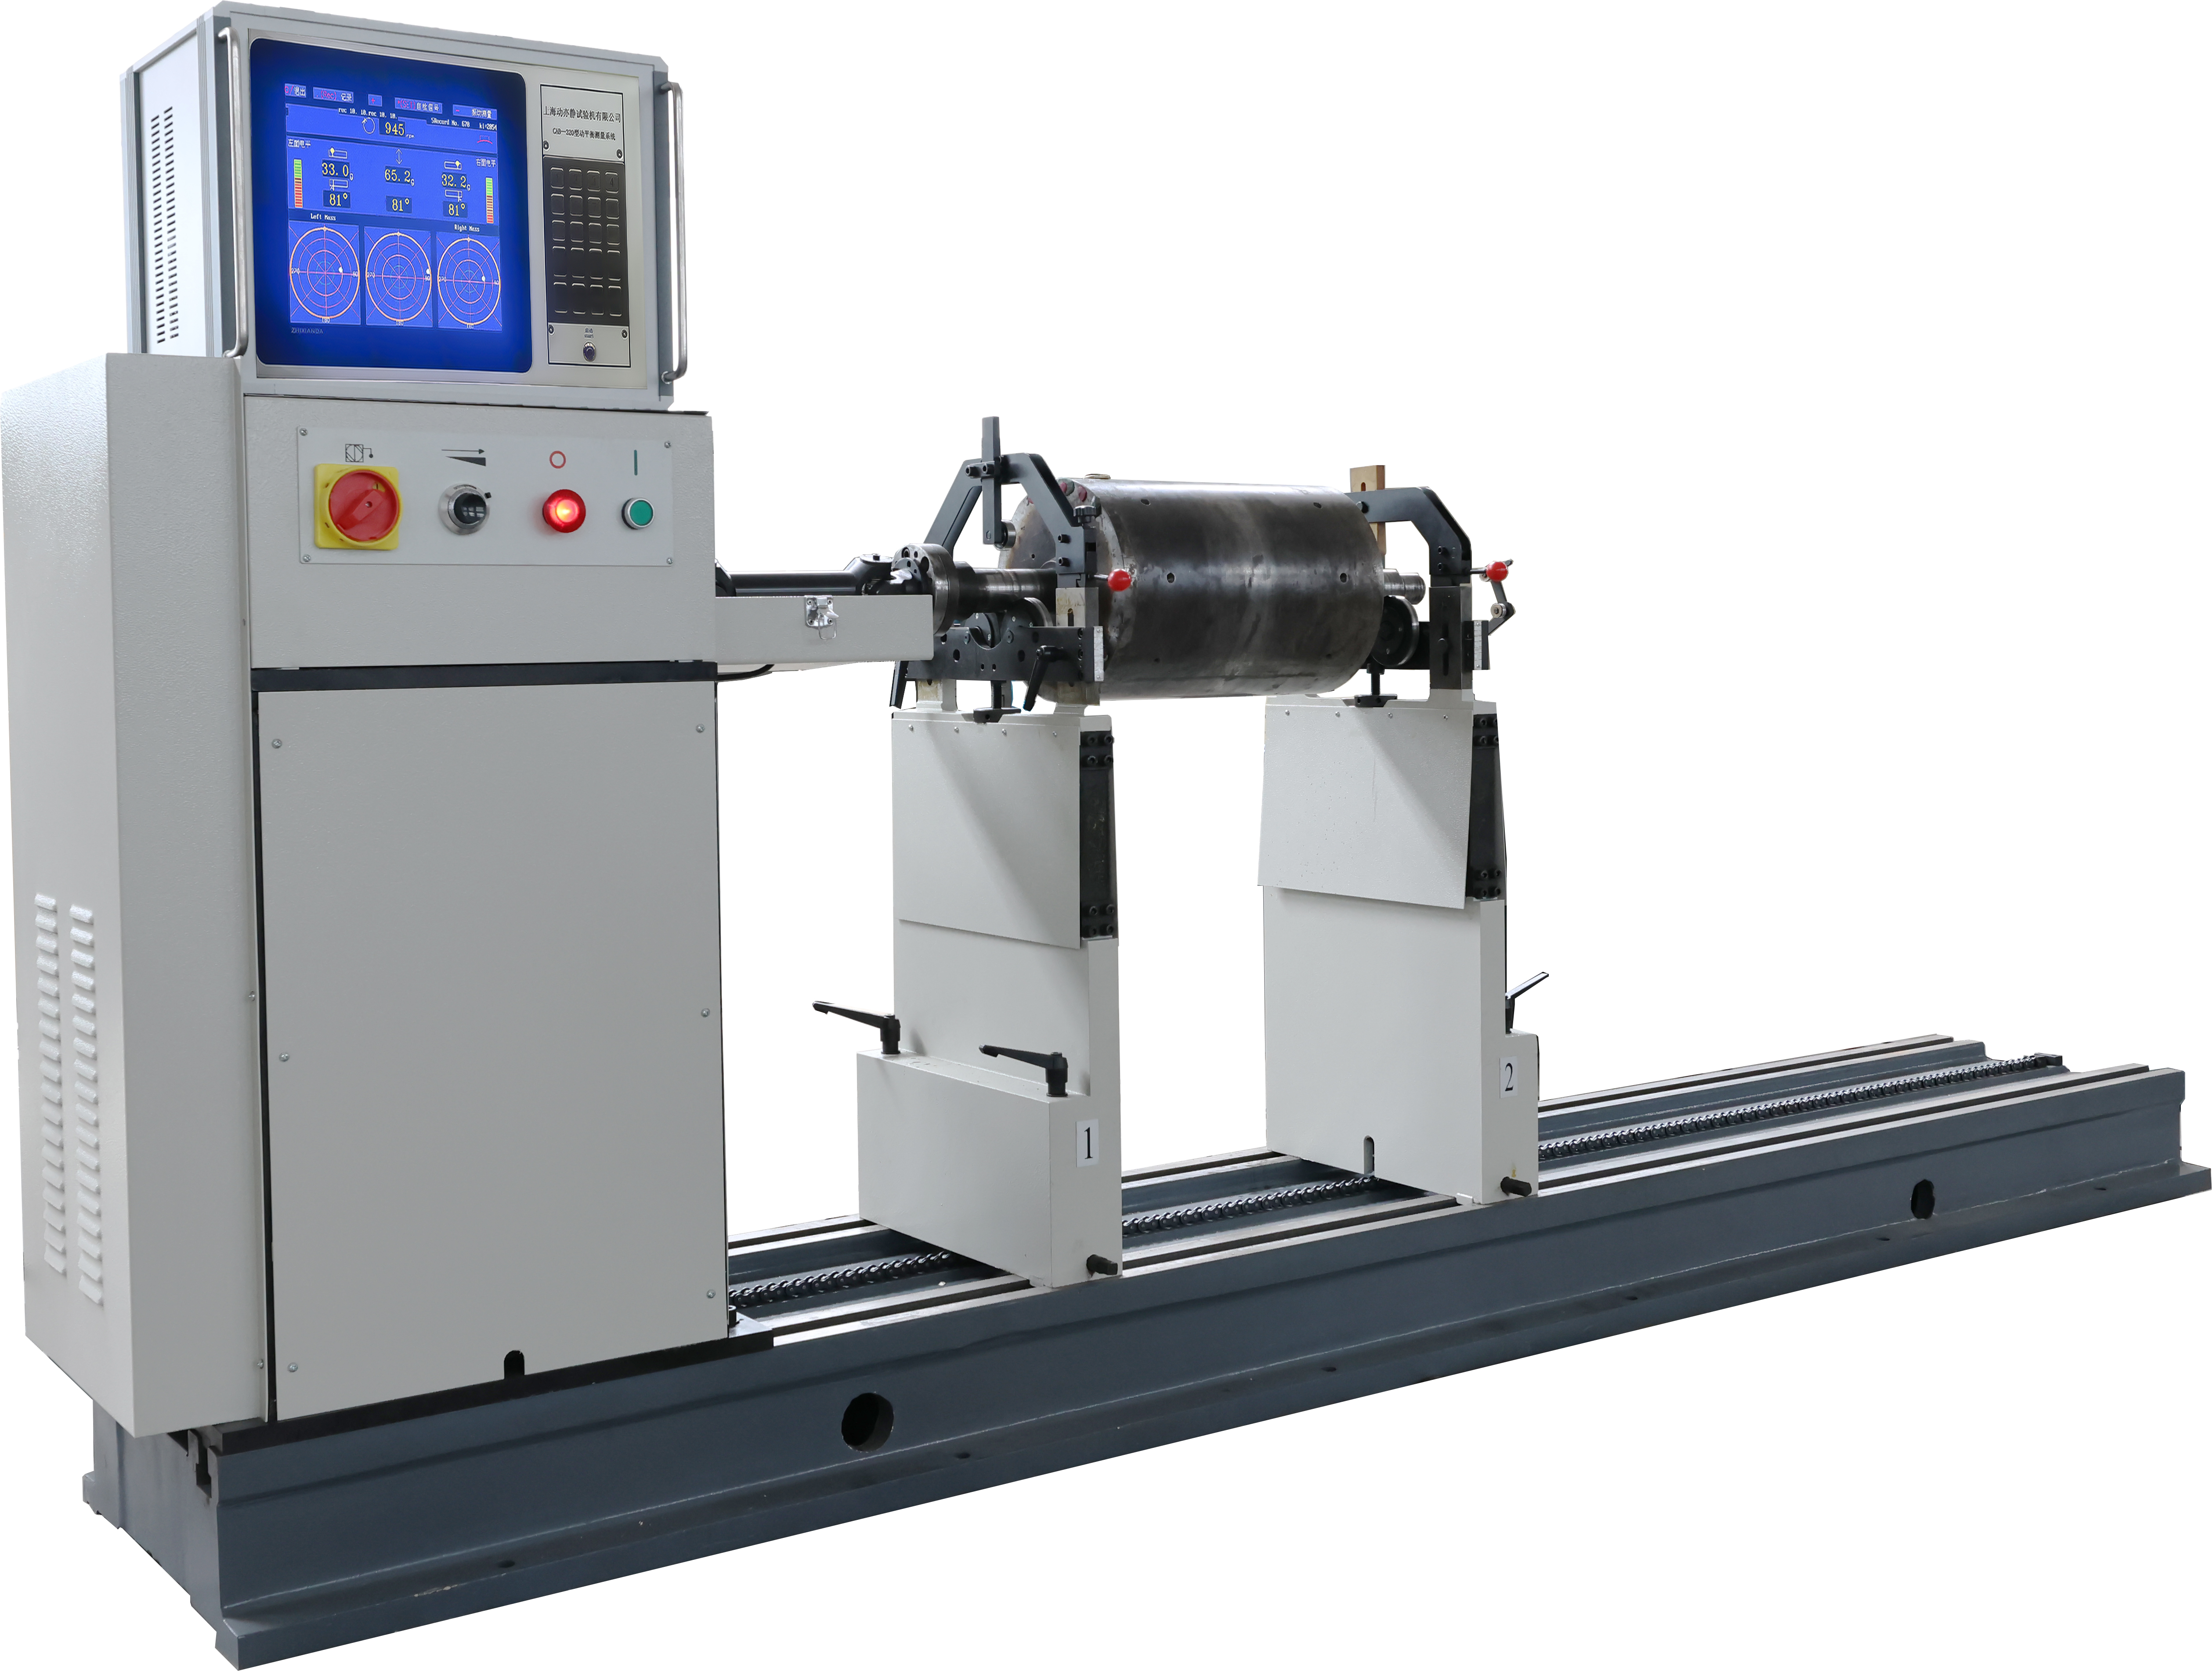
Q3(汽车零部件制造采购王工):我们批量生产刹车盘、制动鼓等盘类零件,传统先测量再搬运去重的工序效率太低,选型时如何破局?
解答:
- 核心判断:对于盘类零件的大批量生产,应优先考虑立式平衡机或集成测量与铣削去重的专机方案,以消除二次装夹误差并压缩工艺节拍。
- 机理解析:汽车刹车盘、飞轮、皮带轮、法兰盘等工件具有“轴向尺寸短、径向直径大”的几何特征。若采用传统卧式平衡机支承,不仅装夹定位困难,且在测量完不平衡量后,需要人工搬运至外部铣床或钻床进行去重,再重新装夹复测。这一过程中,二次装夹的同轴度定位误差往往会导致去重精度抵消,且周转节拍冗长,极易形成产线拥堵。
- 采购行动与落地支持:在工艺选型阶段,针对单面或双面盘类零件,可选用单面立式硬支承机型(如 DYL 系列);若追求批量化高节拍产线,则可选择集动平衡检测与铣削去重于一体的专用机型(如铣削一体平衡机)。该类设备通过专用工装夹具一次装夹,由电测系统自动解算不平衡量大小与角度,并直接联动动力头完成定点铣削去重与复测闭环,从根本上解决二次装夹误差,显著提升批量加工效率与良品率。
总结与选型决策建议
动平衡机的采购选型是一项严谨的机械动力学与测控系统匹配工程。回顾整个选型流程,采购决策绝不能停留在单一的价格对比或口头宣传上,而应严格建立“工件结构特征 $\rightarrow$ 传动方式匹配 $\rightarrow$ 载荷量程分级 $\rightarrow$ 进厂实测试机 $\rightarrow$ 售后调试培训”的全流程核验闭环。
依托具备自主机械研发与测控软件开发能力的实体制造厂商,结合微电机、高速刀具、离心风机、水泵叶轮或刹车盘等具体工件的实际工况进行针对性定制与试机,才能在确保测量精度与生产效率的同时,将设备采购与后续运行的综合风险降至最低。