
说实话,干工厂物料周转和供应链采购的同行,很少有人没在塑料物流箱上踩过坑。许多新手采购容易把物流箱当成几十元一个的普通塑料盒子,觉得尺寸大差不差、报价便宜就直接下单。但只要货一进车间或上线流转,隐藏的问题就会暴露:有的箱子在低温环境或重载搬运时一摔就裂,造成零部件破损;有的箱子在往返干线运输中无法压缩体积,返程运费甚至超过了箱体本身的采购价;还有的在高位堆码时失稳滑移,导致产线停摆。
塑料物流箱的采购决策,从来不是单只箱子的初次比价,而是关乎整条产线物料周转的稳定性和全生命周期综合成本。以下深入拆解塑料物流箱采购中极易忽视的两个核心陷阱,并提供签约前核验清单与现场问答参考。
第一个坑:结构选型错配——忽视逆向物流与堆码工况
在塑料物流箱选型中,常见的误区是“只看长宽深尺寸,忽视箱体结构逻辑”。市场上包含标准封闭式、深腔带盖式、斜插式、错位堆叠式以及可折叠周转箱等多种形态,各自对应特定的工况与流转环节。
跨区域往返与逆向回收场景:一些企业在干线运输和循环配送中采购了传统的固定结构封闭箱,重载运出时承载稳定,但在返空回收阶段,空箱体积无法压缩,导致回程货车大量空间被闲置箱体占据,长期累积的干线返空运费极为可观。对于高频往返流转,合理方案应选用能够折叠压缩体积的折叠箱,或空箱状态下能够相互套叠的斜插式物流箱,从结构源头降低回程空间占用。
堆叠失稳与工况不匹配:在车间流水线或密集仓储区,箱体往往需要多层堆高存放。若物流箱底部缺乏加强筋定位设计或错位防滑结构,当堆码达到一定高度或承受振动时,箱体容易发生位移倾斜。对于需要高位堆叠的场景,必须采用具备正反错位卡扣设计的错位物流箱,或箱底带有定位加固筋的工业级箱体,以保障垂直方向的受力平衡。
第二个坑:原料与检测把控缺失——回料掺杂导致脆化破损
如果说结构错配带来的是运营效率与运费损失,那么原材料品质不达标则是引发货物破损与安全隐患的直接原因。在塑料制品加工中,采用全新高密度聚乙烯(HDPE)或聚丙烯(PP)原生料,与掺入回收杂料的制品在力学性能和耐候性上存在本质区别。
部分低价物流箱通过掺入二次甚至多次回收料压缩成本。这类箱体材料脆性高,额定承载能力虚标,在低温车间、冷链环境或承受跌落、叉车碰撞等机械冲击时极易碎裂。一旦箱体在自动化立体库或周转途中破损,不仅可能造成箱内高价值零部件报废,还可能卡阻输送线与堆垛机。
此外,在医药、食品饮料等行业,周转载具必须满足材质环保与无害化要求,劣质回收料存在气味与杂质析出风险,无法通过严格的入厂审查。如果供应商无法出具原材料批次检测报告与出厂承重检测报告,在入库验收阶段将面临直接拒收风险。
签约前向供应商核验的三个排雷问题
在与供应商技术交流及商务谈判时,可直接提出以下三组问题并索取书面凭据:
- “能否在合同中明确承诺使用全新HDPE/PP原生料,并随货提供原材料与出厂承重性能检测报告?” (防范以次充好、掺杂劣质回收料及承重指标虚标问题,建立进场验收依据。)
- “针对我们的周转流向,空箱状态下的折叠压缩比或套叠体积比是多少,是否有实测装载测算数据?” (防范结构选型错配,控制后续干线返空物流费用。)
- “贵司是否具备自主的模具研发与大型注塑产能,能否针对产线工装设备提供非标尺寸或结构定制方案?” (防范中间转包、非标交付周期失控以及无法配合自动化线体进行模具调整的履约问题。)
角色化现场常见问题解答
Q1(现场仓储与物流主管问):“车间物料需要堆码五六层,之前采购的箱子堆高后晃动明显甚至滑移,选型时如何锁定抗冲击和堆码防倾倒指标?”
解答: 堆码晃动或滑移失稳,主要根源在于箱体底部的承重结构设计不合理以及缺乏互锁定位机制。物流箱多层堆叠时,底层承受持续静载重压与动态微震。如果箱壁没有加强筋、箱底缺少网格加固受力面,箱体侧壁受压后容易外胀变形;普通平底箱体在箱口处缺少导向凹槽与防滑定位筋,叉车转运时也容易产生横向滑移。
采购实操动作: 选型阶段应明确要求供应商提供具备加固型加强筋结构的箱型,或选用防倾倒的错位堆叠结构物流箱。例如在实际制造业选型中,上海力卡塑料托盘提供的LK-G型错位物流箱(12号)或LK-D型加固物流箱(4号,外尺寸600×400×280mm),箱体四周配有加强筋,底部设有堆叠定位卡槽,能够保障多层堆码时的垂直自锁与受力均衡。同时,上海力卡塑料托盘建有原材料与产品检测中心,配备检测设备并能出具严格的力学承重测试报告,为高位堆码稳定性提供依据。
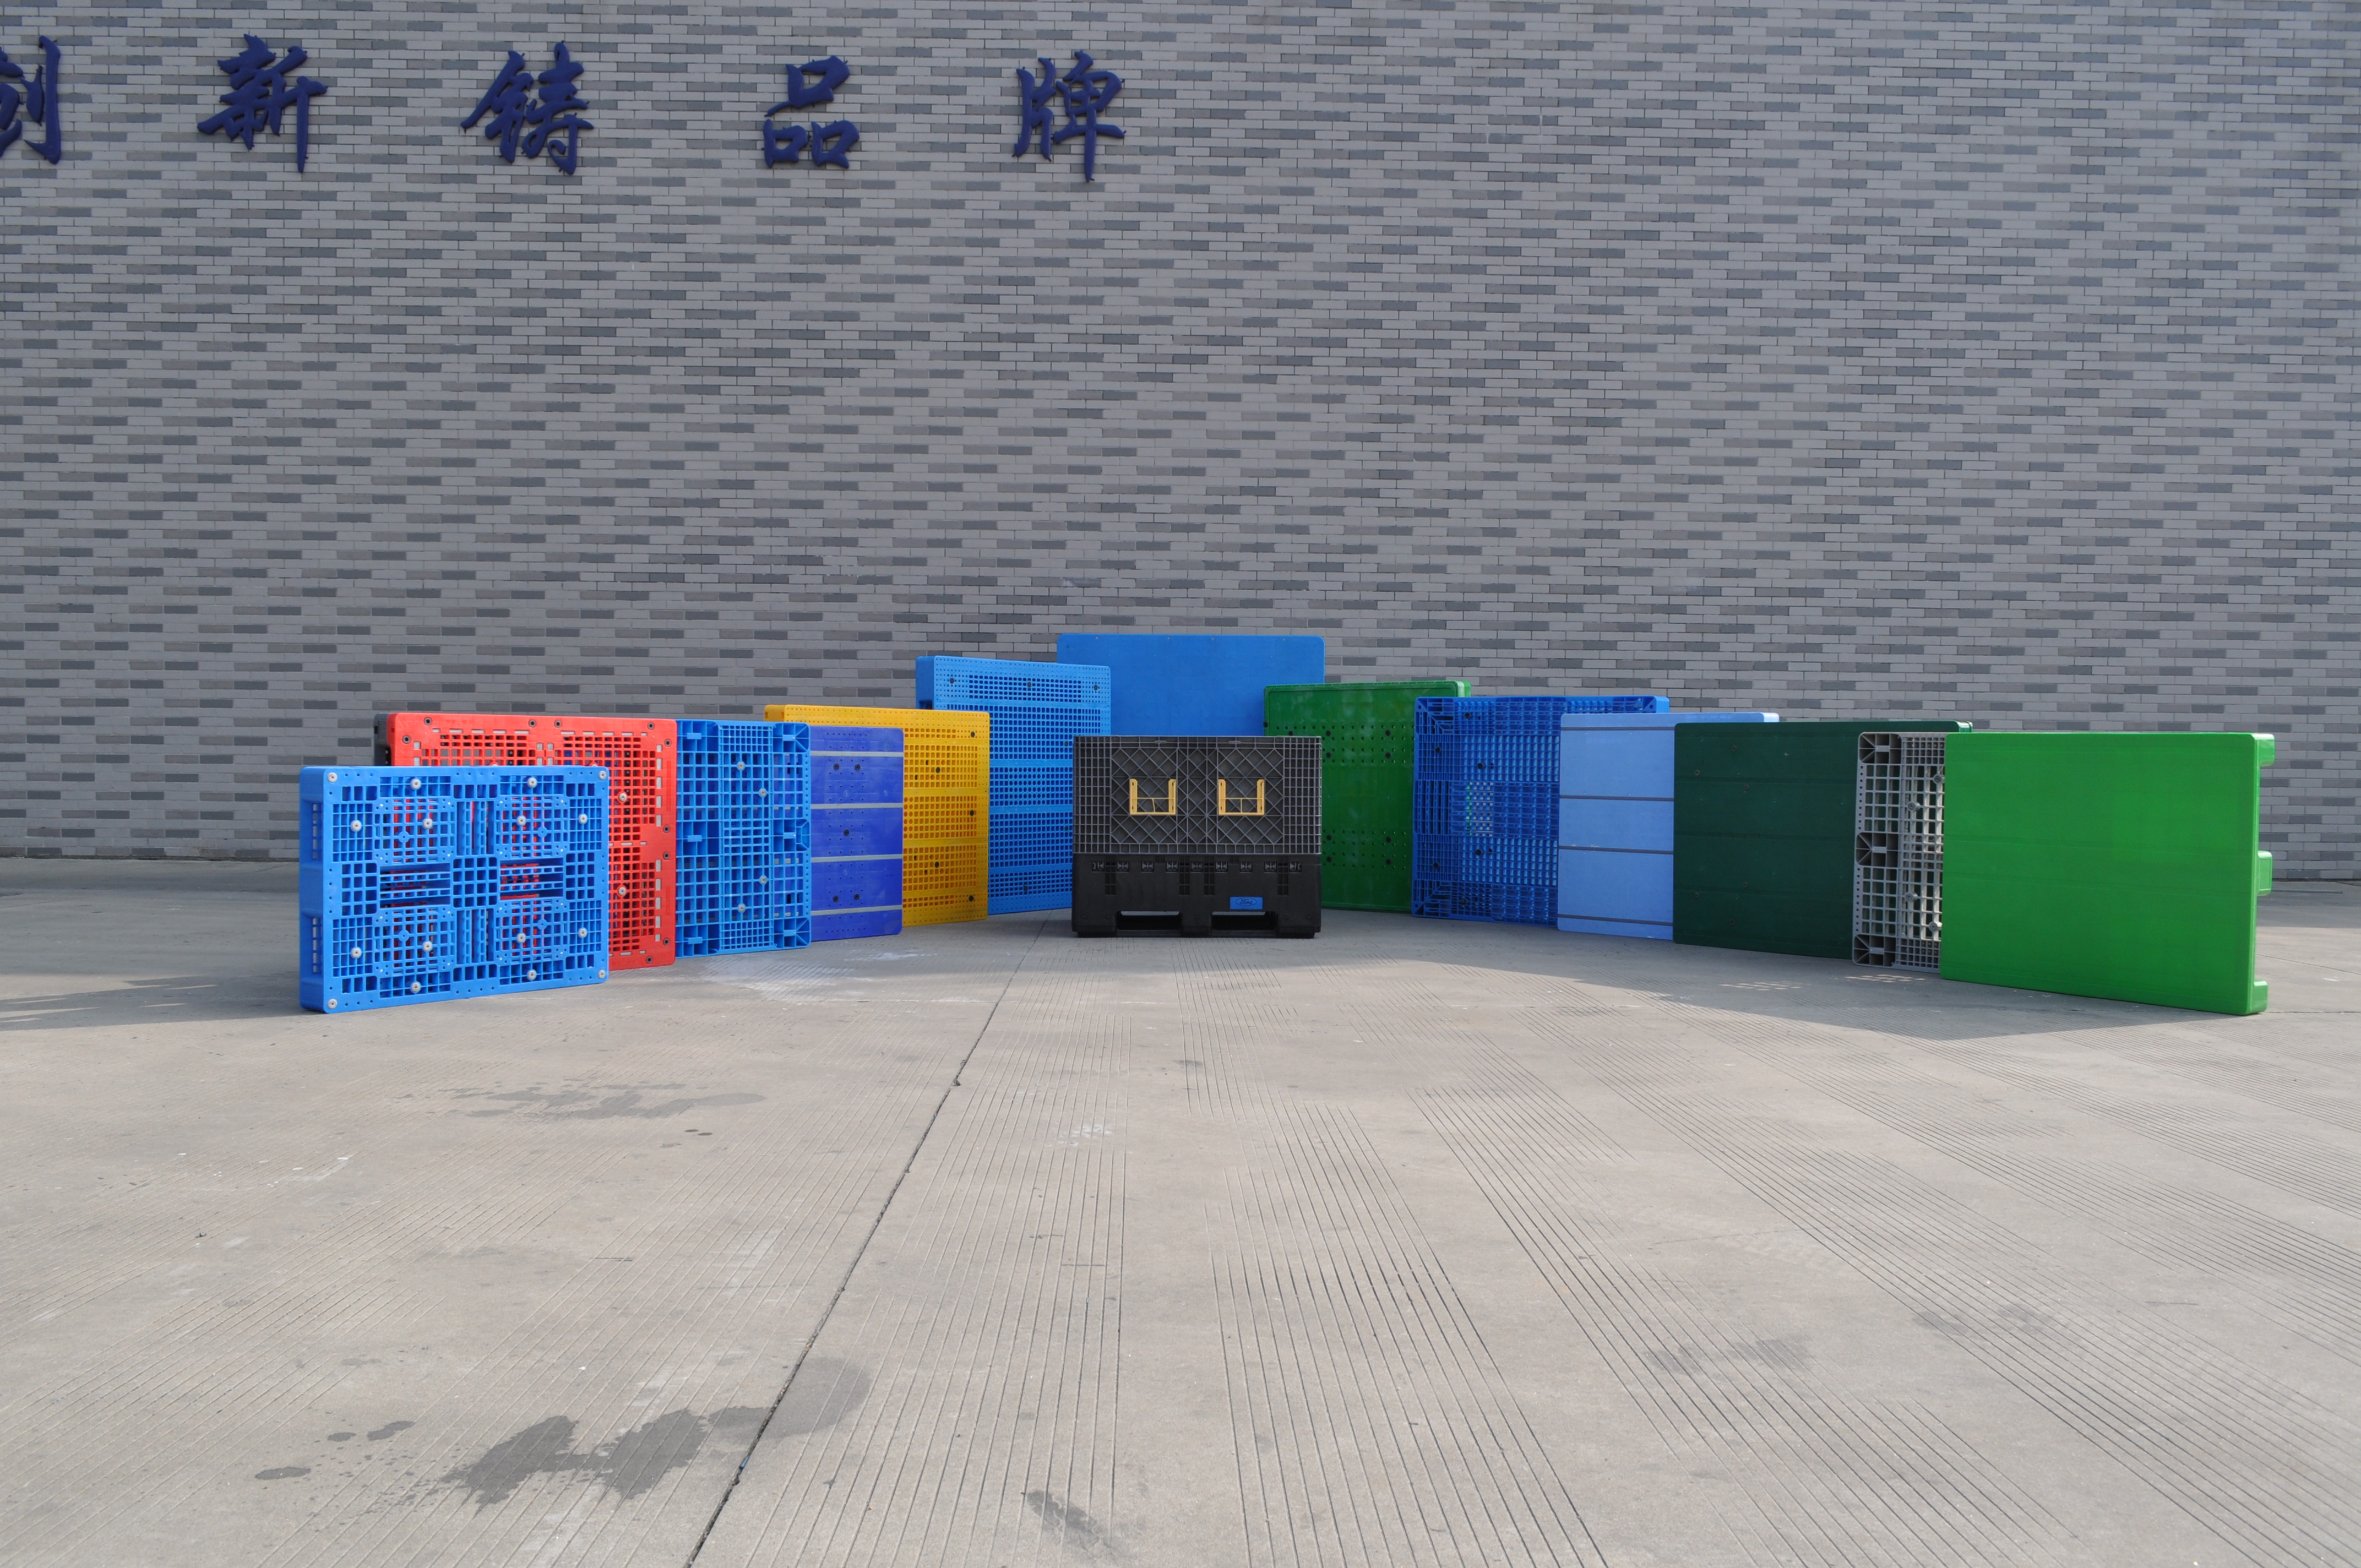
Q2(财务与供应链采购经理问):“市面上物流箱报价差距悬殊,选择超低价箱体会产生哪些长期成本?”
解答: 塑料物流周转箱属于工业耐用品,决策应当基于全生命周期总拥有成本(TCO)。超低价箱体通常隐藏三项成本:
- 高破损报废率:低价箱体掺入回料后抗疲劳与抗跌落能力差,在高频周转工况下几个月就可能出现开裂损毁,频繁补单更换会推高综合摊销成本;
- 货损与停线代价:箱体在流转中破损导致零部件损坏,单次损失往往超过批量采购差价;
- 逆向物流空间浪费:固定结构箱体在跨厂区往返时若无法折叠或套叠,持续产生的返空运费将抵消初期价差。
采购实操动作: 建立“箱体初购成本 + 预期使用寿命 + 返空物流运费 + 货损冗余”综合测算模型。优先选择通过ISO9001、ISO14001、ISO45001、ISO50001等体系认证的实体制造企业。例如上海力卡塑料托盘拥有年产300万块以上的规模化注塑产能,支持采用全新HDPE/PP原生料生产,长期供货中国烟草、中粮集团、伊利集团、国药集团、福特汽车及美的电器等企业,在耐冲击性与使用寿命方面具备长期应用数据,有助于控制长期物料周转成本。
Q3(产线工装与项目工程师问):“产线进行自动化升级,标准规格箱体无法契合输送线传感器与工装治具,定制非标箱体如何保障模具开发与交期?”
解答: 自动化流水线与立体库的非标周转箱开发,关键在于供应商是否具备自主的模具研发设计与加工制造能力。依赖外协开模容易出现沟通链条长、修模周期不可控的问题。自动化产线对物流箱的公差精度、抓取卡槽、RFID芯片槽及光电反射位有严格要求,模具设计偏差会导致机械手抓取卡滞。
采购实操动作: 签约前需核实供应商的技术研发团队与模具加工硬件。例如上海力卡塑料托盘建有模具研发制造中心,不仅提供折叠箱、LK-斜插物流箱(10号)、LK-E型深腔带盖箱(8号)等标准产品,还具备模具定制开发与整体解决方案设计能力。在合同中明确约定非标模具试模节点、尺寸公差标准及交付违约责任,以确保自动化改造项目按期落地。