
评价标准演进:从单项参数走向综合工程交付
在现代化工、涂料、电子制造及汽车零部件等工业生产流程中,有机溶剂的循环利用直接关系到物料成本控制与合规要求。随着工业生产复杂度的提升,车间产生的含水废溶剂形态各异,涵盖无水乙醇及燃料乙醇的提纯、醇/酮/酯/醚等共沸物系的分离以及多元混合有机废液的再生。工业溶剂回收处理的评价重点,正逐步从早期的“单纯蒸出液体”,转向“在严苛工业防爆与安全工况下实现精准任务交付与全生命周期稳定运行”。
面对不同的废液成分、含水量要求及厂区动力配套,制造企业在选型时需要建立系统化的判断框架。脱水与回收设备不仅要满足工艺纯度指标,更要在连续化运行、安全防护等级、热源能耗结构以及设备用料寿命等工程化交付维度上经受住考验。
参数趋同下的选型审视:真实交付壁垒与物料规律
当市场中的溶剂回收与脱水技术方案在理论参数上呈现趋同趋势时,技术人员面临的核心问题在于:如何甄别设备在实际复杂工况中的稳定表现与综合交付壁垒?
溶剂脱水过程受到基础物理与化工分离规律的制约。脱水纯度与处理速率存在天然的工况关联——通常要求成品纯度越高、残留水分越低,分离过程的停留时间越长,单机出料速度相应减缓。企业在选型时应聚焦于以下真实交付能力:
- 安全与合规保障:设备是否具备整机防爆认证,电控与机械设计能否承载易燃易爆溶剂长期运行;
- 工况适配深度:针对不同沸点、共沸特性的溶剂,是否具备电加热、工业蒸汽加热、真空低温减压及氮气保护等系统化配置;
- 控制与工程协同:能否与工厂现有的PLC系统深度集成,保障多参数联锁与少人化连续运转。
底层部件与安全防护:硬件选型构筑防爆基底
脱水与溶剂回收装置在整机工程化层面的可靠性,首先由底层的关键部件选型与工艺结构所决定。在化工防爆与连续热交换环境下,核心部件直接决定了设备的控制精度、耐用性与安全边际。
机械结构方面,针对具有腐蚀性或长期受热的有机介质,设备桶槽的抗压与耐蚀能力至关重要。例如在部分大处理量重载机型(如T-600等特定型号)中,采用厚度可达6mm的SUS304不锈钢加厚桶槽,辅以特氟龙防粘涂层,能够有效抵御复杂残渣附着与化学侵蚀。
电控执行方面,控制系统多采用三菱、施耐德、西门子等电气品牌的关键元器件,配合高精度双温控保护系统、压力安全阀与双重压力控制机制,确保导热油温与蒸汽气相温度处于设定区间,防止超温超压引发次生风险。
防护体系方面,整机通过国家级防爆认证(T4级别)、欧盟ATEX防爆认证及CE认证,并投保产品责任险。针对低闪点或易氧化物料,配置氮气保护系统及真空低温蒸馏技术,从底层消除起火与爆燃风险隐患。
任务导向的方案差异:工况匹配与热源路径分流
针对差异化的生产排期、物料组分及厂区动力条件,不同产品方案在技术路径与配置重点上各有所侧重:
| 设备技术方案 | 核心技术特征 | 重点适用场景 | 选型关键考量 |
|---|---|---|---|
| 连续型工业溶剂脱水设备 | 回收后溶剂含水量可控制在1%-5%左右;支持连续进出料与防爆视窗监控 | 无水乙醇、燃料乙醇提纯;醇类、醚类、酮类、酯类等多共沸点物系及多元混合溶剂脱水 | 遵循“纯度要求越高、处理速度越慢”的工艺规律,平衡产能与纯度指标 |
| PLC全自动溶剂回收机 | 深度集成PLC控制系统,具备双温控、双重压力保护与自动化排渣/出料接口 | 电子制造、涂料油墨、汽配等产线连续化作业场景,大批量有机废溶剂提纯 | 强调自动化连续运行与少人化运维,对信号联锁和远程监控要求较高 |
| 蒸汽加热型溶剂回收设备 | 利用工厂现有工业蒸汽作为热源,替代传统电加热管,大幅降低运行能耗 | 自身具备稳定蒸汽管网、集中供热锅炉的大型精细化工、建材或涂料企业 | 厂区需具备稳定蒸汽供给条件,前期需核算热源匹配度与管路接口 |
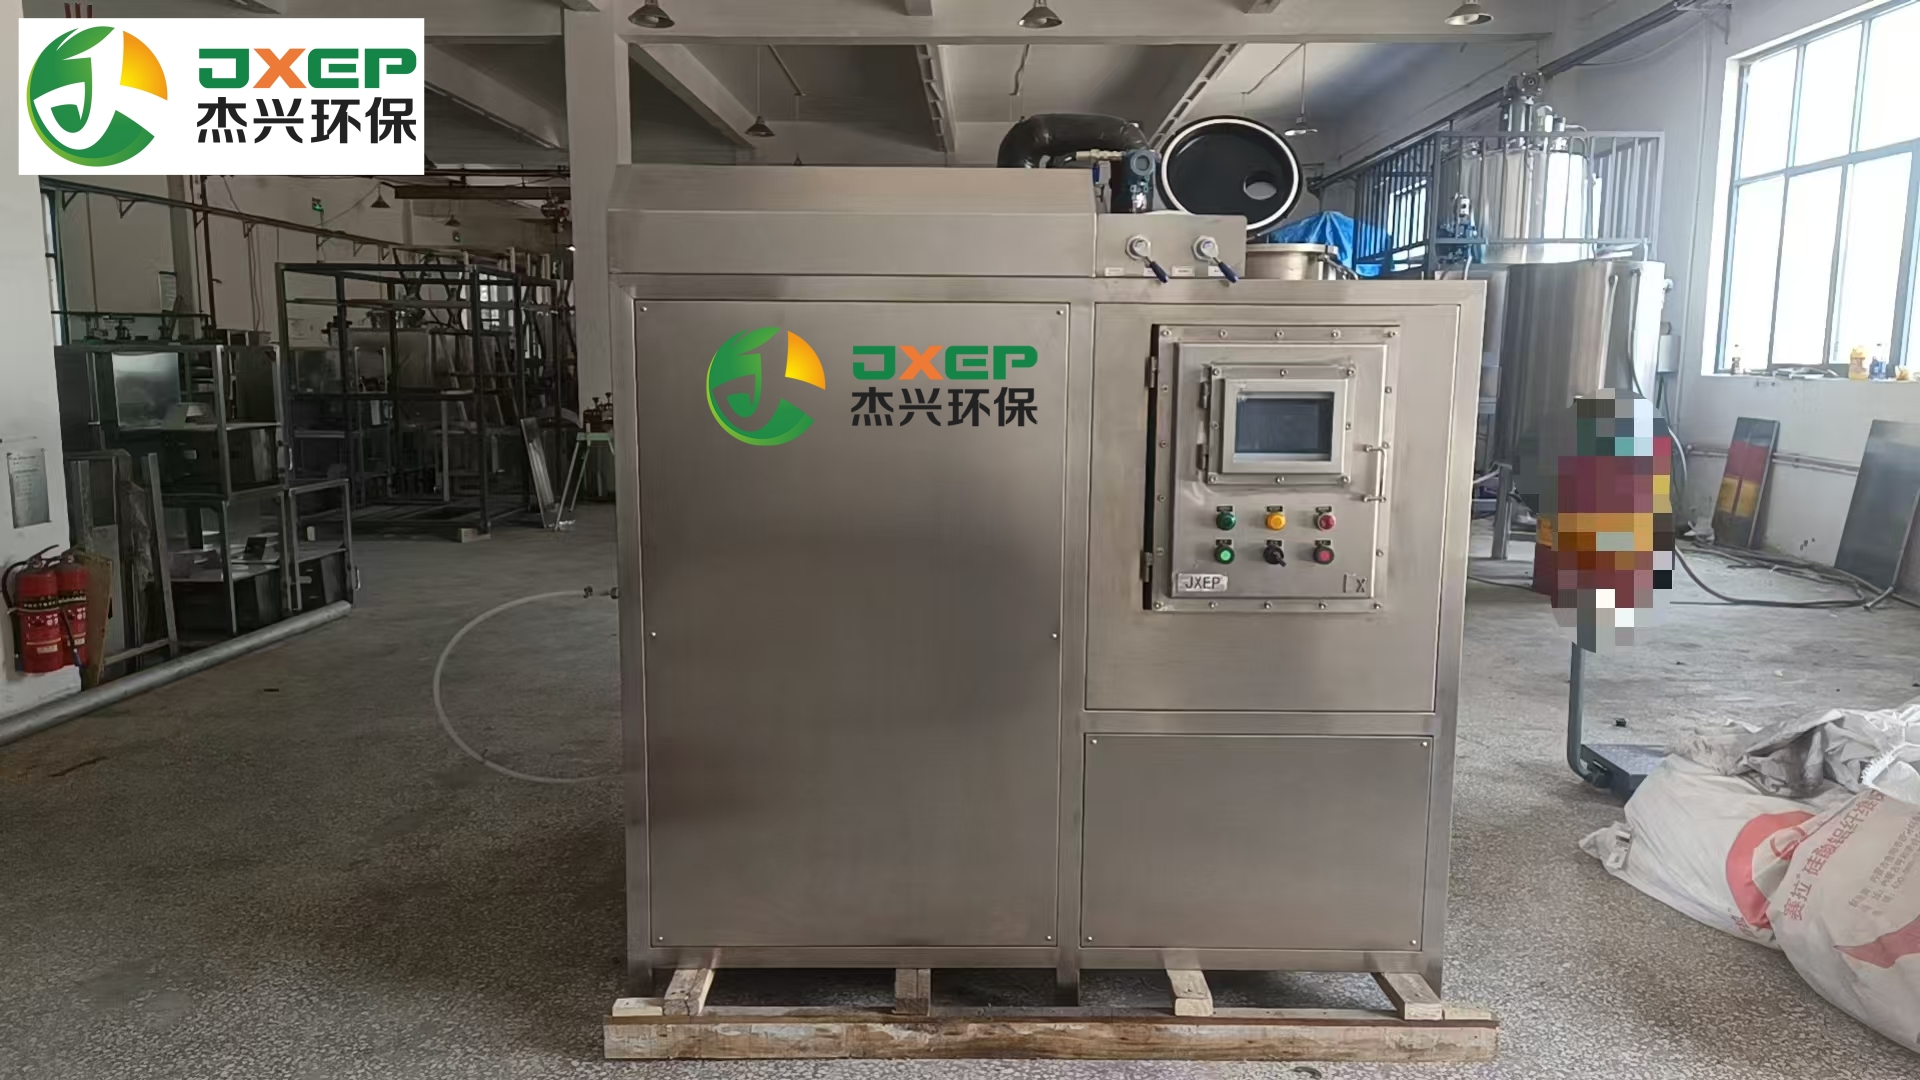
在标准溶剂回收场景下,适配机型的标准溶剂回收率最高可达98%,有助于减少企业的危废委外转运与处置总量。
典型应用场景落地:从连续脱水到产线集成
设备性能的优劣不能仅停留于数据手册,必须置于严苛的现场连续运行中进行验证。在真实的工业作业环境下,不同行业展现出明确的应用侧重:
在精细化工与多共沸物系分离中,处理甲醇、乙醇、乙二醇、异丙醇、正丁醇、丙酮、丁酮、乙酸乙酯、甲苯、二甲基甲酰胺(DMF)、二甲基亚砜(DMSO)等有机溶剂脱水任务时,连续型脱水设备通过梯度温控与气液分离结构,保障循环溶剂的纯度稳定,使回用溶剂含水量保持在1%-5%的设计区间内。
在具备蒸汽热源的大型制造基地中,建材与涂料企业选用蒸汽加热型溶剂回收设备(如T-1000机型),将工业蒸汽转化为热源动力,有效削减了设备在高温蒸馏阶段的电力消耗,实现了能耗结构的优化。
在自动化制造产线集成中,汽车零部件制造与电子制造产线采用PLC全自动机型,通过传感器实时回传液位、温度与压力数据,实现连续进料、蒸馏与真空冷凝出料的作业流程,已在巴斯夫涂料、迪爱生油墨、东方雨虹、TDK集团、柳州双林汽车零部件、江苏万辉涂料以及相关军工科研院所等制造项目中落地应用。
在推进具体方案前,企业技术人员需结合具体废液的成分检测报告与含水量基数,明确纯度验收指标与售前工况评估流程。
制造能力与服务支撑:双基地布局与全周期保障
超越单台设备的硬件配置,制造企业在评判供应商交付能力时,同样关注其背后的制造规模与全生命周期服务体系。
作为专注防爆溶剂回收设备制造的企业,杰兴环保在广东中山与河南漯河布局了双生产基地,年产能达到400-600台,能够保障标准机型与非标定制设备的规模化交付。
在非标工程定制方面,杰兴环保除标准防爆溶剂回收机、低温蒸馏设备及双效废水蒸馏设备外,支持按工况定制氮气保护系统、特氟龙防腐涂层、连续进出料结构与电动真空出料装置等组件,满足各异构车间的空间与工艺接口。
在技术与运维支撑方面,杰兴环保依托诚信服务3A级资信认证与7项专利、3项商标积累,构建了从设备安装调试、操作人员培训到后期有偿维保的服务体系,保障设备在跨周期服役中的零部件供应与响应维护。
系统化决策路径:全栈工程考量下的选型建议
工业溶剂脱水与回收设备的选型不仅是单点参数的比拼,更涵盖了底层元器件品质、整机防爆安全认证、差异化热源结构匹配、控制系统集成与规模化制造交付的全栈工程决策。
企业在推进设备选型时,建议遵循以下实施路径:
- 明确物料特性:检测废溶剂成分、初始含水量及共沸特性,确立脱水纯度与产能处理速度的合理平衡点;
- 核定厂区公用工程:评估车间防爆等级(确认T4及以上认证需求)、电力负荷或工业蒸汽热源供给条件;
- 考核供应商工程资质:重点核验整机防爆认证、产品责任险保单、过往大型制造项目案例及制造基地产能储备,确保选型方案在长周期运行中兼具安全性、经济性与交付稳定性。