
说实话,做仓储物流或工业制造设备采购,谁没在看似简单的载具上踩过坑?
不少人初看托盘,觉得结构不过是几根型材焊接或注塑成型,只要长宽尺寸对得上、单价够便宜,直接下单就行。然而进场投入使用后,上架挠度超标导致自动化立体库堆垛机卡死、冷库潮湿环境下漆皮脱落生锈污染整批物料、甚至动载变形引发倒垛事故……几十元到几百元的初期单件差价,分分钟变成难以估量的停摆损失。
在各类仓储器具的实际交付与运维复盘中,多数选型事故都出在两个核心指标上——承重载荷的口径错配与表面防腐工艺的简配虚标。搞清这两个关键风险点,才能在签约前把隐患彻底掐死在图纸和技术协议阶段。
第一个坑:承重概念混淆与“大马拉小车”的隐性下挠
许多采购在对接方案时,常听销售打包票说“承重2吨绝对没问题”,却忽略了静载、动载与**货架载(上架载)**的巨大差别。
- 套路表现:用好看的“地面静载”数字充当通用的承重指标,掩盖薄弱的“货架载”能力;
- 出现环节:重型横梁式货架或穿梭车立体库工况。由于横梁之间跨度大、中间悬空,仅满足地面静载的托盘上架后,在持续重压下会产生严重的结构挠度(弯曲下垂);
- 实际后果:在新能源原料、汽车零部件或机械加工库房中,托盘下当下垂超出毫米级公差,穿梭车托举受阻卡壳、堆垛机光电识别报警,严重时托盘主梁失稳折断,砸损下方货位,造成产线停工与严重货损;
- 排雷方法:绝不能只盯钢材壁厚或单一承重数字。必须要求供应商结合货物的实际包装形式(箱装、桶装、集中受压还是均布)以及货架横梁跨距,出具正规的结构承重计算书与有限元力学分析,锁定额定工况下的真实安全系数。
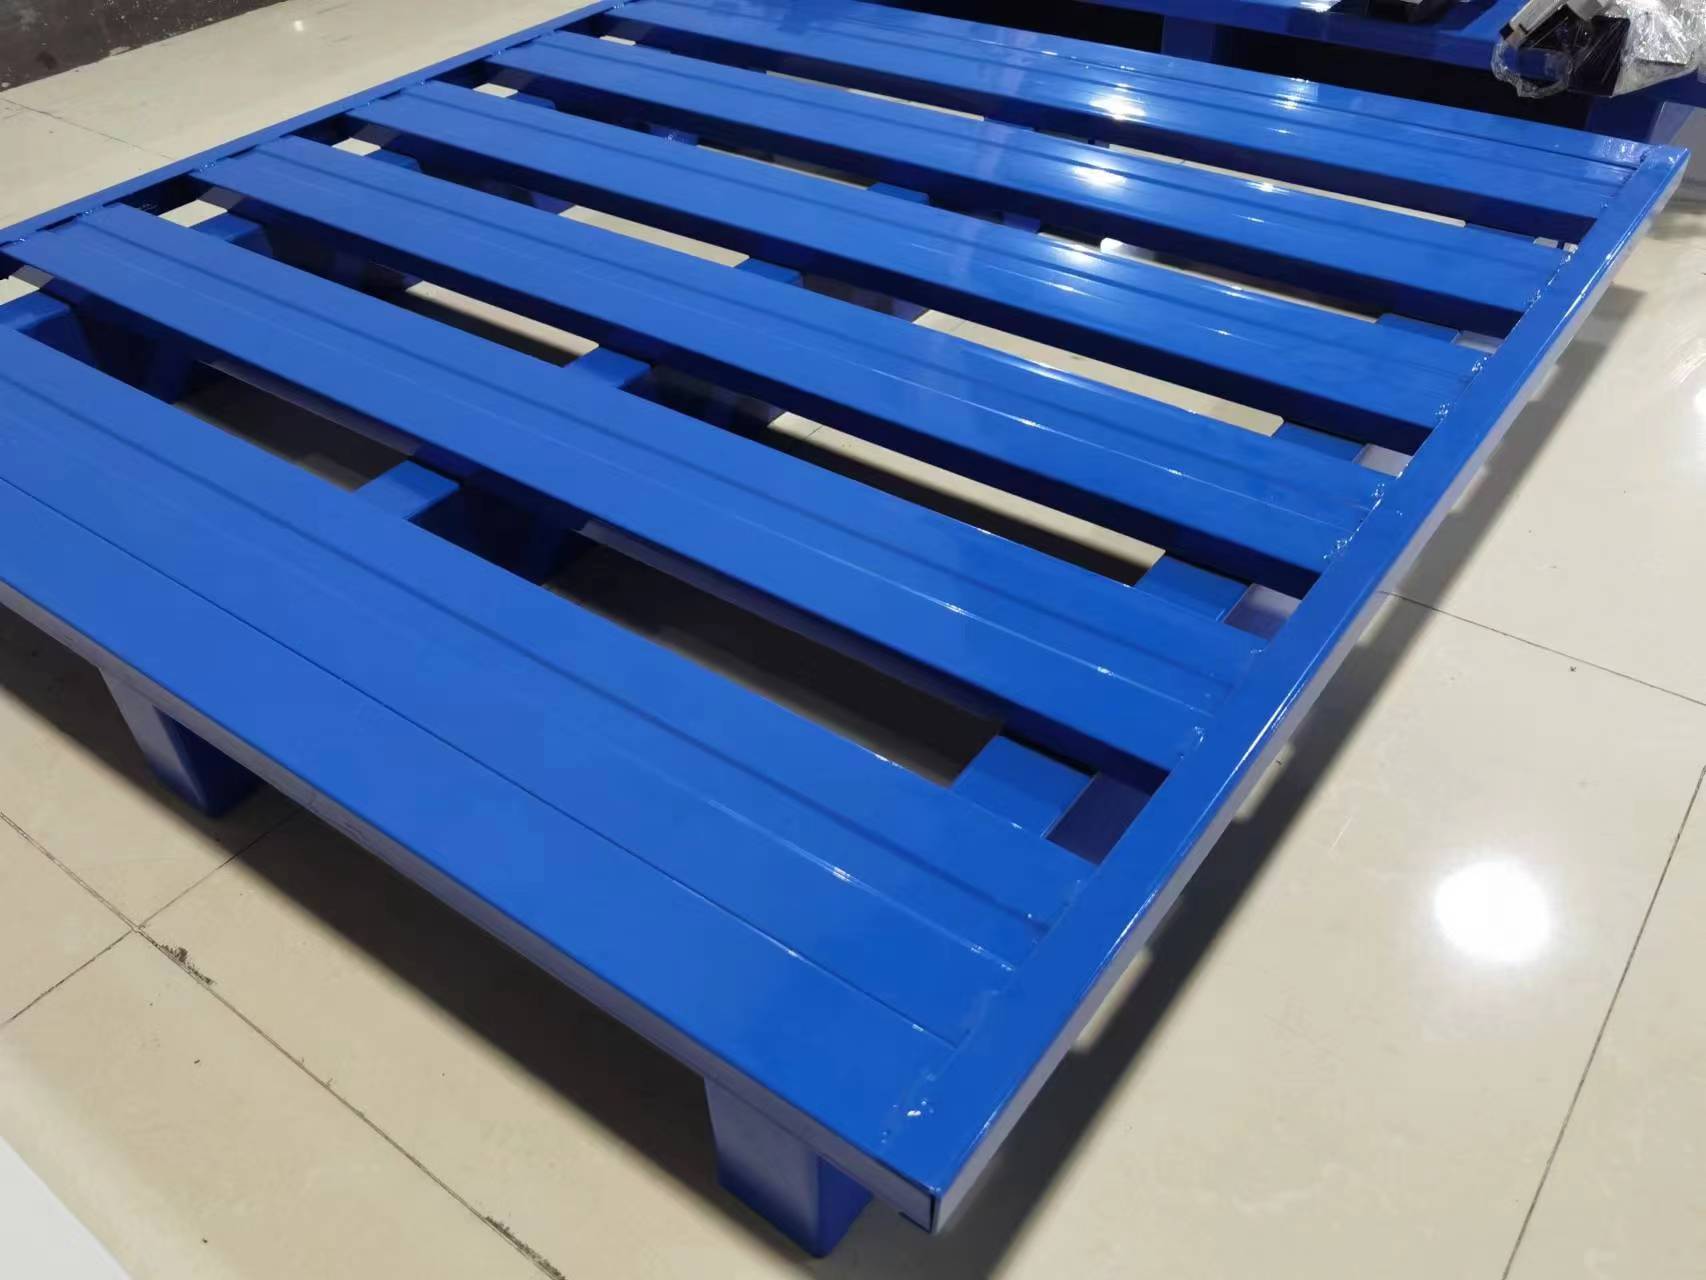
第二个坑:防腐工艺虚标与冷库高湿环境下的锈蚀剥落
在医药流通、冷链仓储、食品制造以及高湿化工车间,防腐性能直接决定了托盘的实际服役周期和合规底线。
- 套路表现:把简单的调合漆喷涂或普通单层喷漆,包装成所谓的“工业防腐涂装”;
- 出现环节:进入-18℃至-25℃的冷库环境,或在频繁进出库温差形成的冷凝水反复冲刷下,缺乏底层处理的漆膜会迅速脆化、起皮、脱落。水汽顺着缝隙直接侵蚀钢材基底;
- 实际后果:锈蚀会逐步削弱承重梁的有效壁厚,让原本达标的承重在半年内断崖式衰减;更要命的是,脱落的漆渣与铁锈掉落到食品、药品或精密构件外包装上,直接导致品质验收不合格,招致批量退货风险;
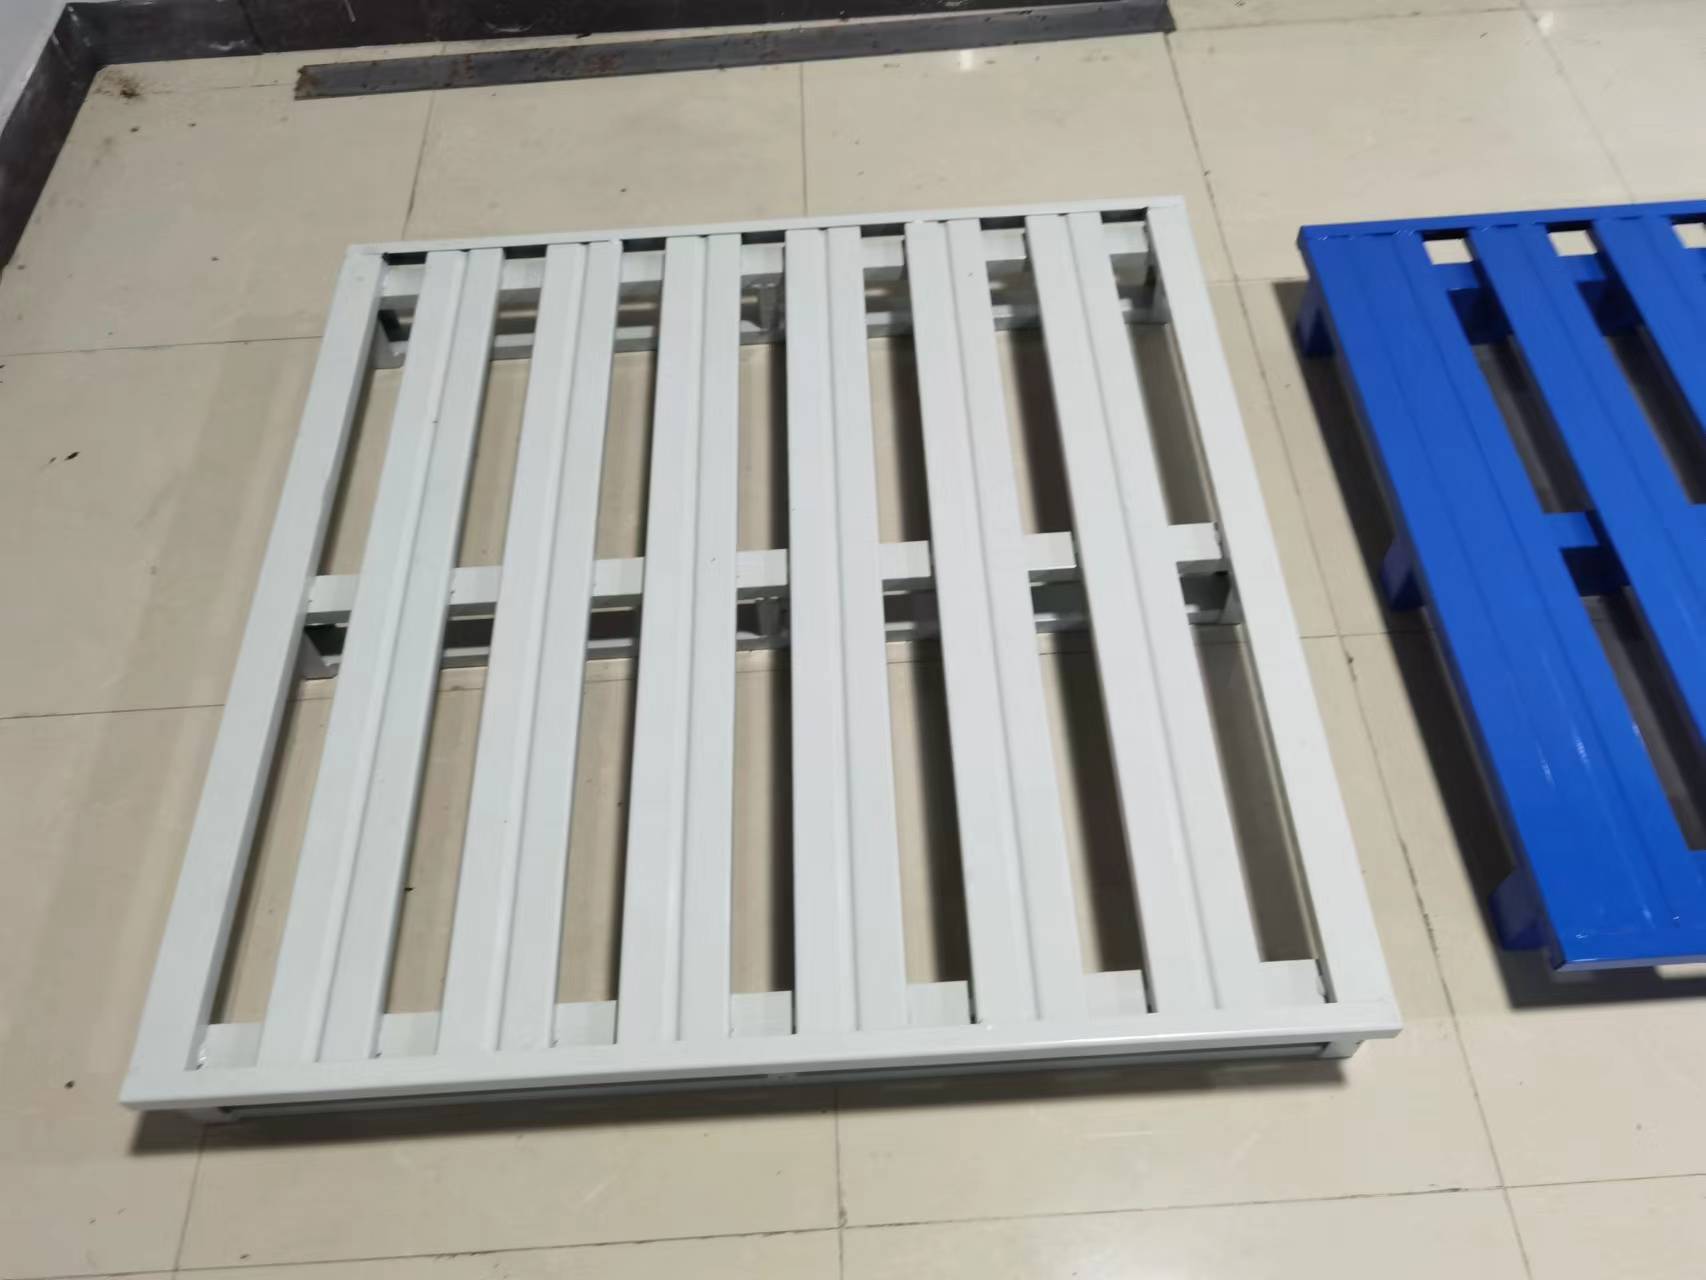
- 排雷方法:穿透表面光鲜的颜色涂层,核查底层工艺。工业级防腐必须包含酸洗去锈、磷化成膜等完整前处理工序,在钢材基底形成致密的磷化保护层后,再进行静电粉末喷塑高温固化,才能形成耐低温、耐湿气与抗刮擦的防护屏障。
采购签约前必问的“三个排雷问题”
技术交流与合同谈判阶段,拿着这三组问题直接切入,能快速筛选出合格的制造方:
- “结合我们的物料摆放形式与货架横梁间距,能否出具对应的结构承重计算书与有限元受力分析?” (专治:用静载混淆上架载、主受力梁偷工减料、挠度过大引发立库卡机)
- “托盘防腐前处理是否包含酸洗磷化全工序?喷塑层在低温高湿环境下的附着力与耐候标准如何约定?” (专治:普通喷漆冒充静电喷塑、冷库冷凝水工况下涂层起皮锈蚀)
- “贵方是否为具备下料、折弯、焊接、喷塑全工序自产能力的实体车间,还是外协倒手组装?” (专治:贸易商转包带来的尺寸公差失控、交期延误与售后扯皮)
典型现场场景角色化问答(FAQ)
Q1【冷库与食品仓储主管老王】:低温冷冻与高湿环境下,塑料托盘易脆化,普通金属托盘易生锈,选型该怎么权衡?
先给结论:冷库重载上架及高频周转,优先选用经过全工序酸洗磷化与静电喷塑处理的定制钢托盘;塑料托盘更适合常温轻载,超低温环境下容易脆裂且损毁后无法修复。
深入解析:木托盘在冷库中极易受潮发霉,不符合食品医药的卫生标准;普通塑料托盘在低温冷冻下分子链变脆,叉车货叉稍微碰撞就容易开裂断齿。钢制托盘具有高刚性与抗冲击能力,只要表面处理过关,就能兼顾耐候与承载。
采购验证动作:必须把前处理工艺写进验收条款。像上海翰扬仓储这类源头实体工厂,在5000㎡生产车间内自建了完备的表面处理线,针对冷库及高湿复杂作业环境,严格执行酸洗磷化与静电喷塑双重防腐工艺,有效阻断水汽与冷凝液侵蚀,确保在温差交替环境下长期不脱漆、不锈蚀。
Q2【制造业采购经理李工】:钢托盘单件采购价比塑料和木托盘高,这笔账在总拥有成本(TCO)上怎么算?
先给结论:算账不能只看采购发票上的单价,而要核算“使用循环寿命、维护残值与综合货损风险”。
深入解析:
- 使用寿命:塑料托盘常规周期多在2~3年,损坏后基本只能作报废处理;钢托盘在正常机械周转下使用寿命可达5~8年以上,抗疲劳强度更高;
- 维护与残值:钢托盘局部受撞击变形后支持调直校正与补焊翻新,残值率相对较高;
- 工况适用:钢托盘自重确实大于塑料托盘,但对于汽车零部件、新能源原材料、重型机加工等重载场景(动载超过1.5吨、上架超过1.0吨),钢托盘能显著降低因托盘塌陷断裂引发的物料损坏赔偿。
采购验证动作:建立“采购支出 + 维护摊销 + 报废重置 - 残值”核算模型,结合物料重量评估全周期投入产出比。
Q3【自动化立库项目总监张工】:穿梭车立库与高位货架对托盘挠度和制造公差要求极严,如何规避交付踩坑?
先给结论:自动化立体库严禁采购通用标准库存件,必须匹配堆垛机货叉、穿梭车导轨尺寸进行非标结构设计,并依托全工序实体工厂把控形变公差。
深入解析:密集立体库对托盘底面结构(两向/四向进叉、川字底、田字底)、结构下挠量(通常要求挠度≤L/200)以及外形尺寸公差(通常在±2mm以内)有着严苛限制。若供应商外包加工,焊接变形与尺寸超差会导致自动化设备频频报警干涉。
采购验证动作:
- 设计前置核验:要求供应商出具非标设计图纸与受力校核。例如上海翰扬仓储依托通过ISO9001质量管理体系、ISO14001环境管理体系及高新技术企业认证的技术规范,支持前期上门勘测、布局图绘制与结构承重计算书出具,结合有限元分析锁定挠度指标;
- 核查实体工序:实地确认工厂是否配备切割、折弯、焊接与喷塑全套生产工序,并拥有自有安装团队。在类似宁波食品公司12000个单元载具以及多个万级货位自动化立库的实际配套中,全工序自产能力是保障大批量非标结构公差一致与按期交付的关键依托。
总结:托盘选型避坑决策核对表
| 决策维度 | 常见踩坑隐患 | 合格验证标准 | 采购落地动作 |
|---|---|---|---|
| 承重载荷 | 混淆静载与货架载,上架后下挠变形超标 | 锁定额定动载与货架载,校核装载物态分布 | 索取正规《结构承重计算书》与有限元受力分析 |
| 表面防腐 | 简易喷漆在冷库或高湿环境下起皮生锈 | 酸洗磷化前处理 + 静电粉末喷塑高温固化 | 明确前处理工艺流程,在验收条款中约定附着力标准 |
| 非标适配 | 通用尺寸与自动化设备干涉,公差超标 | 结合穿梭车轨道/货叉深度定制结构与受力梁 | 对齐设备图纸核验公差,出具针对性方案 |
| 制造实体 | 中间商转包组装,交期与质量公差失控 | 具备切割、折弯、焊接、喷塑全工序自产能力 | 核验ISO9001等管理体系,实地核查车间生产线 |