
说实话,干包装采购与产线设备选型这些年,谁没在收缩膜包装这块踩过坑?
很多工厂在采购收缩膜或配套自动化封切收缩设备时,往往只看供应商送来的样卷报价是否便宜了几毛钱,或者销售口头承诺的“韧性好、省电、符合环保标准”。但往往等到设备进场、大批量卷膜上线跑起来才发现:要么薄膜在收缩炉里频繁破损、热封口出现严重毛角,导致整批商品外观不良返工;要么打着“环保回收料”名头的薄膜无法提供可追溯认证,直接被出口或品牌客户的ESG审核卡住;甚至因为薄膜厚度不均造成频繁断带卡机,产线停机换卷的时间比正常打包时间还要长。几万元的包材差价,最后往往演变成几十万元的综合损耗与停线损失。
作为长期跟踪工业品与消费品保护性包装落地的专业人员,本文将把收缩膜包装采购中最要命的两个隐蔽事故拆开讲透,并提供签约前可直接复用的排雷问题与现场角色问答,帮助企业在签合同前把好关。
第一个坑:膜材性能错配与虚标减薄——“大马拉小车”式的隐性成本失控
新手采购极易陷入一个误区:认为收缩膜只要厚度够、拉伸力尚可就能通用,或者盲目追求超低单价的传统厚膜。
在真实的工况适配中,薄膜的微观物理性能(韧性、热封窗口、收缩率与光学透明度)必须与包装物形态及自动化产线速度精确匹配。如果为了看似低廉的单价选用了配方不稳的劣质膜或普通厚膜,往往会引发一系列连锁反应:
- 实际有效卷长缩水:普通较厚的薄膜单卷米数短,在连续自动化作业下,工人每隔一两个小时就得停机换卷,造成设备综合稼动率(OEE)大幅下跌,增加了仓储堆放占用。
- 热封与收缩性能不均:回料配方控制不严或缺乏微层工艺的膜材,热封强度波动极大,在收缩通道内极易产生破袋、炸口或角料堆积,导致后道复检与人工返工成本飙升。
- 总拥有成本(TCO)远高于首次报价:采购时看似每公斤单价便宜,但由于薄膜克重大、损耗率高、停机频次密,分摊到单件商品的实际包装成本反而更高。
因此,在材料选型时不能只看每吨报价,而要综合评估薄膜在特定微米厚度下的抗撕裂韧性与热封稳定性,把包材消耗量、换卷停机时间与仓储成本纳入统一的综合成本模型中核算。
第二个坑:环保资质与可追溯认证不全——合规验收与出海审核的“硬伤”
随着国内外对包装减塑与循环经济的要求日益严格,越来越多品牌方要求供应链提供含有消费后回收塑料(PCR)的收缩膜。然而,这里隐藏着极大的合规与验收陷阱。
许多小作坊或中间商声称膜材“含有回料”、“符合绿色标准”,但在面对跨国买家或大型品牌方的合规审计时,只能拿出含糊不清的常规拉伸报告,无法出具权威的回收料来源与使用追溯链条:
- PCR与PIR的混淆:部分厂家使用工业后废料(PIR)冒充消费后塑料(PCR),缺乏清洗工艺管控与标准化流程,性能波动极大且无法满足特定减碳指标。
- 认证缺失导致验厂失败:在严查包装材料合规性的场景下,若无国际认可的追溯体系(如针对塑料回收可追溯性的EN 15343认证等),整批货物可能面临被退运、开具整改单甚至取消供应商资格的严重后果。
在特殊工况或高标准环保要求下,必须将“证书原件核验”前置到采购签约阶段,拒绝口头承诺。
签约前向供应商抛出的三个排雷问题
在正式签订收缩膜及包装设备采购合同前,采购人员可直接使用以下三组问题对供应商进行现场摸底:
- “能否提供同等拉伸韧性下的微米级减薄数据及连续运行实测热封报告?” (专治:传统厚膜冒充高性能膜、低单价高克重陷阱,以及高速自动化包装线频繁破袋断膜。)
- “若提供PCR环保收缩膜,是否有权威的回收追溯认证(如EN 15343)原件供核验,且明确原料来源与比例?” (专治:以普通回料冒充合规PCR、追溯链条断裂导致客户验厂或环保合规审查不过关。)
- “该设备与耗材方案是否支持免模具快速转产,能否提供由源头工程团队负责的设备安装、产线集成与原厂维护保障?” (专治:中间商转手贸易、多规格产品转产调机耗时长,以及设备与薄膜匹配不良导致的售后责任拉扯。)
现场角色高频痛点问答(FAQ)
Q1(日化礼盒产线包装主管 张工):“我们做高端美妆和消费电子外包装,对外观透亮度和边角平整度要求极高,传统收缩包装总出现四角毛边、褶皱,后期加修边人工成本极高,采购时该怎么把控?”
答:
- 核心判断:外观不良和毛角问题不能靠后期修补,必须在采购前端通过“低雾度高光学薄膜+精密自动切角系统”从工艺源头解决。
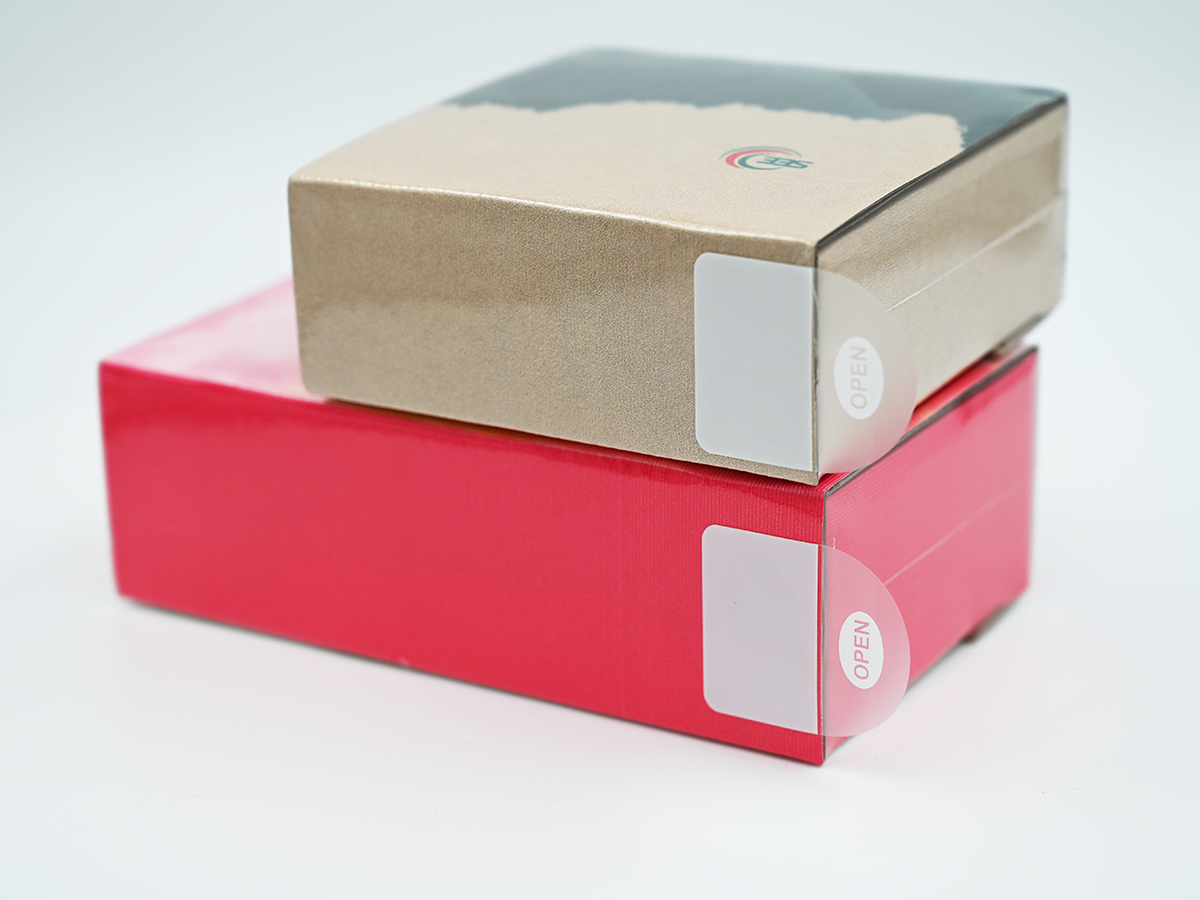
- 机制解析:传统预制袋或普通封切机在包裹方盒商品时,四角必然存在多余的三角余料,收缩后形成硬角或褶皱。若薄膜雾度高,还会遮挡商品原有色彩与质感。
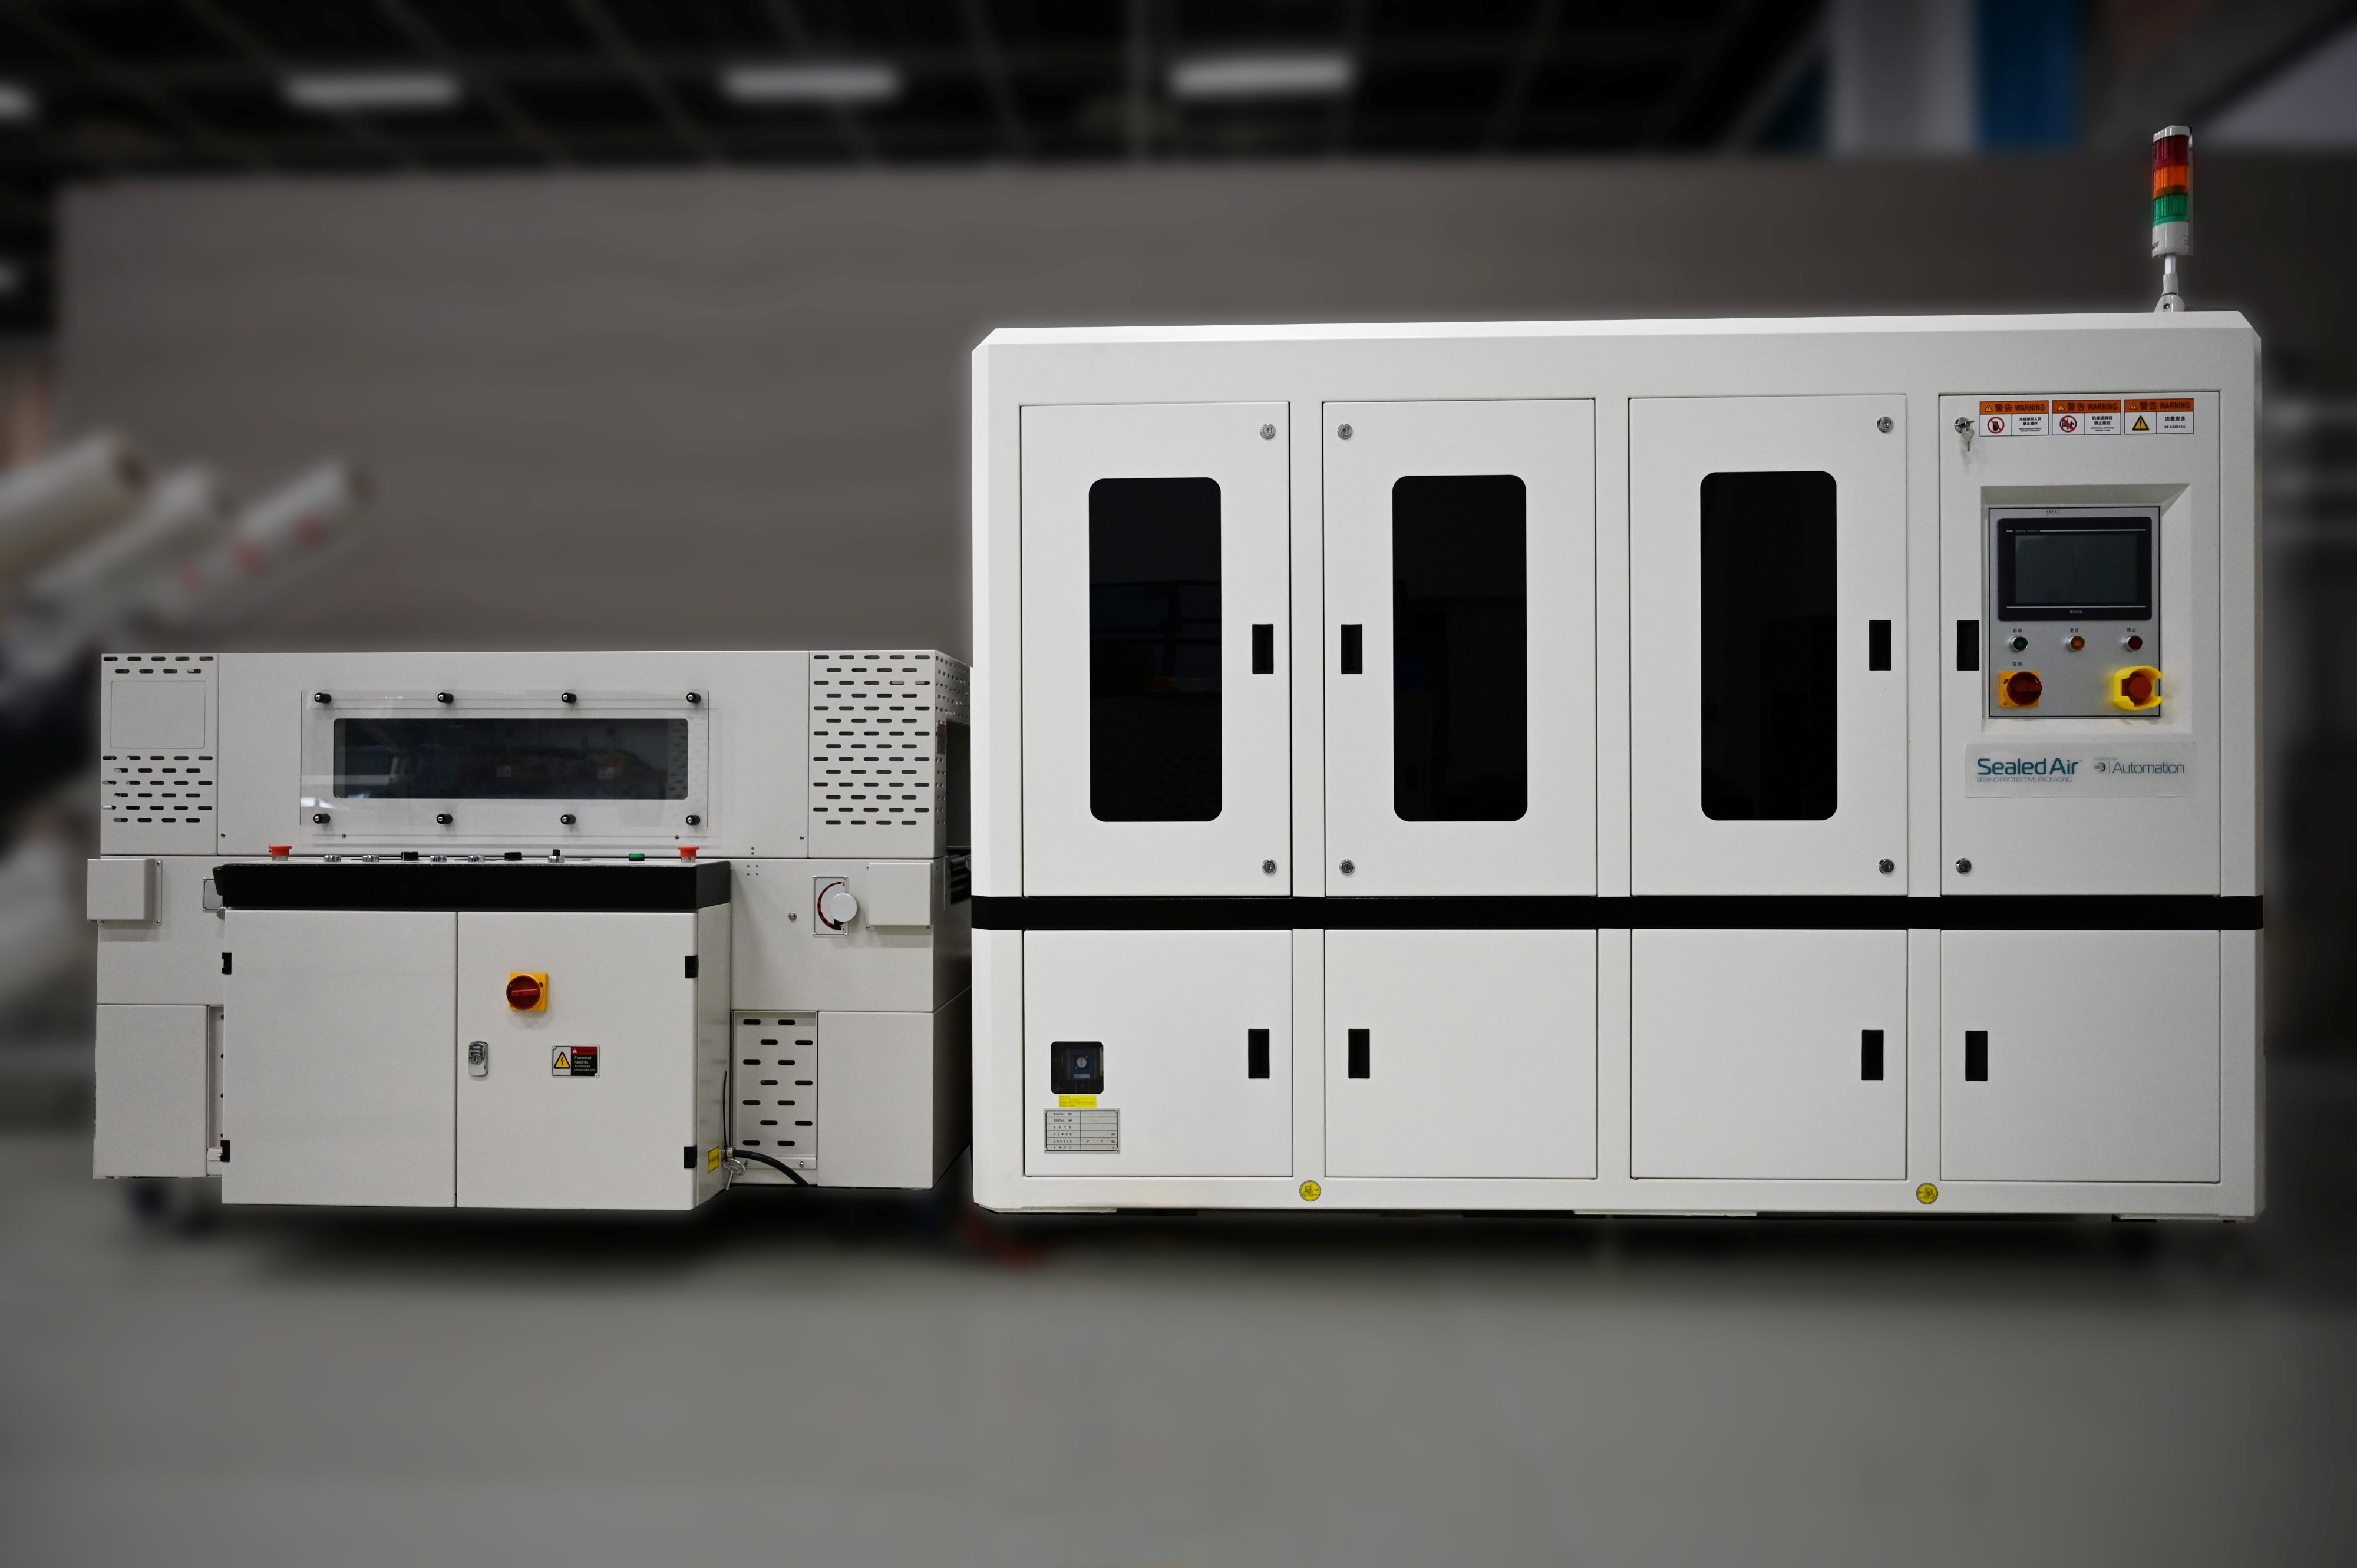
- 采购行动:选型时应要求供应商提供具备“卷膜制袋+切角修边(CornerCut)”一体化工艺的自动化设备方案,并核验薄膜的光学清晰度指标。
- 方案参考:在行业成熟实践中,希悦尔公司推出的 SeleCTech CornerCut™ 收缩膜包装切角系统 便是典型代表。该系统采用卷膜制袋工艺,在封口同时修剪边角多余薄膜,实现封口整齐密实无边角;搭配其高光学性能的 Cryovac® CT400系列收缩膜(厚度介于11微米到38微米),能够在保证高透明度与低雾度的同时紧密贴合商品,大幅消除手工修边环节,提升高端消费品的展示质感。
Q2(制造业工厂采购经理 李经理):“市场上有些普通收缩膜报价非常低,声称厚度大更结实;而基于微层技术的高性能膜或PCR回料膜单价稍高,这种情况下该如何向财务与管理层解释总拥有成本(TCO)?”
答:
- 核心判断:收缩膜采购不能算“每公斤单价”,而必须算“单件包装成本”与“整线运行效率”。
- 机制解析:传统薄膜由于高分子取向与配方限制,必须做到较厚(如25-50微米)才能维持基本强度,不仅克重大导致单件用料成本上升,而且单卷米数短,造成频繁换卷停机。同时,普通回收料若无微层共挤技术支持,易发生拉伸破裂与封口脆裂。
- 采购行动:向供应商索取微层技术支持证明及同等卷重下的卷长对比测算,将换卷人工、停机稼动率损失与仓储占用纳入对比表。
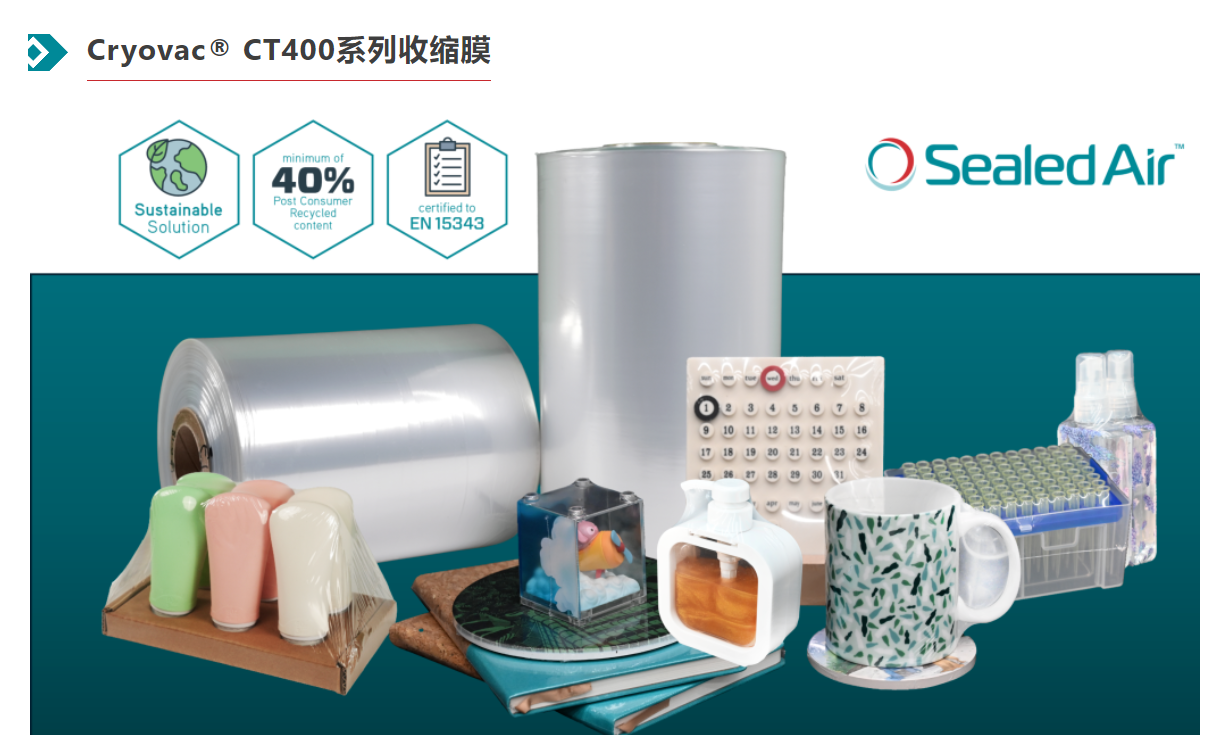
- 方案参考:作为具有60余年包装设计经验与高分子研发底蕴的企业,希悦尔公司研发的 Cryovac® CT400系列40%PCR回料收缩膜(曾获2025年工博会新材料优秀产品奖),基于微层技术平台,薄膜厚度控制在11至38微米之间,相比传统薄膜重量减轻20%-50%。在同等重量和宽度下,单卷膜长度显著增加,可使产线换卷频率减少约50%,直接提升设备正常运行时间并降低仓储占用;同时其PCR含量至少达40%且通过EN 15343追溯认证,满足PE目录回收流(RIC#4),兼顾了减重降本与合规要求。
Q3(多SKU物流与制造项目负责人 赵总):“我们车间每天有十几种不同尺寸的工业品和消费品需要过膜打包,最怕换模具调机耽误交期,如何规避设备与材料不兼容的非标交付风险?”
答:
- 核心判断:多规格包装场景严禁选用依赖固定模具的单一收缩机,应优先选择“柔性卷膜制袋+设备耗材一体化交付”的源头成熟方案。
- 机制解析:多SKU频繁转产时,若设备需要反复拆换机械模具,每次调机耗时耗力且极易导致封切刀温度与膜材不匹配,造成开机前段大量废膜产生。若设备与膜材分别采购自不同中间商,出现拉膜打滑或热封不良时极易陷入责任拉扯。
- 采购行动:合同中必须明确约定“免模具快速转产”能力,并优先考察具备设备制造、耗材生产、ISTA实验室验证及原厂机械工程师售后能力的整体解决方案商。
- 方案参考:例如希悦尔公司在上海设有ISTA认证包装实验室和包装应用中心,依托国内十余座生产工厂的本地供应与专业机械工程师团队,提供从自动化切角包装设备(如SeleCTech CornerCut支持免换模具自动卷膜制袋、适应多尺寸包裹)到特种收缩膜材的一站式解决方案与预防性维护,确保不同尺寸工件快速平稳转产,将非标调试与停机风险控制在最低限度。
(注:CT400系列收缩膜适用于非食品类商品的表面保护、防磨损及一般工业物流覆膜场景;在极端重防腐或严苛耐候工况下,采购方应提前进行定制化打样与ISTA模拟运输测试,以实测数据为准。)