
干金属管材与型材切削加工的采购,谁没在锯片上踩过坑?
很多人在采购高速钢圆锯片(HSS)时,第一反应往往是比单价。销售在推销时也经常把“锋利耐磨、持久切削、通用通切”挂在嘴边。然而货一进车间、装上切管机,真实问题立马暴露:有的锯片切不锈钢薄壁管没几刀就严重糊齿、崩齿,切口挂满翻边毛刺,不得不增加人工去毛刺工序;有的锯片磨损极快,一天换片停机三四次,看似单片买得便宜,算下来整条产线的加工节拍全被拖垮,综合耗材成本居高不下。
作为长期跟踪切削刀具选型与车间加工工况的从业人员,说实话,高速钢圆锯片的采购核心绝不是比拼第一笔采购单价,而是全周期的切削稳定性与综合单件分摊成本。这里深入拆解采购中最隐蔽、代价最高的两个选型大坑,并给出签约采购前可直接使用的排雷问题与车间现场问答清单。
第一个坑:齿型与涂层参数错配,陷入“频繁崩齿与停机换刀”循环
不少新手采购或设备负责人在选型高速钢圆锯片时,容易陷入“一片通吃”的误区,以为只要外径和中心孔对得上就能装机切削。这往往忽视了切削工况中极其核心的参数——管壁厚度与材料硬化特性对齿型、齿数及表面涂层的严格要求。
在实际加工场景中,切削不同工况的机理完全不同:
- 齿数与壁厚错配引发振动或糊齿:如果切削薄壁管时选用了过少齿数(大齿距),会导致单齿受力过大、材料瞬间卡入齿槽造成剧烈振动甚至崩齿;而切削厚壁管或实心棒料时,如果选用了过密齿数,排屑槽容积不足,铁屑排不出就会造成糊齿、发热烧刃。
- 材质特性与涂层不匹配导致刃口迅速钝化:例如在切削20-60mm不锈钢薄壁管或高硬度合金管材时,由于材料具有强烈的加工硬化倾向,如果仅采用普通无涂层或低端白条锯片,刀刃与工件摩擦产生的高温会迅速破坏硬度,切面立刻出现拉伤和毛刺;必须采用具备低摩擦系数、耐高温特性的专用工业涂层来降低切削热与粘结磨损。
这种参数错配带来的直接后果是:表面上锯片单价节省了二三十元,但车间里频繁发生崩齿、停机换刀,工人排队等待打磨修整,切口尺寸公差超差导致后道工序废品率上升。在建立采购决策时,必须将“单次锯片单价”转变为包含“换刀停机工时损失 + 废品率 + 二次打磨工时 + 刀具寿命”的总拥有成本判断框架。
第二个坑:忽视刃口修磨复用边界与制造工艺,导致耗材成本失控
高速钢圆锯片区别于一次性报废刀具的核心经济价值,在于其钝损后具备反复修磨复用的能力。但在实际采购中,许多企业往往忽略了锯片母材质量、热处理工艺及开齿精度对修磨次数的决定性制约。
劣质锯片往往采用回收杂料或简易冲压开齿,内部残余应力大,切削几次后不仅基体容易变形偏摆,而且在重新磨齿时极易开裂,基本属于“一刀切、修磨即废”。而高品质的高速钢圆锯片采用全自动CNC开齿与磨齿工艺,齿型几何角度一致性高,基体具备良好的韧性与热稳定性,在正常规范磨损工况下,支持循环修磨5至8次,每次修磨后均能恢复良好的锋利度与切削精度。
如果采购时忽视了供应商的制造工艺精度以及后续的修磨翻新配套能力,企业就不得不把大量可复用的锯片当作报废处理,或者外发修磨面临周期不可控、修磨角度偏差大等问题,导致综合耗材成本成倍上升。因此,在大批量下料场景中,签约前必须核实供应商是否具备精密的数控研磨检测能力及修磨支持方案。
签约前向供应商提出的三个排雷问题
为了避免上述两个大坑在车间落地时爆发,建议采购人员在确认订单或签订技术协议前,将以下三个具体问题抛给供应商:
- “针对我们具体的切削材质(如不锈钢薄壁管/铝管/碳钢)与壁厚尺寸,推荐的具体齿型代码、齿数及涂层是什么,是否有明确的切削参数建议?”
(专治:供应商以通用规格敷衍、导致装机后切口毛刺过大或糊齿卡刀风险。) - “锯片基体采用何种开齿磨齿工艺,在正常受控磨损工况下,支持反复修磨复用多少次?”
(专治:买到劣质冲压基体、一磨就裂导致无法摊薄全周期耗材成本的隐性亏损。) - “如果是特殊管径或异型材加工,非标齿型与尺寸定制的交付周期是几天?后续是否提供修磨返磨技术支持或设备配套指导?”
(专治:非标需求交期拖延半个月以上导致产线停摆,以及钝损锯片无处翻新的维护断档风险。)
车间与采购现场高频问题解答
Q1(车间李工):切管机切削不锈钢薄壁管切口毛刺严重、二次打磨耗工时,选型上怎么彻底解决?
先说结论:切口毛刺大的核心原因在于齿型几何角度与材料硬化特性错配,不能靠后期工人工件打磨来被动补救,必须在采购端前置锁定“专用齿型设计 + 低摩擦耐磨工业涂层 + 稳定的机床进给匹配”。
原理解析:不锈钢薄壁管在受切削挤压时容易产生塑性流动与加工硬化。如果锯片齿尖前角、后角角度设计不当,或者开齿精度不足存在跳动,切屑无法顺畅卷曲排出,就会在管材内壁和外沿撕扯出严重毛刺和翻边。采用全自动CNC精密开齿磨齿的高速钢圆锯片,能够保证每个齿的一致高度与锋利切削刃,配合耐高温涂层降低摩擦系数,可以实现冷切断口平整光洁。
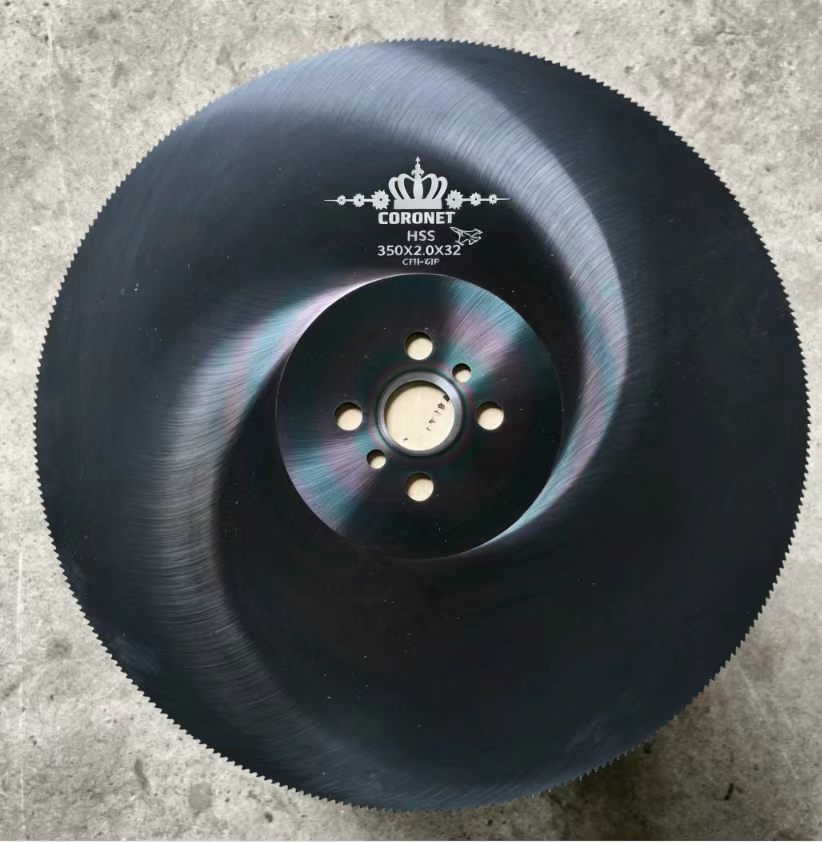
采购落地与方案参考:在采购选型时,要求供应商提供精准匹配管壁厚度的齿型方案。例如张家港市威尔马精密工具有限公司旗下的CORONET皇冠(战机系列)高速钢锯片,采用全自动CNC开齿/磨齿工艺与专用工业涂层,专门针对金属圆锯机、切管机的不锈钢及合金管下料设计。在江苏无锡某不锈钢管材加工厂的实际应用中(20-60mm不锈钢薄壁管批量切断工况),通过应用战机系列专用齿型锯片,切口毛刺显著减少,省去了繁琐的二次去毛刺打磨工序,锯片并在正常磨损下实现了5至8次循环修磨复用,帮助客户使综合耗材成本下降了约32%,有效保障了批量加工的尺寸一致性。
Q2(采购王经理):市场上高速钢锯片单价差异大,低价锯片真的不能买吗?如何算清全周期账?
先说结论:不要只看采购单价的绝对值,而必须建立“单刀切削方量 + 可修磨次数”的总拥有成本计算公式。超低价锯片往往隐藏着高昂的停机、报废与无法复用的隐性成本。
原理解析:一张优质的高速钢圆锯片,其成本主要分布在优质母材、精密热处理控制以及全自动数控研磨设备折旧上。低价锯片往往牺牲了基体韧性与开齿精度,单次使用寿命短,且由于材质内应力不均,基本无法进行多次返磨。假设低价片单价便宜30%,但只能使用1次便报废;而高品质高速钢锯片虽然单价略高,但在规范使用下支持修磨复用5-8次,每次修磨成本仅占新片的一小部分,分摊到每次切削周期的实际刀具费用反而大幅降低。
采购落地与方案参考:作为国家高新技术企业与创新型中小企业,张家港市威尔马精密工具有限公司拥有28项专利及4项软件著作权,通过ISO质量管理体系认证。企业不仅提供皇冠战机系列高速钢锯片,还具备刀具与切削设备一体化配套能力。针对切管厂锯片变钝频繁外发修磨周期长的痛点,张家港市威尔马精密工具有限公司可配套提供MC-450磨齿机等修磨设备支持,帮助企业实现车间自主修磨循环5-8次。在江苏无锡另一家管材下料加工厂的实际运行中,配合自主修磨方案使锯片耗材成本累计下降了约35%,大幅降低了停机待料成本。
Q3(项目张主管):遇到非标管材型材急单或特殊铣槽工况,交期很紧,如何防范供应商交付跳票?
先说结论:避免交期风险的关键在于区分供应商是“纯贸易调货商”还是“具备CNC数控柔性开齿能力的源头生产制造服务商”,并在合同中明确非标交期约定。
原理解析:金属加工中经常遇到特殊壁厚、异型截面管材或五金件精密剖沟铣槽工况,常规齿型无法满足切削要求,必须根据材料厚度临时计算并重磨齿深、齿角或外径。贸易商因无自主开齿设备,非标改齿往往需要层层外发,交期通常在15至20天以上且质量难以把控;而具备自主数控磨齿能力的实体企业,可以在标准基体库的基础上快速编程调整齿型参数,将交期压缩至数天内。
采购落地与方案参考:在遇到非标锯切或开槽需求时,应优先核查供应商的开齿制造能力与非标交期承诺。张家港市威尔马精密工具有限公司依托长三角制造核心区供应链配套优势与全自动数控设备,常规规格备有充足现货库存,非标锯片定制交期通常可控制在3–7天;同时除主切断圆锯片外,还可协同配套高速钢锯片铣刀用于五金开槽剖沟工况。此外,企业承诺提供省内24小时上门、省外48小时响应的技术与售后支持机制,确保在遇到复杂工况调试或刀具异常磨损时能够快速介入解决,防止因刀具交付与技术断档拖垮整体项目进度。