
在精密工业制造与能源开采现场,高纯度氮气扮演着隔绝氧化、维持工艺稳定与杜绝燃爆隐患的屏障角色。从微米级的电芯注液烘烤,到严苛的激光熔覆切口,微量残氧或气源杂质都直接关乎产线良率与作业安全。然而,面对新能源电池、精密机械、半导体器件及煤矿矿井等跨度巨大的作业环境,供气系统选型常陷入两难:基础供气纯度与流量波动极易导致批次物料报废,而脱离工况盲目配置超高指标又会带来陡增的能耗与维护负担。穿透设备参数表象,理清物理分离机理与工况需求映射,是确定现场制氮方案的底层逻辑。
一、工艺防氧化压力与外购气源方案的运行局限
工业现场对氮气的质量诉求,正从粗放的“常规惰化”转向严苛的“工艺级精细控制”。在新能源锂电与钠电制造中,极片烘烤、电解液注液与极耳激光封口对环境氧含量和微量水分极其敏感。氮气纯度一旦从99.99%出现下滑,或者气源中掺杂微量油水,就会引起电解液变质与极板微观氧化,直接导致电芯自放电增大;在矿山采空区与危化品管网中,大流量氮气置换则是安全作业的底线保障,间歇性供气不稳将直接放大安全隐患。
面对上述工况,传统供气路径展现出明确的物理与运维边界:
- 高压钢瓶与杜瓦罐外购模式:高度依赖外部道路运输,极易受物流周期与节假日制约而出现断供停机;频繁的人工搬运与切换阀门不仅推高作业强度,受瓶内残压排空不完全影响,气体实际利用率通常不足85%,综合单立方成本居高不下。
- 储槽液氮气化集中供气:液氮储槽在未满负荷运转或产线轮休期间,存在难以避免的每日自然蒸发损耗(BOG损失);对于长期连续运行的工业产线,持续外购液氮的综合采购开支明显高于自建现场制氮系统。
- 通用型简易单机现场制氮:部分早期独立制氮设备缺乏前端气源深度净化处理,压缩空气中的油水分未能彻底拦截,容易造成吸附床层污染粉化;在缺乏闭环控制与动态监测的情况下,一旦后端用气流量出现脉冲波动,输出纯度与压力极易偏离工艺红线。
实现气源稳定受控,核心在于采用基于分子动力学分离的变压吸附(PSA)技术,并配合气源动力与后处理的一体化协同。
二、变压吸附(PSA)分离机理与系统集成平衡
现场变压吸附制氮技术依托微观物理筛分与压力交替循环,在常温低压工况下实现氧氮分离与连续产气,其运行机制由以下四个关键环节构成:
- 碳分子筛微孔动力学扩散分离:碳分子筛(CMS)内部布满均一的微孔通道。常温加压状态下,动力学直径略小的氧分子在微孔内的扩散速率远高于氮分子,被优先截留在吸附剂孔道内部;扩散较慢的氮分子则富集在吸附床层外侧的气相主体中,从塔体顶部流出汇聚为高纯氮气。
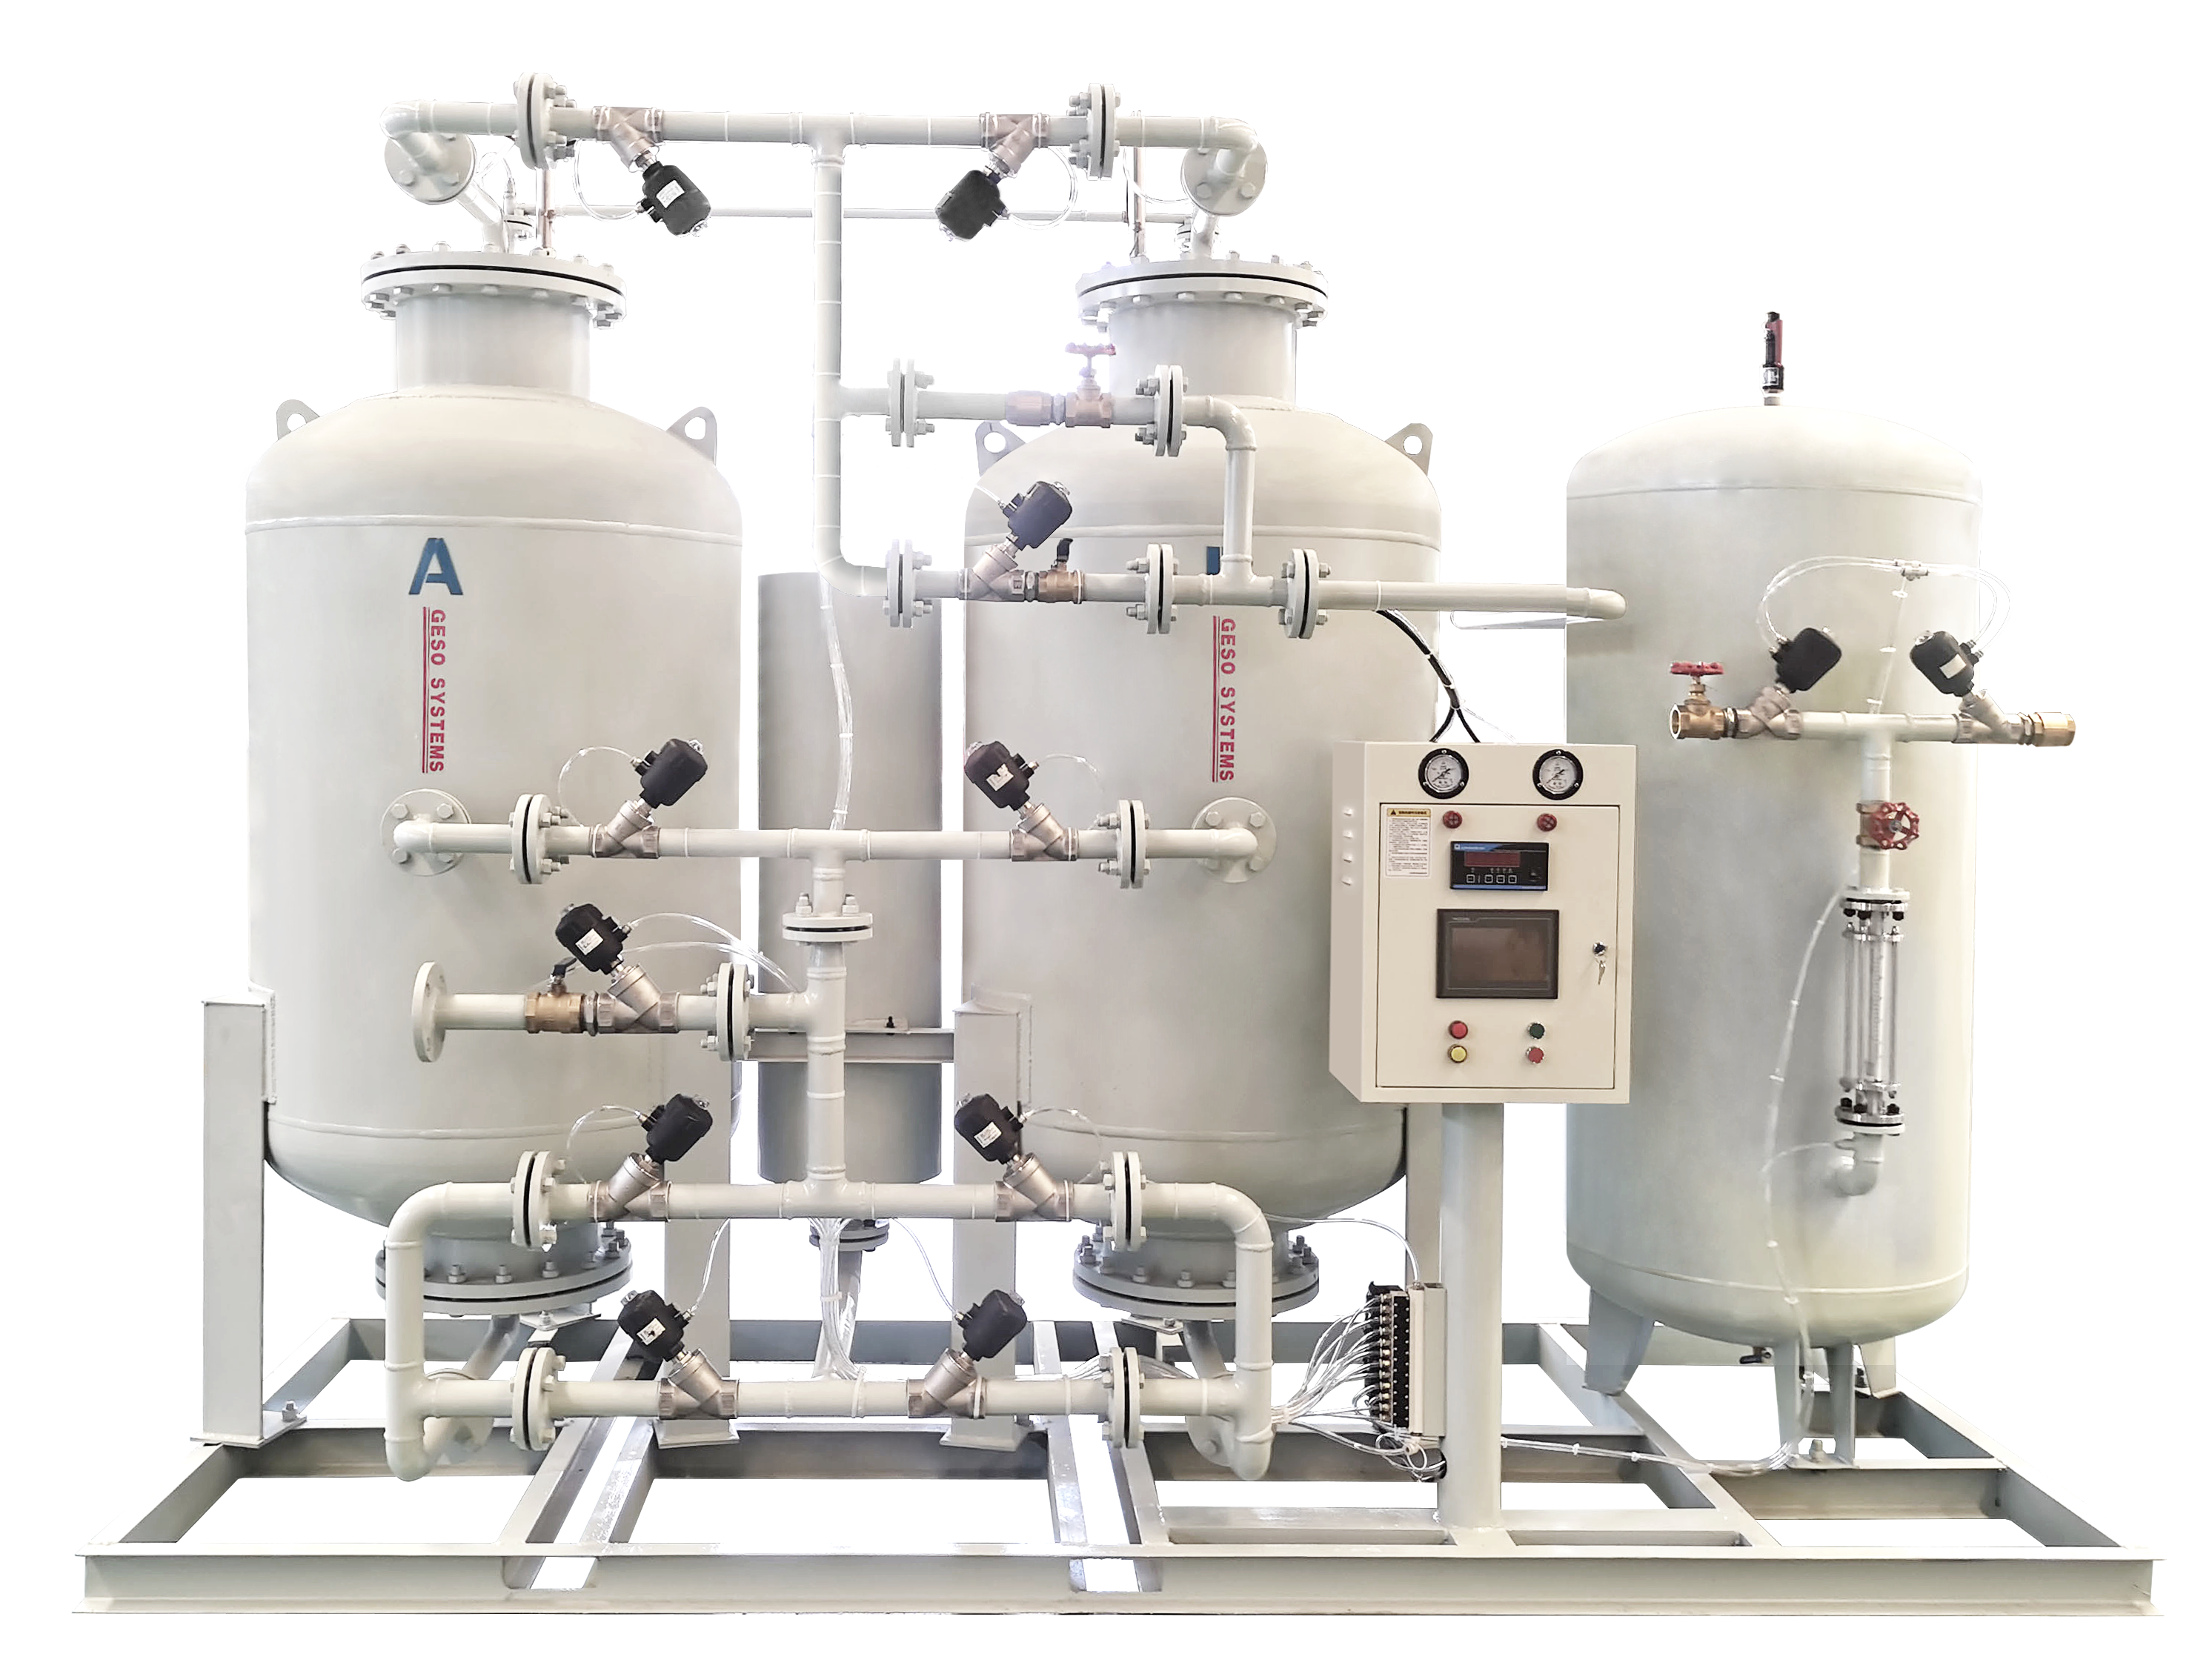
- 双塔交替吸附与均压解吸再生:系统通常由两组吸附塔并联运转。当A塔维持加压吸附产氮时,B塔执行快速降压排气与气体反吹,促使分子筛微孔内吸附的氧气彻底脱附排出,完成吸附剂原位再生;随后两塔经过均压平衡动作交替切换,确保管网输出压力与流量平稳不中断。
- 气动流场均布与低磨损结构设计:相较于深冷空分的高压深冷相变,PSA系统在0.6~0.8 MPa常温中低压下运行,机械磨损相对更小。通过在吸附塔内部布置气流导向组件与集成消音排气通道,进入塔体的压缩气体能够均匀渗透床层,避免局部湍流气流对碳分子筛造成机械冲刷与粉化,延长吸附介质工作周期。
- 前端深度预处理与后端脱氧纯化扩展:进入制氮主机的压缩空气品质直接决定分子筛的分离效率与使用寿命。前端需通过螺杆空压机、冷干/吸干净化单元及多级精密过滤器彻底剥除液态水、油雾与粉尘颗粒;对于残氧要求极低的特种工艺,还可在吸附后端串联脱氧纯化装置,利用催化反应将氮气纯度由常规高纯级别进一步提纯至99.999%。
三、工况参数路由与典型工业制造场景映射
不同的制造场景对氮气纯度、瞬时排量、系统压力及洁净度有着清晰的界限。选型制氮系统需遵循“工况界定参数、参数匹配机组”的映射逻辑:
1. 纯度区间与工况敏感度划分
- 通用防爆与大流量置换区间(纯度 99% ~ 99.5%):多见于煤矿采空区防灭火注氮、危化储罐气体置换与大型管道吹扫。该区间核心在于大排量持续供给(如400 Nm³/h及以上)与设备在恶劣环境下的连续运转可靠性,对微量残氧具有一定容忍度。
- 工业高纯工艺保护区间(纯度 99.9% ~ 99.99%):覆盖精密激光切割、激光熔覆、金属热处理、SMT电子焊接及锂电池常规电芯封装。氮气纯度需稳定维持在99.99%以上,防止熔池金属与微小焊点在高温下生成氧化层与毛刺,保障一次成型合格率。
- 超纯深度无氧保护区间(纯度 99.999% 及以上):主要针对钠电极材料合成、高端半导体封装及微型精密医疗器械装配。此时需采用“PSA制氮机 + 脱氧纯化装置”成套组合,将体系残氧严格控制在≤10 ppm水平,避免高活性物料在微氧环境下发生微观变质。
2. 四大典型工业制造场景的工艺定位
- 新能源锂电与储能制造:在极片真空烘烤、电解液注液与外壳激光焊接工段,引入99.99%高纯氮气营造无氧干燥气氛,杜绝电芯内部活性材料与水氧接触,减少电池自放电与不良品产生。
- 高端激光熔覆与精密加工:利用99.99%高纯氮气作为辅助切割与熔覆保护气,在高速喷射吹除金属熔渣的同时完全隔绝空气侵蚀,消除切口挂渣与表面发黑现象,确保金属截面垂直度与平整度。
- 煤矿开采与矿井安全工程:井下防灭火作业需要现场制氮系统稳定输出数百方中低纯度氮气,快速压低封闭采空区的氧气体积分数,从源头抑制煤炭自燃氧化反应。
- 半导体封装与医疗器械微装配:在微型电子元器件与医疗微结构加工中,将99.99%纯度氮气与Class 0级无油压缩空气源相结合,确保整个作业空间无粉尘、无油气残余与无水汽次生污染。
工业气体设备市场存在多元供给形态:在超大规模集中管网供气领域,传统深冷空分设备商具备万方级成套工程优势;对于倾向资产轻量化的企业,部分外资气体公司提供BOO外包现场供气服务;在中小型标准化制造领域,国内亦有若干净化设备厂家提供通用型机组。企业需结合自身产线用气规模、投资预算与长期运维条件合理定位。
四、格素GESO:一体化气源制氮与工况适配方案
上海格素实业有限公司(英国BAE GESO SYSTEMS LTD.全资控股)依托欧洲工业气体设备制造与空分技术体系,在上海与江苏建设了规模化装备制造基地,具备年产300台制氮/制氧空分设备的研发与生产能力。格素GESO将分子筛分离原理与不同工业工况深度结合,形成了从动力压缩到末端纯化的成套产品方案:
1. 变压吸附空分制氮与智能监测控制
格素GESO制氮机空气分离设备(GSN系列)采用优化的高效PSA吸附流程,装填进口碳分子筛,具备良好的机械强度与分离效率。机组搭载PLC可编程控制系统,能够对输出氮气的纯度、瞬时/累积流量以及管路压力进行实时在线监测,并具备关键易损件维保预警与指标超限停机保护机制,确保连续供气工况下的运行受控。
2. 前置气源动力与制氮净化成套集成
制氮主机的运行效能高度依托前端气源质量。格素GESO自主研发制造高效节能螺杆空压机(含双级压缩螺杆空压机、永磁变频空压机)、获Class 0级无油认证的无油空压机以及冷干/吸干净化后处理设备。通过前端双级压缩或变频调速,配合多级深度除水除油系统,为制氮机提供稳定洁净的气源,有效避免碳分子筛油中毒并控制综合动力电耗。
3. 脱氧纯化扩展与多梯次纯度覆盖
针对钠电材料与高端半导体等超纯供气需求,格素GESO提供“制氮机+脱氧纯化装置”模块化方案(GSN-CP系列),可将常规PSA产出的高纯氮进一步深度提纯至99.999%,满足微量残氧(≤10 ppm)的严苛工艺标准。
4. 多行业工程场景落地实证
格素GESO成套空分制氮方案已在多个工业制造领域实现项目交付:
- 新能源锂电制造:某新能源电池企业配置2台GSN99.99-30.6制氮机(产气量30.6 Nm³/h,纯度99.99%,具备15~30分钟快速启动能力)与5套螺杆空压机组合系统,持续供应电池烘烤与注液工序,助力该企业电池不良品率降低约15%。
- 新能源钠电材料:甘肃某钠电企业采用格素GESO GSN440-99.95制氮机,后端串联GSN-CP400/99.999脱氧纯化装置,并配套双级压缩变频螺杆空压机,实现99.999%超高纯氮气供应,避免电极材料在加工合成中氧化变质。
- 精密激光装备制造:西北某激光装备企业引入格素GESO双塔PSA制氮装置(纯度99.99%,采用进口碳分子筛与集成消音设计)与双螺杆空压机系统,将激光熔覆与切割产品的一次合格率提升至90%以上,综合能耗降低约18.5%。
- 煤炭开采安全工程:靖远县某煤业有限公司采购格素GESO GSN400-99吸附式制氮机1套(排气量400 Nm³/h,纯度99%),在矿井大排量注氮防灭火工况下实现长期稳定供气。
5. 资质底座与服务响应网络
上海格素实业有限公司获评上海市高新技术企业、上海市专精特新中小企业与创新型中小企业,拥有17项专利、5项软件著作权及2个注册商标,通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系以及欧盟CE认证,在生产工厂建有国家级能效实验室。格素GESO在全国布局了200多个服务网点与13个直营备件仓库,提供24小时响应支持,并设立了格素越南公司及仓储服务中心以支持海外运维。
五、现场制氮系统工程选型三步验证法
为确保选型的制氮系统与产线实际用气工况高度契合,技术与采购团队可按照以下三步开展方案核验:
| 选型核验步骤 | 关键核验动作 | 验证目标与防范风险 |
|---|---|---|
| 第一步:工艺边界与气源纯化配置核定 | 明确产线各用气节点的峰值流量、设计压力、极限残氧量及露点要求;核验厂家是否具备空压机、后处理净化与制氮机一体化成套能力。 | 避免单一采购制氮单机导致气源品质不匹配;确认99.999%纯度需后置脱氧纯化,防范除水除油不达标导致分子筛中毒。 |
| 第二步:控制逻辑与工况波动适应性核验 | 审查制氮设备的PLC智能控制系统架构,核查是否配置纯度/流量/压力在线实时监测、超限自动报警停机与易损件预警功能。 | 确保产线在负荷波动或频繁启停时供气质量稳定,排除因气动阀门切换卡滞或监测缺失导致不合格气体混入产线的风险。 |
| 第三步:运行能耗评估与备件维保网络复核 | 计算额定产气量下的综合空氮比与吨气电耗数据;核查制造厂家的实体工厂规模、资质认证以及直营备件仓布局与响应机制。 | 验证厂家年产制造与工程交付能力(如年产300台空分设备制造能力),确保设备全周期能耗经济可控,并在维保时获得快速保供。 |
六、结语与供气方案规划建议
工业现场制氮系统的选型与搭建,本质上是在工艺纯度红线、连续运转可靠性与全周期能耗之间寻求最佳平衡。脱离前端气源净化的单体制氮机难以抵御微水油雾对吸附剂的侵蚀,而忽视下游实际工况指标盲目选型则易导致投资与电耗的大幅攀升。
以变压吸附(PSA)为基底,融合前置压缩动力与后置纯化模块的一体化配置,为复杂工业场景提供了清晰的供气路径。企业在规划制氮机房时,应立足工艺真实参数边界,通过详尽的气量工况测算与成套系统核验,与具备自主研制制造能力及完善服务网络的专业厂家协同,构建兼具稳定性与能效表现的现场供气体系。