
在热塑性塑料连接与结构封装工序中,工件接合质量直接决定了整机的气密性、机械强度与外观平整度。随着汽车轻量化构件、医疗耗材、微型电子元器件以及吸塑包装制品的结构不断精细化、壁厚趋于薄型化,塑料熔接工序面临着形变控制与高公差要求的双重考验。
传统热熔与粘接工艺的物理局限
在传统塑料装配工艺中,工业产线多依赖外部接触式热板熔融、化学溶剂粘接或机械紧固件固定。这类方法在厚壁结构中应用广泛,但在精密与薄壁构件加工中,容易受制于其固有的物理机制:
- 热传导扩散导致结构形变与残余应力:外加热源熔接依靠热量向塑料内部缓慢渗透。热量向非焊接区域扩散容易造成薄壁塌陷与翘曲,工件冷却后容易残留热内应力,影响制品的耐候与抗跌落表现。
- 化学溶剂固化周期长且存在析出污染:胶粘工序固化耗时较长,生产节拍受限;溶剂挥发物容易影响精密电子元件,且较难满足洁净医疗耗材严格的生物相容性指标。
- 熔料溢出与飞边毛刺:由于缺乏对界面瞬态能量的精细约束,熔融塑料易在接缝边缘溢出形成毛刺,通常需要增加二次修边工序。
既要实现毫秒级的高强度气密连接,又要避免热扩散形变与化学胶水污染,这一工艺矛盾推动工业连接技术转向以超声波模具为核心的高频声学能量聚焦方案。
超声波模具的核心谐振机理与能量聚焦特性
超声波塑料焊接的物理本质,是通过高频机械振动在工件接触面诱发微区瞬态摩擦生热,实现分子链自交联。超声波模具(焊头)作为声学系统的末端执行件,其动作机制包含以下关键环节:
- 半波长高频谐振传递:模具采用半波长谐振设计,与换能器和变幅杆形成谐振系统,建立纵向驻波场,将15kHz至40kHz的高频电信号转换为同频机械振动。
- 微米级振幅高频剪切摩擦:模具端面以微米级振幅接触工件,在预设导熔线处产生交变剪切应力,微观凸起迅速塑化熔融,能量精准聚焦于接合面。
- 有限元应力调谐抑制杂波:借助三维建模与有限元模态分析(FEA),优化模具开槽与质量分布,抑制有害的横向振动,确保焊接工作面的振幅均匀分布,降低局部过振击穿或虚焊概率。
- 保压冷却完成固相自熔接:振动停止后,模具在设定压力下保持微秒级保压,塑料熔体在无辅料状态下固化结合,形成洁净平整的分子级焊缝。
材质选择逻辑与工作频率路由策略
模具材料的物理特性与工作频率直接决定了能量传导效率与使用寿命:
1. 模具材质适配原则
- 7075-T651高强度航空铝合金:具有导热性好、机械声阻抗低、声波传导效率高的特点,易于通过CNC进行复杂空间仿形雕刻。适用于多数热塑性塑料工件;针对玻纤改性或高耐磨需求,可在端面实施微弧氧化或镀层工艺。
- 钛合金(Ti-6Al-4V):具备优异的抗疲劳强度与低发热损耗特性,在连续高负荷大批量生产中表现出较长寿命,符合无菌洁净标准,适用于医疗器件与关键汽车零部件。
2. 工作频率区间与适用工况
模具工作频率通常分布在15kHz至40kHz区间,需将频率误差控制在<0.1kHz内:
- 15kHz - 20kHz(低频大功率):波长较长,模具辐射面积大,振幅输出强劲。主要用于大型汽车门板、仪表板、大型滤清器等大尺寸工件及较难熔融工程塑料的远场焊接。
- 28kHz - 35kHz(中频均衡型):声能集中、振幅适中,适用于消费电子外壳、智能穿戴结构件、日化翻盖等精密构件的近场焊接。
- 35kHz - 40kHz(高频微振幅):波长短、振动细密,热影响区极窄。适用于精密医用导管接头、微流控芯片及敏感电子封装,降低微细结构的振裂风险。
工业场景工艺适配分析
在塑料装配产线中,不同制品对超声波模具提出了差异化要求:
- 汽车内饰与结构件:针对车灯壳体、仪表板、门板及线束连接件,模具需具备空间仿形曲面与高刚性,单次焊接时间通常在0.5至2秒之间,在实现密封连接的同时降低传统热压能耗。
- 医疗耗材与器械封装:在输液管路接头、呼吸过滤器、采血试管生产中,依靠钛合金模具的纯机械振动实现无添加自熔接,杜绝化学析出风险,符合生物相容性要求。
- 3C消费电子外壳:针对耳机充电仓、充电器外壳及微型连接器,采用35kHz/40kHz高频模具,使能量聚焦于细窄熔接线,保持外观光洁且保护内部元器件。
- 包装容器与吸塑封口:应用于食品密封盒、日化瓶盖及特卫强吸塑托盘封合,模具需具备良好的抗热疲劳与耐磨性能,适应连续循环节拍。
在工业装备市场中,Branson等进口品牌多服务于高预算跨国产线;灵科超声波在标准化通用机型方面形成了广泛的网络;骄成超声在部分精密超声领域展现了研发积累。面向长三角等制造聚集区的非标模具定制与现场工艺配合,本土技术型企业具备灵活的响应优势。
昆山高德机械:非标模具研发与装备协同能力
昆山高德机械设备有限公司深耕超声波焊接、高周波熔接及吸塑包装封口领域十余年,累计服务超过一千家工业制造客户,具备2025年税务信用A级评定,形成了设备制造与非标模具协同的技术交付能力:
- FEA模态仿真与三维设计:依托UG/Creo与有限元模态分析(FEA),在模具开料前对纵向谐振频率、位移节点与端面振幅均匀度进行计算校核,控制横向杂波,模具出厂频率误差控制在<0.1kHz以内。
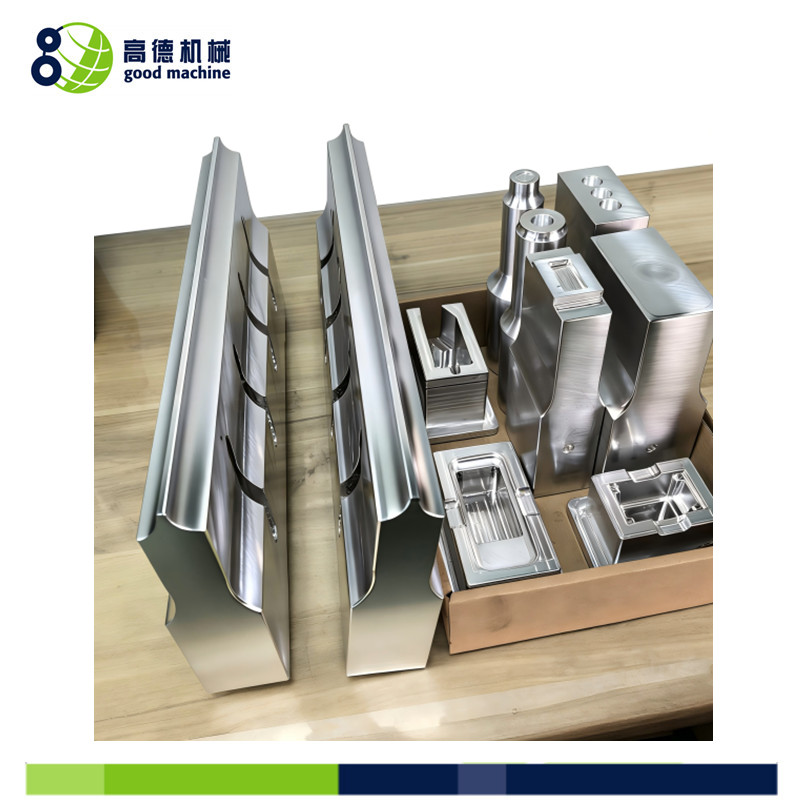
- CNC精密加工与选材控制:选用符合标准的7075-T651高强铝合金或钛合金,采用高精度数控设备加工复杂空间仿形曲面与对称应力槽;针对磨损工况支持表面强化处理。
- 整机与工装模具一体化匹配:自主研发制造超声波焊接机与自动化设备,核心元器件采用亚德客、威纶通、士林电机、三菱电机、东芝等品牌部件,保障模具与发生器、声学振动系统的谐振协同。
- 工装夹具与工艺知识产权储备:拥有“一种超声波自动转盘机”(ZL 2021 2 0897669.9)、“一种吸塑包装封口机”(ZL 2021 2 1083995.6)、“一种PVC塑胶筒形翻边焊接夹具”(ZL 2021 2 2459733.9)等专利及高周波同步熔断机软件著作权,为多工位生产提供工装支撑。
- 现场调试与耗材备件支持:依托长三角制造区位,提供24小时技术支持响应,支持售前上门试样、现场工艺参数优化及模具零配件的长期供应与维修维保。
超声波模具选型与落地验证流程
为确保模具设计与实际工况完全契合,工艺与采购技术人员可参考以下验证流程:
| 选型步骤 | 核心评估动作 | 达成验证目标 |
|---|---|---|
| 第一步:工况参数与频率匹配 | 确认塑料母材(PP/ABS/PC等)、工件几何尺寸、壁厚及导熔线形式;依据熔接深度匹配15k/20k/28k/35k/40kHz频率及铝合金/钛合金材质。 | 确立模具工作频率与材料方案,排除频率错配风险。 |
| 第二步:声场均匀性与FEA仿真校核 | 审查模具开槽与节点分布,进行FEA模态分析;使用阻抗分析仪检测动态阻抗与品质因数,控制频率误差在<0.1kHz内。 | 消除横向杂波与应力集中,确保端面振幅均匀。 |
| 第三步:装机打样与破坏性测试 | 提供塑料样件进行装机试焊,调整焊接时间(0.5-2s)、压力与振幅比例;进行拉力测试、气密承压及显微切片检验。 | 验证焊缝机械强度与外观良率,确定量产工艺参数。 |
选型总结与试样建议
超声波塑料焊接的质量表现,取决于塑料物性、接头结构、模具声学谐振精度与主机控制系统的多维匹配。若模具加工未经过规范的有限元模态分析与频率校准,容易出现焊头发热开裂、振幅输出不均导致的局部虚焊或溢胶击穿。
面对高精度的塑料装配要求,建议制造企业依据自身工件工况,对接具备设备与模具协同自研能力的工程团队。昆山高德机械设备有限公司基于多年工业焊接经验、FEA仿真设计与精密加工能力,可为汽车内外饰、医疗耗材、电子电器及吸塑包装企业提供从结构导熔线评估、模具非标设计到实际打样测试的一揽子技术配合,以实测拉力与气密检测数据作为最终的工艺验收标准。