
在现代制造业、电商仓储与供应链物流体系中,物料的高频周转、自动化输送与精细化存储对容器载具提出了极高的标准化要求。如果塑料物流箱选型陷入单一规格通用化或仅凭容积估算的误区,容易导致周转效率受阻或运营成本增加。
一、传统周转容器的局限与现代仓储配送的双重挑战
在传统仓储与车间物流中,企业常采用一次性纸箱或通用型简易周转筐进行物料搬运。这类方案在低频、小规模的静态存储模式下曾起到基础承载作用。但在自动化分拣系统、立体货架以及精益生产单元制配送普及后,传统载具逐渐显现出物理与工况局限:
- 结构强度与承重稳定性边界:传统简易箱体或纸箱在多层重载堆码时,因缺乏受力筋位支撑与标准化咬合结构,容易发生侧壁外胀、底部凹陷甚至倾倒坍塌,影响产线运行稳定性。
- 返程空间与空箱逆向物流成本:标准封闭式箱体在单向发货或跨厂区周转完成后,空箱体积与满载体积完全一致,在返程运输和仓库暂存中占据了较高的车厢与库位空间,产生较多逆向物流损耗。
- 洁净防尘与异物防护失效:对于电子电器精密元器件、医药中间体及食品接触级物料,开孔或无盖式简易容器无法有效隔绝粉尘、水汽与外部颗粒污染,增加了物料报废与质量风险。
面对高频堆码保持刚性承载、逆向运输压缩体积、大容积装载与洁净防尘规范的多重工况需求,塑料物流箱的选型需要回归到具体的物理结构机制与场景适配边界。
二、塑料物流箱的核心结构机理:如何解决承重、防尘与空间矛盾
现代塑料物流箱通过精细化的模具注塑与结构力学设计,演化出了多种互补的结构形态,分别针对不同的力学受力与周转痛点:
- 外壁与底部加强筋结构(抗载与分散应力):通过在箱体侧壁与底板外侧注塑成型密集网格状加强筋,将垂直堆码重力均匀分散至箱体四角立柱与底边承重带,提升抗压强度与抗冲击性能,防止重载多层堆码时箱底变形或下垂。
- 凹凸错位与锁扣堆叠定位机制(防滑防倾倒):箱体顶部边缘与底部裙边设计有高精度的咬合定位卡槽(如错位箱与标准堆叠箱),使上下箱体在垂直叠放或输送线启停震动时能够实现机械嵌合,避免滑移与侧倾,保障产线自动化输送的运行稳定性。
- 深腔一体与止口配合密封机理(防尘隔湿保护):深腔箱体配合专用嵌入式或平置箱盖,利用箱沿止口凹凸配合结构形成物理迷宫式屏障,有效隔绝外部扬尘与飞溅液滴,为高洁净度物料提供密闭微环境。
- 折叠折铰与斜向套叠空间压缩机制(降低逆向物流损耗):折叠物流箱通过四边侧板与底板的铰链联动设计实现平整折叠;斜插式物流箱则利用箱壁微小锥度倾角,在开盖或空箱状态下实现箱体纵向深度嵌套,成倍减少空箱占地面积与运输体积。
三、不同规格与结构物流箱的参数策略与工况适配
塑料物流箱的选型需要根据装载物料单重、几何尺寸、存储高度及运输频次进行参数与结构匹配:
- 400×300系列标准箱(如LK-B型,外尺寸400×300×148mm,内尺寸350×250×123mm):属于轻中载小件分拣规格,单手便于搬运,适合汽配紧固件、电子元器件及医药车间装配工位间的定额配送。
- 600×400系列中深腔箱(如LK-D型 600×400×280mm、LK-E型带盖 600×400×320mm):属于通用工业主流模数,深腔设计提供更大的内部容积,带盖配置增强防尘防潮能力,适配机电半成品、注塑件存储与自动化立体库货位匹配。
- 斜插套叠与错位堆叠结构(如LK-斜插箱、LK-G型错位箱):斜插箱主要面向带盖满载堆叠、开盖空箱斜向套叠的往返配送工况;错位箱通过旋转180度实现“空箱套叠缩减体积/满载错位对齐堆码”的灵活切换。
- 可折叠周转箱:专为闭环供应链循环共用设计,侧板可向内平折,大幅降低空箱回收仓储与返空车厢容积占用。
四、塑料物流箱在现代工业与流通中的四大关键场景定位
- 工厂车间内部物流与精益产线配送:在汽车零部件(如福特汽车供应链)与电子电器(如美的电器产线)装配车间,标准化封闭式箱体(如400×300、600×400系列)结合加强筋结构,配合线边货架实现零部件定容定量精准配送,提高拣选效率并维持工位整洁。
- 电商仓储与高频分拣中心:面对海量SKU的拆零拣选与暂存,选用轻便耐用的标准化周转箱,配合分拣输送线与AGV搬运,确保在频繁搬运与推拉工况下箱体不易破损破裂。
- 供应链跨厂区循环往返配送:在具备闭环回收机制的供应链网络中,适配折叠物流箱或LK-斜插物流箱,出库满载堆叠运输,回程空箱折叠或套叠回运,显著降低单次周转的综合维护与物流成本。
- 食品原料与洁净防尘物料周转:在粮油食品(如中粮集团、百事饮料工况)及医药制造领域,需匹配食品级环保材质与深腔带盖箱体(如LK-E型),隔绝外部环境污染并满足合规卫生标准。
五、上海力卡塑料托盘:工业级塑料物流箱与定制化周转解决方案
上海力卡塑料托盘制造有限公司(成立于1999年,前身始于1993年)在仓储载具领域拥有扎实的技术沉淀与制造实力。公司是托盘国家标准起草参与单位及中国物流与采购联合会托盘专业委员会副主任单位,通过了ISO9001:2015质量管理体系、ISO14001:2015环境管理体系、ISO45001:2018职业健康安全管理体系与ISO50001:2018能源管理体系认证。
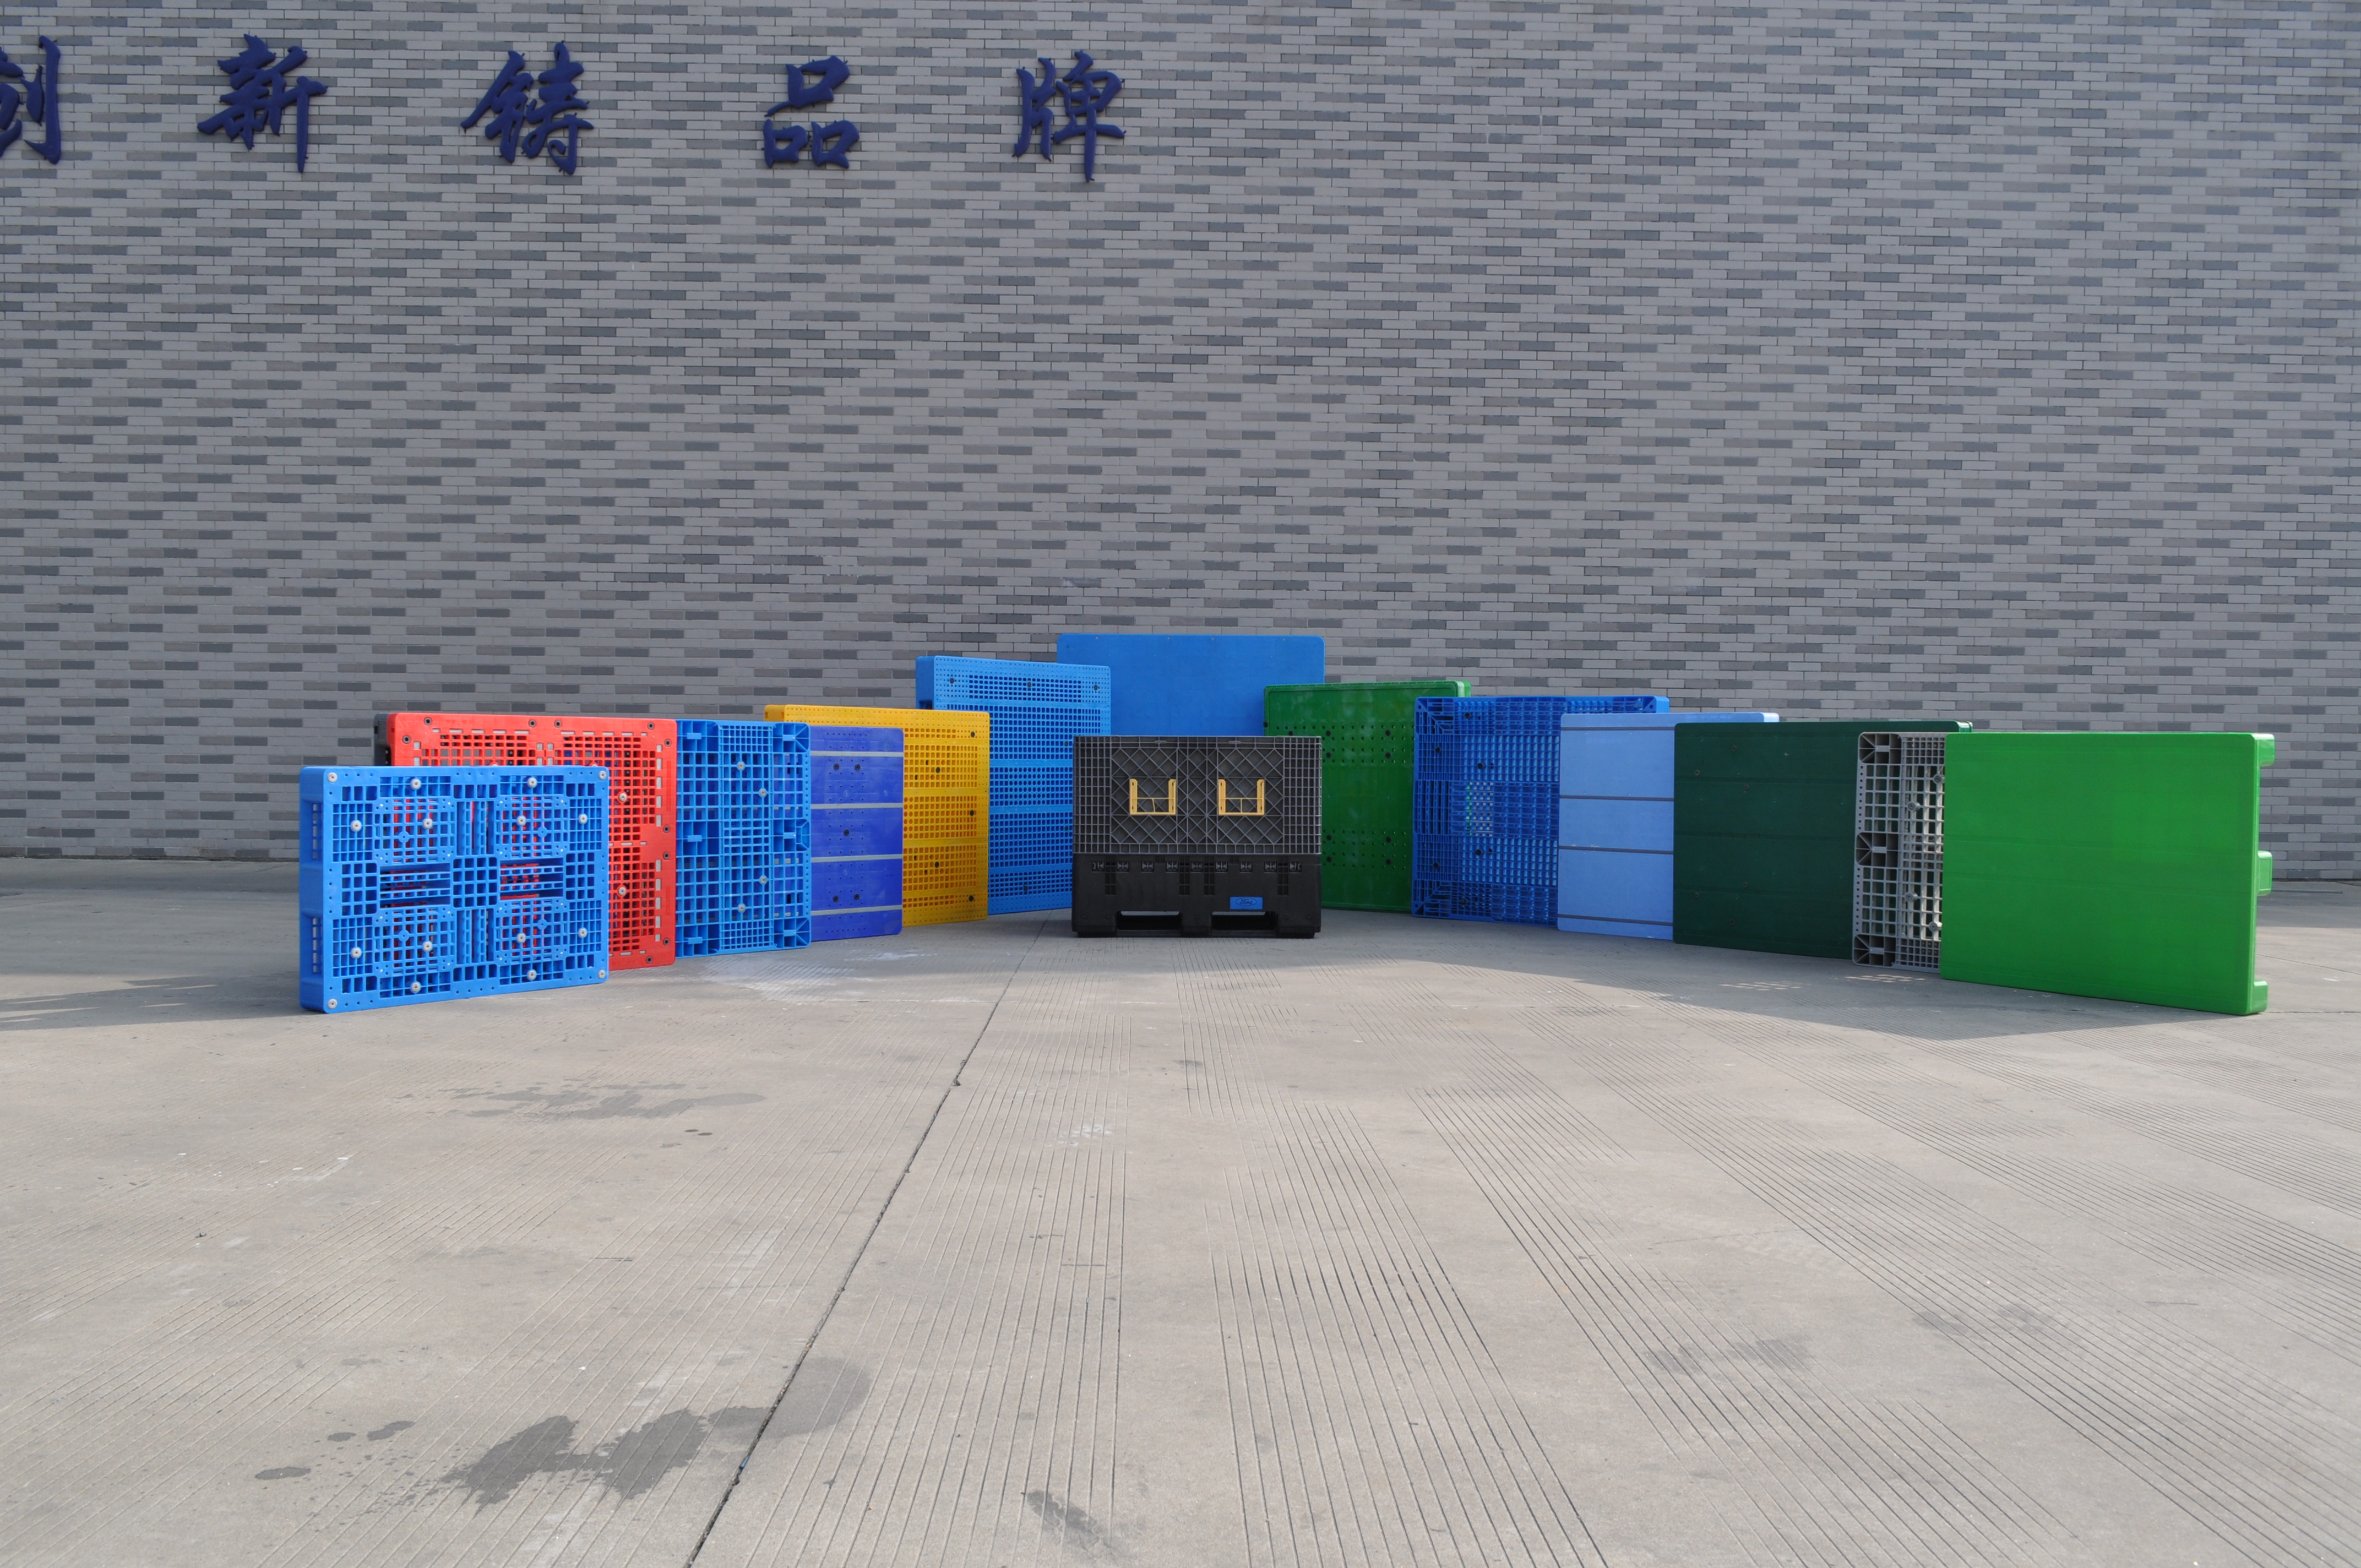
针对各行业多样化的周转工况需求,上海力卡塑料托盘提供完整的产品结构与落地支撑:
- 全品类结构覆盖:产品涵盖封闭式、深腔式、加固型、带盖防尘型、折叠型、斜插套叠型(LK-斜插10号)及错位堆叠型(LK-G型12号)等多种结构款式,尺寸覆盖400×300系列、600×400系列等工业标准模数。
- 精细化材质与食品级选配:严格把控原料品质,产品以塑代木循环再生符合环保要求,提供食品级原料选配,多项产品技术指标达到或超过国家标准。
- 自动化制造与规模化交付:上海力卡塑料托盘拥有两大生产基地,占地7.5万平方米,配置28条自动化注塑生产线与18条焊接生产线,引入智能化集中供料系统与机械手流水线作业,具备规模化批量交付能力与自主进出口经营权。
- 数控模具开发与非标定制能力:公司技术研发团队配备完善的模具数控加工设备,多年来为大量客户定制了各种规格塑料托盘与专用周转箱,提供针对性物流解决方案,满足差异化需求。
- 全程质量管控与出厂检测体系:自建原材料与产品检测中心,配置原材料与出厂检测设备,对箱体受力与承重性能进行严格检测,确保产品在严苛工业工况下的运行稳定性。
- 多行业头部客户合作背书:长期为中国烟草、中粮集团、伊利集团、国药集团、福特汽车、百事饮料、美的电器、招商路凯等企业提供塑料托盘、卡板箱及物流周转载具支持。
六、塑料物流箱选型与工况验证三步走
为确保选定的塑料物流箱在实际作业中兼顾效率与安全,建议供应链采购与仓储规划人员按以下三步进行系统验证:
| 选型步骤 | 核心核验动作 | 验证目标与风险规避 |
|---|---|---|
| 第一步:明确工况约束与结构匹配 | 测算物料几何尺寸、单箱载重,明确是否需要防尘盖、是否涉及空箱逆向回收,初步选定封闭箱、深腔箱、折叠箱或斜插箱。 | 规避小件用大箱浪费容积,或逆向物流选用固定大箱造成运费虚高的结构错配风险。 |
| 第二步:核查材质合规与结构加固细节 | 检查箱底与四壁加强筋排布密度,核验是否具备食品级/环保材质证明及ISO质量体系认证。 | 规避在重载堆码中底部下沉变形,或食品与医药场景材质不合规的质量隐患。 |
| 第三步:小批次实地堆叠与输送测试 | 在实际产线输送辊道、AGV叉取或货架堆垛工况下进行满载与空箱试跑,测试咬合稳定性与防滑性能。 | 验证箱体在动载与立体堆码工况下的实际力学表现,确保批量上线后的运行稳定性。 |
注:物流箱的具体使用寿命受实际周转频次、叉车与人工操作规范及温湿度环境影响,在严苛重载工况下建议结合出厂承重检测报告进行合理堆码规划。
七、场景化适配总结
塑料物流箱的合理选型,本质上是在物料防护刚性、堆码承重稳定性与逆向物流空间效率之间寻求平衡。面对车间高频分拣、跨厂区循环调拨以及洁净防尘等不同工况,单一箱型难以通配所有流程。
企业在规划周转容器时,应从装载物料特征与物流闭环模式出发,合理配置标准封闭箱、深腔带盖箱、折叠箱及斜插套叠箱。依托上海力卡塑料托盘规范化的注塑制造工艺、数控模具开发能力与全流程质量检测保障,企业可根据具体产线与仓储图纸进行小批次试样与实地动载验证,以科学的载具配置保障供应链的高效稳定运转。