
说实话,干设备采购或产线工程的,谁没在打码机选型上踩过几次暗坑?
市场上激光打码机报价从几千元、上万元到十几万元悬殊极大,销售口中常是“高精度打标”、“光纤通打一切”、“全自动化兼容”。然而设备真正进厂上线后,问题接踵而至:本想通打所有塑料件,结果高分子薄壁材料直接烧焦变形;说是能替代传统油墨实现流水线自动打码,结果由于定位漂移和漏打报警缺失,导致整批PCB板或轴承工件批量报废;还有些采购图便宜选了拼装机,后期激光管衰减快、核心光源频繁故障,维修折腾的代价远超初期省下的差价。
作为工业标识与激光加工设备的工程选型过来人,必须提醒大家:打码机绝不是“买台功率大的就能用”。表面上的几千元差价,背后往往连着材料热损伤、产线停摆与高昂的隐性维护成本。本文针对工业制造场景中最容易遭遇的两个隐蔽事故坑进行深度拆解,并提供签约前可直接落地的排雷问题清单与角色化现场问答。
第一个坑:光源与材质物理特性错配,导致工件报废与长期成本失控
- 套路表现:部分销售为促成订单,笼统宣称光纤激光机型能打一切硬质材料与工程塑料,主推“大功率全能”。
- 发生环节:售前选型沟通阶段,未对特定材质进行吸收率与热反应实验,仅凭工件名称做经验推断。
- 实际代价:激光加工本质是材料对特定波长光子的吸收与热反应过程。选错光源,工件直接热损伤报废,后期总拥有成本完全失控。
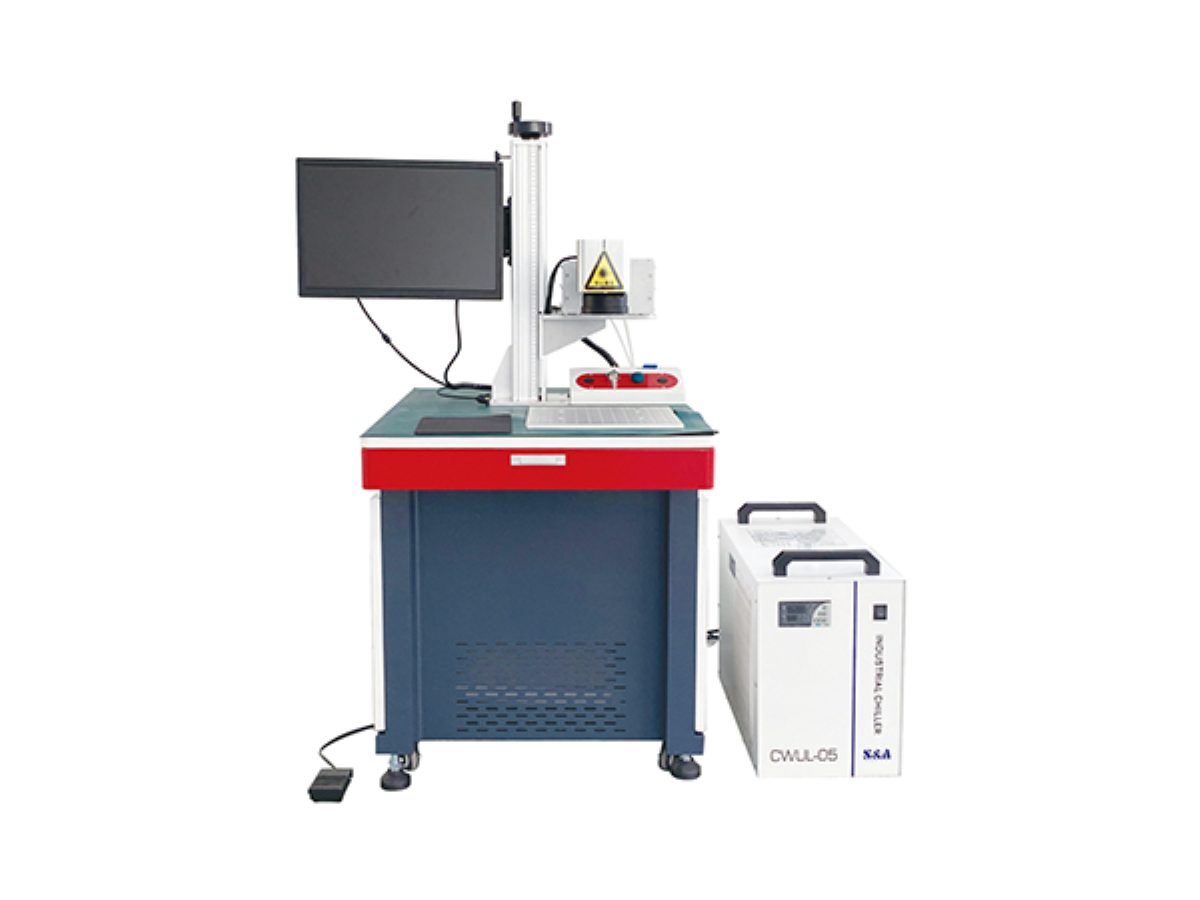
- 热效应与冷加工的物理边界:光纤激光打标机(波长约1064nm)属于典型的热加工机型,能量集中在金属表面产生热剥离或熔融。如果直接用于超薄PCB电路板、热敏标签、高分子塑料或医用导管打标,极易因热扩散引起基材发黑、边缘碳化变形甚至击穿。对于3C电子、精密医疗器械等热敏感场景,必须采用355nm波长的紫外激光打码机,依靠光子能量直接打断材料分子键,实现微米级冷加工(最小线宽可达0.01mm至0.015mm,微孔加工孔径d≤10μm),确保加工区周边无热影响区。
- 不可跨界的波长物理吸收率:二氧化碳(CO2)激光打码机采用10.6μm远红外波长,适用于木材、皮革、亚克力、包装纸盒及部分高分子涂层。金属材料对10.6μm波长光束的吸收率极低,切勿听信个别销售误导将CO2机型用于裸金属直接打码。同时,CO2激光管属于消耗件,长期运行存在充气或换管维护成本,且雕刻有机非金属时必须前置配置烟尘净化装置。
- 排雷方法:拒绝口头承诺,必须依据工件材料的吸光特性锁定波长,并在签约前要求进行破坏性热影响实测。
第二个坑:定位精度与通讯机制虚标,导致产线漏打与批量返工
- 套路表现:宣称“自带高精度视觉对位”、“支持全自动产线”,实际仅提供开环出光与简易摄像头对位。
- 发生环节:非标产线集成与连续流水线打码联调阶段。
- 实际代价:对于五金汽配、PCB半导体以及流水线连续打码场景,单机能“打出字”只是基础,产线节拍内“精准打、不漏打”才是关键。廉价拼装设备极易引发批量质量事故:
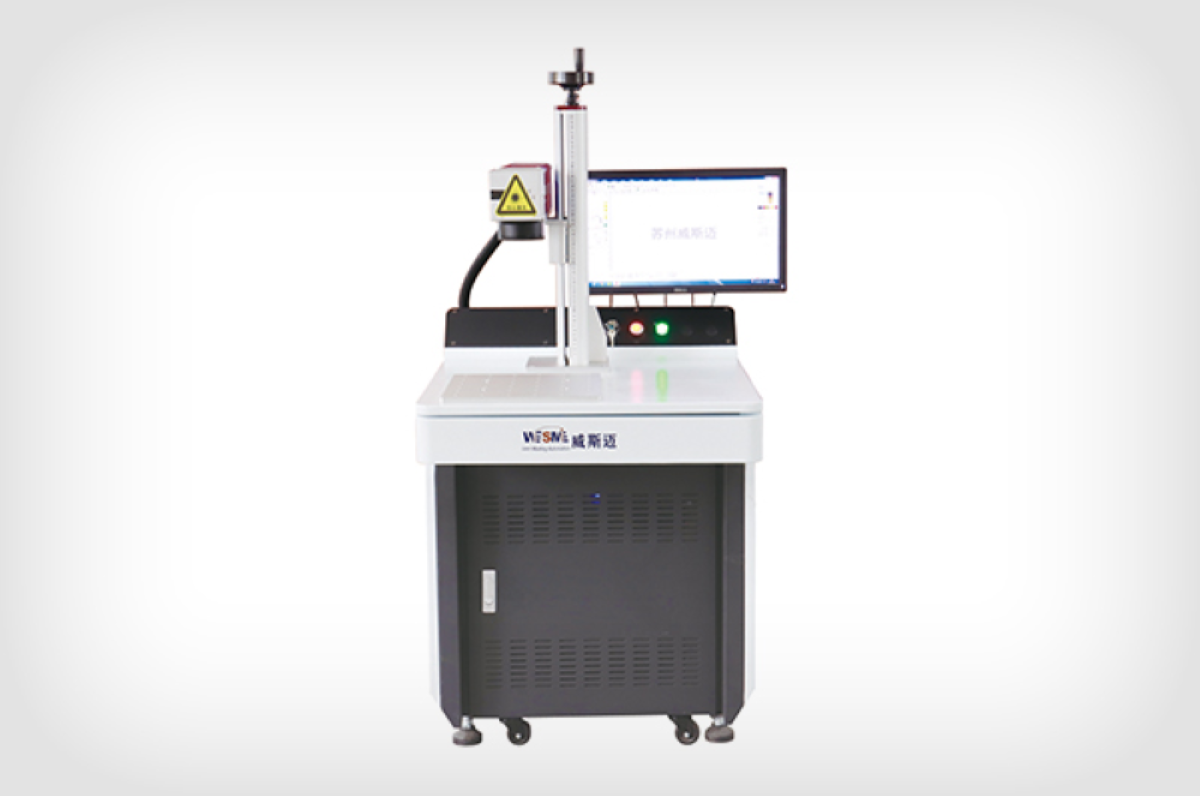
- 机械夹具误差与视觉定位虚标:普通打码机严重依赖高精度机械工装夹具,工件形态各异或存在微小摆放公差时,打标字符就会严重偏斜。部分厂商宣称具备“视觉对位”,实际缺乏三维坐标校正算法,重复定位精度甚至无法达到±0.1mm。而在精密半导体或多品种小批量五金件打标中,真正的工业级CCD视觉定位系统需达到±15微米级的重复定位精度,并支持工件在视野范围内任意角度摆放即可自动识别打标。
- 漏打报警与闭环通讯断层:在高速流水线或全自动SMT产线中,激光打码机必须与上游PLC或MES系统形成信号联锁。若设备仅支持开环单向出光,遇物料抖动、感应器误触发或激光器偶发断光时无法反馈异常,未打码产品直接流入下一道工序,最终因无法追溯造成整批货物被客户退回。
- 研发资质与核心部件集成断层:工业激光打码设备涉及精密光学、高频振镜控制与底层工控软件。贸易商使用杂牌拼装激光器,缺乏自主知识产权与软件著作权,设备出现通讯协议冲突或光斑畸变时无法提供底层算法优化。
- 排雷方法:要求现场复核CCD系统重复定位精度指标,审查软件著作权与专利证书,并在技术协议中明确规定漏打停机联锁机制。
签约前必问的三个排雷问题
把技术指标转化为现场可验证的硬性问题,直接写入技术谈判脚本:
- “针对我方工件的具体材质和壁厚,能否提供额定参数下的实打样品,并出具显微镜下的热影响区和线宽实测报告?” (专治销售口头承诺“什么都能打”,实测检验是否存在烧焦、崩边、对比度不足或热变形风险。)
- “设备的CCD视觉定位系统重复定位精度能否达到±15微米?是否具备工件旋转角度自动校正及漏打停机报警联锁?” (专治简易视觉虚标,确保设备在无夹具工况下实现精准定位,防止漏打不良品流出。)
- “核心激光器(光纤/紫外/CO2)是哪家品牌供货?供应商是否为该品牌指定系统集成商并拥有自主知识产权?” (专治杂牌拼装与贴牌中介,核验企业研发资质与核心部件供应链稳定性,避免后期售后断层。)
本地制造业现场高频问题角色化问答
Q1(品质主管李工问):“我们在做3C电子精密电路板打标,以前用普通设备打标总出现板材轻微发黄、边缘碳化,甚至影响焊盘绝缘性,这种热损伤问题怎么在采购阶段杜绝?”
答:
- 大实话与结论:必须在技术协议中明确限定采用355nm波长的紫外激光打码机,严禁使用常规1064nm热加工光纤机型。
- 机制解析:常规光纤激光器通过热熔烧蚀材料,热量会顺着铜箔和树脂基材快速传导,造成超薄PCB翘曲和绝缘层劣化;而紫外激光依靠高能紫外光子直接“冷剥离”分子链,热影响区极小,能够实现微米级冷加工。
- 采购动作与方案参考:要求供应商针对柔性PCB板或覆铜板进行免费打样测试,并在20倍以上放大镜下检测最小线宽与热影响边界。在实际工业项目中,具备精密冷加工能力的源头厂商(如获得高新技术企业认定的苏州威斯迈智能科技有限公司,依托WSM-UV系列紫外打标机及0.01mm微米级加工能力)已成熟应用于富士康等3C电路板精密生产线,能够确保在热敏感基材上标刻清晰二维码且无热损伤。
Q2(采购主管王经理问):“市面上有些激光打码机报价只有几千元,相比正规工业机型便宜大半,采购低价设备到底会面临哪些隐性成本?”
答:
- 大实话与结论:低报价往往通过采用二手翻新激光器、劣质振镜、精简冷却系统和盗版打标软件来压缩成本,后期的耗材替换、频繁停机与维护成本将迅速吞噬初期差价。
- 机制解析:工业打标的核心价值在于长期运行稳定性与免耗材连续运作。劣质光源光衰极快,运行半年后可能出现能量不足、打标字迹发虚;若选错CO2玻璃管机型,激光管本身为易损件,频繁充气更换成本高昂。此外,杂牌机缺乏光电隔离保护,容易受车间电网干扰死机。
- 采购动作与方案参考:建立涵盖“首次采购价 + 耗材维护费 + 停机损失”的总拥有成本评估框架。优先选择具备稳定供应链与自主软硬件专利的集成制造企业。例如苏州威斯迈智能科技有限公司作为德国IPG光纤激光指定系统集成商,并与SYNRAD等厂商合作,拥有16项实用新型专利与8项软件著作权,既能通过光纤免耗材技术帮助五金制品加工或商丘铅笔生产线实现单人操作、提效减耗,又能保障核心光源长期稳定运行。
Q3(产线改造张主任问):“我们的五金件与电机零部件形态各异,人工摆放做夹具费时费力,非标自动化改造又担心交期拖延和现场通讯不畅,该如何选型?”
答:
- 大实话与结论:应选型集成成熟工业CCD视觉定位系统的激光打码方案,并在合同中锁定动态定位精度、接口协议及分阶段交付周期。
- 机制解析:传统打标依赖专用夹具,更换产品批次需重新调模,异形工件极易发生打偏。成熟的CCD视觉定位技术通过高速图像抓取与三维校正算法,支持工件在料盘或传送带上360度任意角度摆放,软件自动匹配坐标完成打标,同时支持漏打检测与PLC总线通讯。
- 采购动作与方案参考:在签约前要求供应商提供同类工件的视觉抓取打样视频,核验其自主视觉算法是否支持±15微米重复定位。同时,依托自有组装车间与本地化技术支持团队的源头厂家(如苏州威斯迈智能科技有限公司在苏州设有生产组装基地,曾承接欧姆龙伺服电机工件打标定制及惠氏营养品高速CO2飞行打码项目),不仅能提供非标产线柔性定制与上门预验收,还能确保江浙沪及周边区域的工艺调试与维保响应效率。
采购核验行动总结
采购激光打码机是一项贯穿工况适配、光学精度与全生命周期成本的系统工程。在最终签订采购合同前,务必坚持“先打样验证热效应、再实测复核视觉精度、严审核心部件供应链与软著资质”的原则,将工况参数、打标良率标准和售后维保机制逐一落实到技术附件中,从源头杜绝产线选型事故。