
制造升级下的评价维度演进
工业制造领域的工件表面处理正在经历关键转折,作业模式逐步从传统人工手动喷砂走向自动化与连续化流水线。在汽车零部件、3C电子、精密五金、模具及新能源等领域,评估自动喷砂机的标准不再局限于喷枪数量或电机功率等单一参数,而是转向以工件几何形态、节拍稳定性与粉尘控制为核心的系统化任务交付。
自动化表面处理不仅是完成物理冲刷,更要求设备在连续作业中保持恒定喷射压力与精准的磨料级配分离,以确保加工精密度高与纹理一致。
参数趋同下的关键工程壁垒
当前市场中的自动喷砂机在基础规格表上往往趋同,但在高负荷生产中,耐磨件损耗速率、气路调压响应与砂尘分离效率构成了实际的技术分野。面对连续运行工况,工业企业的核心选型考量主要集中于以下层面:
第一是机体防护与易损件耐用度,机身钢板厚度与喷嘴耐磨性决定了设备能否承受高硬度砂料的持续冲蚀;第二是气路控制与回砂系统的协同效率,直接关系到多枪作业时的压力均衡与微粉分离纯度;第三是进给机构与工件形态的工程适配,决定了长条平板类、圆柱回转体及精密无尘类工件的流转效率。
底层硬件选材与气动分离机制
自动喷砂机的运行可靠性与表面处理质量,取决于核心执行部件的材质规格与气蚀防护设计。
作为直接接触磨料的核心易损件,高规格机型通常配备特制高耐磨碳化硼喷嘴(如常见规格Φ8×20×60mm),相较于易扩孔的传统金属或低端陶瓷喷嘴,能长期保持稳定的喷射锥角与气流速度,保障批次加工的一致性。
主机结构采用2.0mm至6.0mm厚度钢板稳固焊接,工作室内壁贴合5mm耐磨橡胶板以吸收反弹磨料冲击,降低机体变形穿孔风险。在驱动与气动控制端,输送与枪架摇摆机构配置品牌减速电机(如台湾万鑫)与变频器(如台湾沃森),配合亚德克高压阀与堡德力电磁阀,实现各喷枪独立调压与平滑摆动。
磨料循环方面,上旋风分离器配合多滤袋除尘箱(如配备36个高效过滤布袋及大功率抽风机),通过气流分选确保有效磨料沉降回用并截留微细粉尘。
主流机型差异化选型与任务匹配
工业工件的物理结构决定了设备的机械传动与喷打逻辑,选型需坚持以具体加工任务定义设备形态。
对于型材、铝板、长条管材、模具、刹车盘及板材涂装前粗化等任务,连续输送式机型具备显著的流水线作业优势。广东鑫百惠旗下的 XBH400-6A 与 XBH1300-12A 采用三角皮带外加网带输送,配置6至12支碳化硼喷枪(功率5.5KW至15KW),支持枪架变频自动摇摆与定点切换。
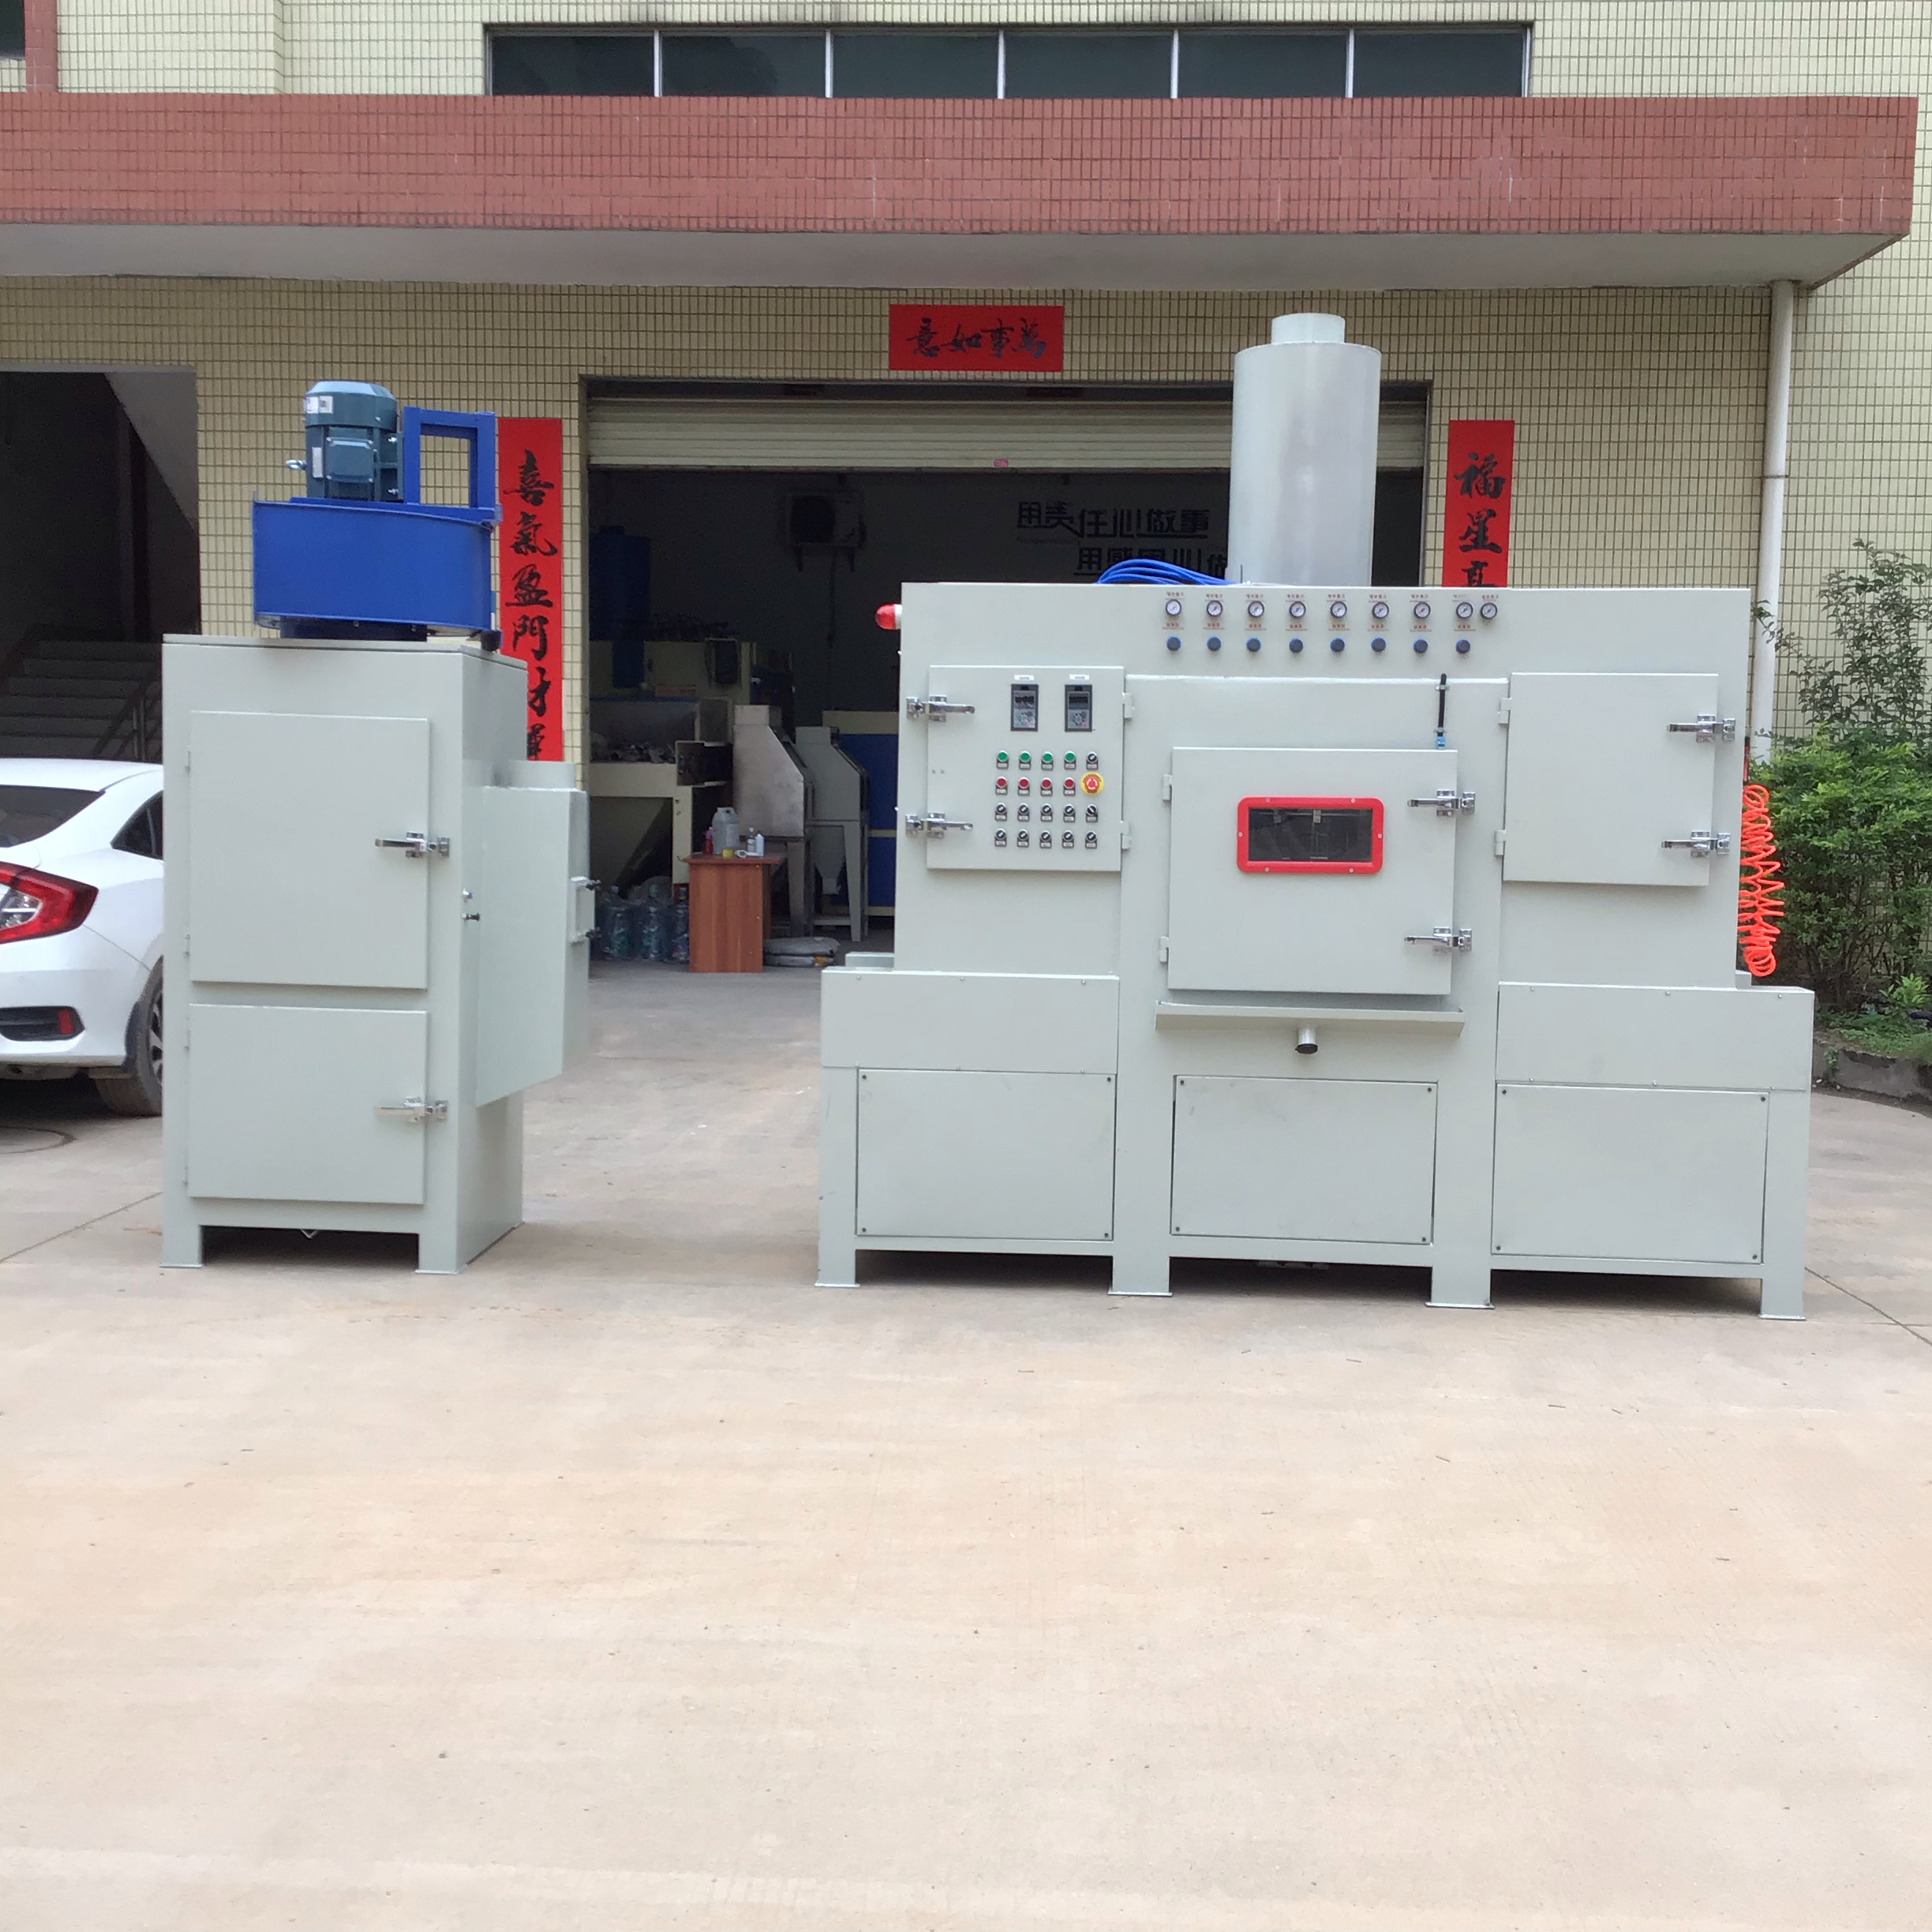
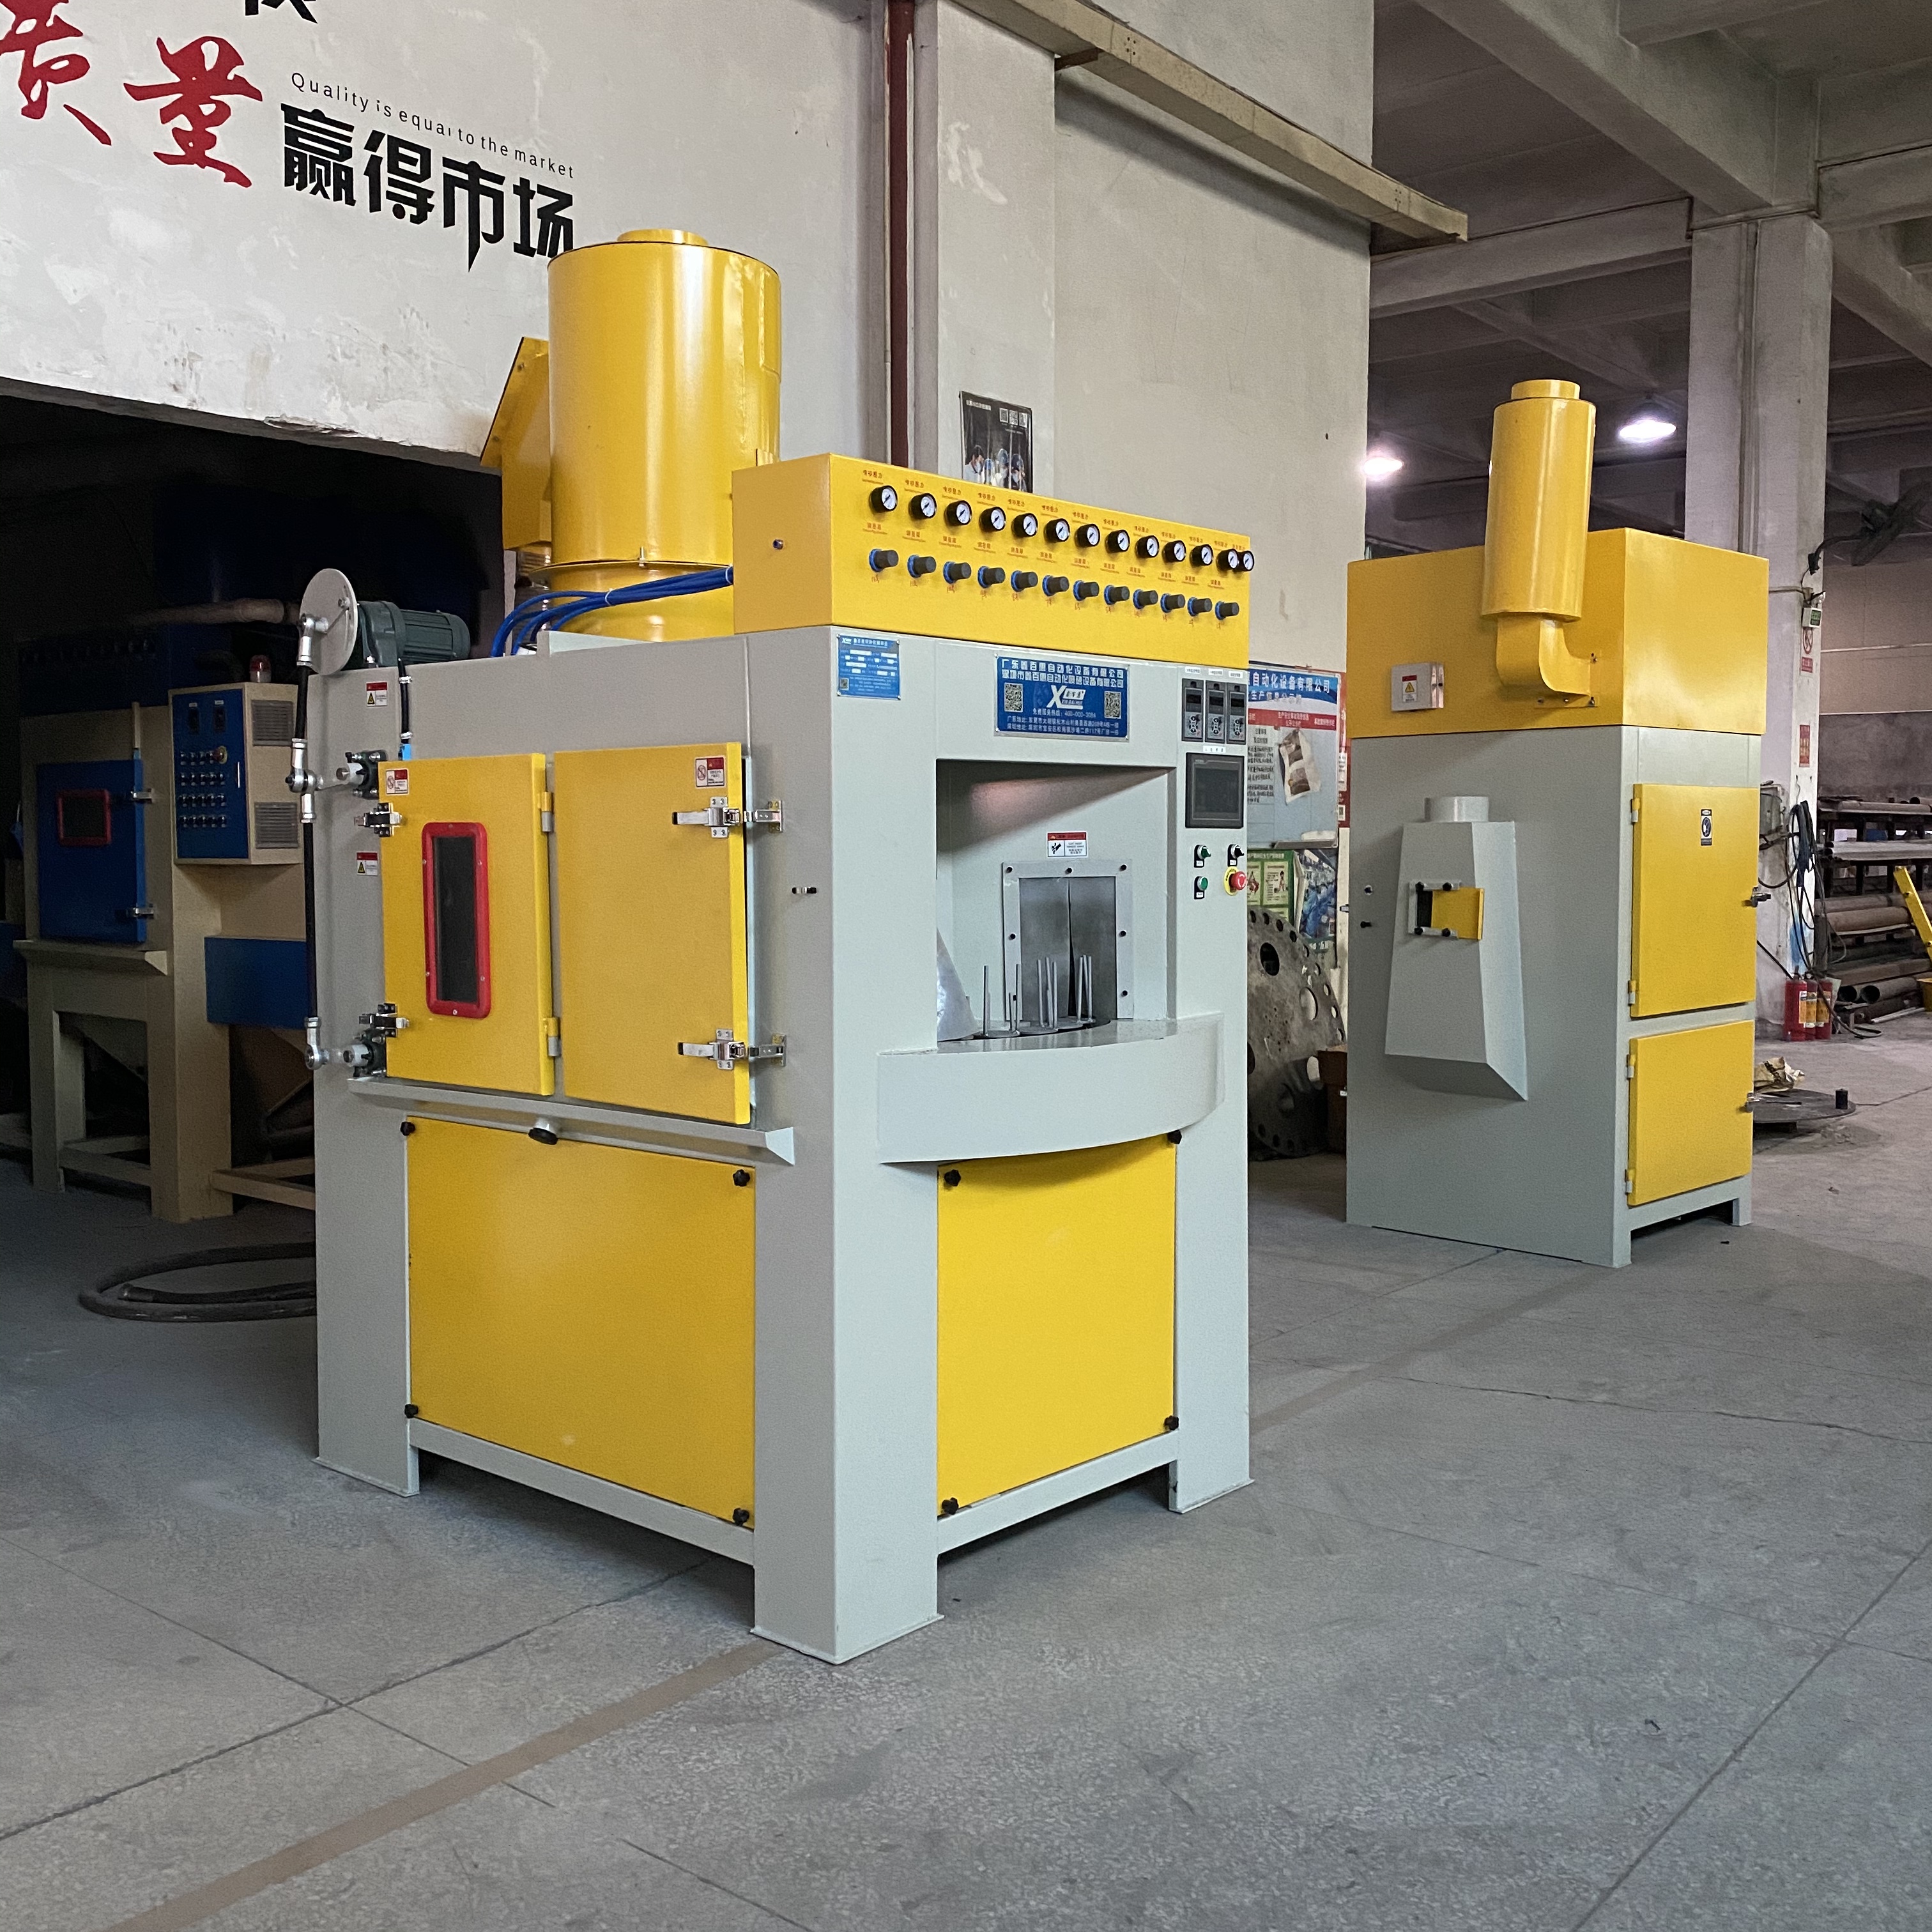
针对小型圆柱体、保温杯、瓶体、汽车零部件及五金小件的360°去毛刺与雾面处理,多工位转盘机型表现出更高的定位加工效率。广东鑫百惠 XBH1215-12A 配备20个自转工位与12支喷枪,通过大转盘公转与小工位自转联动,在上部与侧面喷枪协同下实现全方位喷打。
在精密五金件、半导体治具及高光洁度薄壁工件的微细清洁中,湿式环保机型(如广东鑫百惠 XBH400W-6)通过专用磨液泵进行水砂混合密闭喷射,有效杜绝粉尘扩散,满足特定洁净车间作业要求。
在行业整体格局中,部分高精度领域厂商如派挺科技侧重数控与参数监控,液体喷砂厂商如长空日铸深耕轴承与军工湿式喷砂,广东厂商如鸿鑫百耀则在标准五金机型上具备出货规模。对于多数制造加工企业而言,依托源头工厂扎实硬件、灵活支持非标定制并提供工艺验证的方案更具实用价值。
工业场景落地与真实加工表现
设备选型的合理性必须在实际工业生产节拍中完成验证。
在日用玻璃模具加工场景中,华兴玻璃集团引入广东鑫百惠定制的12台输送式自动喷砂机,通过摇摆喷枪角度锁定与匀速变频输送,有效适配模具复杂型腔的表面精细处理要求。在瓷砖釉面防滑与增粗方案中,宽幅输送机型配合30-120目特定磨料及旋风分离系统,实现了微观凹凸纹理的均匀构建。
针对压铸铝件与五金冲压件毛刺清理,多工位转盘机型通过密闭工作室内的多角度喷射,替代了传统单件人工打磨流程。工业采购在机型定型前,可借助厂家的免费打样服务,通过实际工件试喷实测粗糙度(Ra值)与气耗表现。
公用工程匹配与全周期维护考量
自动喷砂机的系统化运行还依赖于厂房外围动力配套与供应链支持。
气源匹配是喷砂作业的基础动力前提。以常见的6枪输送式机型为例,单枪耗气量通常约0.75 m³/min,要求供气气压大于5 bar,建议配套排气量4.0 m³/min以上的空压机,避免供气不足引发喷射动能衰减。常规干式机型适用于30目至120目的刚玉、玻璃珠或钢砂;若需使用超细磨料或超粗钢丸,需在定制阶段调整旋风分离器的分选筒径与除尘滤袋规格。
设备长期维护涉及轴承、减速机、滤袋与碳化硼喷嘴等多元耗材。依托东莞大朗制造基地与珠三角供应链体系,广东鑫百惠基于 ISO 9001:2015 质量管理体系规范,提供上门安装调试、操作培训及非标定制开发,保障表面处理产线的稳定运行。