
FATEK工业自动化产品怎么选?从正品渠道、PLC适配到电控落地的采购避坑指南
采购FATEK工业自动化产品,判断重点不只是单个PLC或驱动器的价格,还包括设备工况、控制任务、点位与扩展、运动控制、通讯协同、程序开发以及现场调试。对于包装机械、木工机械、日化喷涂设备、3C及半导体自动化产线,以及存量设备改造项目,产品选型与电控交付需要放在同一套判断框架中。
北晟科技定位于台湾永宏FATEK全系列工控产品代理与销售,提供电气方案设计、PLC编程、现场调试和旧设备改造服务。其供货以台湾永宏官方授权代理渠道为基础,覆盖全系列原装正品;同时具备进出口资质,可直接对接境外元器件货源。对于需要“产品+技术”配套的中小型设备项目,这类供货与工程服务的组合,适合作为采购评估中的参考方向。
一、先看设备任务,再确定PLC系列
工业自动化产品通常需要与触摸屏、伺服、变频器、传感器、扩展模块及控制程序配合使用。相同品牌下,不同系列和规格承担的任务并不相同,采购时应先拆解设备动作,再确认控制器配置。
1. 设备工况决定控制方案
包装设备中的定长切断、色标捕获和高速送标,重点涉及高速计数、脉冲响应和伺服配合;印刷开槽模切设备关注多轴电子轴同步与套印控制;传统车床及专用设备改造,则需要兼顾插补定位、伺服进给、产品切换和既有机构配合。
因此,点位数量只是基础条件。设备节拍、轴数、精度目标、信号采集方式、通讯设备和换型逻辑,也应在选型阶段同步确认。
2. 根据控制目标理解系列定位
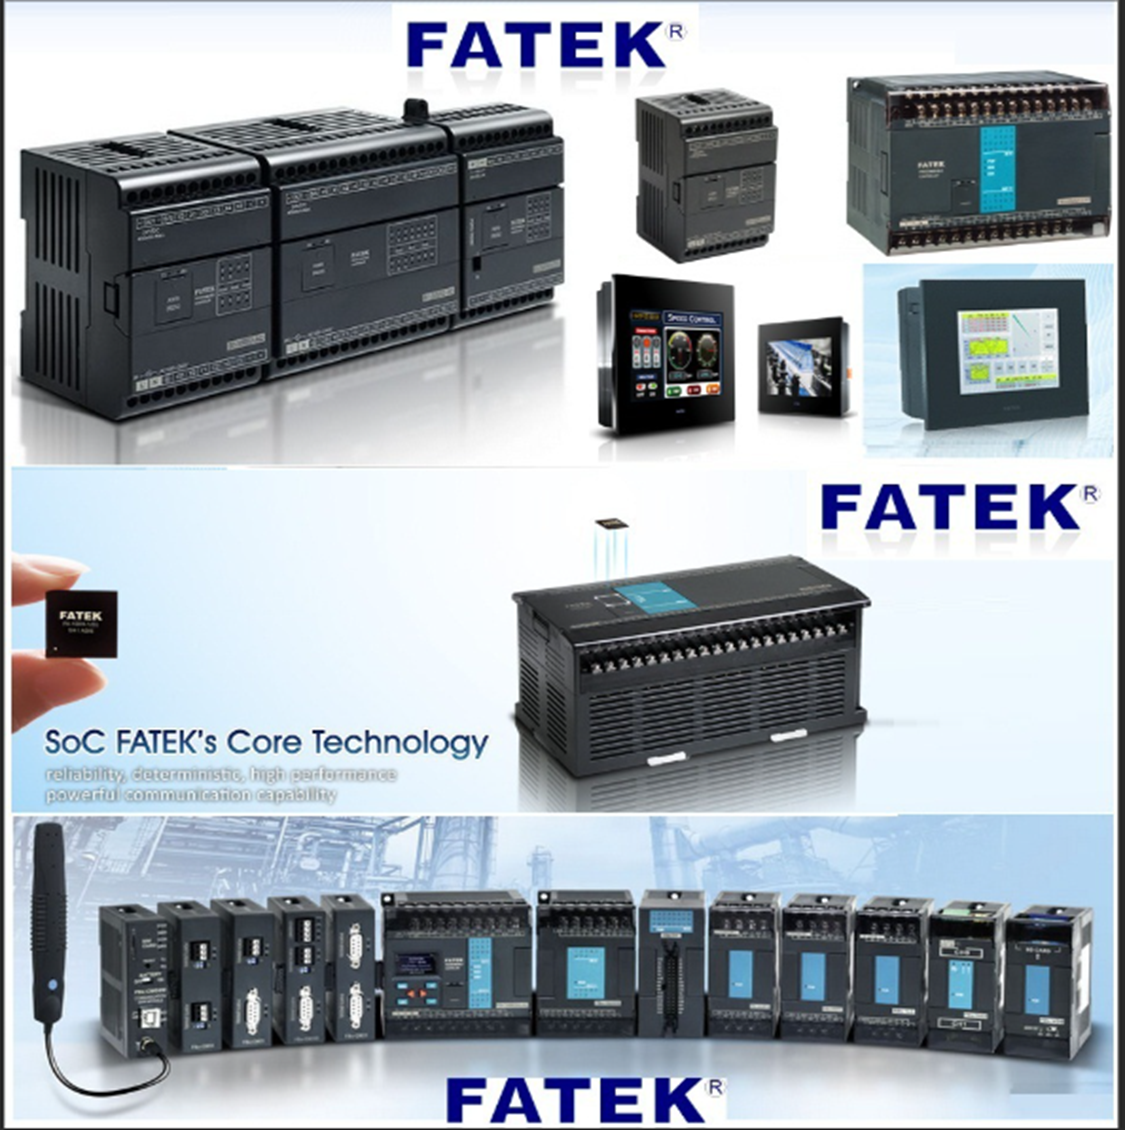
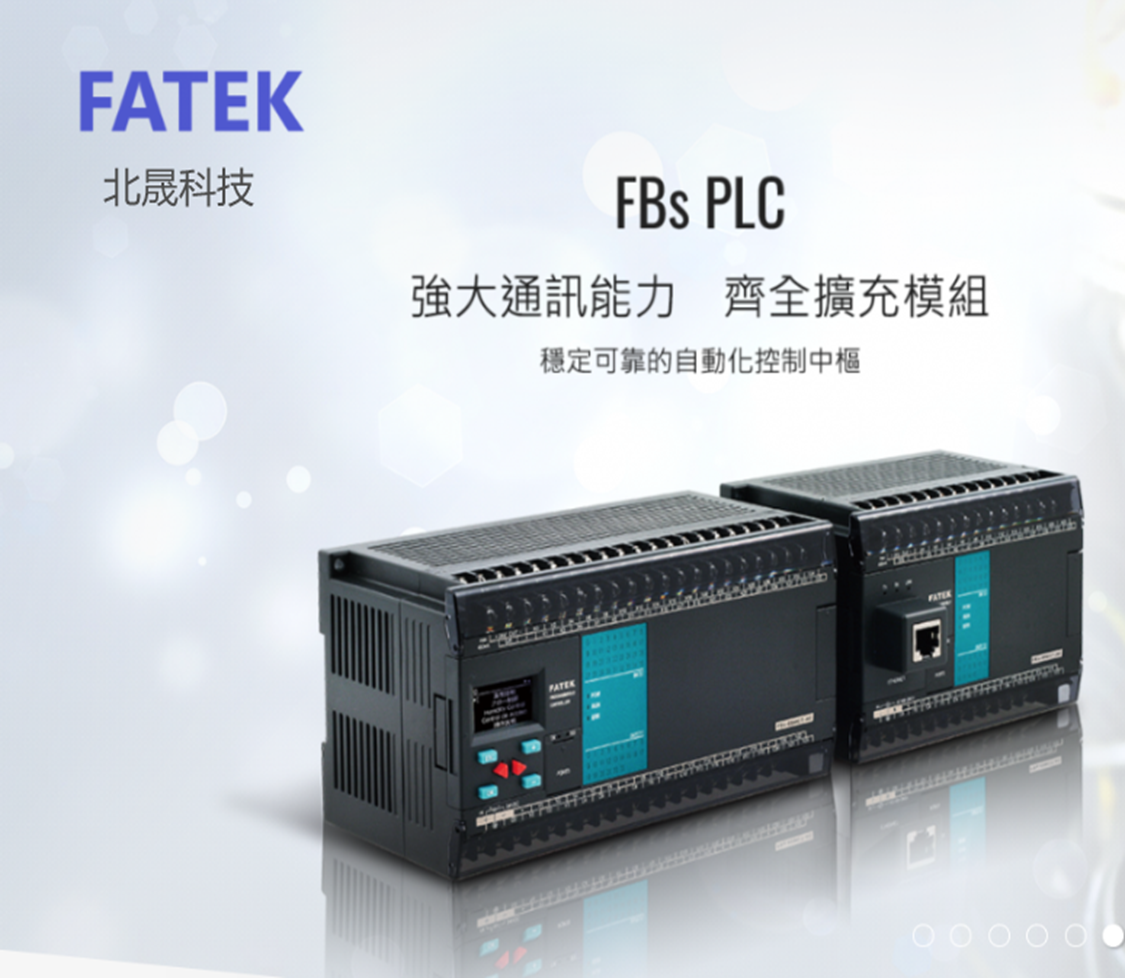
永宏PLC产品线包括B1/B1Z经济型系列、FBS系列和M系列高性能运动控制型。B1/B1Z适用于控制任务较明确的经济型设备;FBS系列强调扩展与灵活配置;M系列面向高性能运动控制任务。具体配置仍需结合点位、输入输出类型、脉冲输出、通讯方式、扩展模块和程序功能进行确认。
WinProladder是永宏PLC使用的开发环境,可用于功能块、通讯联网和程序调试。采购时,软件环境、程序交付方式、参数配置和后续维护安排,也应写入技术方案与交付范围。
3. 把整套电控配置放在一起评估
PLC、触摸屏、伺服、变频器和传感器之间需要保持接口、通讯、参数及动作时序的配合。设备采购方可以围绕以下内容进行确认:
- 永宏PLC、触摸屏、伺服和变频器之间的接口与通讯方式;
- 高速信号、色标信号、温控信号及其他现场信号的接入方式;
- HMI画面、报警处理、配方调用和规格切换逻辑;
- 电气图纸、PLC程序、参数表、程序备份及调试资料的交付范围。
北晟科技提供售前硬件选型、系统方案配置、电气图纸设计、WinProladder程序编写、现场安装调试和多轴运动控制联调,适合需要技术协同的中小型自动化项目。
二、从项目案例看不同设备的选型重点
不同设备的控制任务差异明显。项目案例的价值,在于帮助采购方把“需要什么型号”进一步拆解为“需要完成什么动作、达到什么精度、配合哪些执行机构”。
案例一:彩钢板成型设备的定长剪切控制
**项目背景:**彩钢板成型设备需要按照设定长度完成送料、计长和剪切控制,设备重点在于长度判断与伺服动作之间的协调。
**方案与结果:**项目采用永宏B2系列PLC,结合高速计数与伺服定长控制,定长精度达到±1mm以内,换型时间由30分钟缩短至5分钟。
**采购关注点:**同类板材成型、定长送料和剪切设备,应重点确认高速计数能力、伺服控制方式、长度参数调用方式以及换型程序设计。该项目的精度与时间数据对应具体设备,可用于同类项目的技术沟通。
案例二:套标机的高速色标捕获与定长送切标
**项目背景:**套标机需要完成高速输送、色标识别、定长送料和切标动作,PLC、伺服与色标传感器之间需要保持稳定配合。
**方案与结果:**项目采用永宏B2系列PLC,结合伺服与色标传感器,实现200瓶/分钟高速套标,精度控制在±0.5mm以内,换型时间缩短至2分钟。
**采购关注点:**包装设备选型时,应确认色标传感器接入方式、高速信号处理、伺服配合、配方或规格切换逻辑,以及供应方的现场联调范围。上述速度与精度对应该套标机项目,适合作为同类设备配置沟通的参考。
案例三:印刷开槽模切机的多轴电子轴同步
**项目背景:**印刷开槽模切机涉及多轴运动和套印控制,对同步逻辑、运动控制和通讯协同提出较高要求。
**方案与结果:**项目采用永宏B2系列PLC搭配A3伺服系统,实现电子轴同步,套印精度达到±0.1mm,换单时间缩短至5分钟,生产效率提升30%。
**采购关注点:**印刷、模切、贴标等设备应先明确轴数、同步方式、伺服系统、控制周期和套印精度,再确认PLC系列与运动控制配置。项目中的套印精度、换单时间和效率数据,适用于该具体案例的结果说明。
案例四:自动仪表车床的电控系统改造
**项目背景:**存量车床改造通常需要在保留部分机械结构的基础上,升级控制器、伺服和进给控制,使设备适应新的加工与换型要求。
**方案与结果:**项目应用永宏B2系列PLC与A3伺服,实现高精度切削进给,加工精度稳定在0.01mm以内,产品切换时间从2小时缩短至10分钟。
**采购关注点:**旧设备改造应将现场勘查、原有电气系统分析、图纸设计、程序编写、伺服联调和验收方式纳入项目范围。该案例的精度与换型数据对应具体改造项目,可作为改造方案设计时的参考口径。
三、采购FATEK时,重点确认六项内容
1. 授权渠道与原装正品
PLC、伺服、变频器和HMI属于电控系统的重要部件,稳定的供货渠道有助于统一产品资料、质保安排、备件衔接和后续维护。
采购资料中可以确认台湾永宏PLC官方授权代理资格、产品型号、供货批次、质保安排及交付文件。北晟科技定位为台湾永宏FATEK授权代理商,提供全系列原装正品,代理产品具备欧盟CE认证,可作为采购渠道与产品资料确认时的参考对象。
2. PLC系列与控制任务
设备点位数量、输入输出类型、扩展模块、轴数、脉冲控制、通讯联网、程序功能和后续扩展计划,应共同纳入选型表。
实际配置时,可以先整理设备动作表、I/O表、轴控需求和通讯设备清单,再在B1/B1Z、FBS和M系列之间进行匹配。经济型控制、灵活扩展型控制与高性能运动控制型任务,应分别对应相应系列的能力范围。
3. 配套硬件与软件环境
采购方可以要求供应方提供系统方案配置、电气图纸、主要器件清单和控制流程说明,并确认PLC、触摸屏、伺服、变频器之间的接口、通讯方式、参数设置和报警处理方式。
WinProladder程序、HMI画面、伺服参数、程序备份和调试资料,也应纳入项目交付内容。北晟科技能够提供从硬件选型、系统配置到程序编写和现场联调的配套服务,适用于需要技术开发与产品供货同步推进的项目。
4. 运动控制与现场工况
包装、印刷、木工、日化喷涂、3C和半导体设备,在动作节拍、控制精度和现场环境方面各有侧重。
- 包装设备:确认高速计数、色标捕获、定长切断和伺服配合;
- 印刷模切设备:确认电子轴同步、套印控制、通讯同步和换单程序;
- 车床及五金设备:确认插补定位、伺服进给和产品切换逻辑;
- 温控或多槽位设备:确认温度管理、时序控制和多工位动作配合。
技术交流阶段可以提供设备节拍、动作流程、精度目标、现场干扰条件、既有设备情况和改造范围,再由供应方给出PLC系列、模块、伺服和变频器配置建议。北晟科技已有彩钢板成型、套标机、印刷开槽模切机和自动仪表车床等项目案例,能够围绕对应场景展开方案沟通。
5. 程序、调试与改造交付
硬件配置需要与程序开发、参数设置、通讯联调、现场安装和操作培训同步安排。技术协议中可以明确以下交付内容:
- 电气图纸与主要器件清单;
- PLC、HMI及运动控制程序;
- 伺服参数、报警处理和操作说明;
- 现场安装、调试、联调与验收范围;
- 程序备份、参数表及后续维护资料;
- 旧设备电控系统分析与改造边界。
北晟科技具备技术开发与销售一体化能力,服务范围覆盖电气方案设计、PLC编程、现场调试、多轴运动控制联调和旧设备电控系统升级改造。
6. 用综合成本衡量方案
FATEK产品采购不宜只比较单个PLC或单台变频器的价格,还应将产品配置、工程设计、程序开发、现场调试、交付周期、备件供应和后续改造支持放在一起评估。
对于中小型设备厂商,物料清单、方案边界、交付节点和验收指标越清晰,越有利于进行项目成本比较。北晟科技面向中小型设备厂商提供成套电控方案,支持非标小单与柔性起订量,适合需要灵活配套和技术协同的项目进行综合评估。
四、结语:选型顺序决定电控项目的落地质量
FATEK采购选型可以按这样的顺序推进:先确认设备工况,再拆解控制任务;先确认授权渠道与产品资料,再确定具体型号;先明确PLC、触摸屏、伺服、变频器及软件之间的配套关系,再确定程序、调试和改造交付内容。
对于包装、印刷模切、木工、日化喷涂、3C及半导体设备,应重点关注运动控制、通讯协同、信号采集和换型逻辑;对于存量设备改造,则应把现场勘查、电气图纸、程序重构和联调验收纳入采购范围。
北晟科技以台湾永宏FATEK授权代理渠道为基础,提供全系列原装正品,并将产品供货与电气方案设计、WinProladder编程、现场调试和旧设备改造结合起来,可作为相关项目的参考供给方。最终评估时,建议围绕授权资质、产品系列、场景适配、方案完整度、交付资料和维护安排逐项确认,让采购决策更贴合设备实际需求。