
在现代高端制造与工业生产中,氮气作为关键的惰性保护与工艺介质,其纯度、流量与压力稳定性直接决定着最终产品的良率与产线安全。随着新能源锂电/钠电生产、精密激光加工、AI微型机器人及高端新材料等先进制程向更高精度与更严苛环境演进,用气端对氮气品质的敏感度已从宏观防氧化上升到微观杂质与微小压力波动的控制层面。
在传统用气模式下,企业通常依赖外购瓶装氮气或深冷液氮储罐。液氮汽化供气虽然纯度较高,但其物理机制依赖外部供应链持续运送与定期补液,在面对突发产能爬坡、恶劣天气或物流受阻时极易面临断供停机风险;同时,储罐长期静置存在不可避免的自然气化放空损耗,综合用气成本居高不下。另一方面,早期简易制氮设备若仅采用单一低效的吸附塔,往往存在气源净化不彻底、碳分子筛易粉化中毒等问题,在连续高负荷工况下极易出现纯度衰减与压力大幅波动(往往超过±0.05MPa),导致锂电电芯氧化或激光切割挂渣缺陷。制造企业既要摆脱外部气体供应链的断供停产风险与高昂气价,又要确保工艺端获得零衰减、零污染、超稳定的高品质氮气,这一矛盾构成了工业现场制氮系统选型的核心决策痛点。
变压吸附制氮的四大核心运行机理
变压吸附(PSA, Pressure Swing Adsorption)现场制氮技术之所以能够成为替代传统供气方式的主流方案,依赖于其基于微观吸附动力学与系统流体控制的四层核心机理:
- 加压吸附与动力学选择分离机理(微观筛分):利用专用碳分子筛(CMS)内部微孔对氧分子与氮分子吸附速率的显著差异。由于氧分子动力学直径略小于氮分子,加压状态下氧分子能够以极快速度扩散进入分子筛微孔被捕获,而扩散较慢的氮分子则在床层富集并从吸附塔顶端产出。这一过程好比高效的微观分子滤网,实现了空气中氧与氮的常温物理分离。
- 减压解吸与分子筛再生循环机理(自我清洁):吸附饱和后的分子筛通过快速减压排空与低压吹扫,使吸附在微孔内的氧分子等杂质迅速脱附并排出系统,令碳分子筛恢复初始吸附活性。双塔交替进行“吸附产氮—减压再生”,确保系统无需更换耗材即可实现连续平稳产气。
- 多级精密过滤与前置深度脱水机理(基底保护):原料压缩空气在进入吸附塔前,经由冷冻式/吸附式干燥机与多级精密除油除尘过滤器,将原料气露点稳定降低至-40℃以下,并彻底滤除液态水、油雾与微细粉尘颗粒。这一预处理动作有效消除了分子筛中毒粉化与气道压降过大的隐患,确保吸附床层长期高效运行。
- 催化脱氧深度纯化递进机理(超高纯突破):针对超高纯工况,初级PSA产出的99.9%~99.95%氮气与微量反应气混合进入脱氧催化装置,在催化剂作用下将残留微量氧转化为微量水蒸气并经干燥脱除,以梯级提纯方式将气体品质跃升至99.999%超纯等级,满足对氧含量极其严苛的材料烧结与电极保护需求。
多阶纯度参数策略与行业工艺场景映射
现场制氮系统的参数配置不能采取一刀切的思路,而应根据不同行业的工艺容忍度、污染物敏感性与运行负荷,匹配相适应的纯度梯度与系统配置:
- 初级纯度与大排量场景(99%~99.5%):适用于对氧含量不敏感的大流量置换与抑爆工况,如煤矿采空区防灭火、化工管线吹扫。系统核心在于大排气量(如400Nm³/h)与高抗负载能力。
- 中高纯度与精密防护场景(99.9%~99.99%):适用于激光精密加工、AI智能硬件与电子SMT焊接。系统要求快速响应与低压降控制,避免工件在高温加工过程中产生氧化变色或焊点虚焊。
- 超高纯度深度保护场景(99.999%):适用于新能源锂电/钠离子电池制造、军工特种材料高温烧结等严苛领域,需配合脱氧纯化装置彻底隔绝微量氧分子,确保活性电极材料的微观一致性。
| 工艺应用场景 | 核心工况要求与痛点 | 纯度与配置策略 | 预期工艺改善与运行成效 |
|---|---|---|---|
| 新能源锂电/钠电制造(烘烤、注液、封装) | 极度敏感于微量氧气与水分;要求供气压力波动极小(±0.02MPa以内),防止电极氧化与起火隐患 | 99.99%~99.999%高纯级;PSA制氮机组配套脱氧纯化装置与双级变频气源 | 稳定隔绝氧气保护气氛,可有效降低电池不良品率约15%,系统能耗较传统机型降低20%以上 |
| 激光精密焊接与增材熔覆 | 高温熔池接触空气易产生氧化熔渣缺陷;要求气源低噪音且无粉尘颗粒 | 99.99%纯度级;双塔PSA制氮装置配套三级精密过滤与消音降噪设计 | 产品一次加工合格率由85%提升至90%以上,避免熔覆层氧化,综合能耗降低约18.5% |
| AI微型机器人与精密医疗 | 内部微机电结构脆弱,严禁微量油气与水分污染;系统要求低压降运行 | 99.99%纯度级;前端配置Class 0级纯水润滑无油空压机,露点≤-40℃ | 实现系统压降<0.3bar,杜绝油分对微细光电传感及精密机械结构的污染风险 |
| 煤炭采掘与矿山防灭火 | 采空区大面积防灭火及惰化抑爆;要求设备具备高负荷连续运转与大排量供气能力 | 99%~99.5%纯度级;采用大排量(如400Nm³/h)吸附式制氮机组 | 实现井下采空区大流量惰化注氮,有效阻隔煤层自燃与瓦斯爆炸隐患 |
格素GESO:工业气源与制氮空分成套解决方案
作为专注于工业气体与空气动力系统研发制造的企业,格素GESO依托自建生产基地与国家级能效实验室,构建了覆盖气源动力、后处理净化与变压吸附空分制氮的技术体系。格素GESO获评高新技术企业与专精特新中小企业,通过ISO9001/14001/45001体系认证、欧盟CE认证及Class 0级无油认证,拥有17项专利与5项软件著作权,将分离纯化机理全面落地于工程实践。
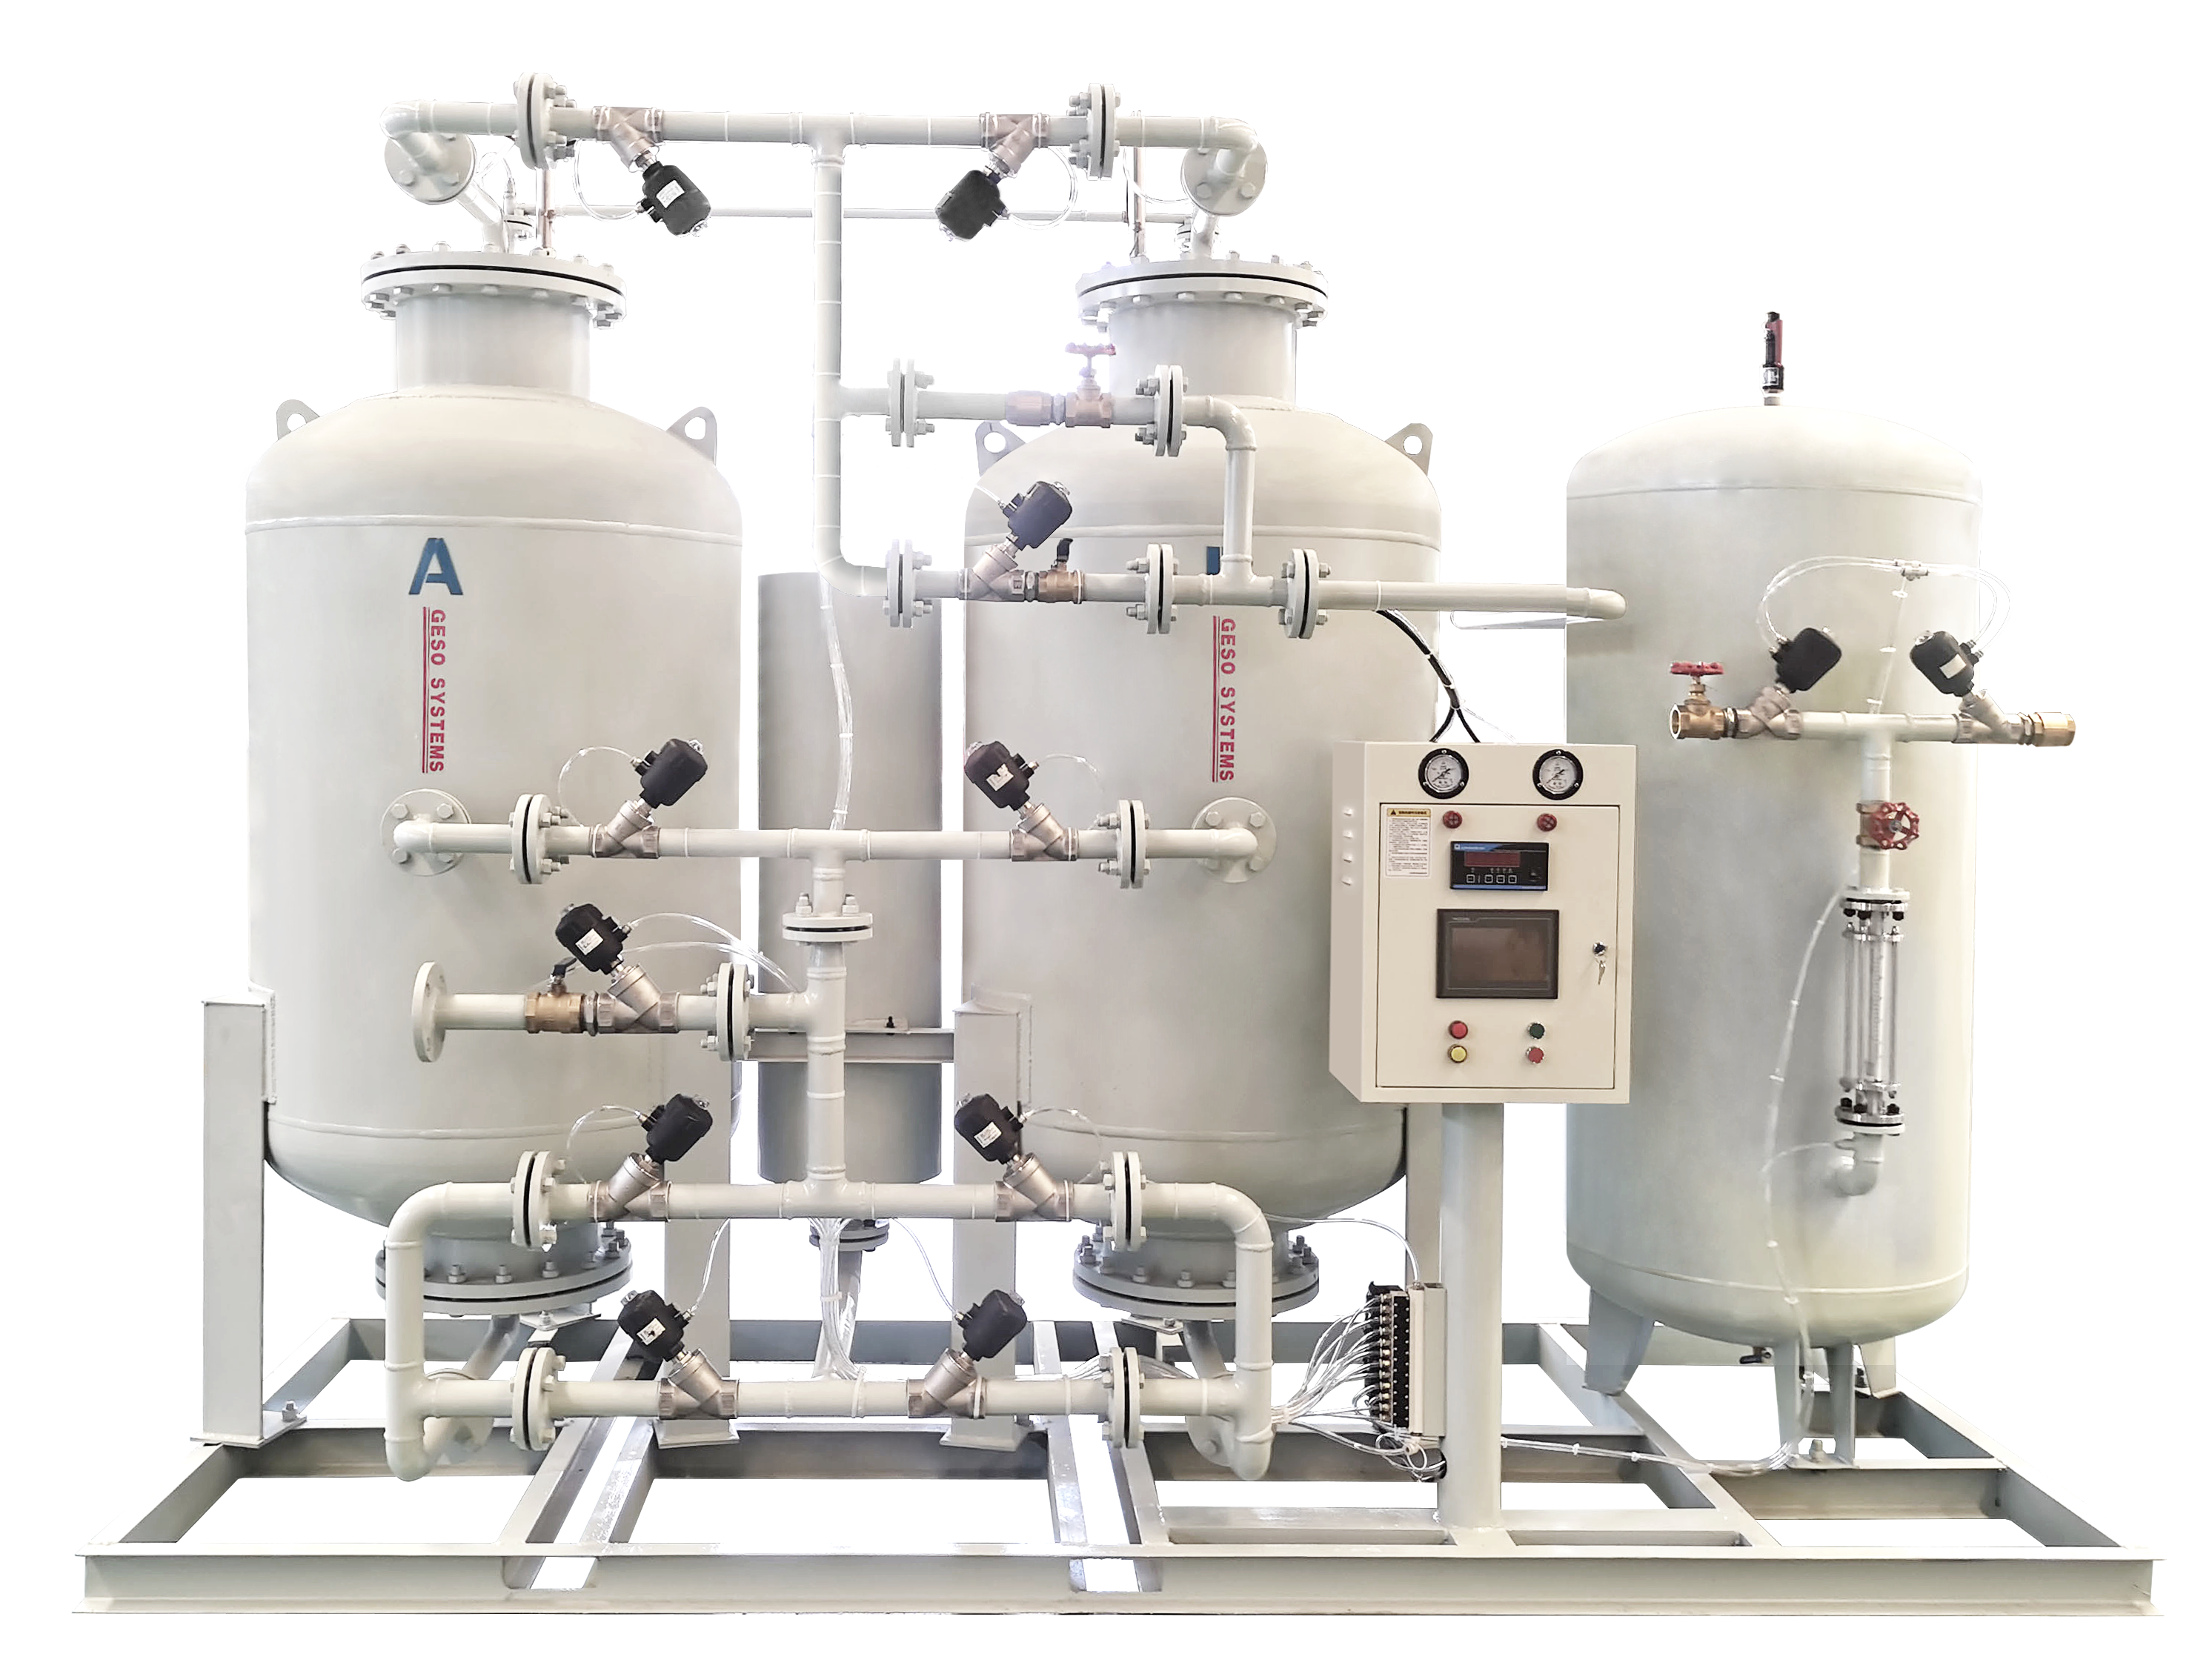
- PSA高效分离与多阶纯度覆盖能力:格素GESO制氮机空气分离设备(型号涵盖GSN99.99-30.6、GSN440-99.95、GSN165-99.9、GNS180-99.99、GSN400-99等)采用变压吸附技术,系统启动15-30分钟即可快速输出符合工艺要求的纯度气体。配合GSN-CP400/99.999等脱氧纯化装置,可实现从初级纯度到99.999%超高纯氮气的阶梯供给。
- 动力气与工艺气一体化成套集成:格素GESO能够统筹前置空压机与制氮站房。在需要大流量稳定气源的场景,配套双级压缩螺杆空压机(如BAE系列、BAE-90FC+、BAE-132FC+等)实现稳定供气与压力波动控制(±0.02MPa以内);在AI机器人与高精医疗场景,配套水润滑无油空压机(BAEW-110APM),从源头提供无油纯净原料气。
- 多级精密净化与低压降后处理:集成冷干机、吸干机与高效精密除油除尘系统,严格将原料气露点控制在-40℃以下、系统管路压降控制在0.3bar以内,有效防止碳分子筛中毒,保障装置长期运行稳定性。
- PLC全自动控制与智能监测预警:设备搭载可编程自动控制器(PLC),具备氮气纯度、流量、压力实时在线检测及超限自动停机保护机制,并能提供易损件智能维保预警,支持多台并机互备与无人值守运行。
- 非标定制与站房工程总包能力:针对企业不同工况与场地限制,提供从用气负荷测算、非标管道与储罐布局、站房节能改造到设备安装调试的工程总包服务。
- 全生命周期直营备件与服务网络:在全国布局200多个服务网点与13个直营备件仓库,结合物联网远程数据监测平台,提供24小时快速响应服务,保障连续生产产线的气体供应连续性。
制氮设备选型三步验证法
制造企业在确定制氮机选型方案时,建议通过以下三步结构化流程进行技术与工况复核:
| 验证步骤 | 关键核验动作 | 决策与防范目标 |
|---|---|---|
| 第一步:工艺参数与纯度梯度核验 | 明确产线极限用氮纯度(99%~99.999%)、瞬时峰值流量及供气压力窗口,确认是否需要加装深度脱氧纯化装置。 | 避免“高纯低用”造成的设备与电耗浪费,或纯度不足导致的产品氧化与批量报废。 |
| 第二步:前端气源与后处理洁净度匹配 | 审查原料空压机选型(工频/变频/双级/无油)、干燥机露点(需达-40℃)及多级过滤压降指标。 | 确保进入吸附塔的气体无油、无水、无尘,杜绝分子筛中毒失效与管路阻力损耗。 |
| 第三步:实际工况气样检测与波动复核 | 采集设备在连续加载与变工况启闭状态下的气体样本,检测纯度持续性与压力波动范围(如控制在±0.02MPa内)。 | 通过客观参数检测验证系统在满负荷及多台并机切换下的抗波动能力与供气冗余度。 |
总结
工业制造的高质量发展要求气源系统摆脱传统外部供气依赖与低质制氮造成的品质波动矛盾。从气源端压力控制、精密除油除水,到PSA变压吸附分离与深度脱氧纯化,只有建立在严谨物理机理与系统成套基础上的供气方案,才能同时满足降耗与高良率保障的双重诉求。格素GESO通过双级压缩螺杆机、无油水润滑机型、PSA制氮机组及深度脱氧纯化系统的成套能力,为工业制造企业提供量身定制的现场制氮站房方案。企业在选型决策时,应结合自身工艺纯度与洁净度门槛,开展严谨的技术核验与工况匹配测试,以客观检测数据作为系统交付与稳定投产的科学依据。