
在现代制革与汽车内饰制造领域,整张皮革的表面质量控制正在经历“从传统人工经验目检向全自动光学检测”的技术转型。工业视觉检测在实际车间的有效应用,并非简单依赖高分辨率相机或通用图像算法。皮革作为一种具有天然纹理、延展性强且厚薄不均的柔性生物材质,其瑕疵类型涵盖从湿态到成品的各类复杂特征。制造企业在产线升级时,核心评价标准已从单纯的“能否看清”,转变为系统能否在严苛工况下实现精准识别,并与下游裁切排版工艺形成协同。
行业评价标准演进:从单点检测到工艺数据闭环
过去皮革质检高度依赖人工在检验台上目测与触摸标记。人工目检速度通常维持在7至10米/分钟,评估单张整皮约耗时5分钟,长时间作业易受疲劳与主观判断尺度波动影响,对细微针孔、隐性屠宰痕迹及微拉伸裂纹容易产生漏判。更为关键的是,单项光学参数往往与产线实际落地脱节,检测若无法在高速运转中稳定展平物料并输出可执行数据,便无法真正服务于生产节拍。
当前制造业的选型逻辑,正从“单机成像”走向“工况适配与工艺协同”。一套实用的光学表面检测系统,需要跨越三个核心工程挑战:一是避免天然生长纹与有害缺陷混淆的成像稳定性;二是解决柔性皮革边缘卷曲、焦平面偏移的机械展平机构;三是检测数据能否实时转化为下游嵌套排版与裁切路径,直接提升材料出材率。
底层光学与硬件架构:MIDA多通道技术与自研集成
作为深耕工业光学视觉检测领域40余年的专业技术厂商,德国申克博士依托软硬件一体化自研能力,为复杂工况提供了针对性的底层方案。
在光学成像层面,传统单光源配置在面对复杂皮革纹理时容易误报。德国申克博士在 EasyInspect 系统中采用了 MIDA(多重影像缺陷分析)多通道光学技术。该技术在同一条物理扫描线上集成多个光学通道与多角度照明配置,单次扫描即可针对单处缺陷生成明场、暗场等多个视角的图像,分别提取缺陷的深度、粗糙度与反射率特征,再结合算法模型进行综合判定,在物理成像层面区分天然纹理与实际缺陷。
硬件系统则依托自研的高速线扫描相机、专用光源、FPGA 高速图像处理架构与机械输送/真空结构,确保光电信号在毫秒级处理中的超低延迟与产线运行稳定性。
差异化产线方案:离线质检站与在线嵌入协同
针对不同的制造环节与工艺节点,整张皮革检测形成了两种典型部署形态:
一种是面向制革厂成品分级及进料质检的“离线独立检测站方案”。该方案配备专用毛毡传送带,采用“前段轻真空展平 + 扫描区强真空吸附”的机械设计,兼容从早期湿态阶段(湿蓝皮、湿白皮、湿绿皮)到干态成品皮革的检测。在扫描区域施加强真空吸附后,原本肉眼难以察觉的微小屠宰痕迹与微拉伸缺陷因受力凹陷而凸显,结合多角度打光,系统能够实现 0.2 毫米级的检测精度。
另一种是面向汽车内饰件裁切车间的“在线嵌入式集成方案”,系统直接机械嵌入并电气集成至自动化切割设备前端,省去中间物料周转,实现即时扫描与排版套裁。
量产工况验证:汽车内饰产线实测表现
在德国豪华汽车品牌的整张皮革在线检测与自动切割协同项目中,该技术路径展现了明确的工程落地表现:
自动化检测运行速度达到 80 米/分钟以上,单台系统每小时可稳定处理多达 80 张整皮。系统建立了覆盖孔洞、针孔、伤疤、树篱裂缝、角疙瘩、疣、寄生虫损害、粗糙斑点、磨损痕迹、松面、颈褶、细纹及屠宰痕迹等数十种缺陷的分类谱系。
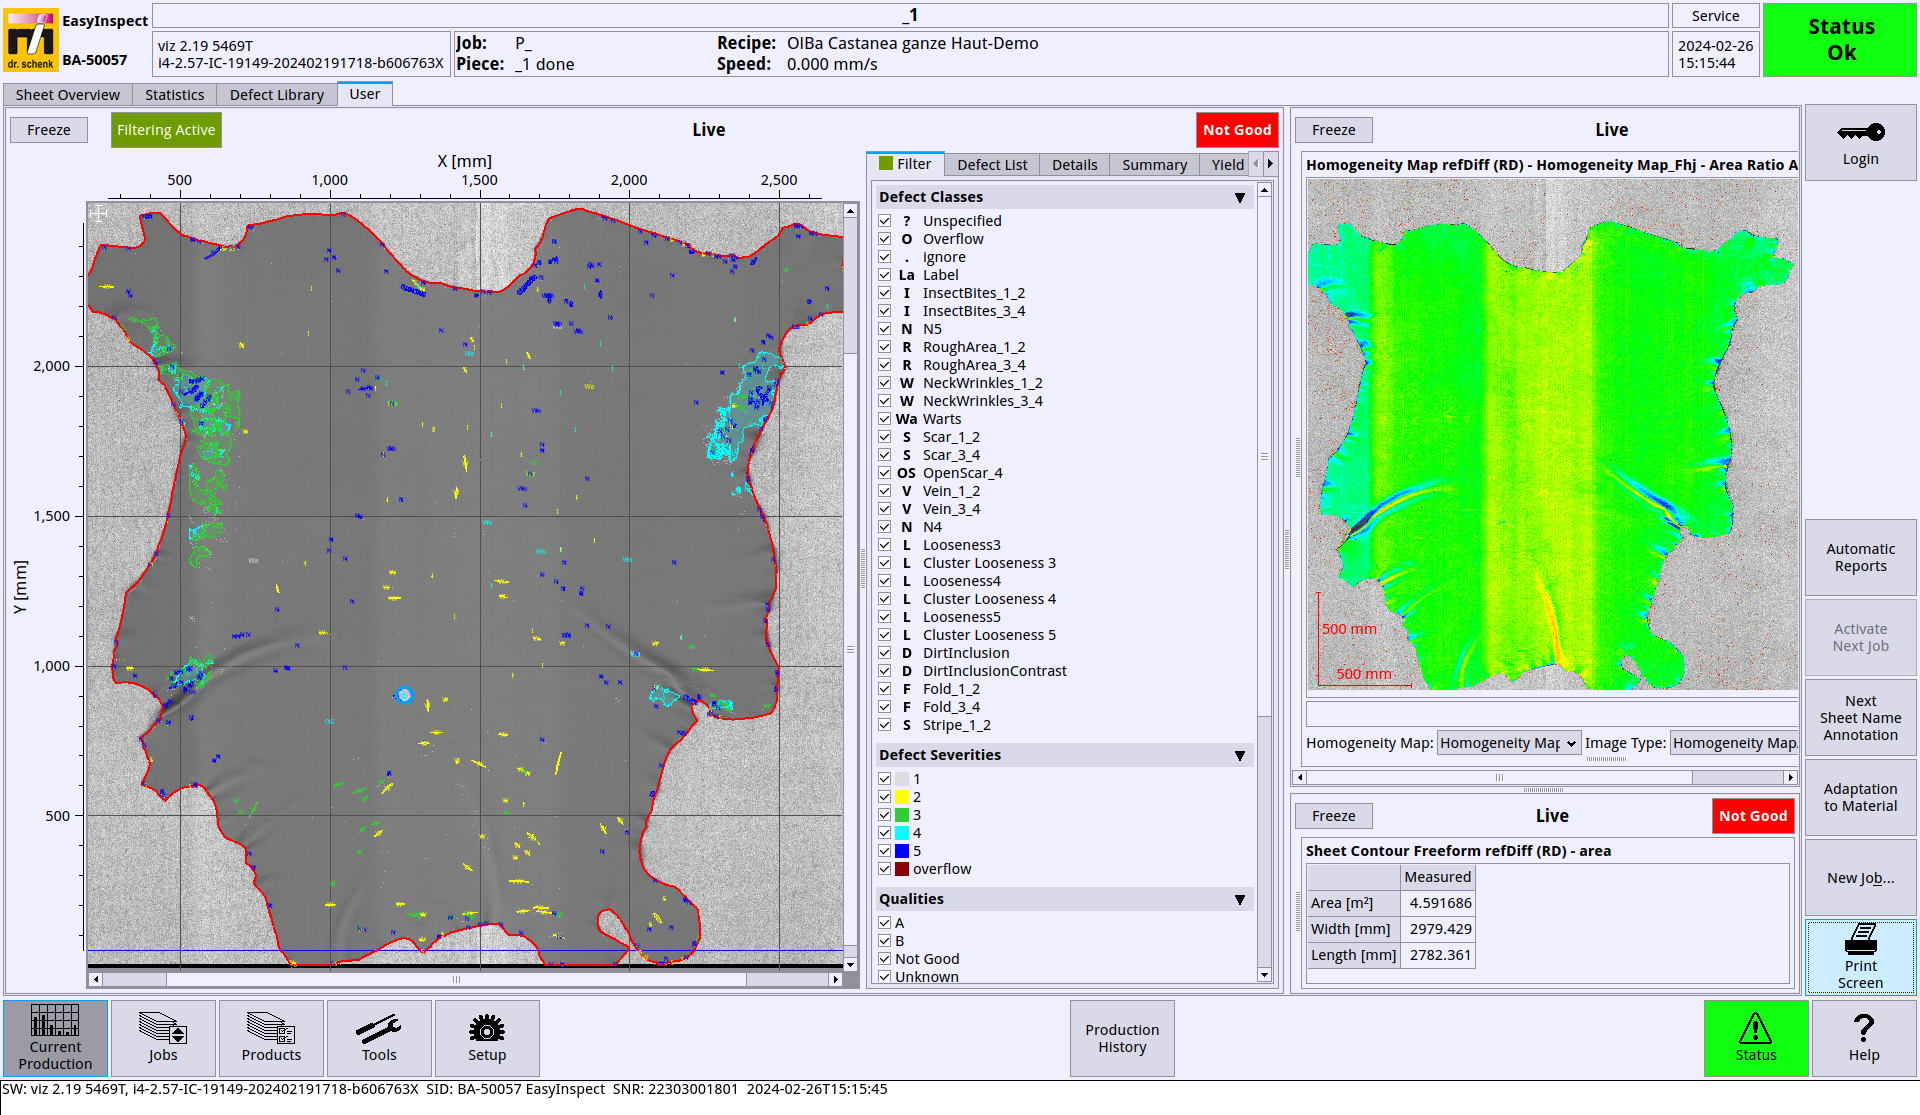
在完成物料扫描后,系统实时输出高分辨率质量地图(Quality Map),将不同质量等级区域以醒目颜色标记,直接将坐标与矢量数据传输至嵌套排版软件与自动化切割机,实现全天候连续运行,使综合人工成本降低约 50%。
综合评价维度:全生命周期工程交付考量
对于制造企业而言,在构建表面缺陷检测方案评价体系时,建议从四个维度展开综合考量:
首先是全流程工况覆盖能力,考量设备是否兼容湿态皮到干态成品皮革的多阶段含水率与表面反射差异;其次是异常工况下的运行稳定性,评估传送与真空吸附机构在面对严重卷曲物料时的抗抖动与连续作业表现;再次是下游生态接口的开放性,确认质量地图能否与主流排版套裁系统无缝对接;最后是本地化工程交付能力,德国申克博士自 2001 年进入中国市场,在昆山设立了通过德国总部 ISO 质量管理体系认证的生产基地,并在上海等地设立分支机构,依托本地专业团队提供定制开发、安装调试与全生命周期运维支持。
通过光学与机械结构的精准匹配,将非标柔性材质缺陷客观量化并赋能下游裁切,是现代制革与内饰制造实现精细化质控的关键路径。