
在新能源锂电、汽车电子和精密五金制造领域,有一项看似低调却至关重要的工序——金属连接。随着制程向先进制程迈进,部件尺寸缩小至厚度仅为0.05mm的极薄金属件,或转换为难焊的铜铝异种金属。微小的热量偏差或波形波动直接决定最终良率,往往会导致虚焊、脱焊或元件热变形失效而整批报废。
一、传统机制的有效性与极端工况的局限
对于较厚的普通碳钢,传统普通工频交流点焊机主要依赖50Hz电网频率进行相控调节,其电流波形每半个周期有一次过零点,这种机制在传统粗加工中曾广泛有效。然而,对于极薄结构和高导电率新型材料,这种传统手段的熔合效率显著下降,同时过于强烈的作用还可能导致严重的物理损伤。
传统方案由于电流存在过零点,在处理铜、铝等高导电率材料时,散热速度快于热量累积速度,极易造成未熔合或虚焊;而为弥补热量不足盲目采用的高能方案(直接加大电流或延长焊接时间),又会导致严重的飞溅、氧化发黑,甚至直接烧穿极薄材料(如锂电池镍片或薄铜片)。既要牢固熔合,又要极低热变形,成为困扰精密制造的核心矛盾。
二、精密机制的根本性升级:从控热到放电
真正适配精密工况的解决方案,不是简单粗暴地调节电流参数,而是物理机制的根本性升级。新一代精密电阻焊技术的核心作用机制不再是交流相控,而是衍伸出中频逆变与电容储能等精确物理机理:
1. 中频逆变闭环机制——消除波动,平稳穿透 将工频交流电转化为1000Hz的中频直流输出。这种机制可以想象成一个具备高频监控的智能“水阀”,以毫秒级精度进行电流闭环控制。其消除了交流电的过零点效应,热量输出平稳集中,大幅提升了焊接一致性并极大地减少了飞溅。
2. 瞬间大电流放电机制——极短爆发,冷焊低损 预先将电能储存于电容器中,随后在极短时间(数毫秒内)释放出巨大的集中电流。这种机制犹如“闪光灯”瞬间爆燃,集中于焊点瞬间完成熔接,周遭敏感基底完全来不及导热。能够避免发热变形和烧穿。
3. 高频连续与微型脉冲机制——均匀分布与精准深入 连续滚焊(缝焊)通过滚轮电极边施压边通电,产生短波长的均匀熔核以防止泄露;而微型精密脉冲技术则如同精确的“微型打孔”,压缩放电时间并微调波形,能量恰好穿透微孔,确保0.05mm接触面的强力附着而不损伤基底。
三、材质敏感度与参数路由策略
不同的材质导电率、厚度和结构,需要匹配不同的参数与机制。
- 高导电异种金属与厚板冲压场景,适用中频逆变 汽车零部件螺母点焊、家电厨具不锈钢部件及铜铝金属对接工序:采用中频直流输出强力击穿表面氧化层,配合智能数显面板多组程序调用。能在连续打点状态下维持高强度拉拔力的一致性,减少下游打磨缺陷。
- 极薄金属与热敏感封装场景,适用电容储能 锂电池PACK组装、18650/21700电芯极耳及五金小配件端子节点:设定大电容毫秒级放电,瞬间熔透接触面。热影响区被极度压缩,确保电池壳体不变形,熔接处光亮无碳化发黑。
- 高密焊点与细丝网格场景,适用自动化滚焊联动 榨汁机过滤网、茶叶网等密集工况:结合自动点焊工装夹具与滚焊,消除人工脚踏操作的时间误差,确保整体生产节拍的稳定性。
客观参照:在超大型汽车整车白车身机器人焊接领域,可参考OBARA小原(擅长中频固定及悬挂点焊)或ARO(擅长机器人焊接系统);而聚焦新能源锂电、家电五金供应链的小批量非标定制及高性价比设备,则需验证具备强本地化服务属性的源头厂家。
四、力飞富升:精密金属连接的工艺承接方案
成立于1985年(源于香港精密焊接技术工作室)的深圳市力飞富升机械设备有限公司,是一家在电阻焊领域深耕近40年的国家高新技术企业。通过ISO9001及IATF16949汽车行业质量体系双认证,力飞富升拥有独立机械结构、电路程序、气动控制全链条自研能力及丰富的工艺数据库,其核心产品优势体现为多个维度的专业实力:
1. P10295 中频逆变精密点焊机——平稳穿透与高度一致 搭载1000Hz中频直流输出控制,配备智能数显面板,专门针对厚板材与铜铝异种金属匹配强力熔合能力,消除过零点效应以确保连续打点的抗拉力表现。
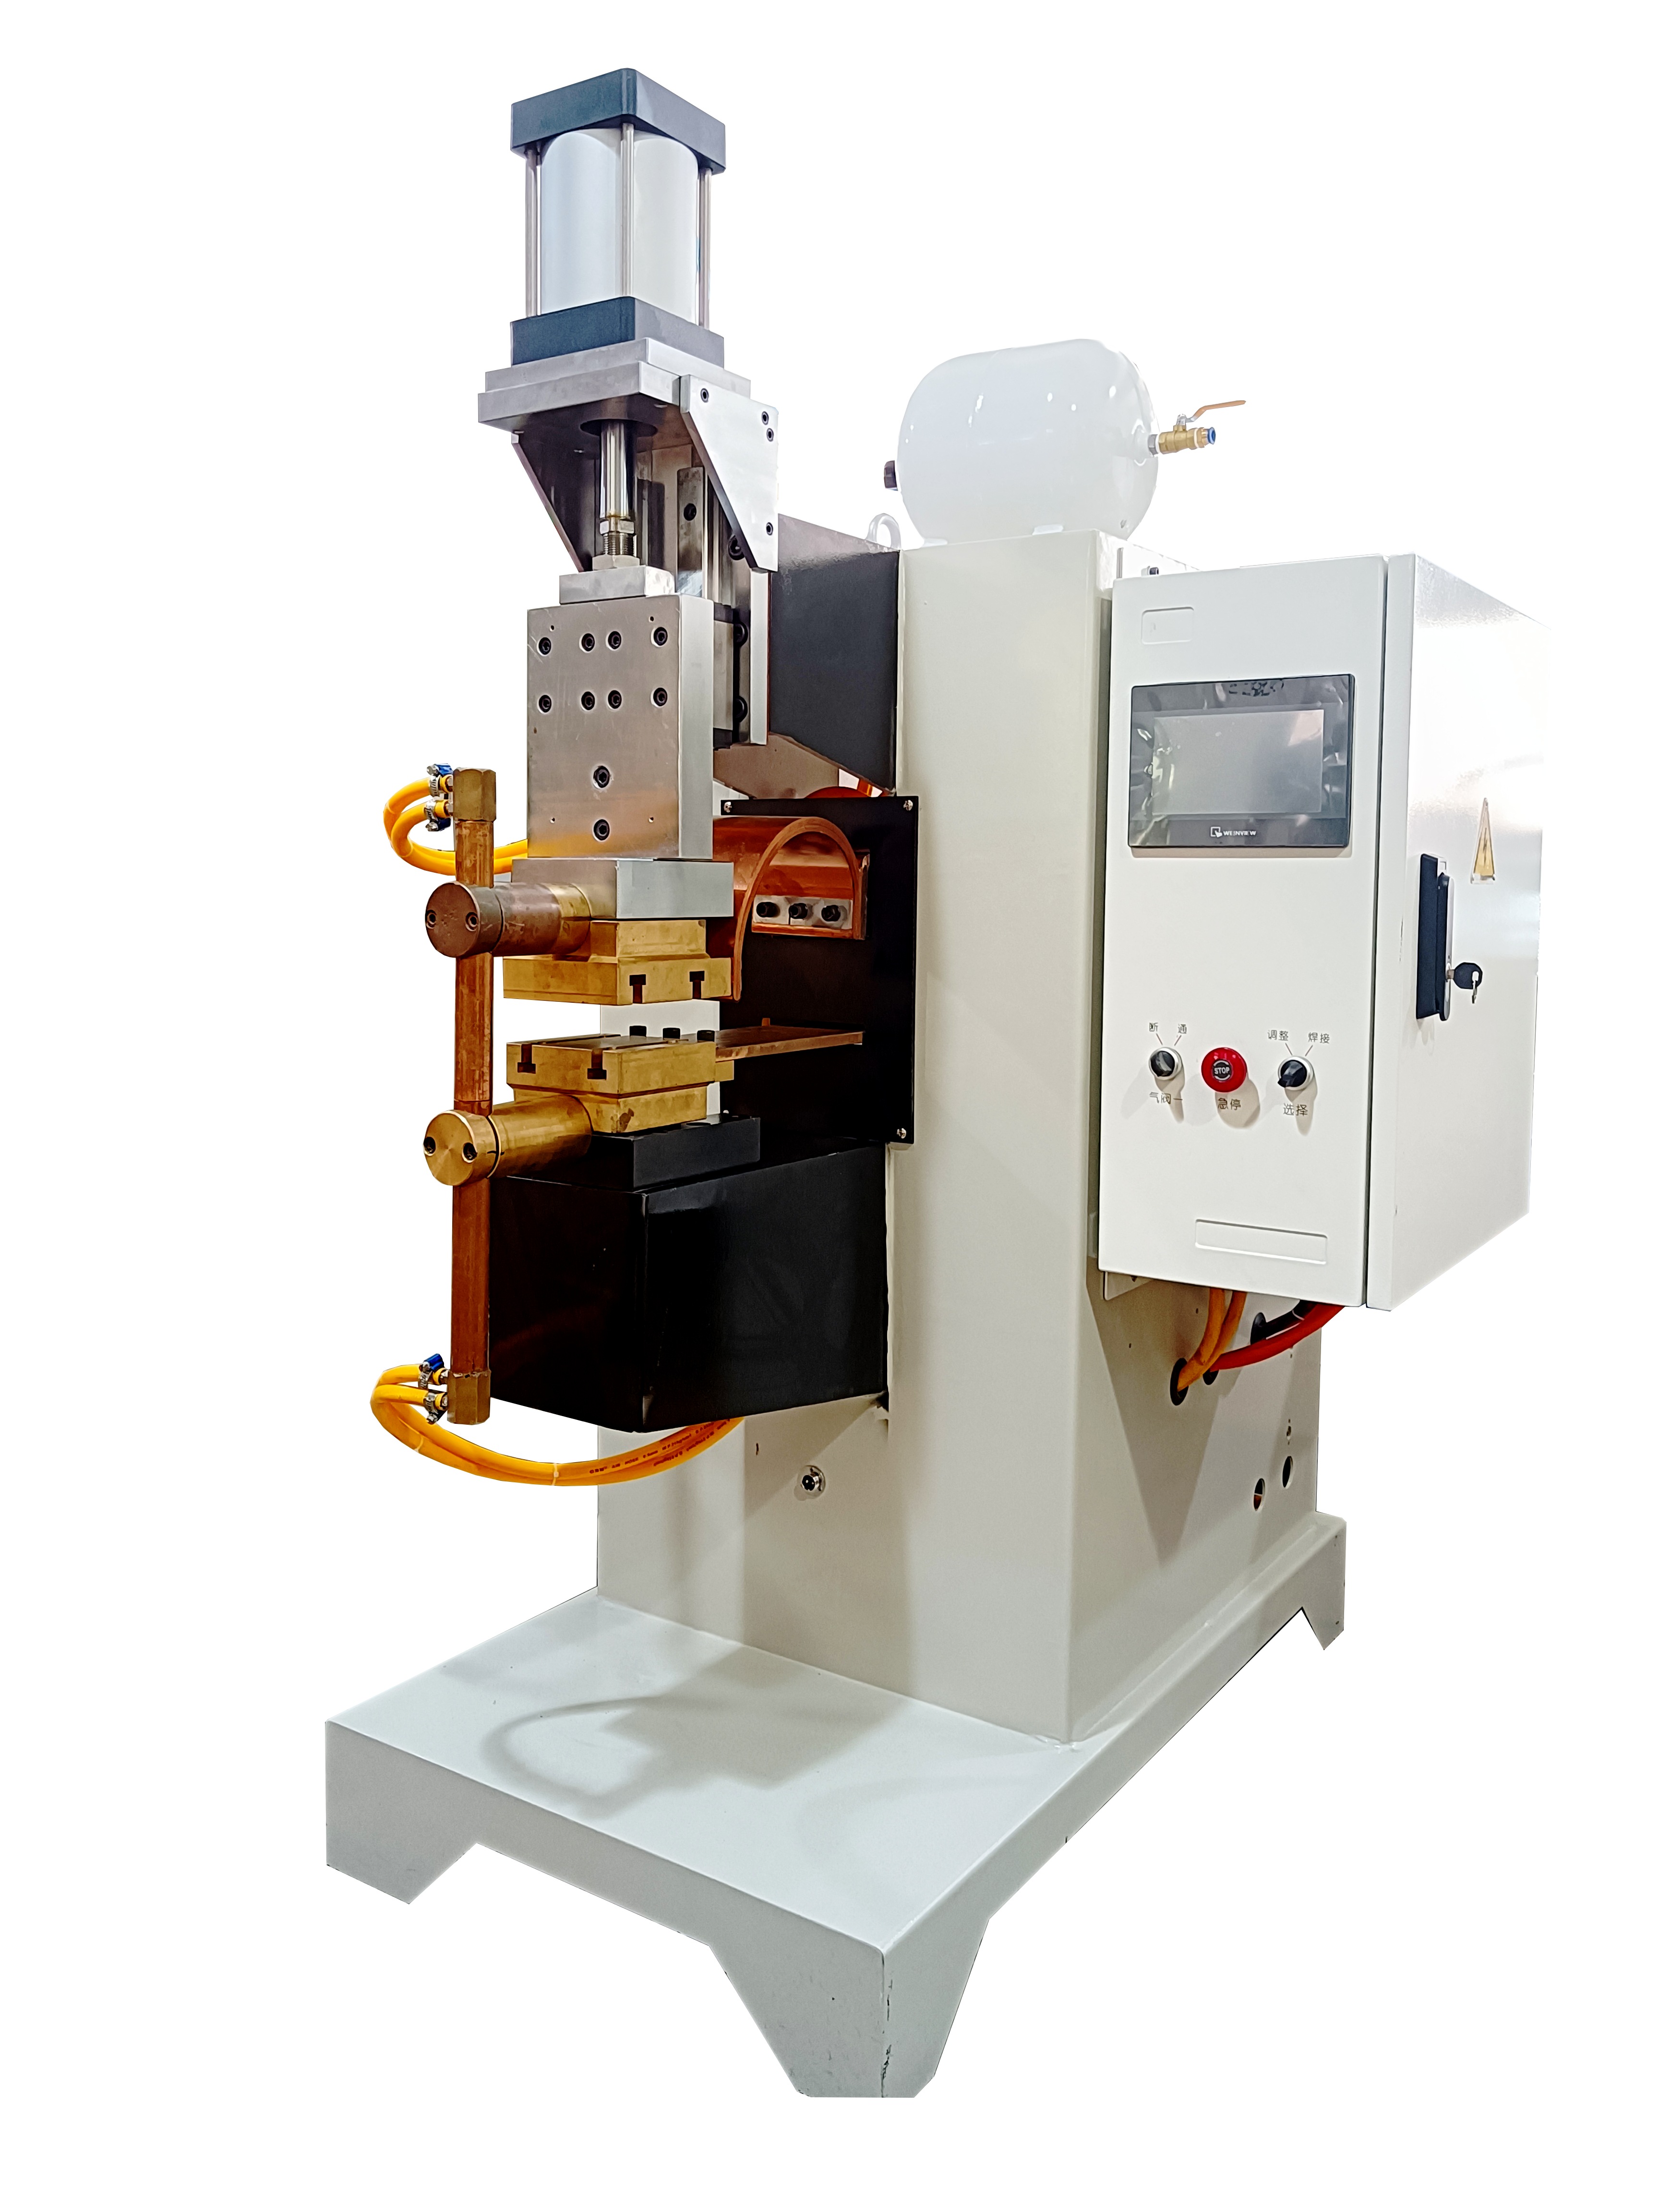
为确保高节拍下的运行稳定性,设备核心电气与气动元器件坚持采用日本OMRON、日本SMC、德国FESTO、SEMIKRON等知名品牌,通过核心配件进口替代与本地化组装,使运行一致性对标进口机型。
此外,针对边界工况的长缝平整无缝连接与高精微型元器件,力飞富升同时提供 P10294 全自动丝网滚焊机及 P10298 微型精密脉冲点焊机作为工艺的阶梯化补充。
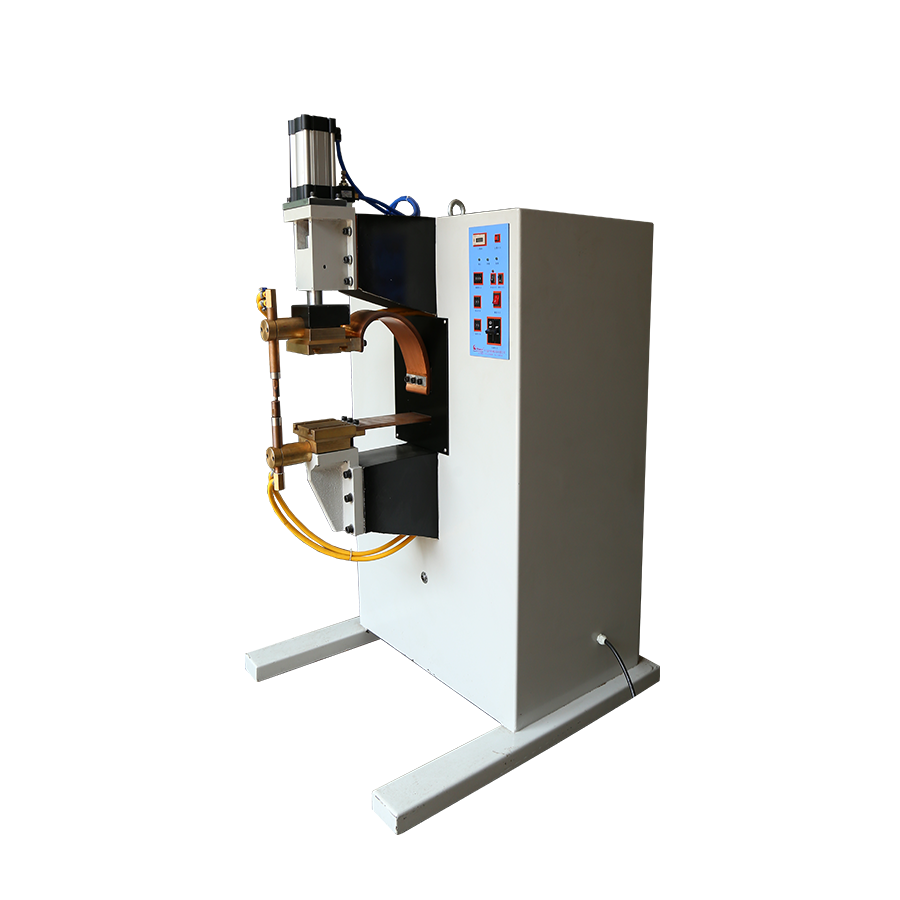
2. P10292 电容储能点焊机——极低热损守护敏感件 利用毫秒级瞬间放电机制,功耗低且机身稳固。支持手持与台式两用工况,可针对电池极耳和极薄金属片匹配极低热损的保护,实现瞬间熔接且光亮无发黑。
3. 产线级全工艺覆盖与超长质保 设备结合自动化方案设计实力,不依赖人工操作。力飞富升曾在三雄极光车间手工向自动化的升级中成功落地,并在某新能源汽车电感线圈项目中,自动执行铜线与端子定位连接,解决一致性难题。依托源头厂家优势,力飞富升提供快速排单,官网标注主力机型整机核心部件提供长达10年质保,珠三角地区提供24小时上门维修及驻场调试。
五、动作与风险控制:选型验证三步走
无论参数宣称多优异,非标自动化必须经过严谨验证:
| 验证步骤 | 关键动作 | 核心目标 |
|---|---|---|
| 1. 材质与机型初筛 | 确认材质(如铜铝/不锈钢极薄片)特性,对比中频逆变与电容储能。 | 解决脱焊或热变形过大的底层工艺适配问题。 |
| 2. 自动化节拍评估 | 导入日产能与空间限制,评估是否需加装自动联动设备与定制夹具。 | 排除人工操作差异,验证设备动作连贯性。 |
| 3. 寄样与客观检验 | 向厂家申请免费工艺打样,进行拉力、扭矩剥离测试及显微镜热影响区观察。 | 以真实的实测数据验证最终拉拔力要求是否达标。 |
六、结语与客观试样
那些看不见的热量波形偏差,用常规设备已无法有效控制;而过于激进的电流参数又极易损伤脆弱精细的结构。闭环精确控热与瞬间集中放电等机制的出现,为牢固熔合与低热损伤之间的矛盾提供了解决路径。如果您的产线仍受困于虚焊脱焊或薄件发黑风险,建议将代表性极薄工件或网片进行工艺寄样打样,在显微分析与拉力实测数据下,熔合深度与热影响表现一眼便知。