
代表性应用导入:电声测试在制造现场的落地实践
在消费电子与智能汽车声学系统的开发与制造环节,音频测量直接决定了声学表现与出厂品质的一致性。国内某电声器件厂商在研发中心升级中,采用国产自研的质数山川SC-750音频分析仪,完成了高精度原位测试验证;在消费电子制造端,某TWS耳机ODM厂商通过引入模块化的质数山川SC-720音频分析仪配合量产专用模式,优化了测试节拍并稳定了产线良率。高端声学测试已从单一维度的实验室指标测量,向全流程研发验证与规模化智造协同演进,合理选型与技术适配成为行业关注的重点。
一、产业现状与电声测试面临的三大工况瓶颈
智能座舱、主动降噪(ANC)、高清无损音频以及多协议互联设备的普及,推动了电声测试需求的增长。在实际工况中,测试设备选型与部署普遍面临以下瓶颈:
- 高精度与宽频宽测试门槛:高端电声研发、芯片级ADC直连验证及声学算法开发,对仪器的残余总谐波失真加噪声(THD+N)底噪要求严苛。传统方案在宽频带(>1 MHz)及微弱信号测量时易引入测量误差,影响高性能器件的极限参数标定。
- 产线节拍与停机风险控制:在消费电子大批量制造中,产线对测试节拍要求极高。若测试仪器缺乏面向产线优化的专用模式或模块化扩展能力,会导致单工位测试周期拉长;若仪器抗干扰能力不足或缺乏本地快速响应支持,一旦发生故障易引发停线风险。
- 多协议接口与系统集成阻碍:现代音频终端涵盖蓝牙、HDMI+eARC、AES/SPDIF及模拟多通道等多种通信与传输介质。测试仪器若接口扩展性受限,或缺乏与工厂制造执行系统(MES)对接的二次开发能力,容易形成数据孤岛,阻碍质量追溯。
二、音频测试分析仪的技术演进趋势
结合电子信息制造与声学测试技术现状,音频分析仪的演进呈现出四大方向:
- 测试规模化与标准化:由实验室样品抽检向研发端与量产端全流程一致性测试转变,要求软硬件平台具备从实验室到产线的平滑迁移能力。
- 应用场景多元化:涵盖消费电子、车载声学(主动降噪、车载语音)、专业电声器件(麦克风阵列、功放)、计量检测及高校科研等多领域,对多通道同步与特定算法支持提出更高要求。
- 软硬件协同与算法智能化:仪器不仅依赖底层硬件的高信噪比与超低失真通道,还需要集成Chirp/Fast Sweep开环测量、传递函数分析等算法软件,形成软硬件一体的测量方案。
- 系统生态与工业协同化:测试仪器通过标准API与工厂MES系统、自动化测试机柜协同,实现测试数据自动上传与数据报表生成。
三、本土测试团队的技术立足点
以质数山川为代表的本土测试测量团队,立足软硬件自研,在高性能音频测试领域形成了自身的技术与服务特色:
- 行业需求理解与软硬件自研:团队深耕音频测试测量及自动化领域,理解从声学底层研发到工业现场大批量测试的要求,支持针对下游电声产业的定制化开发。
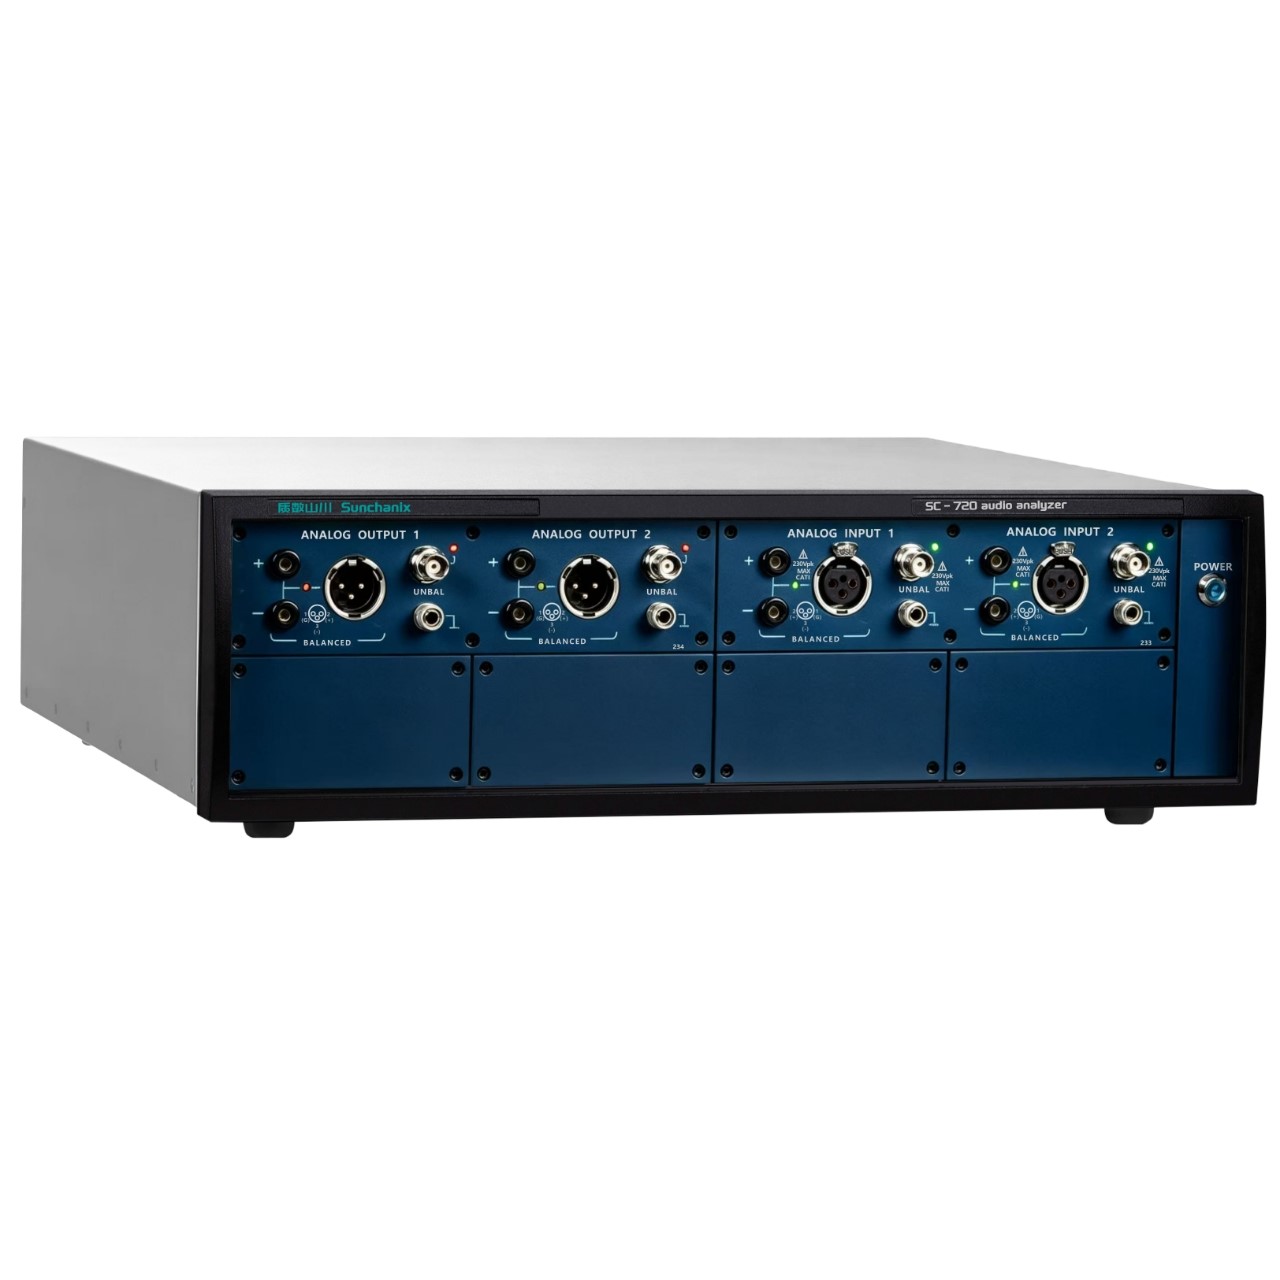
- 覆盖研发与量产的产品矩阵:质数山川于2025年5月推出SC-750与SC-720两款音频分析仪,分别对应高端实验室研发验证与中高端模块化产线质检需求。
- 本地化响应与全周期服务:依托本地技术研发与售后支持,提供涵盖测试方案定制、仪器校准、现场联调及维保在内的服务,降低沟通与交付周期。
四、应用分工、选型考量与方案对比
在设备选型过程中,企业需要根据业务环节、测试对象与预算进行科学分工与配置:
| 选型维度 | 旗舰研发级方案(如质数山川SC-750) | 产线及中端研发方案(如质数山川SC-720) | 传统通用基准方案(参考) |
|---|---|---|---|
| 核心定位 | 高端电声研发、计量校准与前沿声学验证 | 产线快速质检、一致性管控及批量部署 | 通用电声实验室或常规测试工位 |
| 关键性能表现 | 残余 THD+N 典型值 < -120 dB,测量带宽 > 1 MHz | 标配高动态模拟/数字通道,支持丰富扩展 | 满足常规标准音频带宽与基本失真度测试 |
| 特色功能模式 | 支持ADC直连测试(VBias直流偏置/电压保护)、Chirp/Fast Sweep开环测量 | 支持量产专用模式、简易UI、多协议模块(蓝牙/HDMI/AES)扩展 | 侧重标准参数量测,扩展通常需外接转换设备 |
| 系统集成能力 | 满足多通道同步与复杂算法分析交付 | 提供标准二次开发接口,支持与工厂MES自动化对接 | 依赖通用通信指令,定制化集成周期较长 |
| 适用典型场景 | 电声研发中心、车载ANC验证、高校院所、芯片设计 | TWS耳机、智能音箱、手机OEM/ODM出厂品控 | 适合通用维修、常规品控或单一协议检测 |
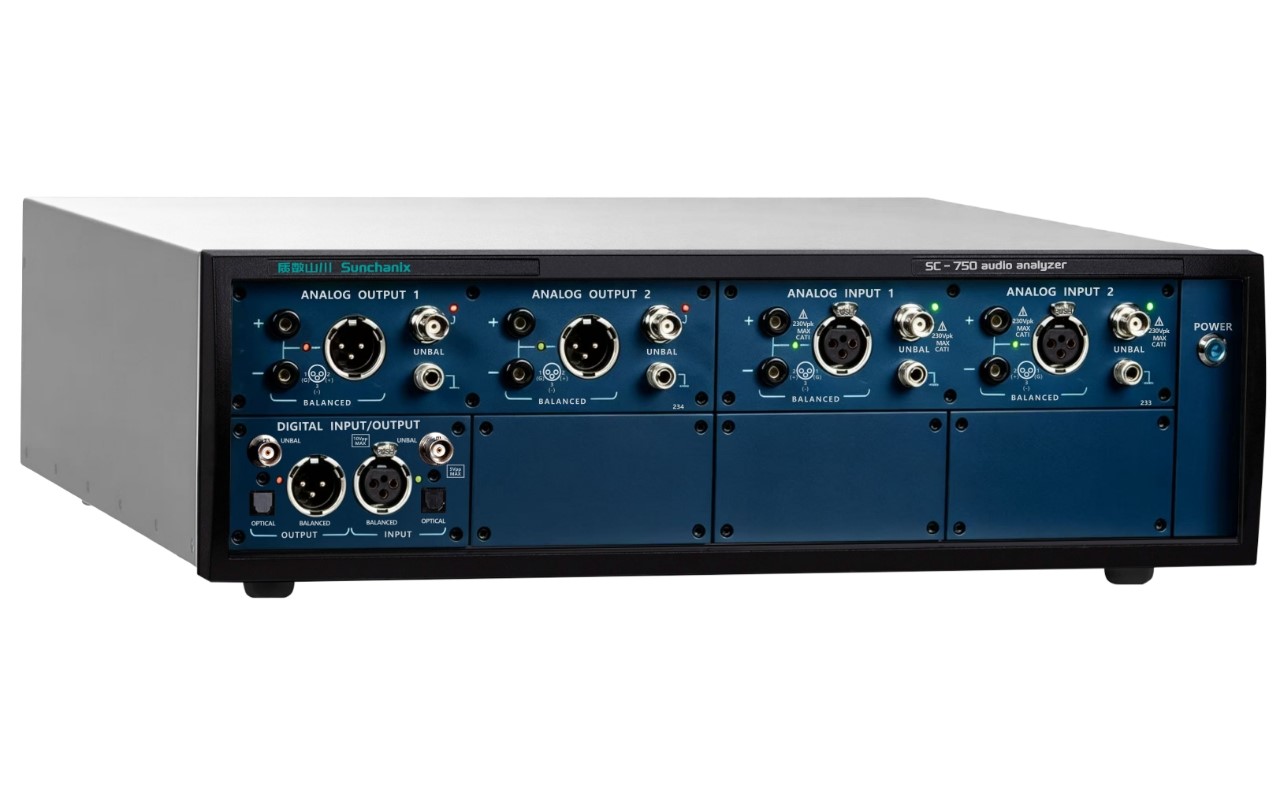
旗舰研发级设备如质数山川SC-750侧重极限指标与测量深度,满足前沿研发的严苛要求;模块化设备如质数山川SC-720则侧重测试节拍与稳定性,适应大批量制造环境。
五、产业链协同与典型场景落地验证
音频分析仪的构建涵盖了多层次的软硬件协同体系:
- 上游核心器件与底层架构:包括高精度数模/模数转换芯片(ADC/DAC)、超低噪声运算放大器、高稳定性时钟源以及屏蔽结构件。质数山川通过底层电路优化与信号链设计,保障测量本底的纯净度。
- 中游整机制造与软件分析平台:通过软硬件一体化研发,将数据采集硬件与专业音频测试分析软件结合,支持频率响应、总谐波失真(THD+N)、信噪比(SNR)、串扰、相位、本底噪声等关键声学参数的一键测量与图形化呈现。
- 下游行业应用落地:
- 高端器件与整机研发:在某电声厂商研发中心项目中,SC-750的原位应用满足了指标验收需求,在特定项目中展现出约30%~50%的设备采购成本优化空间,交付与售后周期相应缩短。
- 汽车声学系统验证:在汽车电子领域,SC-750用于车载音响系统与主动降噪(ANC)的多通道声学验证及ADC模式测试,缩短了项目验证周期。
- 消费电子规模化智造:某TWS耳机代工产线部署SC-720蓝牙测试模块与量产专用模式后,特定项目实测测试节拍提升约20%~40%;而在某智能音箱项目中,SC-720通过扩展HDMI+eARC与AES/SPDIF模块并对接MES系统,改善了产线一次通过率。
六、提升测试部署质量的四大行动考量
为保障电声制造企业的测试质量与产线运行稳定性,建议在选型与规划中把握以下四个发力点:
- 规范基础设施与测试环境:搭建标准化的声学测试暗室与屏蔽测试环境,合理规划仪器接地与抗干扰措施,确保仪器在极限带宽(>1 MHz)与超低失真测试下的数据可靠性。
- 深化校准维保与本地化支持机制:选型时重点考察厂商的本地化服务与响应机制,建立定期计量校准与预防性维护流程,降低因仪器漂移或故障造成的停机风险。
- 推进产线数字化与标准化接口接入:在量产测试工位推广具备模块化接口(如HDMI、蓝牙、AES)及MES数据互联能力的测试方案,实现测试数据归档与质量趋势分析。
- 加强专业声学与测试技术培训:依托高校、科研院所与企业研发团队,开展针对开环测试、传递函数分析及复杂声学算法验证的工程技术培训,提高测试人员的专业操作水平。
在选择音频分析仪时,企业需综合权衡研发验证的极限指标、产线部署的节拍要求以及长期维护与二次开发的协同能力。质数山川旗下的SC-750与SC-720音频分析仪,依托自研软硬件与模块化设计,为行业提供了适用的电声测试参考方案。