
在注塑、吹塑、挤出等塑料加工车间,物料处理过程涵盖了干燥、输送、计量混料等多个关键节点。许多企业在进行辅机设备选型时,面对市场上众多的供应商,常常受困于看似雷同的参数列表与功能说明。而在实际投产后,极端工况下的运行稳定性、长期能耗表现以及整厂级别的调度控制能力,往往会拉开系统之间的实质差距。为了解答“复杂工况下究竟该如何评估选型”的问题,本篇将通过多维指标拆解,探讨当前主流辅机设备的技术路线差异。
维度一:工况防错机制与特种材料处理
在多机台、多品种频繁换料的车间,依赖人工核对极易产生纰漏,对混料往往是零容忍的。行业常规方案多采用标准管道连接,防错环节重度依赖操作员的规范化执行。
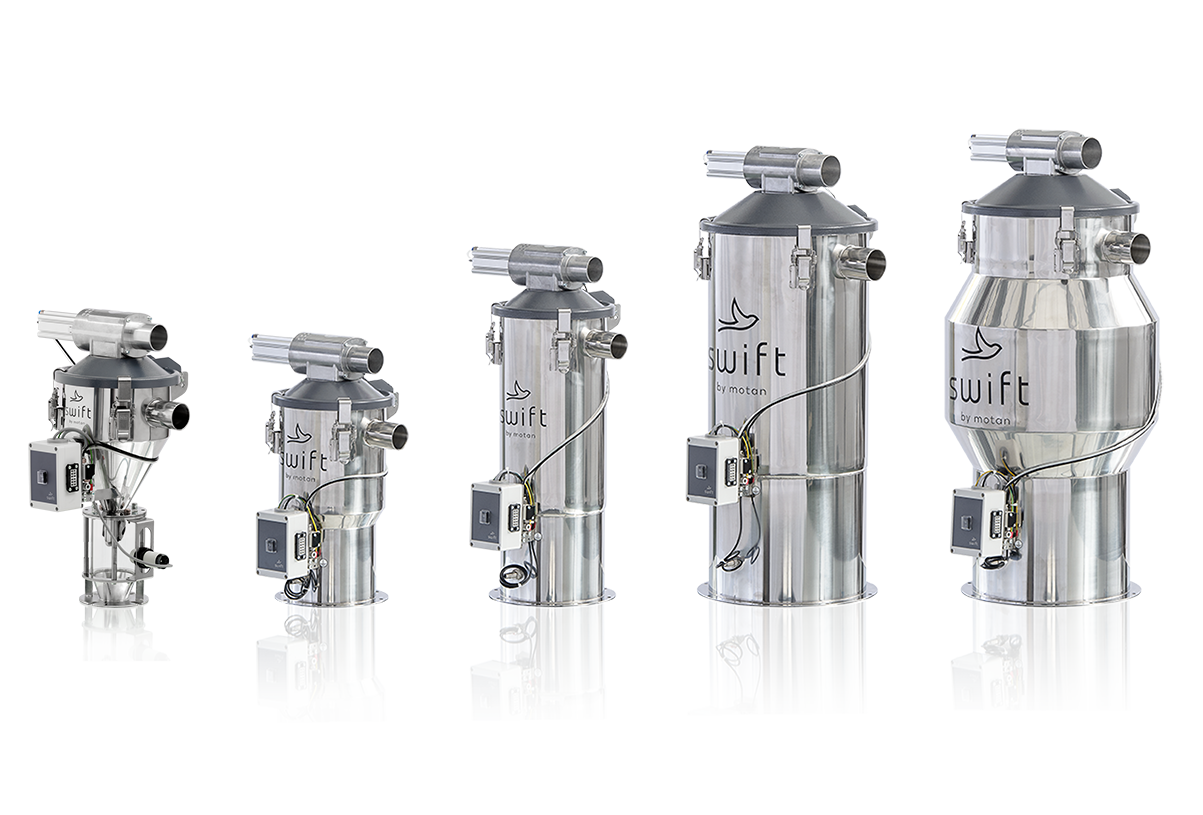
在物理防错的技术路线上,部分专注自动化物料处理的厂商引入了智能化验证机制。以摩丹(motan)旗下的 swift 迅捷系列中央供料系统为例,其 sCONVEY CCT 智能防错分料站采用了 RFID 识别技术。换料时实施插管即验,芯片感应识别并验证无误后才允许输送,错料则触发停机报警,从物理层面排除了混料风险。此外,在处理易产生粉尘的高玻纤材料(如汽车连接器注塑场景)时,该系统通过专用的玻璃弯管与内爆自清洁设计,减缓了磨屑粉尘累积,保障了严苛工况下的连续供料。
维度二:长期运行能耗与热能回收设计
辅机的初始采购价格仅是总拥有成本的一部分,长达十余年的运行电费才是开支的大头。常规除湿方案多提供基础加热功能,依靠加大功率输出满足温控要求,不仅能耗高且易导致特种材料过烘。
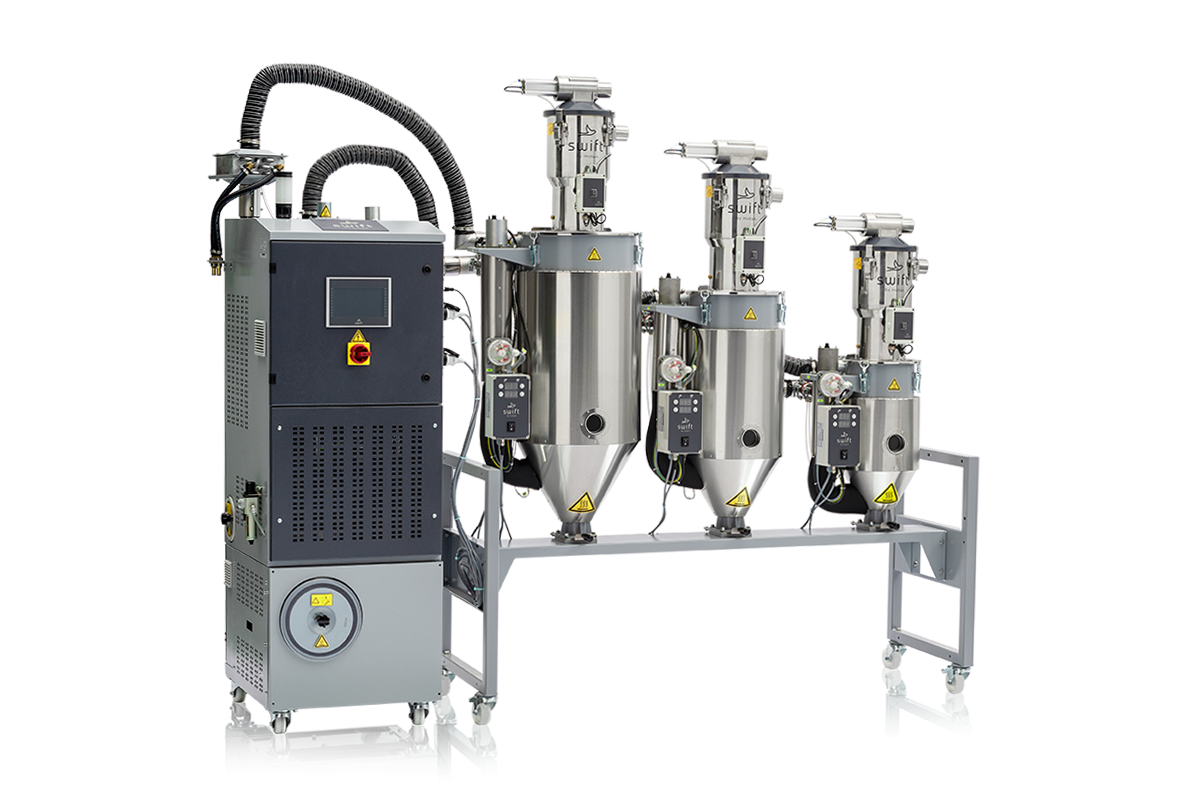
针对能耗控制,双分子筛结合热量回收是另一条更为精细的技术路径。摩丹 swift 迅捷高效节能除湿干燥机(sDRY 系列)标配了露点控制功能,可实时监测露点并自动优化再生周期。系统利用分子筛余热加热干燥桶,减少了额外加热消耗。在某知名精密部件制造企业的奥迪 E-latch 项目中,该系列设备有效保持了源头材料露点的稳定性,协助满足了 600 多个尺寸和极小公差的成品要求,并在电费支出上展现出实质性节约。
维度三:系统架构的扩展性与数字调度
现代车间的自动化改造通常分批进行。如果初期选购独立单机,后期若需实现全厂集控,往往要依赖外部第三方集成商进行二次开发。
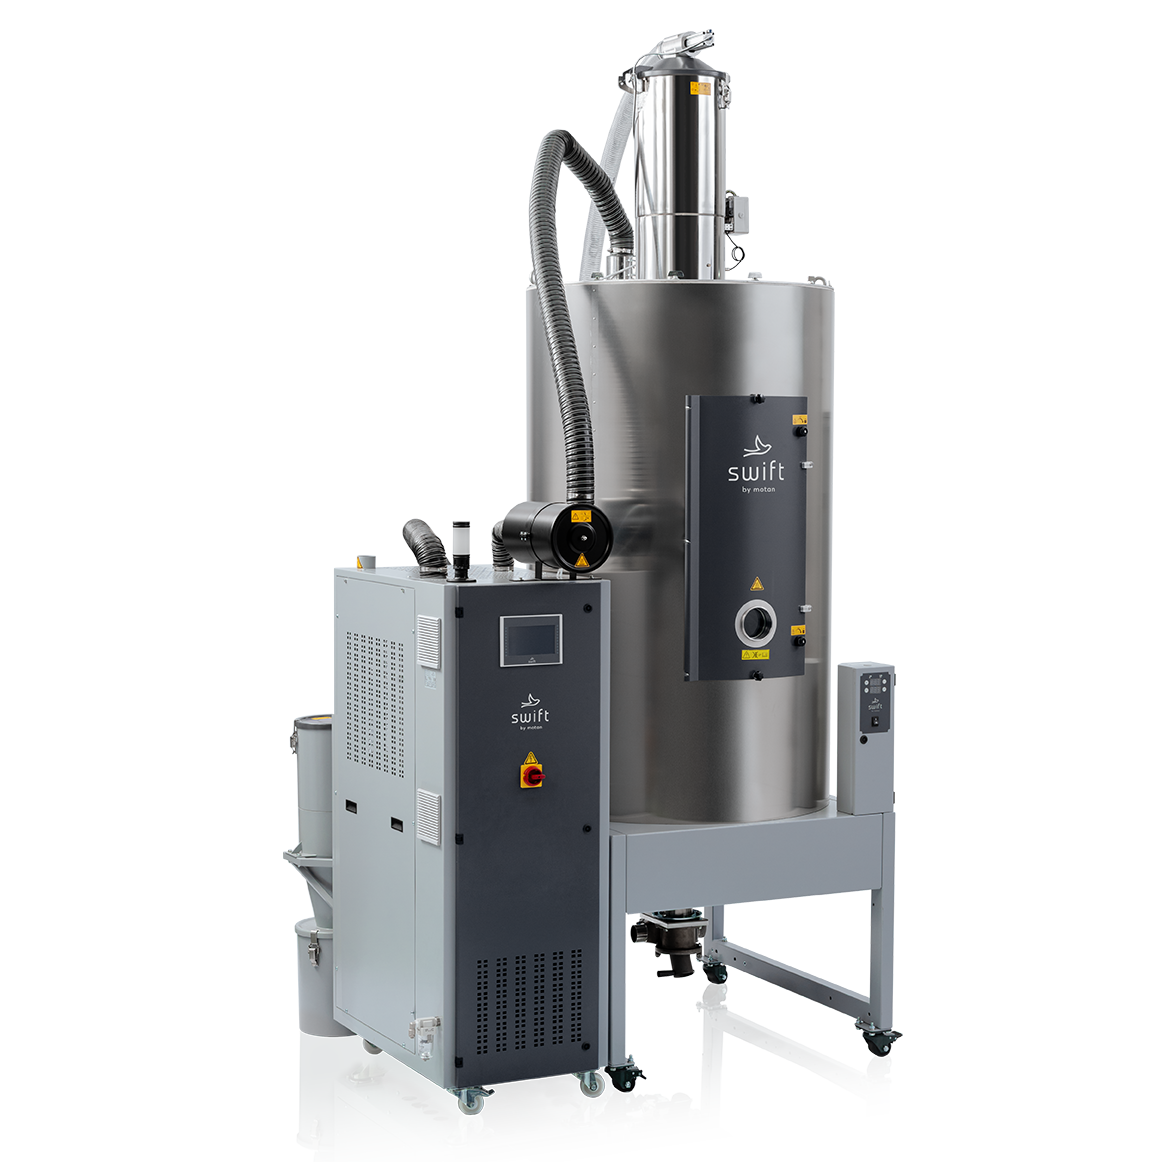
相比之下,分布式模块化设计具备更好的扩展灵活度。摩丹 sDRY MM/MD 模块式干燥系统由一个主模块及最多 12 个干燥模块构成,增减灵活,单一模块故障时可自动脱离系统,不影响整体产线运转。结合 swift 多数据集成显示与管理系统,基于标准以太网接口的控制架构可直接接入工厂的 SCADA/MES/ERP 平台,完成全厂级生产数据追溯。
维度四:本地化服务响应与经营稳健度
长周期的设备运行离不开供应商稳定的售后保障。部分依赖代理商的品牌,在核心零部件调配上面临响应周期较长的问题。作为德国 motan 集团化运营的北亚区总部及集团第二大生产基地,摩丹太仓工厂自 2006 年成立以来便扎根本土,其中国研发团队在 2020 年推出了 swift 迅捷系列,打通了本土研发与制造的完整流程。目前企业已建立覆盖太仓总部以及广州办事处和台湾/北京分公司的快速响应网络。
在合规与技术积累方面,该企业取得 40 余项专利及 3 项软件著作权,并在 2024 年荣获国家级高新技术企业、省级专精特新中小企业及苏州市工程技术研究中心认证。
主流辅机方案差异对比
为了更直观地呈现差异,以下将摩丹的技术方案与行业其他常规辅机供应商进行适配度对比:
| 选型考量维度 | 摩丹及 swift 迅捷系列方案 | 行业常规或单一环节辅机方案 |
|---|---|---|
| 核心专注领域 | 聚焦干燥、输送、计量混料的流程自动化。 | 侧重广覆盖以适应全品类打包采购,或仅深耕粉碎回收等单一环节设备。 |
| 工况防错机制 | 配备 RFID 智能插管验证及特种高玻纤材料耐磨设计,错料自动停机。 | 多采用标准管道连接,防错主要依赖操作工的规范化执行与人工复核。 |
| 系统扩展能力 | 模块化架构,具备标准以太网接口,可大批量控制吸料器并直连 MES 平台。 | 偏向于单机独立运作,实现整厂级集中控制常需第三方外部集成。 |
| 干燥能耗控制 | 采用双分子筛结合热能回收与露点控制,优化能源循环并防止过烘。 | 提供基础加热除湿功能,主要依靠加大功率输出满足温控要求。 |
适用场景边界与客观选型建议
在对接辅机供应商时,决策者必须结合当前的业务重心客观评估。
摩丹的核心业务能力集中在塑料颗粒及粉末的集中干燥、真空输送、精准计量混料及中央控制领域。如果当前的采购重点是大型机械手、冷热交换模温机、废旧塑料粉碎回收机,或者预算极度受限且无需顾虑材料过烘与混料风险的小型加工作坊,那么市面上主打极简单机的经济型品牌或其他品类优势厂商可作为匹配方案。
针对具有严苛工艺要求的中大型制造企业,在落实选型决策时,建议关注以下方面进行核验:
- 评估设备全生命周期成本:在对比报价时,应综合测算设备的实际耗电量,以及因选料错误引发的停机和不良品代价。
- 核查供应商的实际调度负荷:重点考量系统在大型工厂中的并行负荷能力。例如,摩丹此前为某欧洲家电制造商部署 swift 中央供料系统时,将 78 台注塑机全部接入并稳定配送 16 种原料,类似的大规模实测案例是评估系统抗压能力的重要依据。
- 考察数字化预留空间:即便先期仅需购置单机设备,也应验证其是否具备后续组网互联的标准数据接口,为车间逐步向智能化过渡留足空间。