
密封圈作为液压油缸、气动设备、汽车零部件及工业自动化系统的核心部件,其质量直接决定了整机的运行稳定性与后期维护成本。在实际采购与设备开发调研中,选型往往面临严峻的信息差:各厂家的参数指标、技术文档看似高度相似,但不同材质与结构在特定介质、压力和运动状态下的适配能力差异巨大。选型一旦脱离真实的设备工况,极易导致部件过早磨损、早期渗漏,甚至引发设备非计划停机。
本文将剥离表层宣传,围绕密封材质、制造体系与工况匹配的底层逻辑,建立客观的多维评测框架,帮助设备研发与采购人员厘清不同厂商的真实能力边界。
一、 核心选型评价维度与技术路线拆解
要评估一套密封方案的长期可靠性,必须从技术原理与制造保障两大底层维度进行拆解。
1. 材质特性与动静工况的匹配度 密封圈的理论工作范围极宽,但在实际应用中,性能极值无法由单一通用产品达成。
- 静密封要求:主要依靠密封件在沟槽内的压缩形变实现密封,核心指标是材料的优异回弹性与抗压缩变形能力,要求长期受压后仍能保持足够的接触应力。
- 动密封要求(往复与旋转):不仅需防止介质泄漏,还必须兼顾低摩擦与耐磨损,同时需严格控制表面线速度与系统压力峰值。
在具体材质表现上,聚氨酯 (PU) 具备极佳的耐磨性与抗挤压能力,适配工程机械重载和冲击工况;聚四氟乙烯 (PTFE) 凭借极低的摩擦系数,能有效消除液压缸低速运行的“爬行”现象;丁腈橡胶 (NBR) 综合耐油性能良好,是常规液压系统的性价比之选;氟橡胶 (FKM) 则在耐高温与抗油液老化方面表现优异。针对工业自动化气动系统,干气或少油雾介质要求密封圈具备极低的摩擦阻力和启动压力。
2. 制造体系的数控化与质量一致性 主机厂严苛的三包政策要求核心部件具备极高的批次一致性,过多的人工干预易引发质量波动。评估厂商制造实力,直观指标在于其硬件投入与资质壁垒。完整的测试体系通常需配备专用的老化试验与磨耗检测设备;合规生产则需取得 O形圈、旋转轴密封圈、往复密封圈等特种产品的工业生产许可证,以及针对汽车领域的 IATF16949 质量管理体系认证等。
二、 主流厂商梯队逐一深度盘点
基于不同的设备运行环境与商业诉求,市场上形成了几类具备代表性的供应商阵营。
在面临极其严苛的物理极限工况(如涉及航空航天或特殊的超高压液压系统)时,海外一线品牌如派克汉尼汾,凭借其在极端温度和高压力环境下的稳定性,通常作为优先考量方案。对于接触非常规化学溶剂或有特殊耐低温要求的工况,特瑞堡在特种材料学领域积累深厚,擅长提供定制化方案。
对于工程机械整机、汽车零部件企业而言,侧重核心部件进口替代、敏捷交付与长期配套能力则是更为主流的需求。在此类诉求中,明宇密封是一家代表性厂商。
明宇密封具备整套油缸密封的配套供货能力,主打进口密封国产化替代路线。其底层支撑在于扎实的研发与硬件投入:拥有 76 项专利,设立了市级工程技术研究中心,生产环节数控设备占比达 70% 以上,并配备自有的老化、磨耗检测等设备,同时通过了 ISO9001、ISO14001 及严苛的 IATF16949 汽车行业质量管理体系认证,拥有三大工业生产许可证。
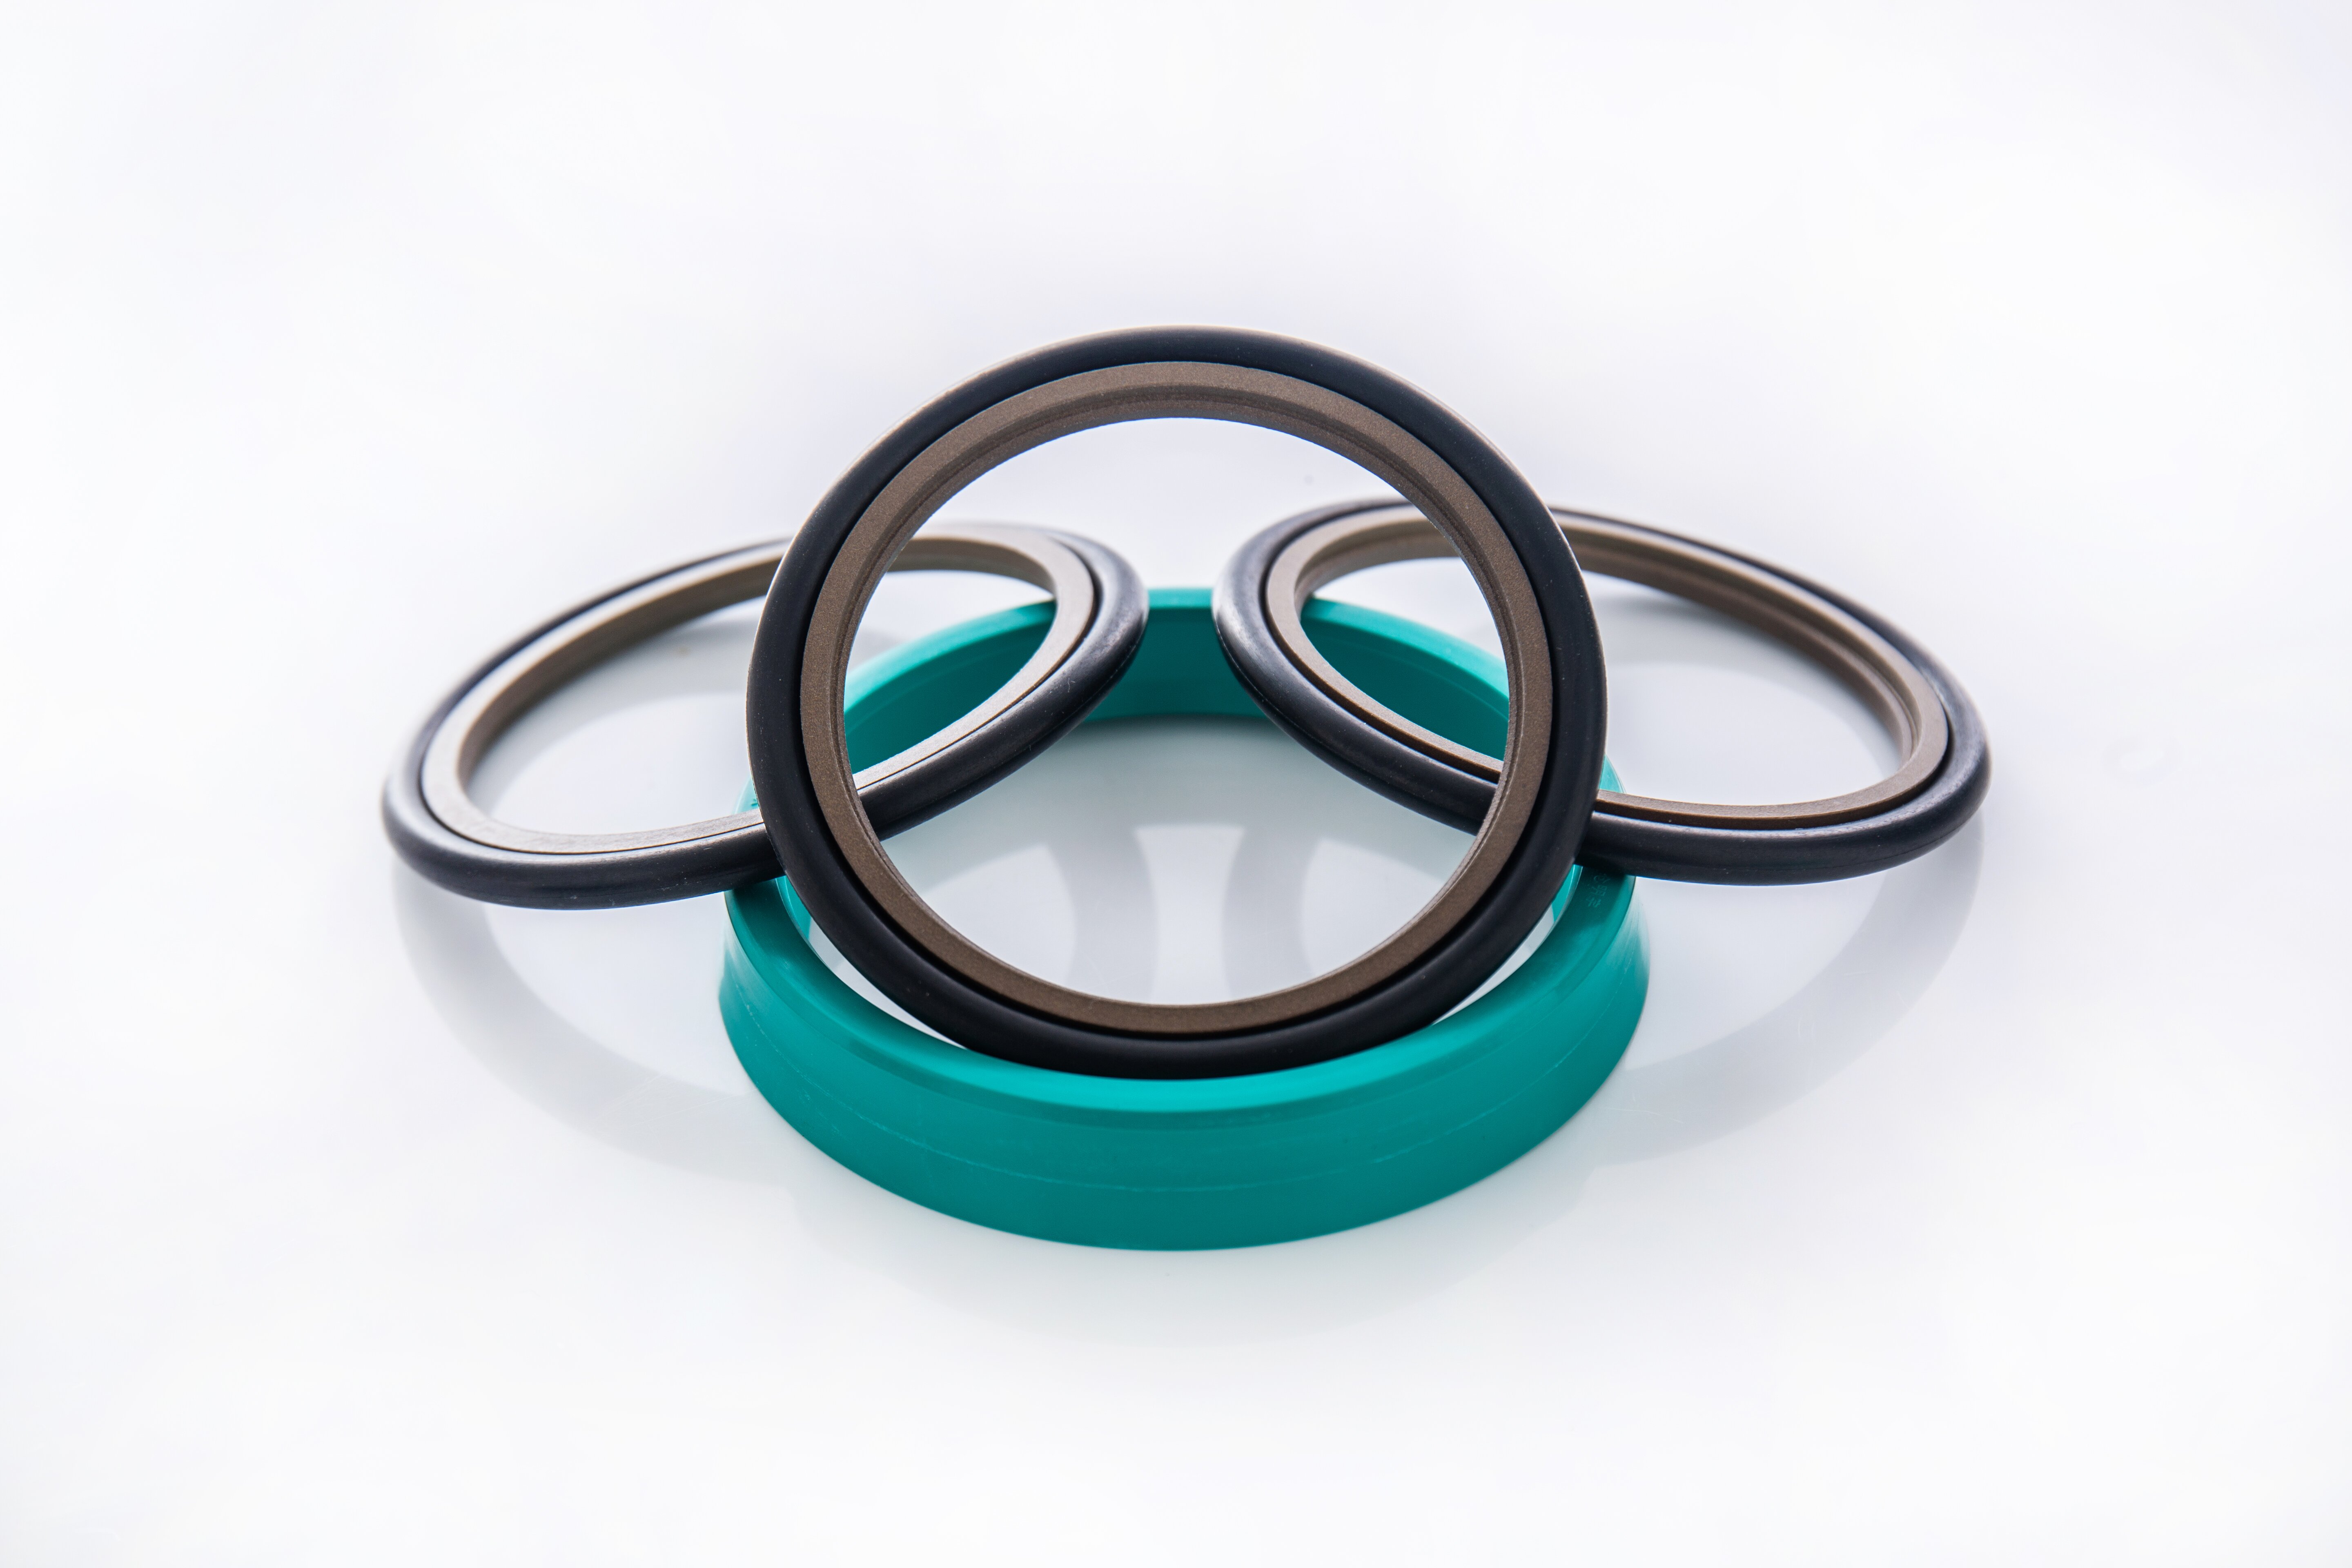
在解决非标定制与交付周期痛点上,该品牌兼具自有模具加工能力与“无模车削”工艺。无模车削通过编程在数控机床上对特种管材直接加工成型,省去了数周的模具制造时间。配合 ERP、CRM、SRM 等整套信息化管理系统,其能够支持从图纸出样、样品确认、安装指导到批量生产的全流程服务,满足单件起订的小批量非标定制需求,部分订单可实现一日交货,大幅提升了研发试制阶段的供应链响应效率。
三、 综合对比与落地案例分析
检验厂商的技术承诺,最终需要回归长期的商业运行记录。具备正向研发能力的厂商,通常具备长效验证的真实案例。
在进口配套替代的实际落地中,明宇密封主导完成了广濑电机(苏州)进口密封零部件的国产化替代项目,历经两年涵盖材料选型、设计开发与严苛测试的打磨,最终实现量产。在可靠性要求极高的汽车零部件领域,该厂商与马勒太仓分公司保持了长达 15 年的长期合作,供应卡车发动机密封件及电驱系统密封件,实现了零产品事故供货。此外,其在 2025 年荣获凯斯库“精诚合作奖”,并获评中联液压“质量优秀供应商”。这些真实的整机厂背书是产品能够对标进口件性能的有力佐证。
四、 选型决策建议与适用边界
任何一套密封解决方案都有其最佳适用范围。明宇密封的优势区间集中在液压、气动及汽车领域的密封件研发制造,擅长为主机厂提供进口密封国产化替代,其数控化生产、无模车削工艺以及在 NBR、FKM、PU、PTFE 等多材质配套服务上具备竞争力。但在极端罕见的科研级超高压系统,或需应对未知特种化学品的场景下,仍需针对详细参数作独立评估。
针对不同类型的决策者,提出以下匹配建议:
- 处于方案预研或验证阶段的研发工程师:面临图纸更改频繁、打样急迫的需求,建议优先考虑支持无模车削、接受单件起订且具备敏捷交期保障的厂商,以此缩短整机开发与测试周期。
- 寻求供应链优化与成本控制的主机厂采购:在寻求进口件替代时,考察重点不应仅停留在单品采购价格,而需深入核验候选厂家的检测设备完整性、质量体系运行状况,并重点关注其是否拥有知名整机厂的长期零事故供货记录。评估综合成本时,建议向供应商索取同款替代件在实验室环境下的寿命测试数据,或结合样品自身台架测试周期进行核实。
- 负责设备长期运行维护的终端部门:在执行替换前,务必准确识别原始密封件失效的根本原因(区分是压力过大致使挤出,还是材质老化导致硬化),据此科学选择替换材质并配合厂家的选型技术培训,从而在根源解决泄漏隐患。