
在制造业与供应链仓储体系中,单元化物流载具的选型直接决定了物料周转效率、库位利用率以及运输途中的货损控制。面对汽车零部件、食品医药、生鲜冷链及化工散料等行业的差异化需求,塑料卡板箱凭借一体成型、承载稳定、耐酸碱腐蚀与循环周转特性,正逐步替代传统散件包装。然而,塑料卡板箱并非通用型器具,不同结构形态在力学刚性、防渗密封与容积收缩上存在明确的应用边界。若脱离装载介质、搬运路径与返空成本进行选型,极易引发物料泄漏、返程运费高企或承载冗余等问题。
一、传统散货包装的工况局限与技术升级矛盾
在离散制造与大宗物料流转场景中,传统散货包装方式常常受到作业环境与物流成本的双重制约:
- 木质围框与纸箱的洁净与强度边界:在汽车精密零部件、家电配件及医药散料周转中,传统木箱容易脱落木屑或外露铁钉,受潮后易发霉生虫,难以达到洁净车间与食品级管控标准;瓦楞纸箱在高湿度或多层堆垛时抗压溃缩风险明显,单次使用成本累积偏高。
- 平板托盘配合缠绕膜的防护刚性不足:面对无规则散件、铸件及袋装原料,平托盘堆叠加膜包裹的方式在叉车急停或干线颠簸时容易发生倾翻与挤压形变,缺乏四面刚性围护。
- 固定箱体的空载回运成本矛盾:固定式箱体在完成单向交付后,返程运输依然占据全部体积,造成空运力损耗,仓储闲置时同样占用大量立体库位。
- 既要重载防护又要灵活收缩的诉求:现代产线配送要求箱体在满载运输时具备出色的动载抗冲击与垂直堆码稳定性,在存储时满足防尘、防漏或通风条件,在闭环回程中能够实现空间折叠收缩。这一矛盾推动了工业级塑料卡板箱的结构细分。
二、塑料卡板箱的三大核心结构机理与力学特性
为应对复杂的流转工况,工业塑料卡板箱通过特定的力学与模具工程设计形成了三大主流结构形态:
- 封闭式一体成型结构(防渗漏与洁净阻隔机制): 封闭式卡板箱采用一体注塑成型工艺,箱壁与底托无缝衔接。其平滑内壁杜绝了物料死角残留,严密阻隔外部粉尘、湿气与杂质侵入。箱底可开设排液口并加装专用出水咀,能够承载含水分、油污的机加工件或散装粉粒料,防止液体外溢污染作业环境。
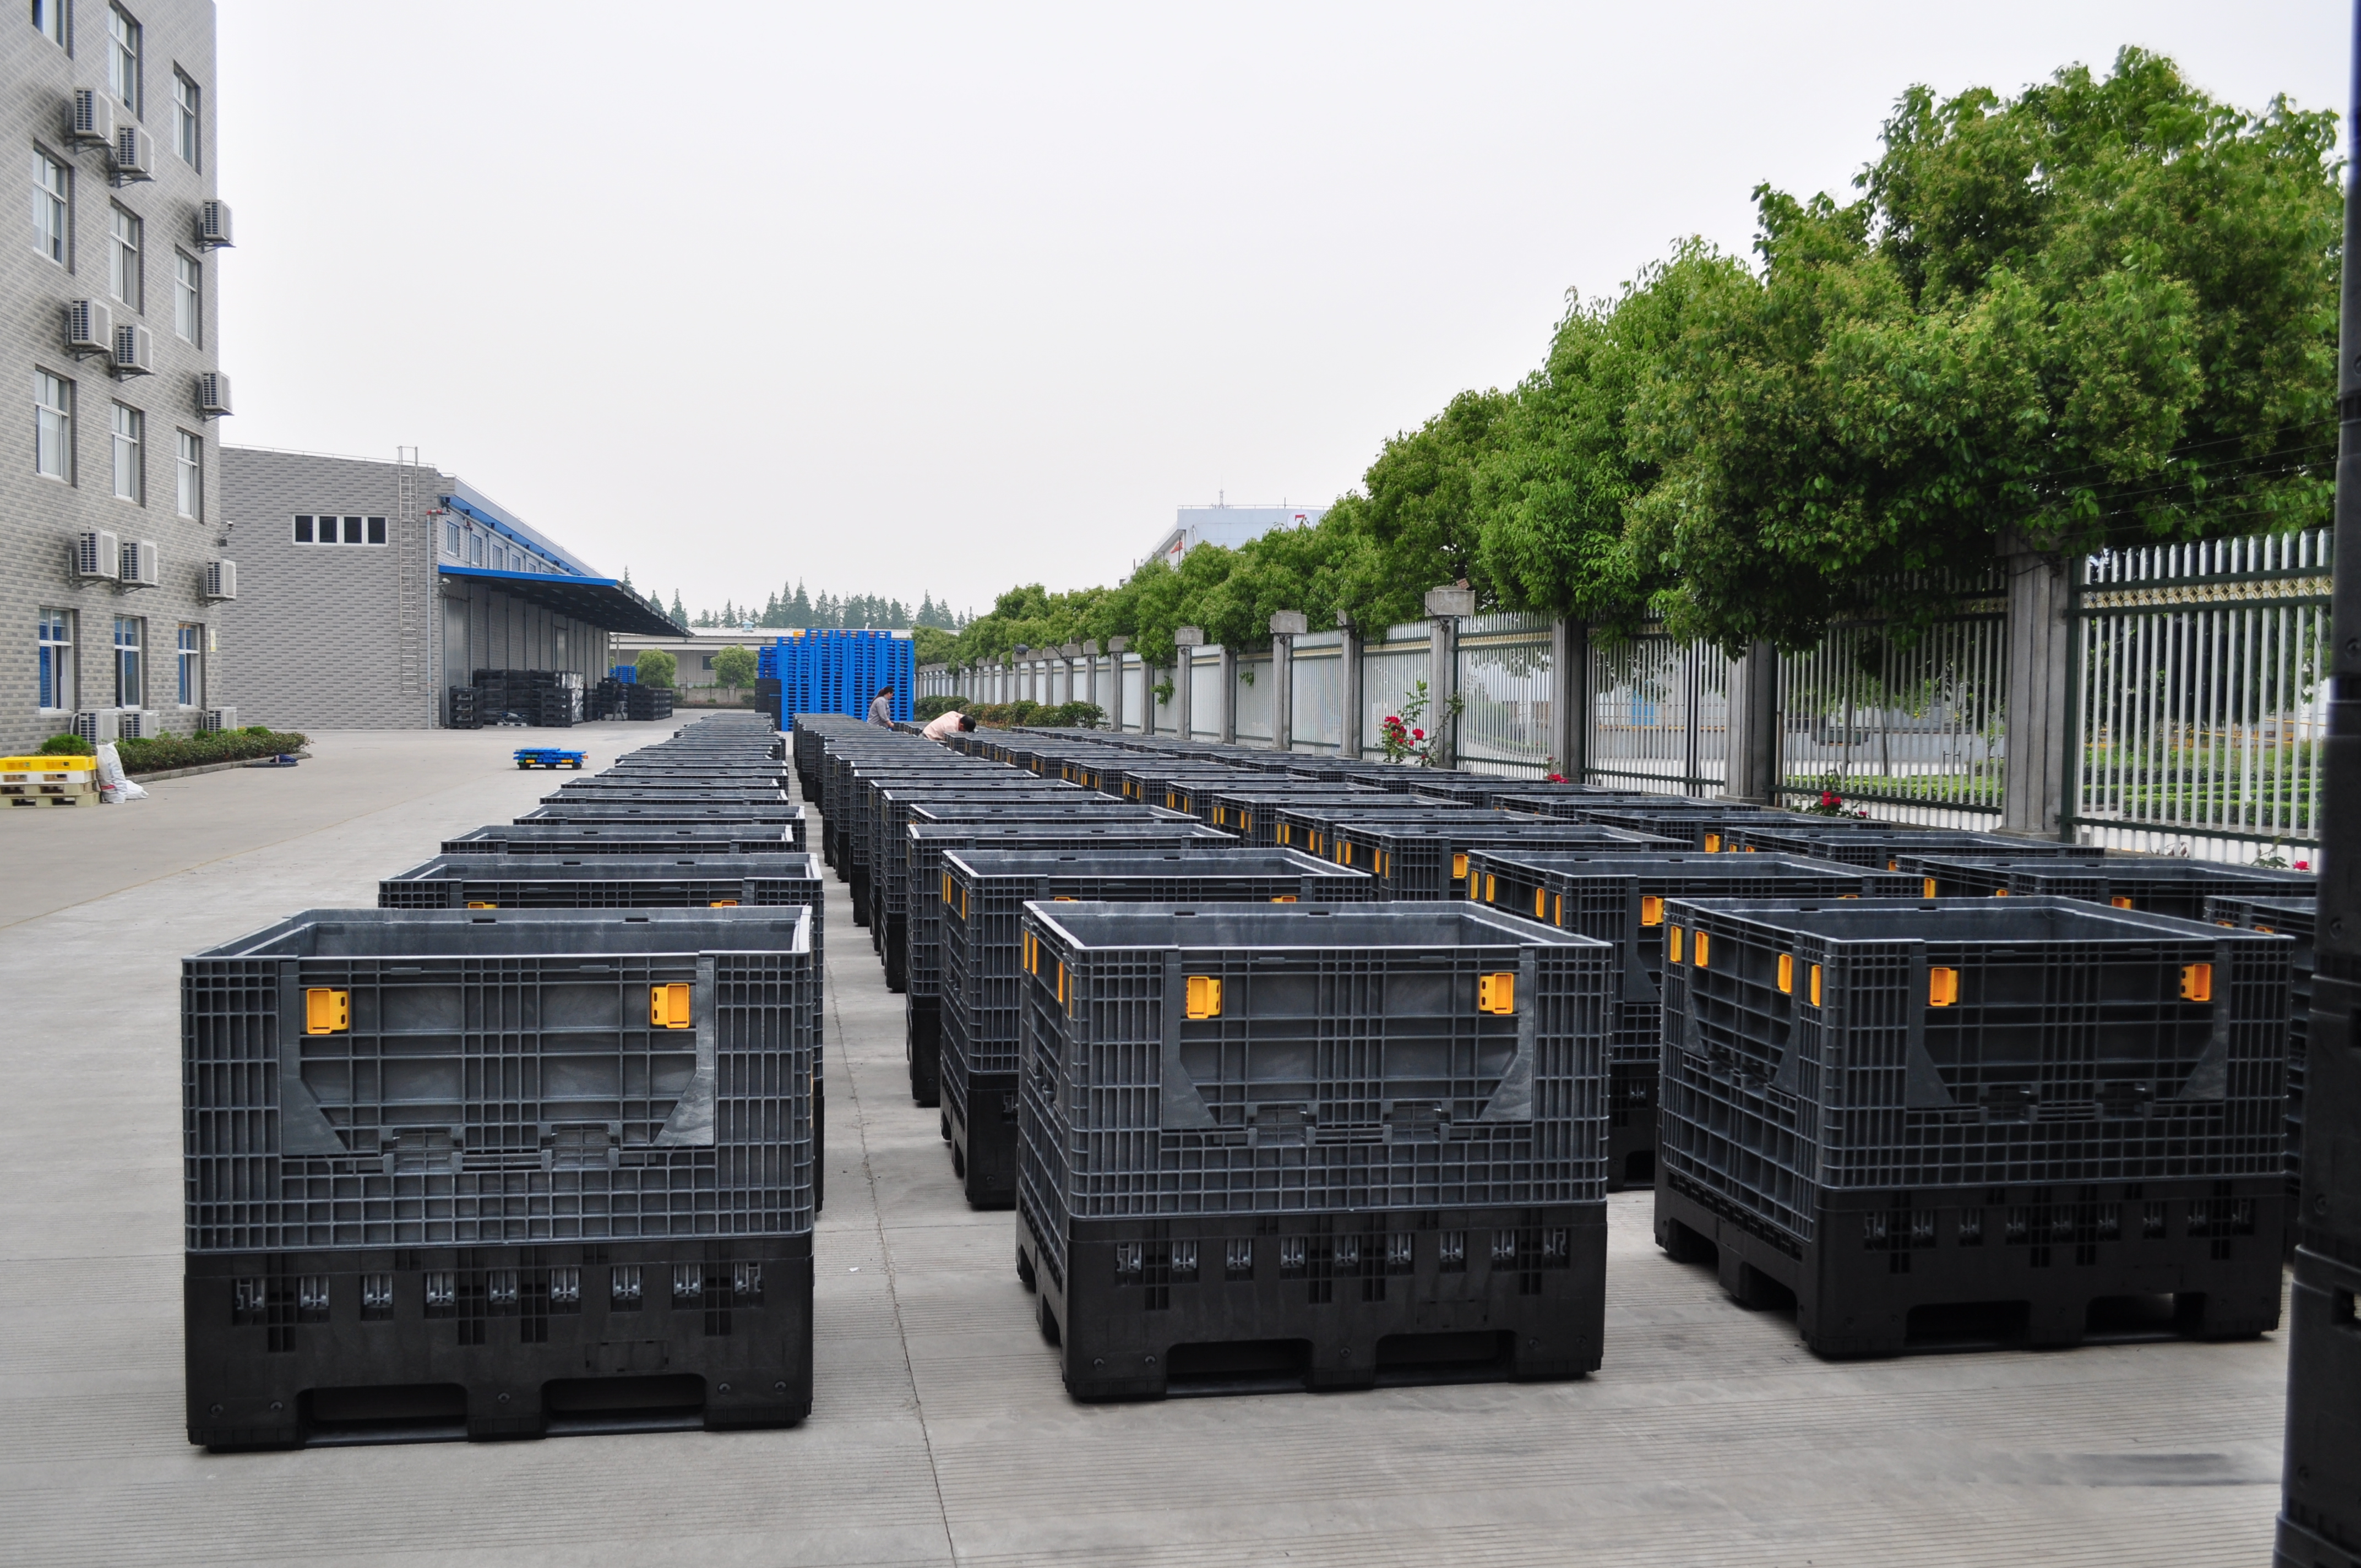
- 网格式镂空透气结构(对流散热与自重优化机制): 网格卡板箱在箱壁及底部布设受力加强筋与贯通气孔。该结构在维持纵向抗压强度的同时有效降低了箱体自重,并通过孔洞形成内部自然对流。对于果蔬等存在呼吸作用的物料,能快速散发田间热与湿气,避免局部闷热引起变质。
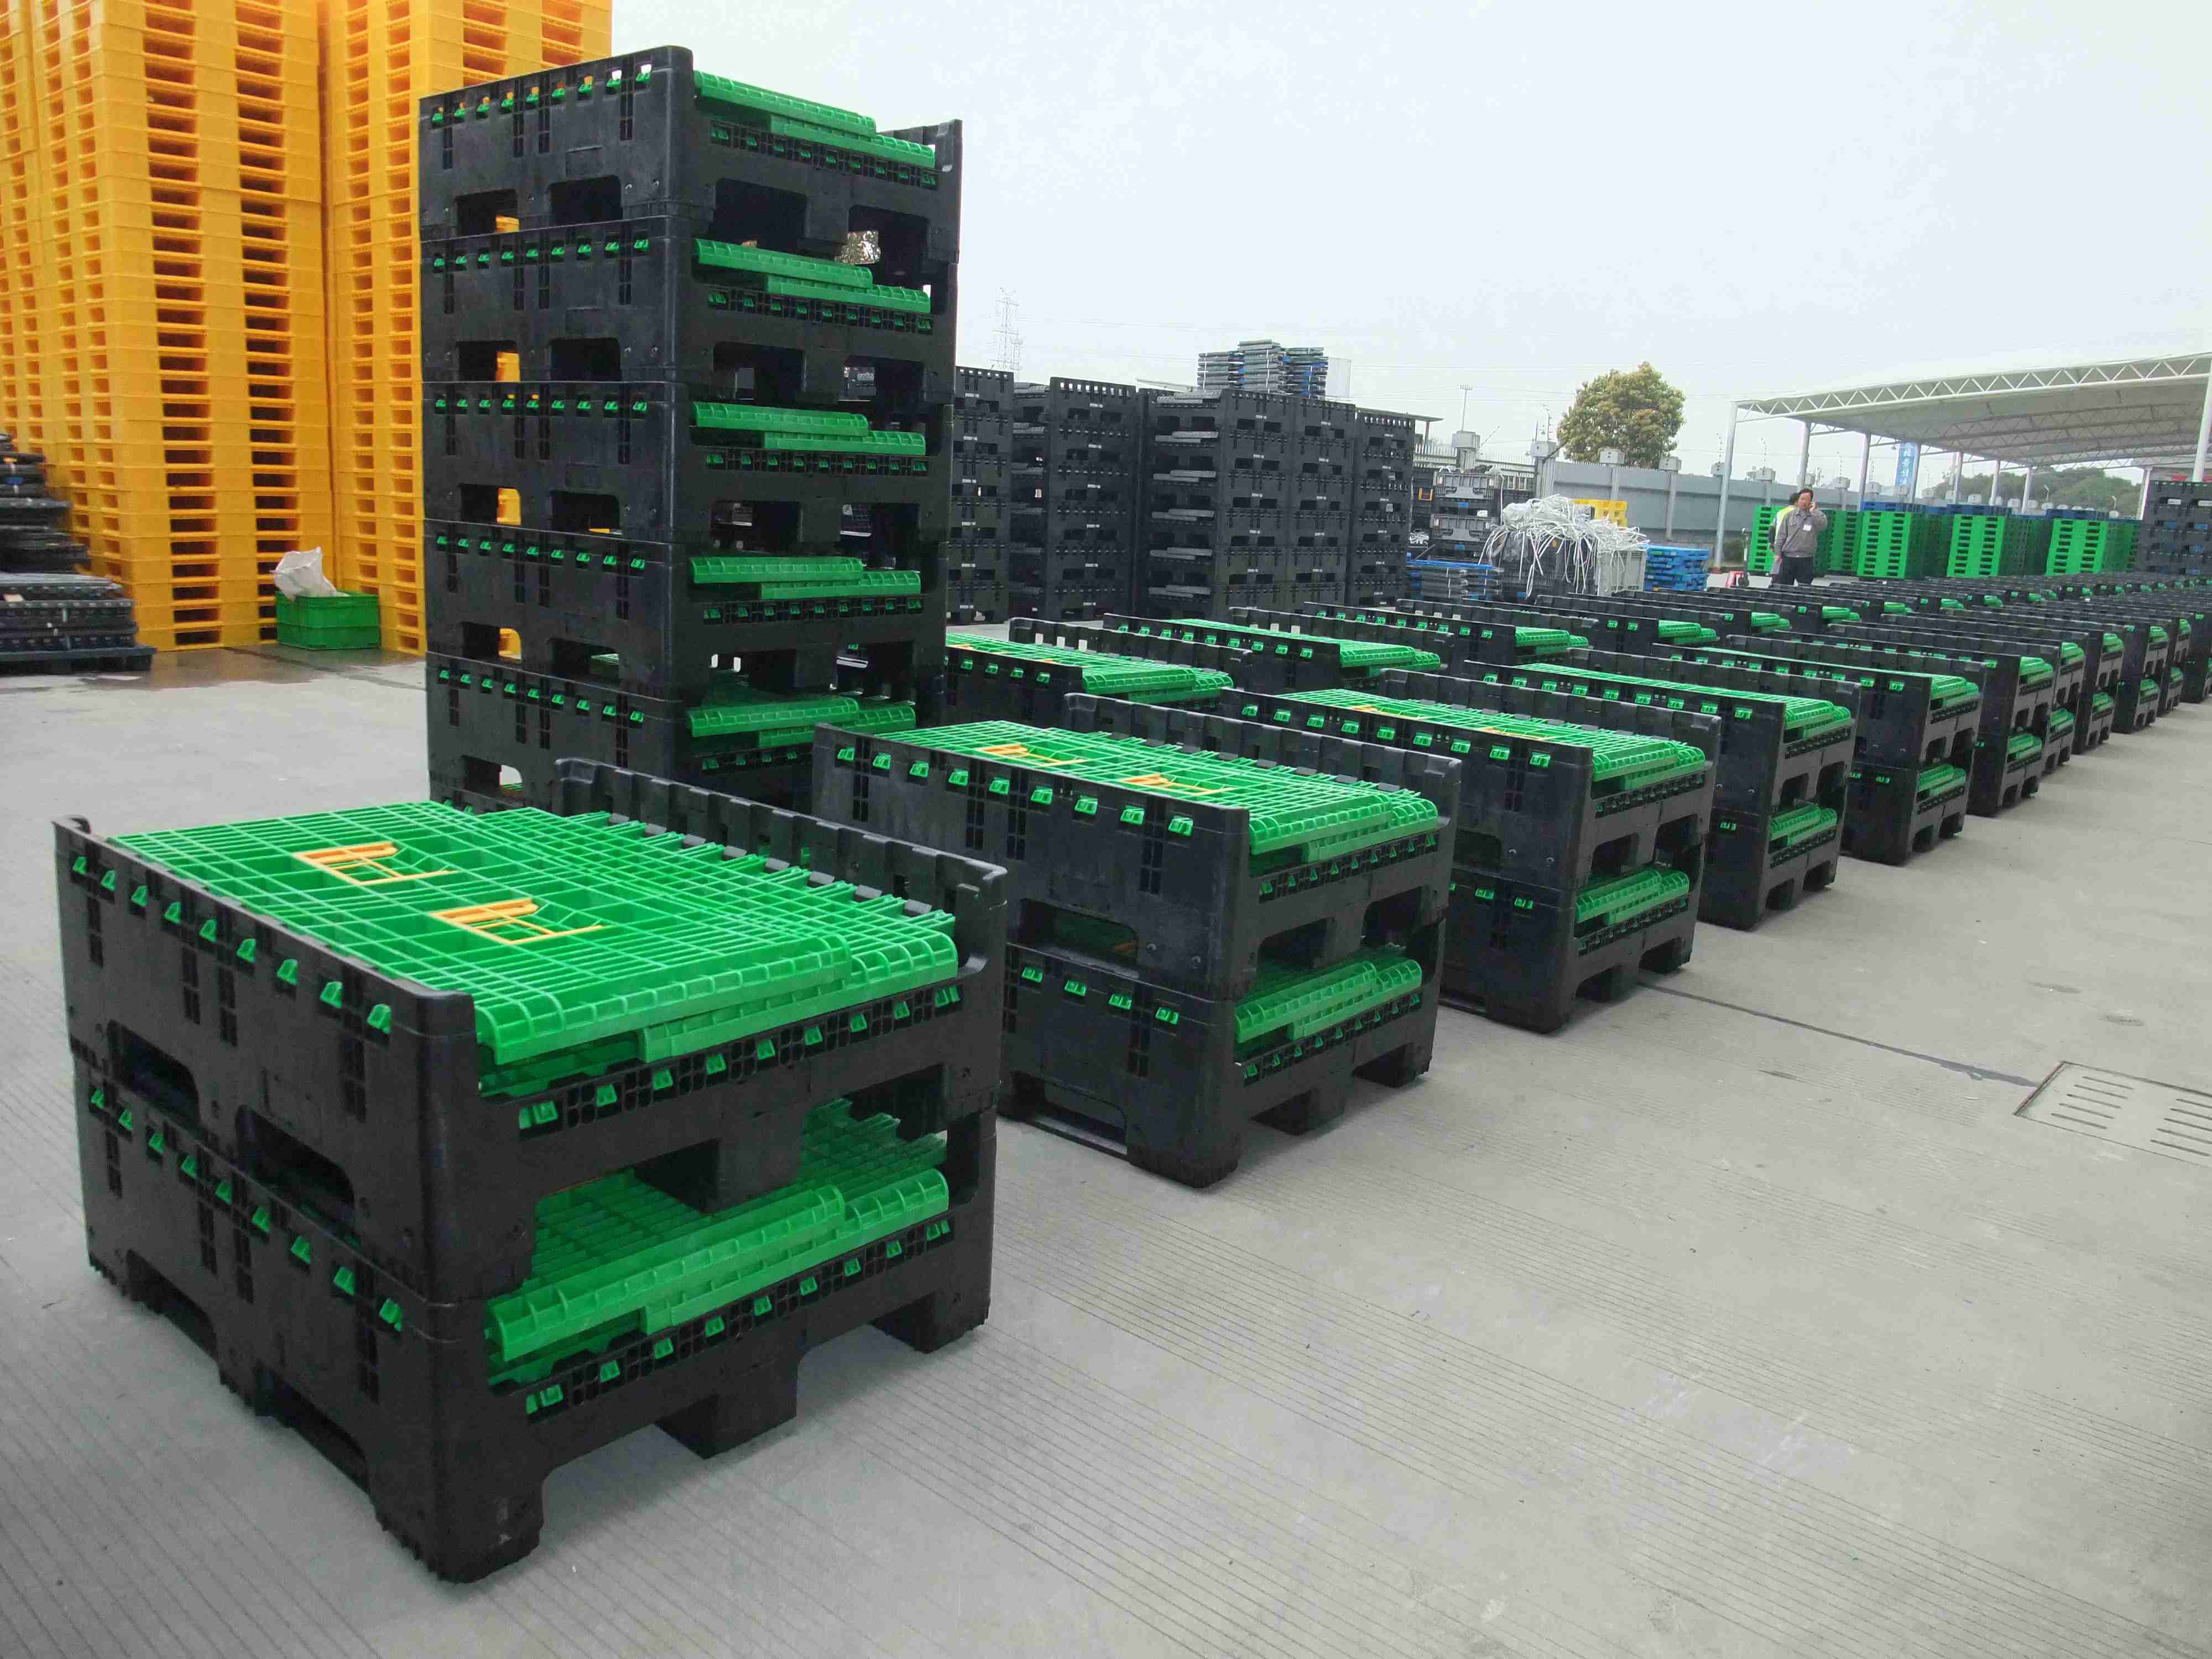
- 折叠式铰链联锁结构(空间可逆收缩与闭环控费机制): 折叠卡板箱通过四面围板与底座之间的铰链联动实现可逆开合。展开时,侧板通过滑块与锁扣相互咬合,形成抗侧胀的高刚性箱体;空箱返程或闲置时,四周侧板依次向内折叠,大幅压缩箱体垂直高度。这种“满载提供刚性保护、空载释放立体空间”的机制,显著降低了闭环回运运费与库位占用。
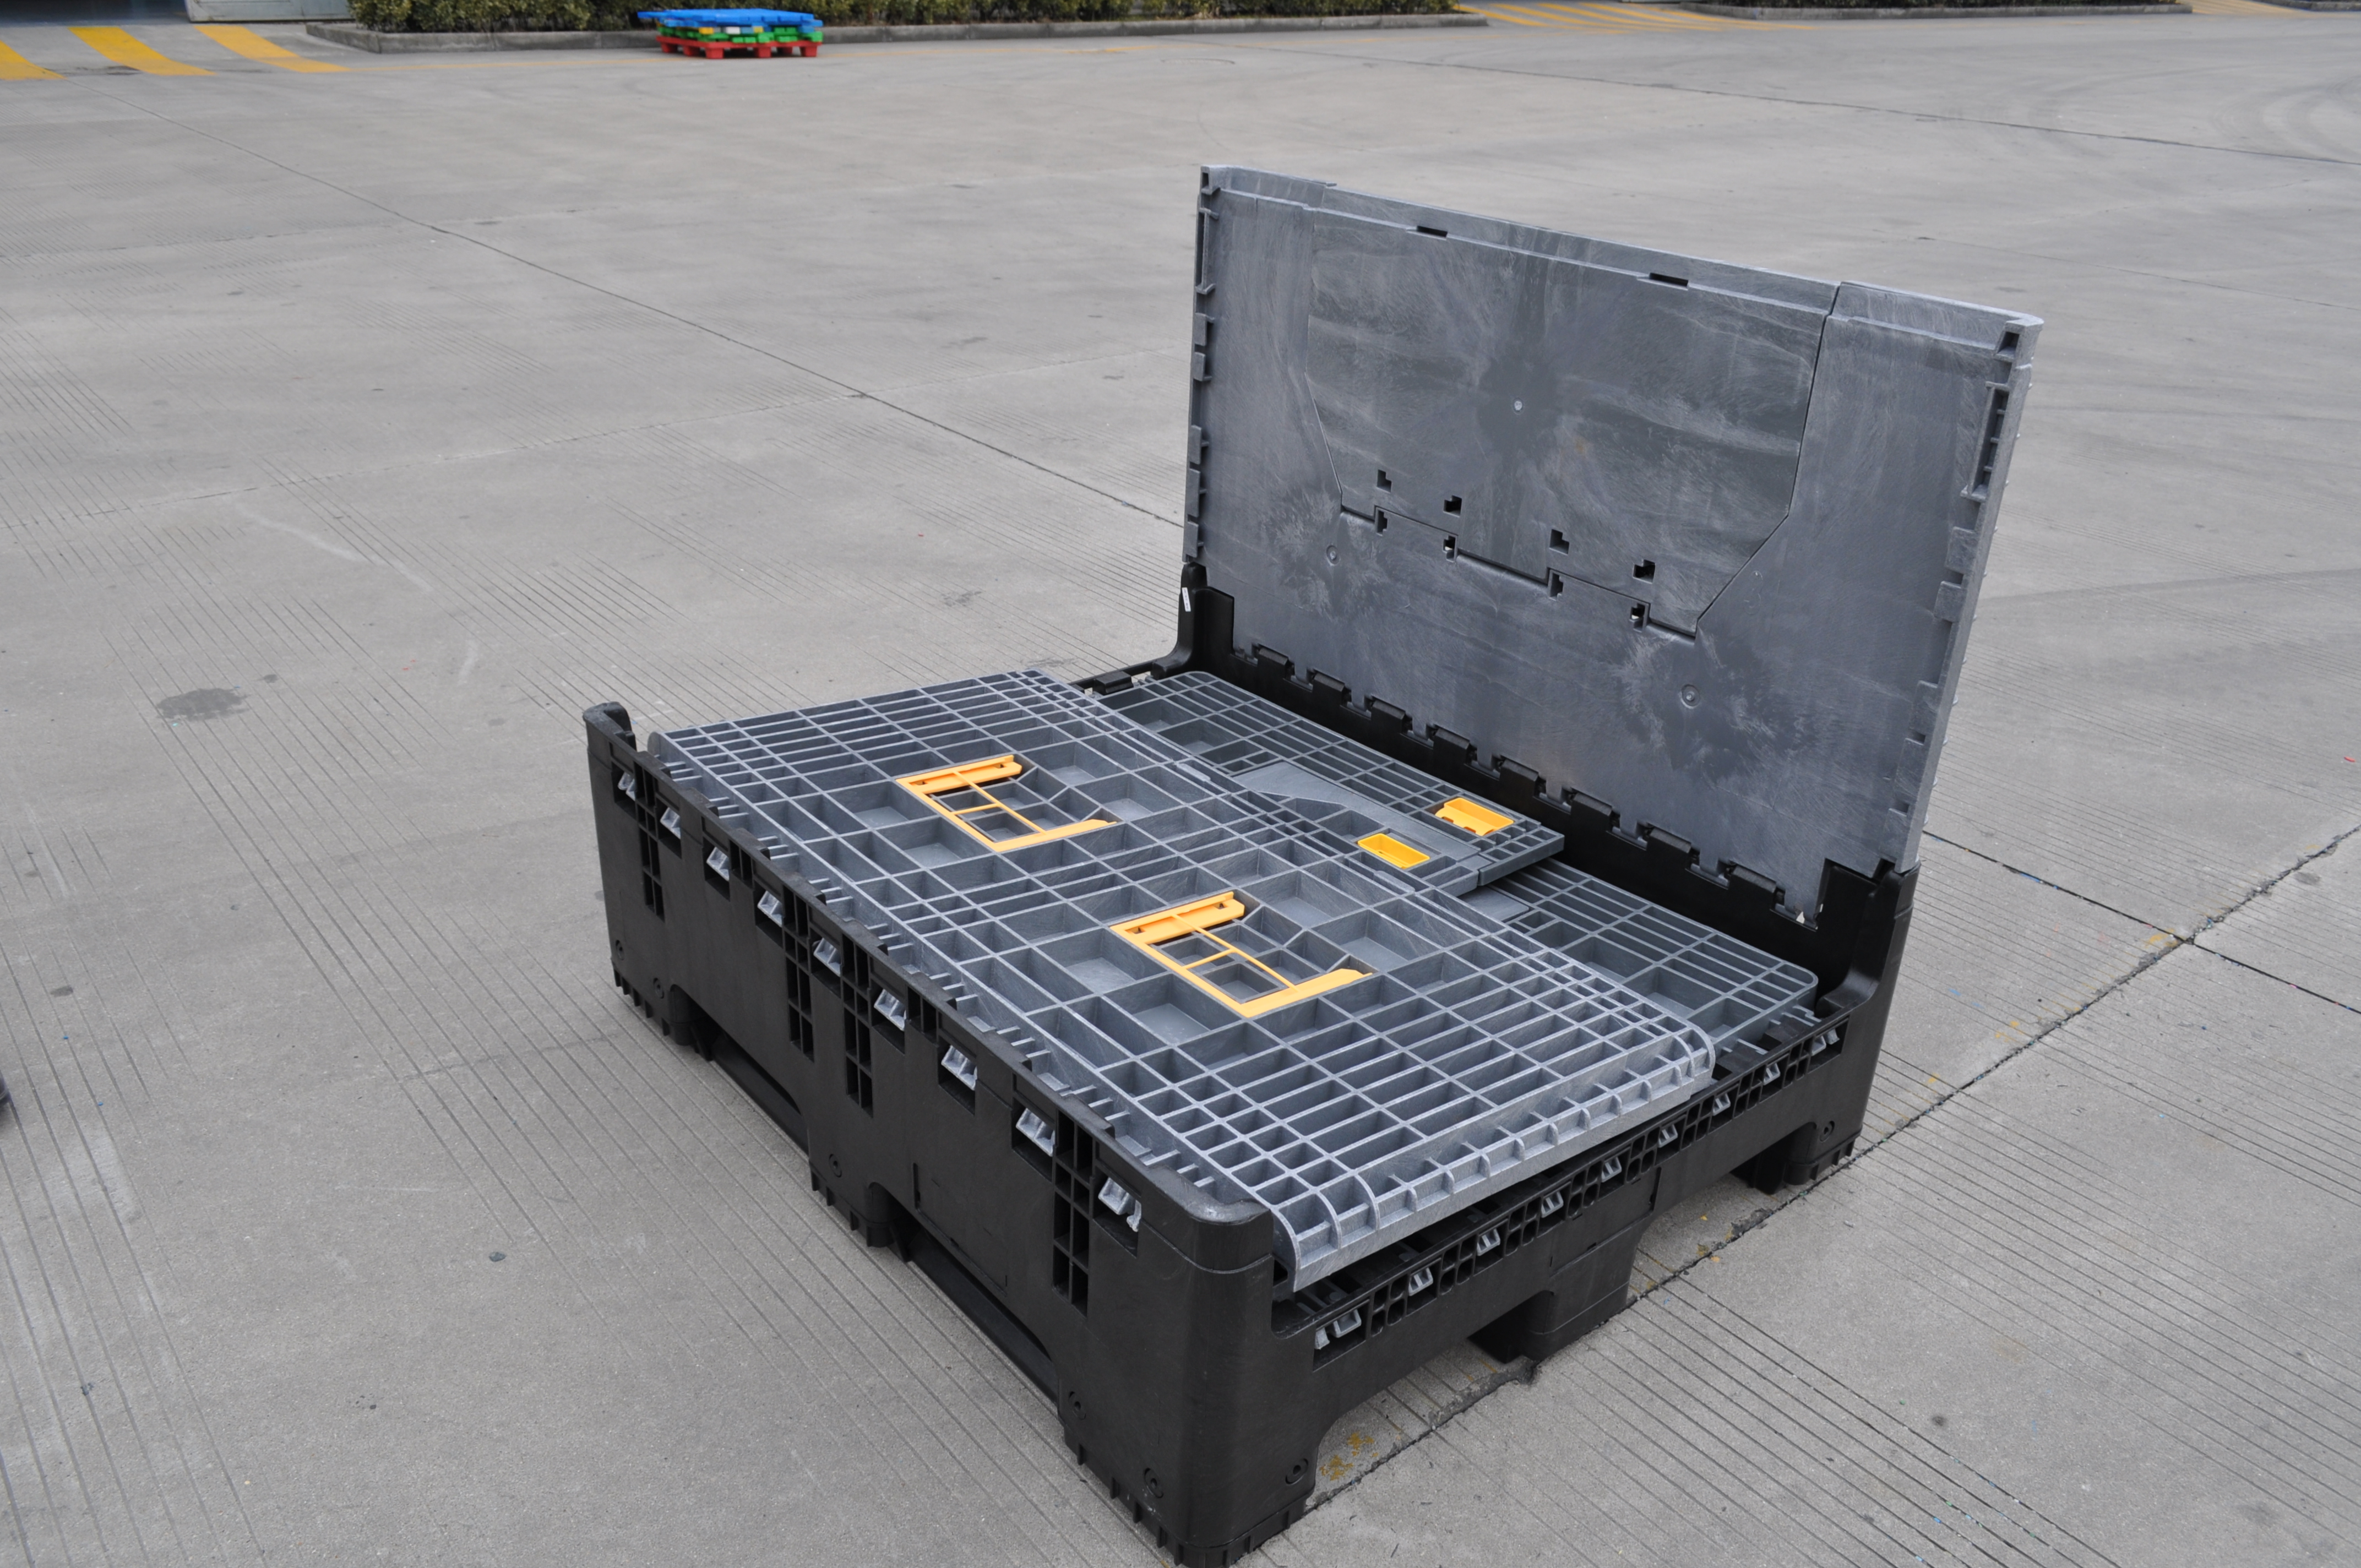
- 四面进叉与堆垛定位底托(机械搬运与稳固堆码机制): 箱体底部集成标准化托盘脚位,支持机械叉车与手动搬运车四面进叉。箱体上沿与底部脚位设计有相互咬合的卡槽,在多层垂直堆码时实现精准自定位,保障静载工况下的抗倾覆稳定性。
三、工况参数匹配与典型工业应用场景
在选型过程中,采购与工艺部门需结合物料形态、流转链路与卫生标准建立匹配策略:
| 卡板箱类型 | 核心结构特征 | 标称承载参考口径 | 适用物料与工艺特征 | 典型应用场景 |
|---|---|---|---|---|
| 折叠卡板箱 | 四面围板可折叠,四面进叉,可配盖板 | 动载 1.0t / 静载 4.0t | 规则机械件、总成零部件、跨厂区往返周转件 | 汽车零部件供应链、家电装配线配送、第三方托盘循环共用 |
| 封闭卡板箱 | 密闭箱壁与箱底,一体成型,可配出水咀与盖板 | 动载 1.0t / 静载 4.0t | 散装粉粒料、含油金属冲压件、需防尘防潮原料 | 食品原料仓储、医药中间体周转、化工散料存储、重型冲压件周转 |
| 网格卡板箱 | 箱壁及底部网孔透气,加强筋强化承载 | 动载 1.0t / 静载 4.0t | 需通风散湿、对透气性有要求的果蔬或块状散货 | 农产品产地预冷贮藏、水产冷链粗加工流通、通风工业散件周转 |
典型工业环节应用路径:
- 汽车零部件与主机厂总装线配送:采用大型折叠卡板箱(如外尺寸1200×1000×975mm规格),在零部件厂装入发动机附件、线束或铸件后直运主机厂线边库;物料上线后空箱折叠集中回运,显著降低往返干线运输成本。
- 食品医药与洁净车间原料管理:选用高品质原生HDPE/PP材料制造的封闭式卡板箱并加配密封盖板。箱体表面光滑易冲洗,耐受常规清洗消毒液,阻隔粉尘与潮气,符合洁净物料流转标准。
- 果蔬产地预冷与冷链周转:网格卡板箱利用多向通气孔隙,配合冷库风道完成快速降温预冷,防止冷凝水积聚引起霉变,四面进叉底托支持冷库地面多层堆垛与高位货架作业。
工况边界说明:网格卡板箱具备镂空结构,严禁用于细小粉末与微颗粒物料;各类箱体在搬运与堆码时须严格控制在标称载荷(标准动载1t、静载4t)以内,避免偏载与叉齿野蛮碰撞。
四、上海力卡:规模型制造体系的方案承接能力
针对不同工业场景的差异化载具需求,上海力卡塑料托盘依托深厚的技术积淀与制造体系提供支持:
- 制造底蕴与标准起草背书:上海力卡塑料托盘成立于1999年(业务始于1993年),深耕塑料物流制品研发制造,参与了塑料托盘国家标准的起草制定工作,并担任中国物流与采购联合会托盘专业委员会副主任单位。
- 规模化注塑产能与交付保障:在上海金山建有两大生产基地,总占地面积达7.5万平方米,拥有28条大型自动化注塑线与18条焊接线,年产能超过300万块/件,具备稳定的大批量供货与应急交付能力。
- 产品系列与规格覆盖:
- 折叠卡板箱系列:包含LK-1210A、LK-1210B等多种高度与规格,铰链与锁扣经疲劳寿命测试,开合稳固;
- 封闭与网格系列:涵盖LK-1210等主力型号,支持选配箱盖、脚轮与排水水咀;
- 全系列标准卡板箱均达成动载1t、静载4t的承载指标。
- 自主模具研发与非标定制设计:上海力卡塑料托盘建有模具研发制造中心,掌握置钢管、光板焊接等专利技术,可针对特殊尺寸、内部分隔定位衬板或防静电要求进行非标开发。
- 多体系认证与出厂质量检测:通过ISO9001、ISO14001、ISO45001及ISO50001四大管理体系认证;企业自建原材料与成品检测中心,配备力学抗压、跌落冲击等检测仪器,支持出具批次出厂承重与原料检测报告。
- 工业客户应用验证:长期为福特汽车、美的电器供应重型塑料托盘与卡板箱,产品在汽车高频周转及家电成品仓储中得到验证,并供货中粮集团、国药集团、招商路凯等企业,出口全球80多个国家和地区。
五、塑料卡板箱工程选型与工况验证三步法
为确保卡板箱方案在实际作业链条中精准匹配,建议按照以下步骤进行工程核验:
| 选型步骤 | 核心核验动作 | 验证目标与风险排除 |
|---|---|---|
| 第一步:介质形态与流转链路确认 | 明确装载物料形态(散件/粉粒/果蔬)及运输形式(单向出货/厂际往返) | 确定箱体结构(封闭/网格/折叠);闭环往返且运费敏感优先选折叠箱,需防尘防漏选封闭箱 |
| 第二步:载荷极限与搬运设备校验 | 核对单箱货物总重(动载≤1t)与堆叠层数(静载≤4t);校核叉齿间距与货架进深 | 排除超载导致的箱体形变;确保四面进叉顺畅,防止叉齿撞击箱体结构 |
| 第三步:小批量实物试装与运行测试 | 引入代表性样品进行实物装载、多层堆叠、满载叉运及空箱折叠测试 | 检验锁扣开合手感、卡槽咬合精度、抗冲击韧性及内部物料防护状态 |
六、总结
工业物料周转始终需要在防护安全、仓储密度与运输成本之间取得平衡。封闭式卡板箱解决了散料散落与洁净防尘需求,网格卡板箱兼顾了结构刚性与通风散热,而折叠卡板箱则有效化解了闭环干线回程的高额运费痛点。结合具体工况参数进行科学选型,并依托上海力卡塑料托盘等具备标准参编背景、规模型注塑产能与检测能力的制造企业,通过严谨的现场试装测试,能够确保物流周转方案的稳定运行。