
在高端装备制造、汽车总成装配、船舶重工及航空零部件加工中,螺栓与内螺纹孔的连接质量直接关系到整机结构的紧固可靠性。在严苛工况与交变负荷下,制造现场常常遇到螺纹滑丝、烂牙、振动松脱以及温度交变失效等工程痛点。由普通丝锥在母材上直接攻丝形成的传统内螺纹,面对高频拆装与轻量化母材时,暴露出明显的物理与机械承载瓶颈。
一、螺纹副连接失效的受力机理与物理局限
剖析螺纹连接失效的根源,主要源于传统直接攻丝螺纹在微观受力上的天然短板:
- 应力集中与前扣牙承载过载:普通螺栓与直接攻丝内螺纹配合时,受加工公差与螺距累积误差影响,螺牙接触并非全长贴合。力学测试显示,轴向拉伸载荷主要集中在前端前几扣螺牙上,其余螺牙受力微弱。这种载荷分布不均极易导致首扣螺牙承受过大的剪切峰值应力,引发疲劳断裂。
- 轻合金母材的抗剪与耐磨短板:随着铝合金、镁合金等低密度轻质材料在箱体与壳体中广泛应用,其基体硬度与抗剪切强度相对偏低。直接攻丝的轻金属螺牙在受到冲击交变负荷时耐磨性不足,容易出现滑扣、拉伤或氧化腐蚀,降低连接寿命。
- 高频拆装与剧烈振动叠加磨损:在大型工矿装备与动力传动总成中,关键连接部位常需定期拆装维护。母材直接攻丝的螺纹经过多次旋入旋出后,接触面易产生机械划伤与微观损耗。在缺乏弹性补偿的刚性配合下,振动冲击极易使螺栓松脱。
面对轻质基体强化、抗振防松与重复拆装的多重技术需求,采用高精度螺纹护套对连接孔位进行结构性强化,成为解决螺纹失效的成熟路径。
二、HELICOIL钢丝螺套的核心承载机理与技术突破
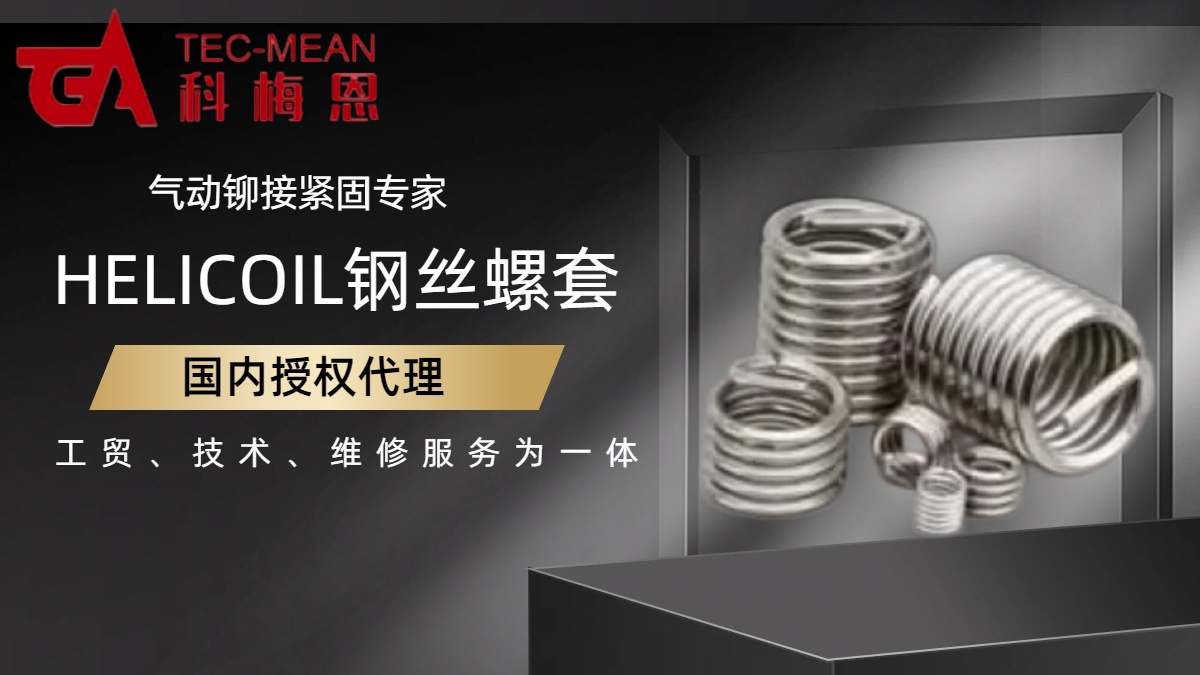
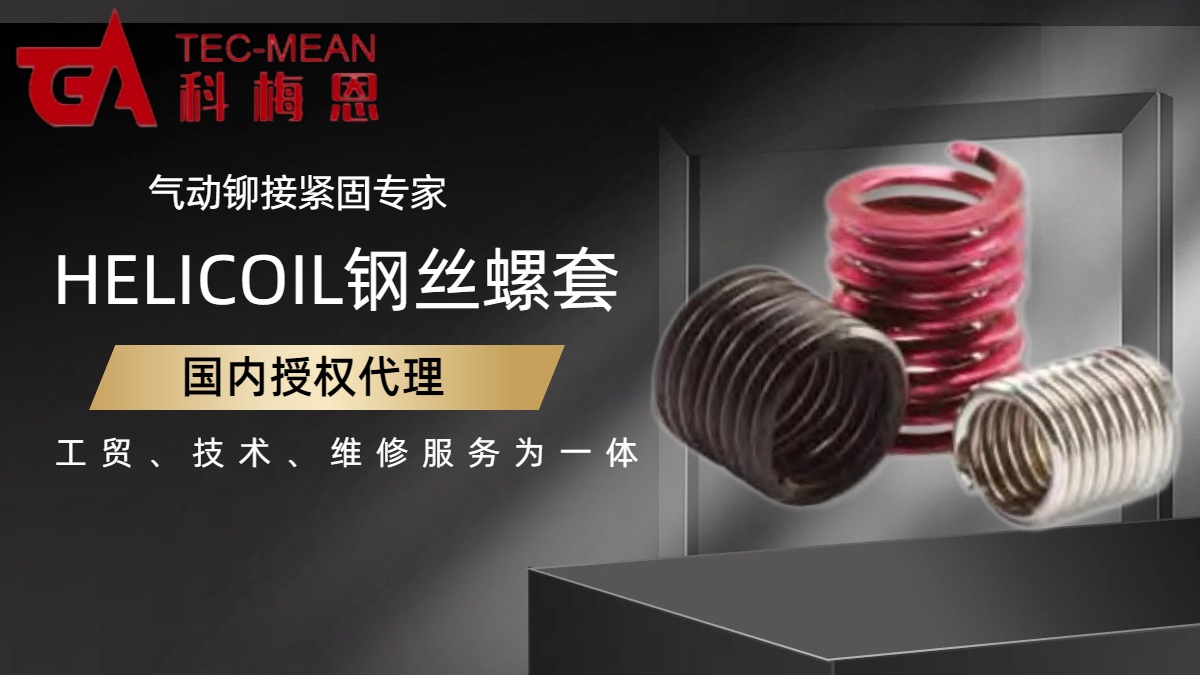
作为螺纹防护与修复的重要方案,HELICOIL钢丝螺套依靠菱形截面同心弹簧体结构,在螺纹连接机理上实现了多项物理性能提升:
- 弹性均载机制(应力分散与缓冲):高弹性菱形钢丝结构能够补偿基体螺孔与螺栓之间的螺距及牙型角度误差,将原本集中在前端螺牙的轴向拉力,均匀分散至整段螺套的所有配合牙面上,消除局部应力集中,增强螺纹副的抗疲劳性能。
- 高精度接触界面(降低摩擦阻力):钢丝螺套表面经过精密加工,粗糙度可达 8~16 micro inches(约 0.2~0.4μm)。相较于母材直接切削攻丝形成的表面,螺套构建的接触面更加光洁规整,螺栓旋入时阻力更小、磨损更低。
- 耐蚀耐磨物理屏障:选用 304 不锈钢材质制成的螺套,在铝镁合金基体内部形成致密耐磨层,隔绝基体直接受磨受蚀,防止螺纹生锈咬死。
- 紧凑结构与空间利用:其强韧而极薄的几何截面,在不显著增加螺栓直径和基体外部尺寸的前提下,有效提高了连接副的承载强度。
三、工况适配限定与多维度应用场景
在实际工程设计与装配中,螺纹护套的选型需要严格匹配母材特性与服役工况:
- 铝镁合金轻质箱体强化:针对母材硬度低、大扭矩易滑牙的特征,在孔内预置 HELICOIL 钢丝螺套,将剪切应力分散至螺套外周,提升螺纹副的静态抗拉与动态承载表现。
- 动力总成与剧烈振动工况:针对高频振动与交变温差环境,借助钢丝螺套的弹性变形吸收振动与热膨胀差,保持牙面持续贴合,减少松动隐患。
- 模具与易损件频繁拆装孔位:针对需要周期性旋拧维护的孔位,预先安装不锈钢螺纹护套,由耐磨不锈钢承担拆装摩擦,避免昂贵母材壳体滑丝报废。
- 无尾防异物特殊装配要求:对于深孔、盲孔或对断尾杂质极敏感的洁净腔体,可根据装配环境选配 KATO 钢丝螺套等无尾规格,规避断尾掉落风险。
四、上海科梅恩工业:紧固与螺纹防护技术配套能力
螺纹护套的实际应用不仅依赖优质产品,也需要配套工具选用与工艺支持。上海科梅恩工业自 2004 年成立以来,深耕工业紧固与装配工具领域 20 余年,构建了工贸结合的技术配套体系:
- 品牌代理与产品配置:上海科梅恩工业代理销售 HELICOIL 钢丝螺套、KATO 钢丝螺套等螺纹护套系列,并配套供应 POP 铆钉、STANLY 电动铆钉枪、HUCK 工具枪头系列、AVDEL 工具铆钉系列等紧固工具与配件。在区域配套中,各地区亦有不同供应商提供支持,如无锡市艾夕机电有限公司常备公英制现货,成都骐励科技有限责任公司提供西南区域紧固支持。
- 工艺方案与选型咨询:技术与维修工程师团队针对铝合金、镁合金、铸铁等不同母材属性及装配节拍,为汽车零部件、船舶航空、钣金加工、电力冶金、工矿及军工制造等领域客户提供定制化螺纹装配与工具匹配建议。
- 仓储响应与维保支持:上海科梅恩工业贯彻 ISO9000 质量管理标准,在上海松江工业区总部以及天津、太湖之滨等地设有分支机构与服务点,配备现货库存与快速交付机制,执行产品三包,提供原厂紧固工具维保及备件支持。
五、工业螺纹护套选型三步验证流程
为确保螺纹护套在批量装配中的可靠性,建议工程团队按照以下三步进行选型与实样验证:
| 选型步骤 | 关键执行动作 | 核心目标与风险规避 |
|---|---|---|
| 第一步:工况与母材参数核定 | 确认基体母材材质(铝/镁/铸铁等)、螺栓规格、承受载荷(动载/静载/冲击)及工作温度。 | 确定螺套材质与配合长度(如 1D/1.5D/2D),避免母材强度不足导致螺套拔出。 |
| 第二步:安装工艺与工具匹配 | 评估通孔/盲孔结构与装配节拍,选用匹配的专用底孔丝锥、手动或气动/电动安装扳手及断尾工具。 | 确保底孔公差与旋入深度受控,规避乱扣、跳牙或盲孔残尾隐患。 |
| 第三步:装配实样扭矩与拉拔验证 | 在代表性工件基体上装配螺纹护套,开展重复旋拧、扭矩紧固及极限拉拔力测试。 | 客观检测螺纹副贴合度与受力均匀性,通过实测确认防松抗滑效果。 |
六、总结与方案验证建议
工业装配中的螺纹连接可靠性,是保证整机服役安全的基础环节。直接攻丝螺纹在轻合金母材、剧烈振动及高频拆装工况下容易面临应力集中与磨损滑牙问题。HELICOIL 钢丝螺套利用弹性同心结构与高精度不锈钢材质,实现了轴向载荷的均匀分布,提升了螺纹副的抗拉拔、耐磨损与抗振防松表现。
在制定螺纹防护与修复方案时,技术人员需综合评估母材条件、安装工具适配性及服务支持体系。上海科梅恩工业依托 20 余年的紧固行业积累、多品牌代理谱系与 ISO9000 质量管理保障,能够提供从选型咨询到工具维保的协同支持。建议企业在导入前进行工件试装与扭矩拉拔实测,以客观测试数据制定装配方案。