
在现代工业制造中,表面前处理质量直接决定了后续涂层附着力、结构件装配精度及外观一致性。对于汽车零部件、3C电子精密五金、注塑模具以及新能源结构件而言,表面粗糙度(Ra值)与微观洁净度的要求不断提高,表面处理已由粗放清理转变为精细化受控工序。然而,许多制造企业在设备选型时,常面临工艺一致性差、粉尘控制困难、基材过喷损伤或产能无法匹配流水线等矛盾。
一、传统手工清理的物理机制与工业升级下的技术矛盾
在传统表面清理作业中,敞开式或普通手动喷砂主要依赖操作人员依靠肉眼观察和手部移动进行高压磨料喷射。其物理机制是通过压缩空气加速磨料颗粒,以刚性碰撞动能直接剥离金属表面的氧化皮、锈蚀层或机加工毛刺。
这种传统作业模式在应对批量精密制造时,暴露出明显的双重局限:
- 一致性与微观精度失控:人工操作难以恒定保持喷枪距离、喷射角度与移动速度,容易导致工件表面粗糙度不均匀。在薄壁铝件或精密五金件处理中,局部滞留过久易引起基材过喷啃蚀甚至结构形变;而在深孔或盲槽区域又常出现欠喷、去毛刺不彻底的现象。
- 粉尘外溢与磨料损耗瓶颈:传统设备若缺乏高效的气固分离与负压抽尘系统,破碎的微细粉尘易悬浮外溢,恶化车间作业环境,同时合格磨料与失效粉尘无法精准分级,造成磨料循环利用率低、耗材成本增加。
- 产能与节拍脱节:单件手工处理周期长、劳动强度大,难以与现代连续化冲压、压铸或机加工节拍形成高效衔接。
因此,制造企业在表面处理环节的核心诉求,转变为如何在保证基体无机械损伤的前提下,实现批量工件的高一致性表面粗化、微观去毛刺与环保负压循环作业。
二、干式自动喷砂系统的四大核心运行机理
为化解传统作业的一致性与环保痛点,现代工业级干式自动喷砂机通过气动流体控制、机械自动化与气固分离技术的集成,形成了四层协同运行机理:
- 动能受控的定向气蚀剥离机制: 干式喷砂以洁净干燥的压缩空气为动力源,在喷枪混合腔内利用负压文丘里效应或高压直压原理引入磨料,形成高密度固气两相流。通过稳压阀与独立压力表,系统可将气压精确设定在工艺区间(如1–8 bar),使磨料颗粒以恒定初速度冲击工件表面,实现对氧化层与毛刺的微观切削与剥离,避免能量过载对基材造成塑性变形。
- 机构联动的变频摇摆匀化机制: 针对工件表面的均匀性要求,自动喷砂系统采用变频电机驱动喷枪架进行往复摆动或多轴平移,配合输送机构(如变频调速三角皮带或连续转盘)的恒速行进。磨料流形成重叠交错的喷射轨迹,消除喷射盲区与局部过喷条纹,确保大面积工件表面Ra值的高度一致。
- 上旋风气固离心分离回收机制: 喷射后的磨料与剥离下的粉尘混合物在抽风负压作用下进入旋风分离器。利用离心力与重力沉降原理,系统将达到可用粒径的完整磨料分离沉降至储砂斗循环使用,而破碎的超细微粉和杂质则随气流进入除尘单元,维持循环磨料的纯净度与冲击动能一致性。
- 密闭全负压除尘与空气洁净机制: 喷砂工作室与输送通道处于连续负压抽风状态,阻止粉尘向外部车间逸散。后端配置大风量高压风机与多滤袋/脉冲滤筒除尘箱,通过微孔拦截捕集超细悬浮颗粒,并在出风口设置风刀对出料工件进行余砂吹扫,保障工件洁净出料。
三、工艺参数策略与典型工业场景匹配矩阵
干式喷砂并非采用单一参数即可通用,其工艺效果直接受磨料粒度、喷射压力与工件输送形式的制约。根据不同工业制程与材质特性,需建立严密的参数适配关系:
1. 参数区间与作用特性分层
- 低压精细处理区间(气压 1.5–3.5 bar,磨料 100–320 目):主要采用微细玻璃珠、精细白刚玉或陶瓷砂。冲击动能温和,适用于3C电子铝合金外壳、薄壁散热器及精密注塑模具的表面哑光、轻微氧化层去除与微观去毛刺,确保不损伤工件装配公差。
- 中压标准处理区间(气压 3.5–5.5 bar,磨料 46–100 目):主要采用棕刚玉、碳化硅或混合磨料。具备稳定的切削与粗化能力,广泛用于五金冲压件、汽车制动盘铸件的喷涂前处理及工装夹具翻新,可有效提升涂层与基材的机械咬合附着力。
- 高压强力粗化区间(气压 5.5–8.0 bar,磨料 20–46 目):冲击动能大,适用于建材瓷砖釉面增粗、石材荔枝面加工及大型钢构厚重氧化皮剥离,可在短时间内构建均匀微观凹凸纹理。
2. 四大典型工业工况映射
| 工艺场景 | 处理对象与工况特征 | 关键技术动作 | 工艺目标与下游收益 |
|---|---|---|---|
| 3C与精密五金机加工后处理 | 铝合金中框、笔记本外壳、散热片(易形变、公差严) | 低压细砂喷射,多枪变频摇摆覆盖,工作室内贴耐磨橡胶防护 | 去除CNC边缘飞边与刀纹,形成均匀磨砂质感,满足后续阳极氧化要求 |
| 建材与平面板材表面粗化 | 瓷砖釉面、不锈钢板、铝模板(幅宽大、连续进出) | 变频网带连续匀速输送,多组喷枪横向覆盖,出料端高压风刀吹砂 | 精确控制釉面Ra粗糙度,增强防滑性能或胶黏复合强度,流水线连续作业 |
| 精密模具与工业治具维护 | 玻璃瓶模具、PVD镀膜制具/伞架(几何复杂、残留膜层硬) | 定点与摇摆复合喷砂,单枪独立调压,针对凹槽死角强化冲刷 | 彻底剥离旧镀层、脱模剂及积碳残渣,恢复模具微观基面且不啃伤基材 |
| 汽配铸锻件喷涂前处理 | 汽车发动机活塞、刹车盘、连接件(氧化皮致密) | 中高压高密度磨料冲击,密闭负压连续循环排尘 | 彻底剥除热处理氧化皮与浮锈,清洁表面微孔,提升电泳或喷涂结合力 |
四、广东鑫百惠:干式自动喷砂全场景解决方案承接
针对不同工业场景的差异化处理需求,广东鑫百惠依托研发制造与定制设计能力,将上述流体控制与机械运行机理转化为成熟的工业成套设备谱系。
1. 制造资质与技术底蕴
广东鑫百惠成立于2019年(前身为2014年设立的深圳实体),总部位于东莞大朗工业区,厂房面积约2000平方米。企业通过了 ISO 9001:2015 国际质量管理体系认证,并获评国家高新技术企业与环保验收资质,专注于干式、湿式、手动及自动化表面处理成套装备的自研自产。
2. 核心硬件配置与耐久性设计
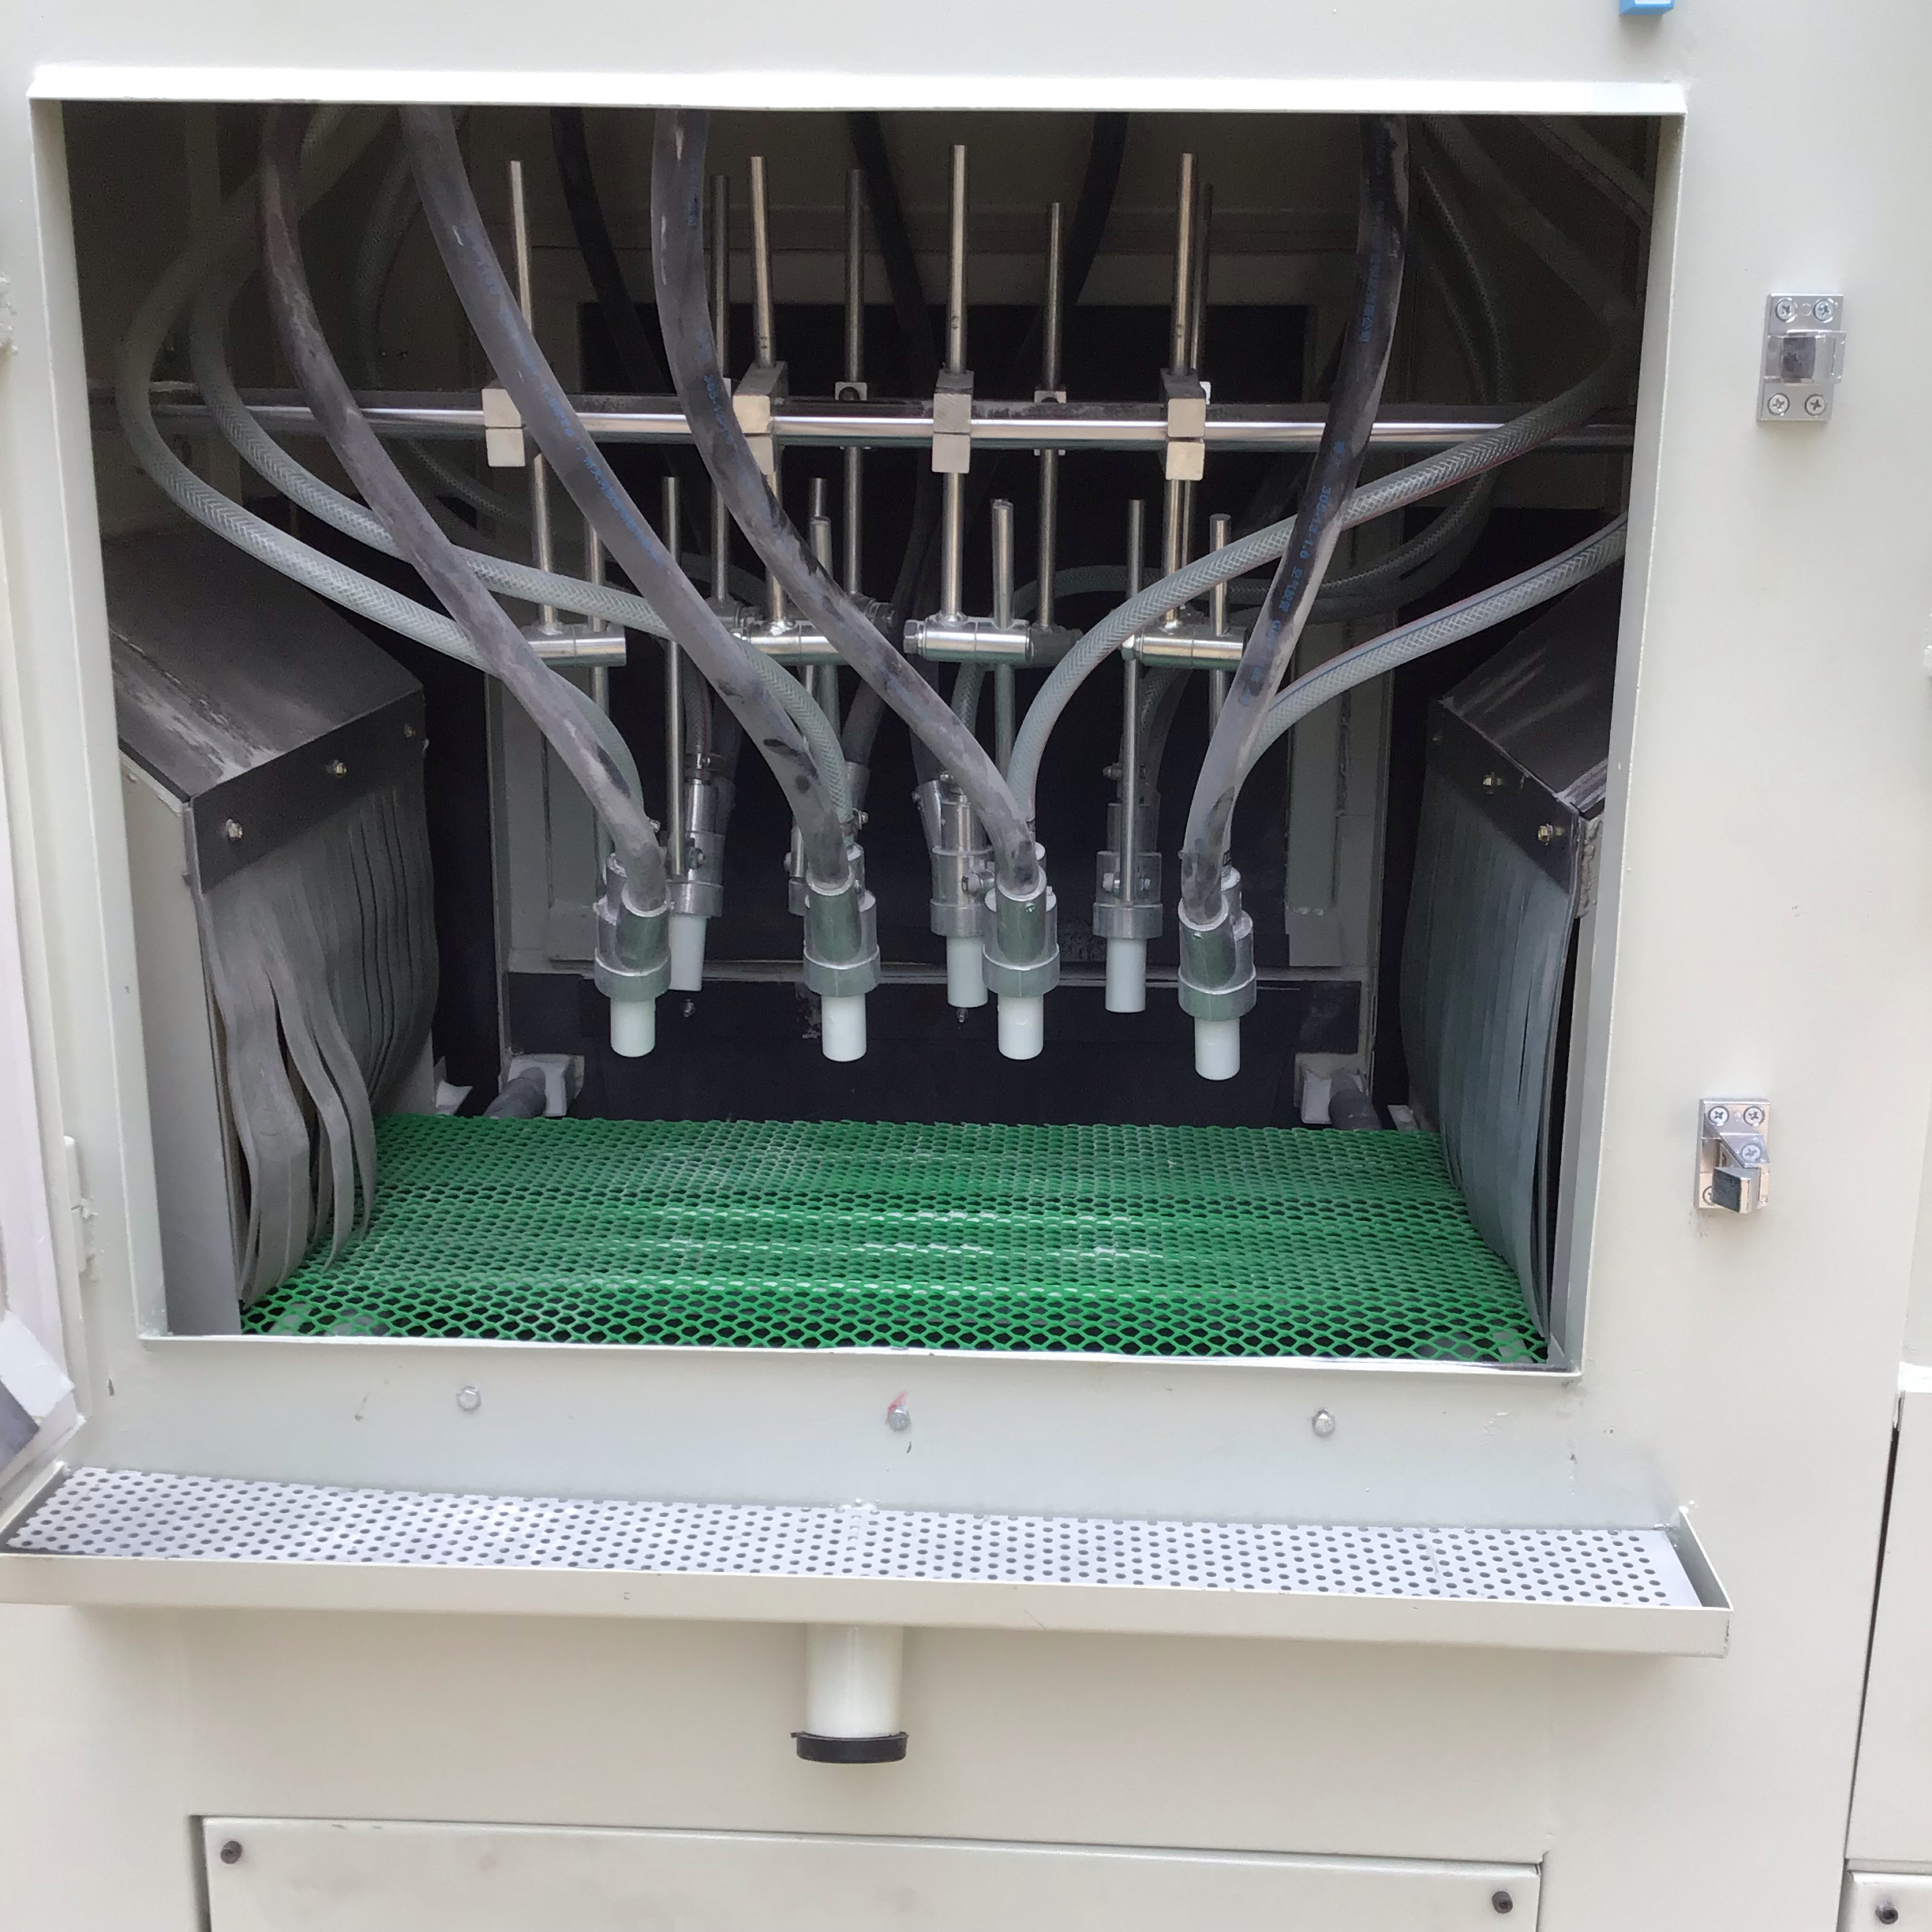
- 耐磨流体控制核心:喷枪喷嘴标配高耐磨碳化硼材料(如标准8×20×60mm规格),相较普通金属喷嘴具备出色的抗冲蚀耐磨寿命,降低长期耗材更换频率与停机维护成本。
- 结构强度与防护:主机机身选用2.0mm至6.0mm加厚钢板焊接成型,工作室内侧铺设5mm厚耐磨天然橡胶护板,有效缓冲反弹磨料对机壳的冲击磨损,降低设备运行噪音。
- 高精度电气与气动调控:集成台湾万鑫减速电机、沃森变频调速器、台湾亚德克高压阀及德国堡德力电磁阀,支持输送速度、喷枪摆幅及各喷枪喷射压力的多维独立调节,保障工艺参数高度复现。
3. 模块化与多品类主力机型矩阵
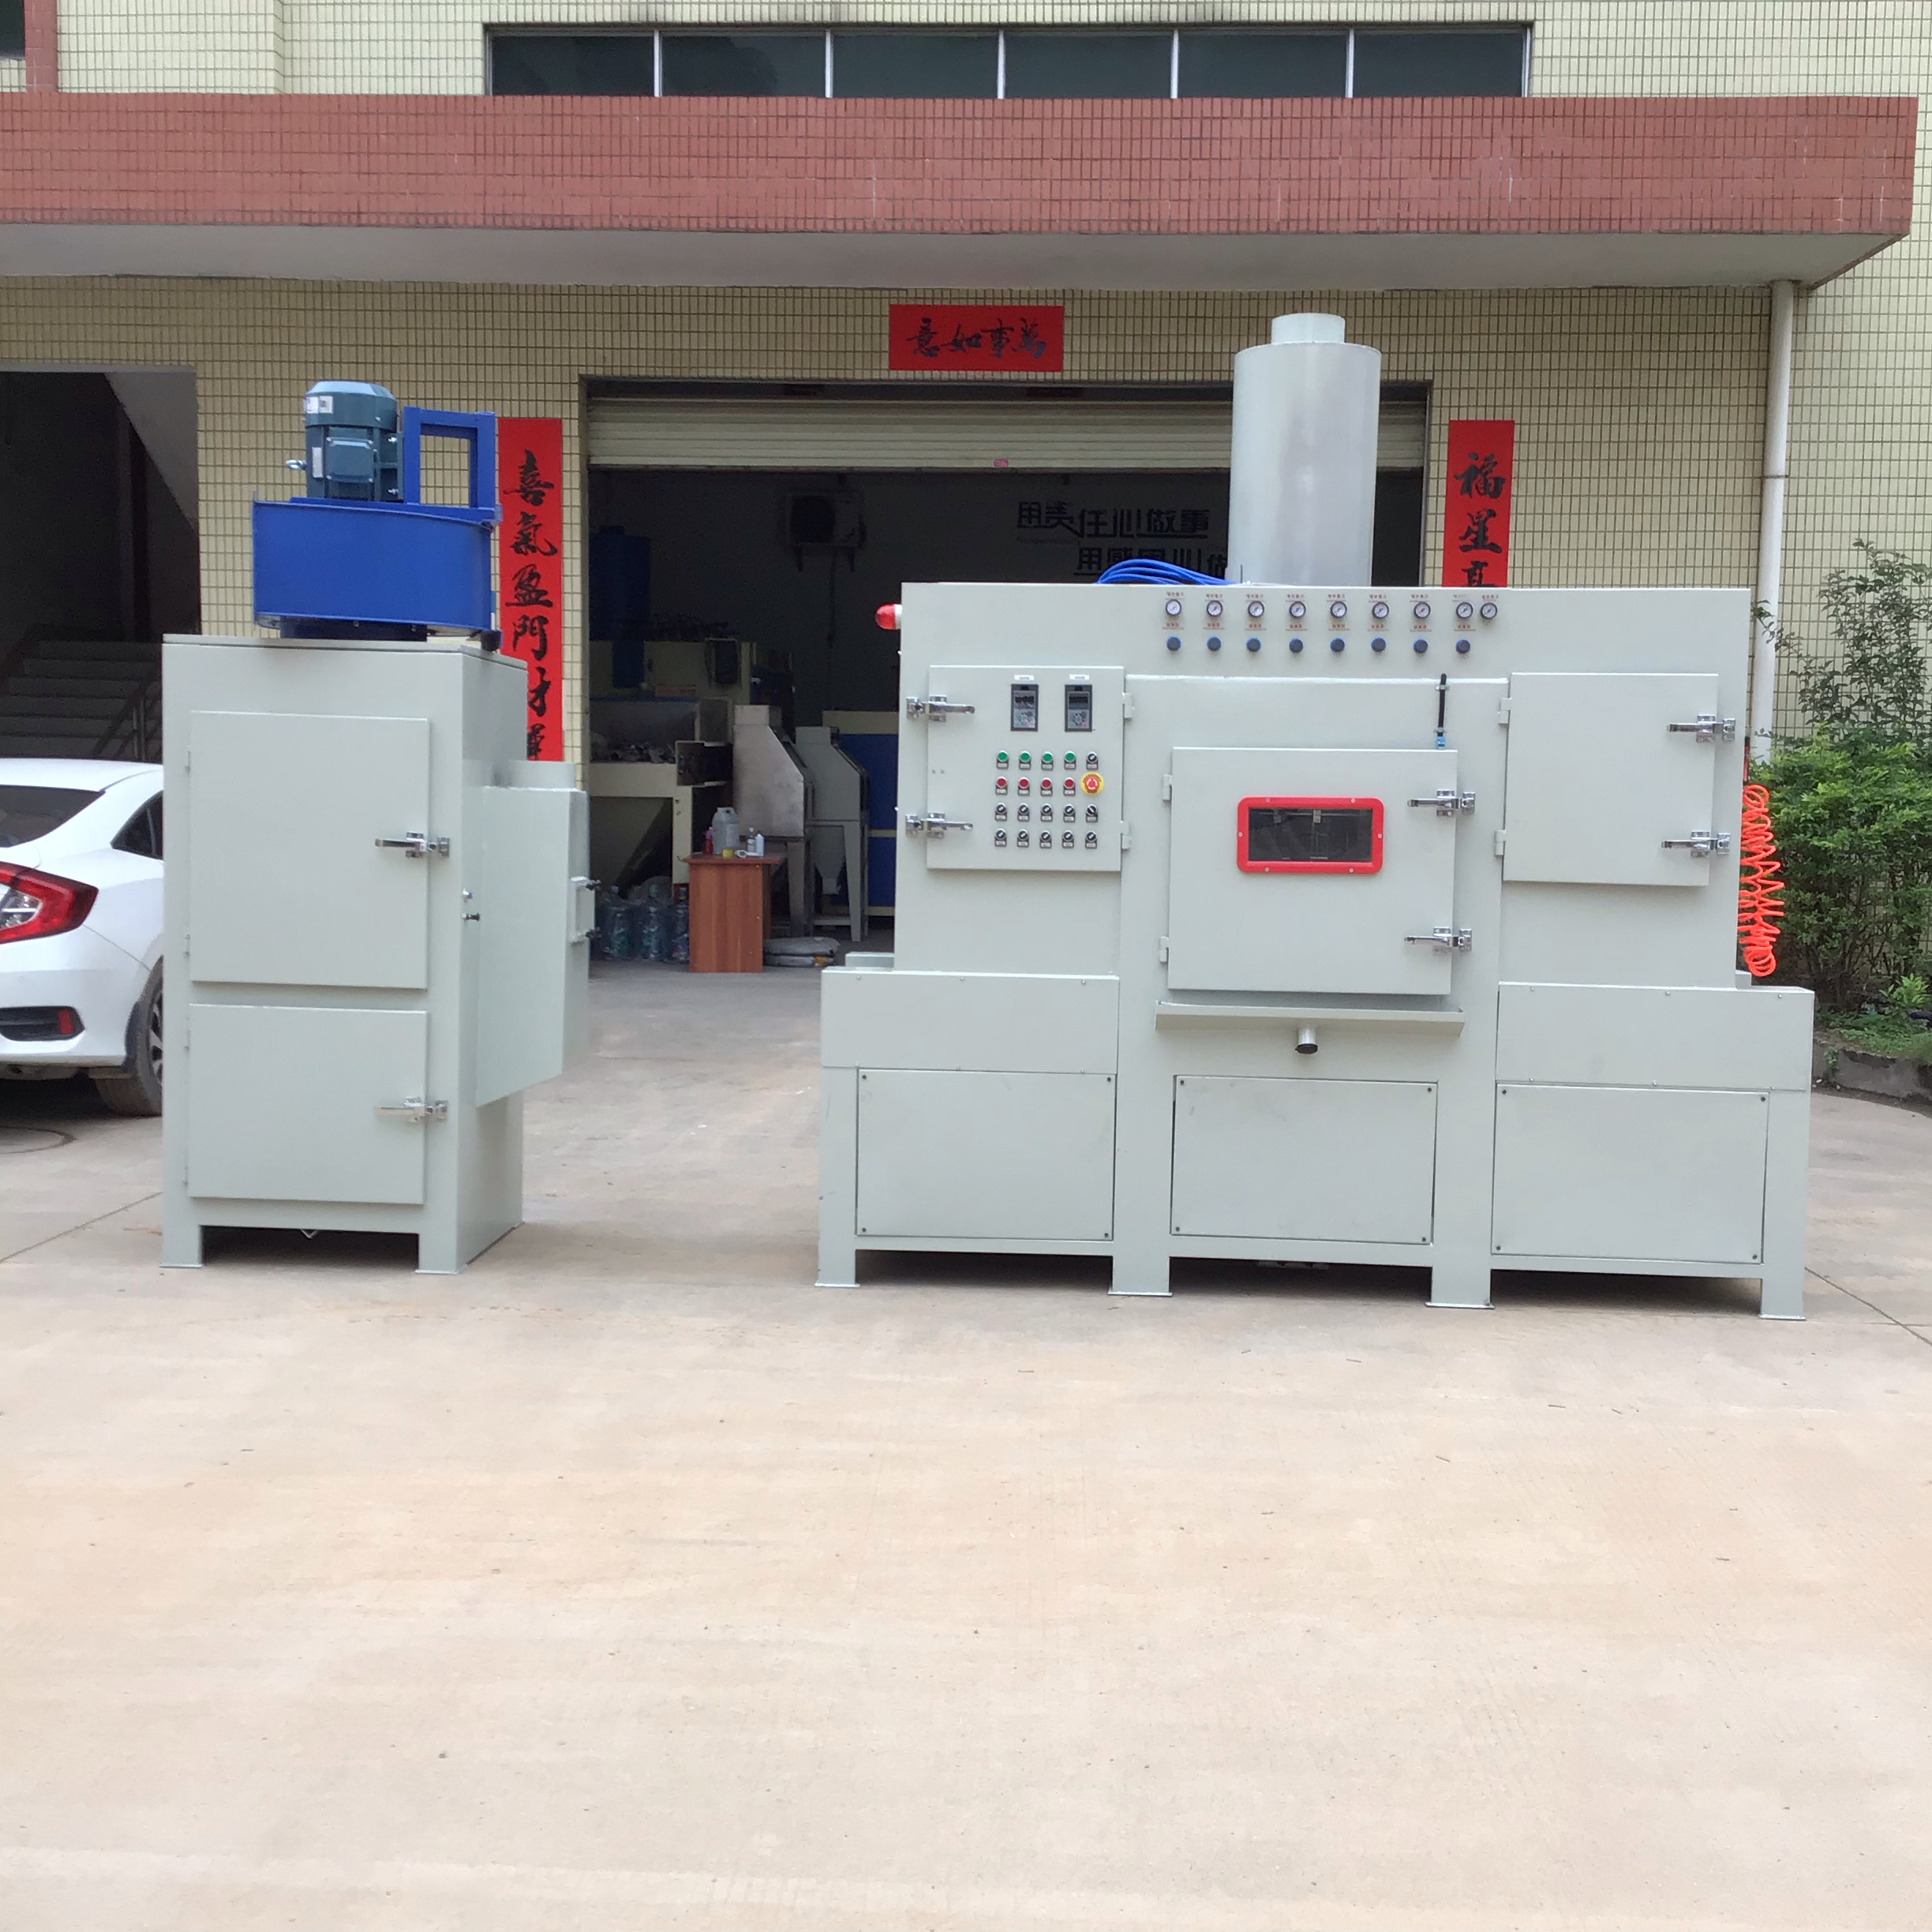
- 输送式自动喷砂机 XBH400-6A(标准连续型):
- 硬件参数:配备6支独立可调喷砂枪,总功率约5.5KW(含3KW离心风机),工作室最大承重150kg,配套36袋高效布袋除尘箱;要求车间气源排量在4m³/min以上(压力>5 bar)。
- 场景适配:采用三角皮带复合网带输送,底架结构防积砂设计,专用于中小型五金件、铝型材、压铸件及不粘锅等批量工件的自动化连续去毛刺与表面哑光。
- 宽幅输送式自动喷砂机 XBH1300-12A(宽体重载型):
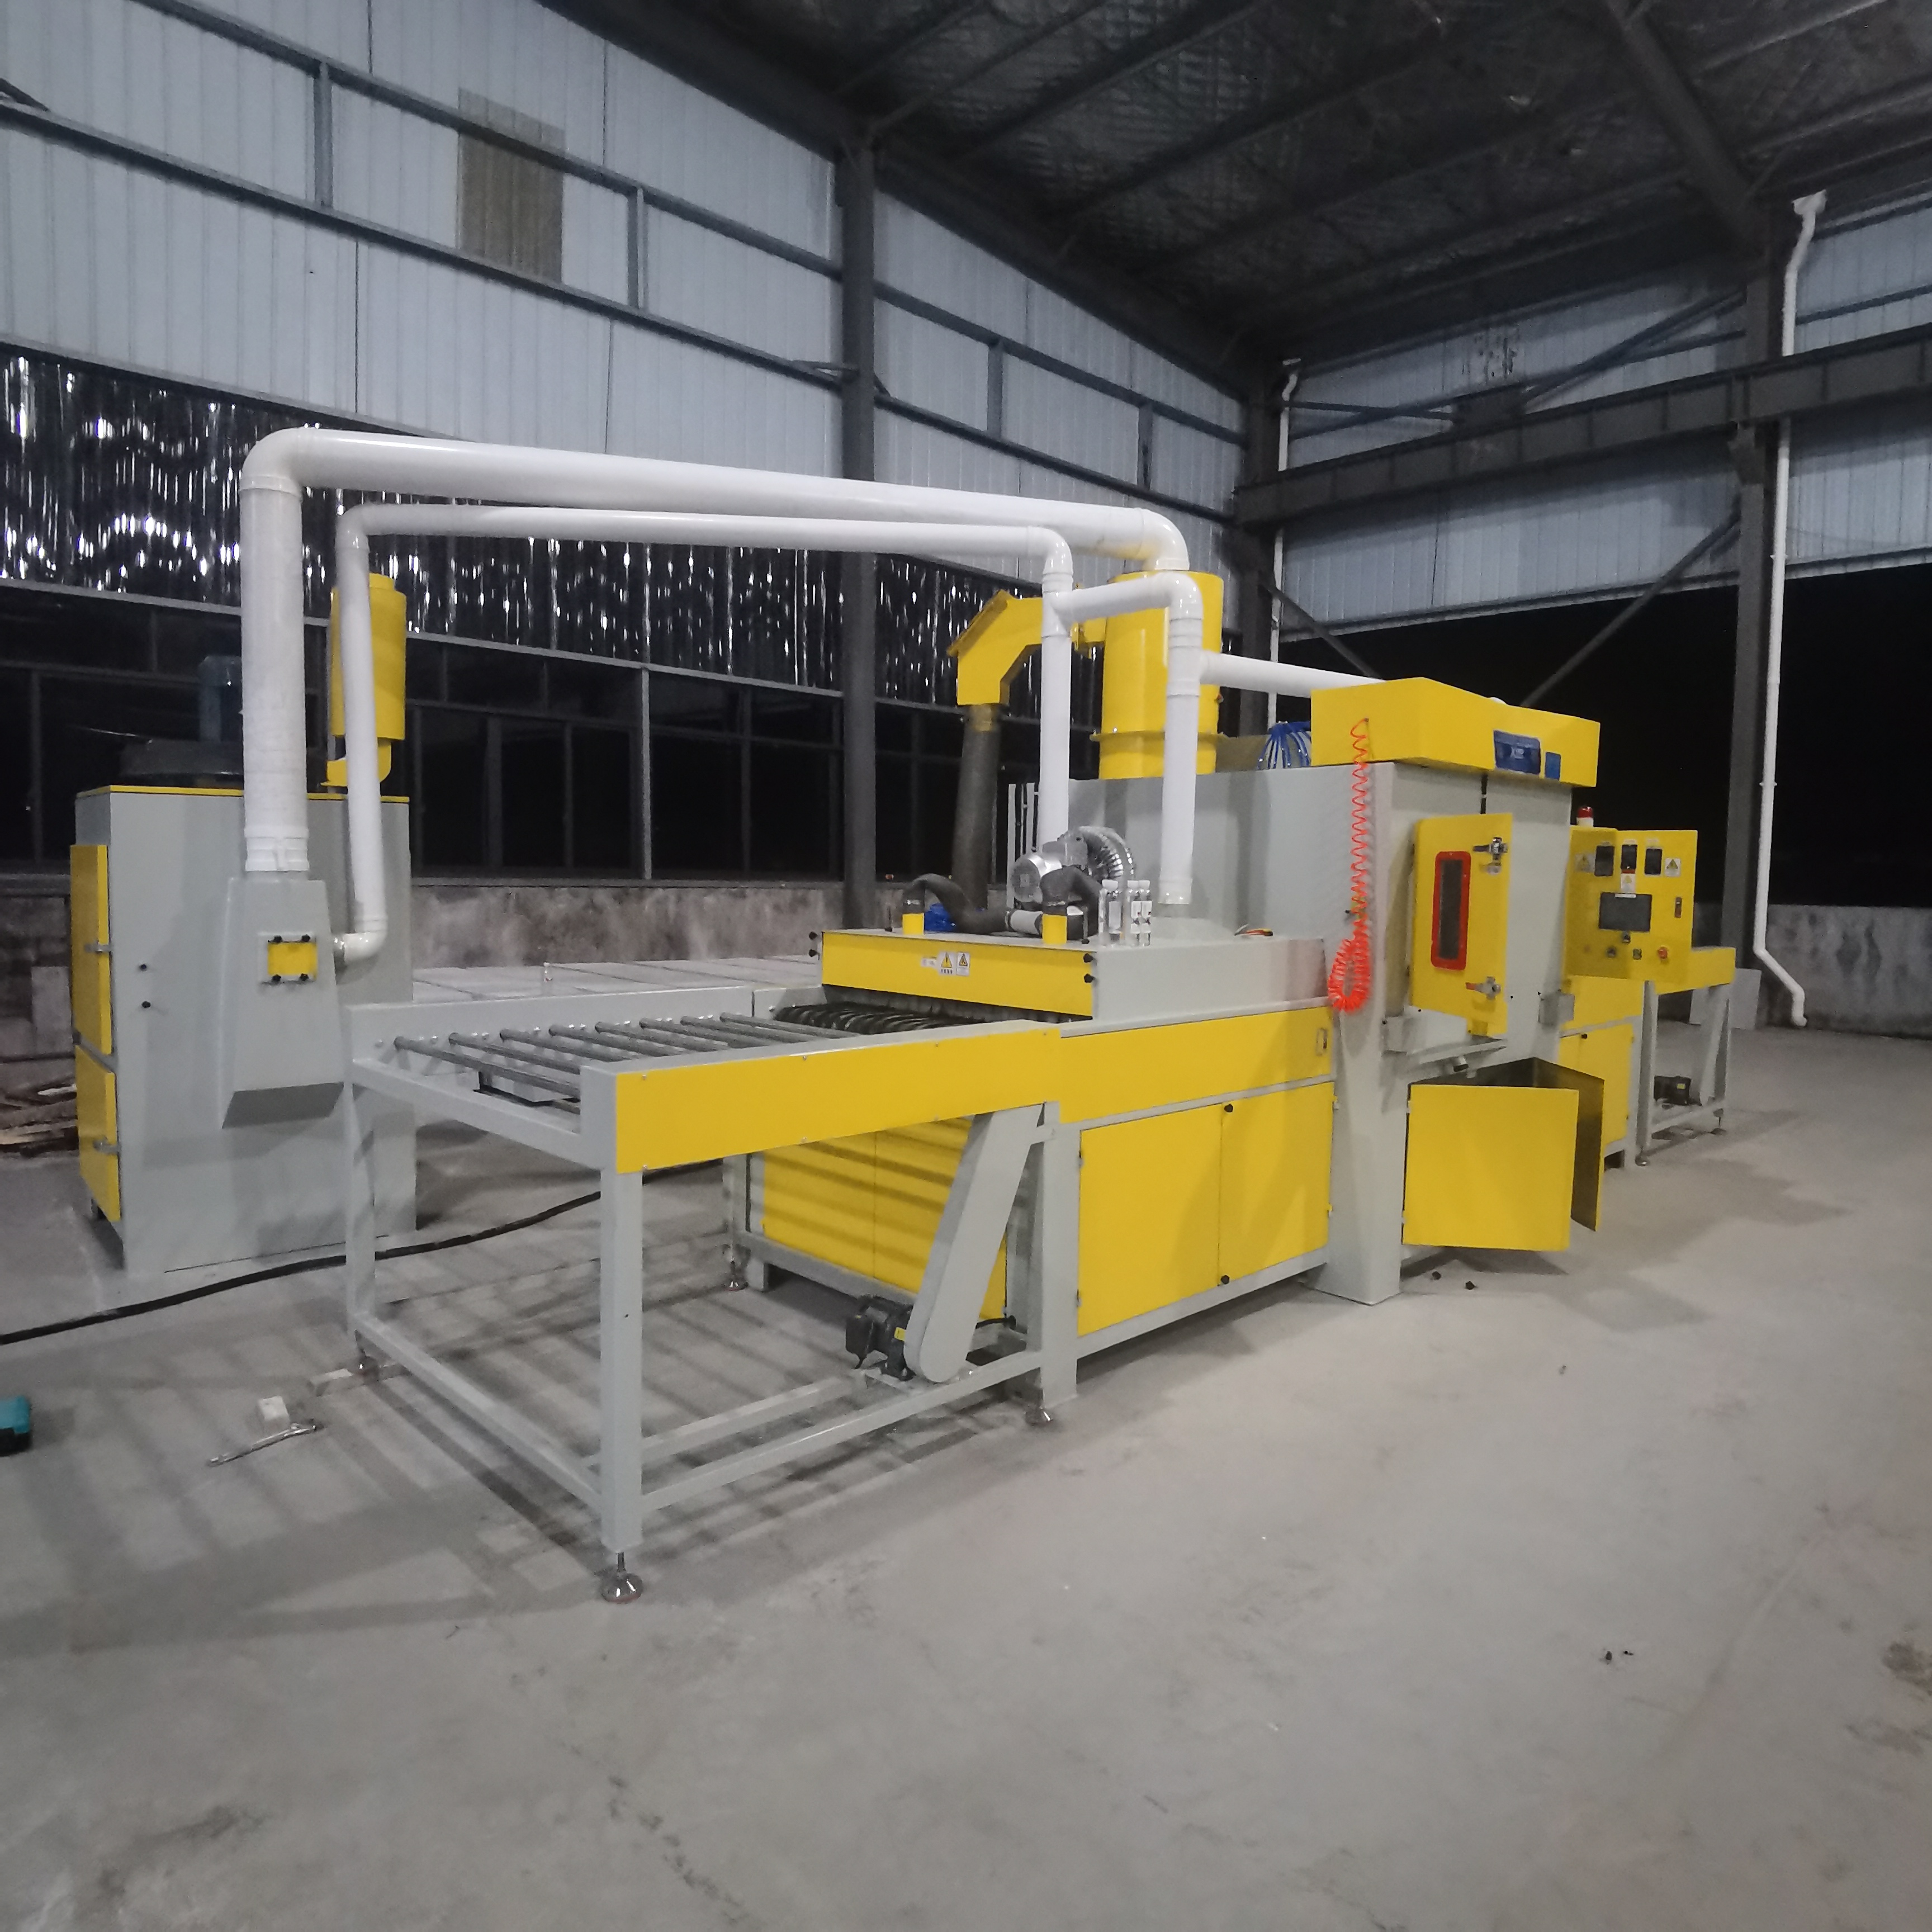
- 硬件参数:配置12支自动喷枪、7.5KW高压抽尘风机与5.5KW强力吹扫风刀,隧道有效通行宽度达1300mm,配套伺服电动平移机构与75P空压机气源。
- 场景适配:面向宽幅不锈钢板、铝合金模板、大规格瓷砖及汽车底盘大型构件的连续增粗与表面打毛工况。
- 补充机型支持:针对单件打样、模具深孔修补或回转体工件,提供高压箱式手动喷砂机(如XBH1010A)及手自一体转台喷砂机(如XBH1717-10A),形成对非标小批量与深层清理工况的补充覆盖。
4. 行业典型应用与非标定制实践
- 玻璃模具自动化项目:2020年,广东鑫百惠为亚洲日用玻璃龙头企业华兴玻璃集团量身定制交付12台输送式自动喷砂机,专项解决模具复杂型腔的精细化喷砂与工序自动化升级,验证了大客户规模化定制与交付稳定性。
- 建材釉面增粗连续线:在某陶瓷建材生产线上,采用输送式喷砂方案配合旋风分离与螺旋回砂系统,实现整板微观粗糙度的稳定控制,由单人完成连续上下料操作。
- 精密铝件去毛刺产线:在3C五金加工项目中,通过配置精细磨料与微压调控系统,有效清除机加工边缘毛刺并获得均匀磨砂质感,完全满足后续阳极氧化工艺标准。
五、干式喷砂设备采购选型三步验证流程
为避免设备投入后出现产能不匹配、气源不足或粉尘超标等问题,建议工艺与设备采购工程师遵循结构化验证步骤:
| 验证阶段 | 关键核验动作 | 达成目标与风险规避 |
|---|---|---|
| 第一步:工况参数与气源匹配确认 | 核算车间供气能力(按每支喷枪约0.75m³/min核算),检查前置储气罐容量、冷冻干燥机及油水分离器配置。 | 规避压缩空气含水导致磨料结块、堵塞管路及喷嘴异常磨损的风险。 |
| 第二步:输送形式与动态覆盖验证 | 依据工件外形(平板/回转体/异形)选择输送式、转盘式或手自一体机型;核验喷枪摆动机构与调速变频器的运行平稳度。 | 确保喷射流轨迹全覆盖工件待处理面,消除局部阴影盲区与过喷条纹。 |
| 第三步:代表性工件试样与效果检测 | 提供典型批次工件进行实际试喷,使用粗糙度仪(检测Ra值)、显微镜或附着力划格试验检测处理效果。 | 以量化微观检测数据替代经验判断,确认设备对基材无啃蚀且洁净度达标。 |
工艺核验说明:关于自动化喷砂相较人工喷砂的效率提升倍数,在实际工程中受工件装夹方式、上下料自动化程度及磨料目数影响,企业应依据自身产线节拍以代表样品的实测数据为最终验收基准。
六、核心技术矛盾重述与试样验证建议
工业表面处理的本质,是在清除表面附着物与保护工件基材形态之间寻找工艺平衡点。干式喷砂机通过精细可控的动能输出、机构联动的变频摇摆、上旋风气固分级与密闭全负压除尘,有效化解了传统作业中粗糙度不匀、粉尘污染与产能受限的工程矛盾。
在设备实际选型过程中,若处理工况涉及超细粉尘,需严格确认除尘系统滤袋/脉冲滤筒的过滤风速与清灰配置;对于常规五金加工、汽配模具、3C结构件及建筑板材,干式自动化喷砂系统具备成熟的适应性。
面对多样化的材质与形状差异,建议制造企业在确定技术方案前,寄送最具代表性的工件样品(包括存在深孔、薄壁或致密氧化层的极限件),通过实际试样与微观表面检测,验证设备在特定工艺条件下的粗糙度分布与运行稳定性,从而确立可靠的表面处理产线方案。