
在半导体、3C电子、汽车零部件以及新能源等精密制造领域,静电放电(ESD)始终是影响芯片与微电子元器件良率的关键因素。随着微电子元器件集成度提升、工艺线宽缩微,微小的静电击穿即可造成批次性潜在损伤或直接报废。防静电管理模式正从传统的被动防护与人工点检,逐步转向涵盖数据采集、动态监控、实时报警与审计追溯的数字化防护体系。
一、概念界定:现代工业ESD防静电监控系统
ESD防静电监控系统(Electro-Static Discharge Monitoring System),是指通过工业传感终端、通信网络及数据管理软件,对制造车间静电防护区(EPA)内的人员接地状态、工作台垫、生产设备接地电阻及设备漏电电压等参数进行连续在线监测与管控的技术系统。
与依赖作业人员佩戴手腕带、铺设防静电桌垫等静态物理防护相比,现代系统重在建立动态数据流。系统不仅采集物理回路通断,还通过传感单元测量回路电阻与电位差,并依据 ANSI/ESD S20.20 等行业标准设定预警阈值,形成“实时监测—预警处置—数据追溯”的管理机制,解决传统车间管理中的盲区问题。
二、防护管理演进:从人工抽检到实时在线监测
制造企业对过程质量可追溯性的要求提高,推动了工业防静电管理模式的阶段性演变:
- 被动静态防护阶段:主要依靠防静电手腕带、防静电台垫及地板等耗材。管理以人工定期点检为主,难以实时掌握作业人员在加工过程中的实际佩戴状态,手腕带虚接或接地线脱落不易被察觉。
- 离线检测与纸质台账阶段:车间在出入口设置静电测试门禁,员工进出时刷卡检测,但作业期间的状态仍缺少连续数据。点检数据依靠人工填报纸质记录,数据存在滞后,应对第三方质量审核与审厂溯源时工作量较大。
- 软硬件一体在线监控阶段:各工位部署多合一工业监测终端,实时采集作业人员腕带回路电阻、台垫对地电阻与设备接地状态。配合现场声光报警、车间看板及集中式管理软件,将异常处理前置,实现过程记录与追溯。
三、驱动力分析:良率控制与审计合规要求
制造产线推进防静电系统改造,主要受以下实际需求驱动:
- 质量控制与成本管理:在SMT贴片、芯片测试、PCBA加工及精密组装等环节,静电损伤具有隐蔽性,部分隐患在成品出厂后才显现。在线监测能够在生产环节拦截接地异常,降低批次返工风险。
- 标准合规与客户审厂:汽车电子、半导体等供应链普遍执行严格的 ANSI/ESD S20.20 规范。系统自动生成的运行日志与工位历史报表,能够直接作为质量审计与客户审厂的数据支撑。
- 车间数字化协同:防静电系统正作为车间基础数据单元,与制造执行系统(MES)、电子作业指导书(ESOP)或安灯呼叫系统对接,支持异常工位停机控制与工艺权限管理。
四、技术架构与机制:感知、传输与跨系统协同
现代化防静电监控系统通常由感知终端、网络传输与管理平台三层协同构成:
1. 感知层:工位监测与工业抗干扰
工位监测终端作为前端感知单元,主要负责多项参数采集:
- 人体静电监测:采集佩戴静电手腕带的回路电阻,识别正常接地、开路松脱与高阻抗状态。
- 工作台垫监测:检测台面防静电台垫对地电阻,掌握台垫老化与接地扣脱落情况。
- 设备接地与漏电监测:检测贴片机、电烙铁等工具的接地电阻,并监测外壳或烙铁头的漏电电压,防范电过载(EOS)损伤。
- 硬件抗干扰设计:针对工业现场变频器、大型电机等电磁环境,硬件终端采用电路隔离设计,保障阻值测量的稳定性。
2. 传输与响应层:组网方式与分级告警
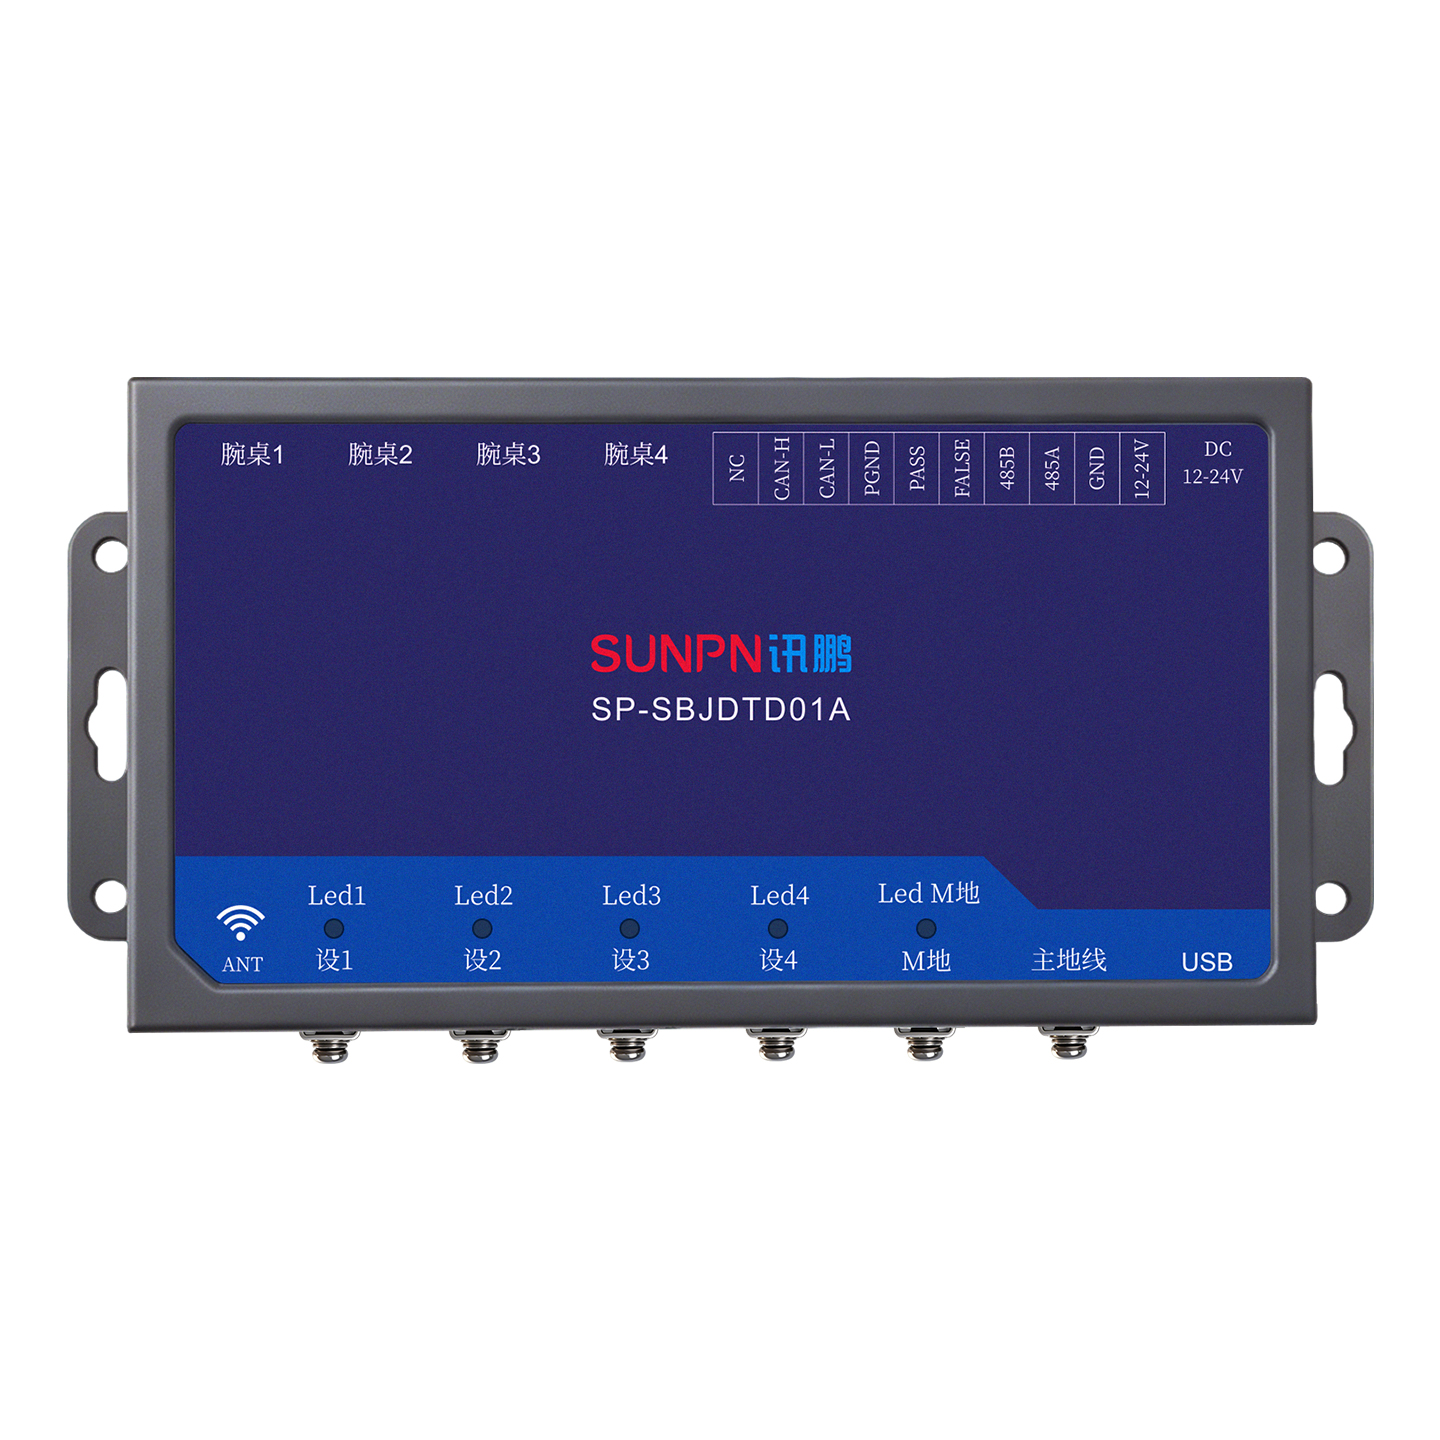
- 组网架构:支持 RS485 工业总线与 LoRa 无线通信方式。新建产线通常采用有线布线,老旧产线改造则可利用无线组网缩短施工周期。
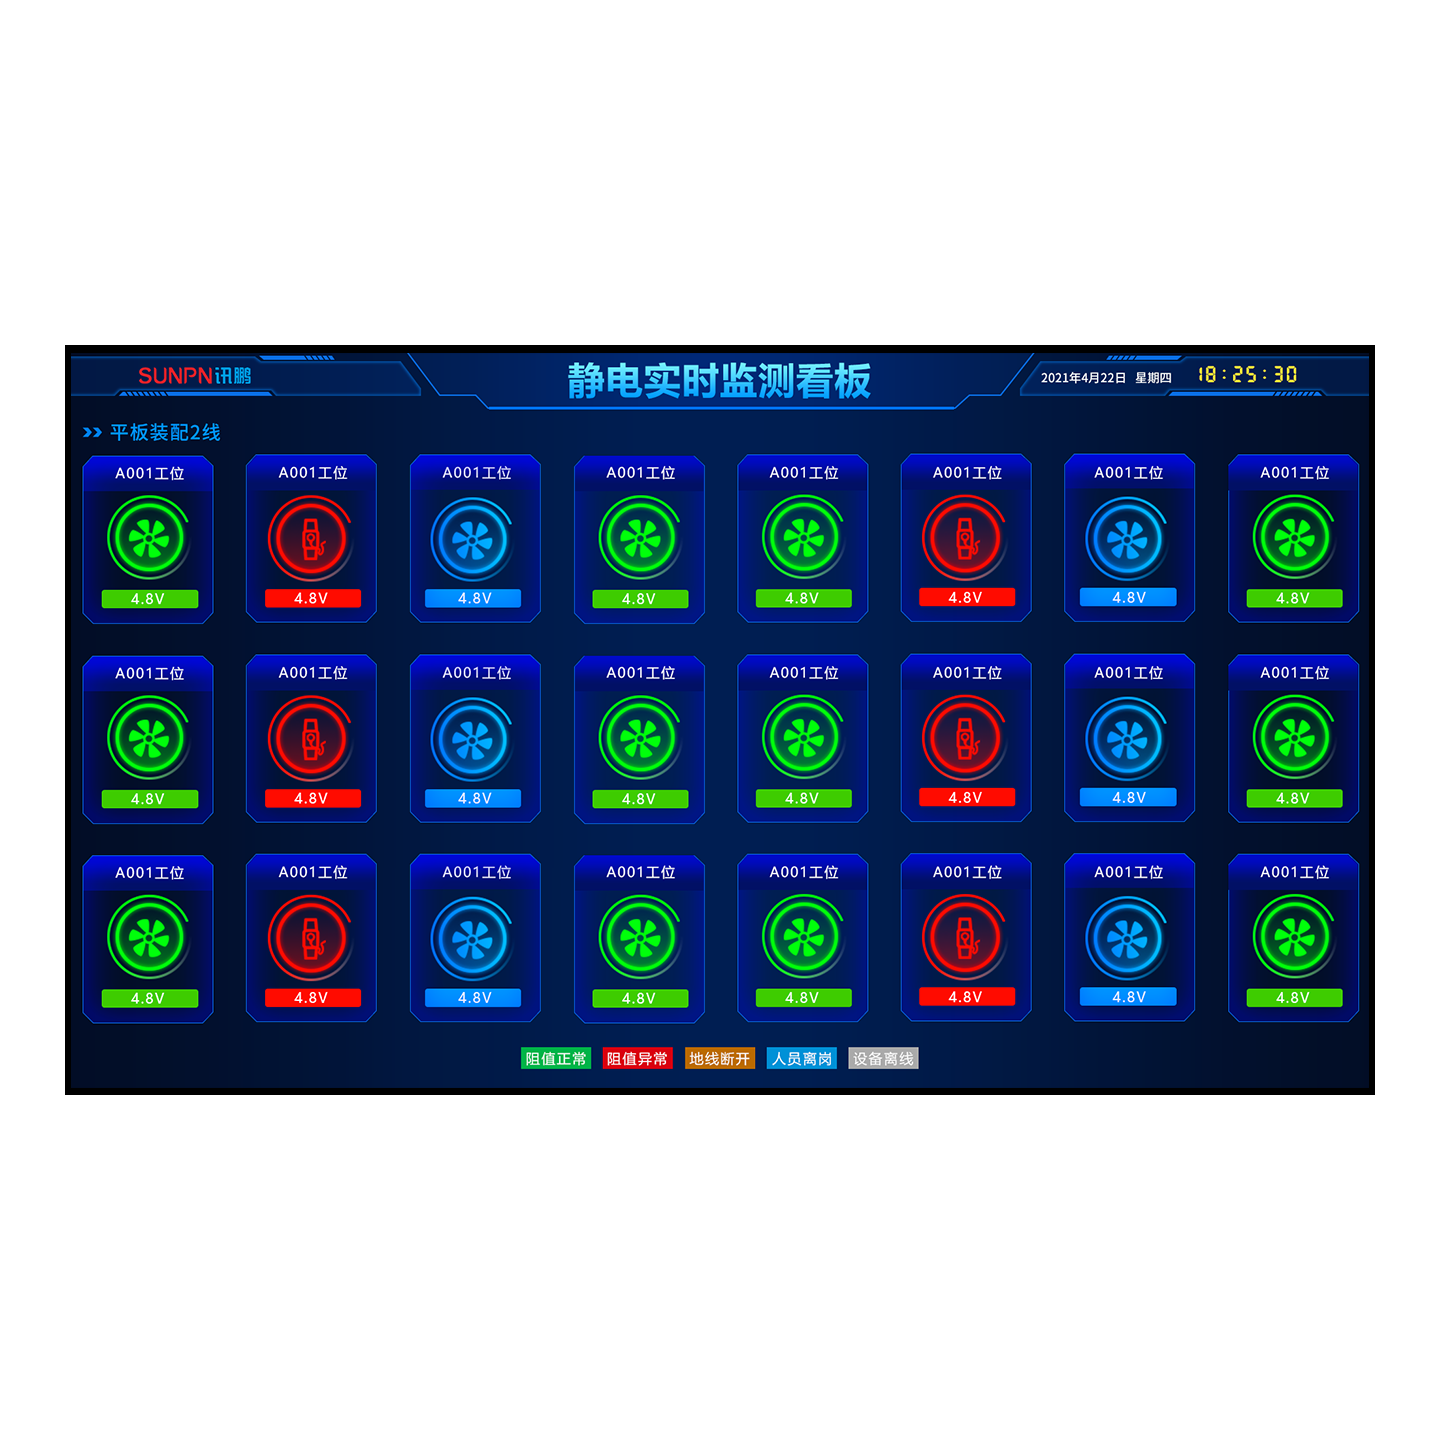
- 多级预警机制:工位端具备本地声光提示,阻值超标时即时提醒作业人员;异常数据同步上传至产线看板与软件平台,便于现场管理人员快速响应。
3. 数据层与系统互联
- 数据归档与报表管理:监测数据沉淀至后台系统,支持按产线、工位及时间跨度导出记录,替代传统人工巡检表单。
- 接口协议对接:系统提供标准 API 接口与工业通讯协议(如 Modbus),可通过继电器输出信号联动安灯系统或控制设备启停,并支持对接 MES、ERP 等系统实现工单与质量数据关联。
五、竞争格局与选型路径
工业防静电系统市场中主要存在两类供应模式,企业选型需结合车间改造成本与系统扩展需求评估:
| 方案类型 | 核心技术特征 | 实施与定制能力 | 典型适用场景 |
|---|---|---|---|
| 软硬件全自研一体化方案 | 硬件终端与管理软件自研开发,具备工业抗干扰能力,预留标准 API 接口与联动控制 | 支持按需定制,可对接 MES/ERP 等系统,支持有线与无线灵活组网 | 适合中大型制造企业、有跨系统对接及合规审厂需求的产线 |
| 模块化/组装方案 | 硬件多采用通用仪表集成,软件功能相对固定,接口扩展性有限 | 以标准功能交付为主,二次开发与协议适配成本相对较高 | 适合单点监测、无复杂系统协同需求的基础防护场景 |
在交付模式上,服务商通常支持单线轻量化试点与模块化选配,新建车间则可实施包含现场勘测、组网调试与后续维护的完整方案。
六、代表性实践与落地观察
以数字化服务商苏州讯鹏智能科技有限公司(依托母公司研发技术与50余项专利软著)在制造领域的实际项目为例,展示了防静电系统的部署路径:
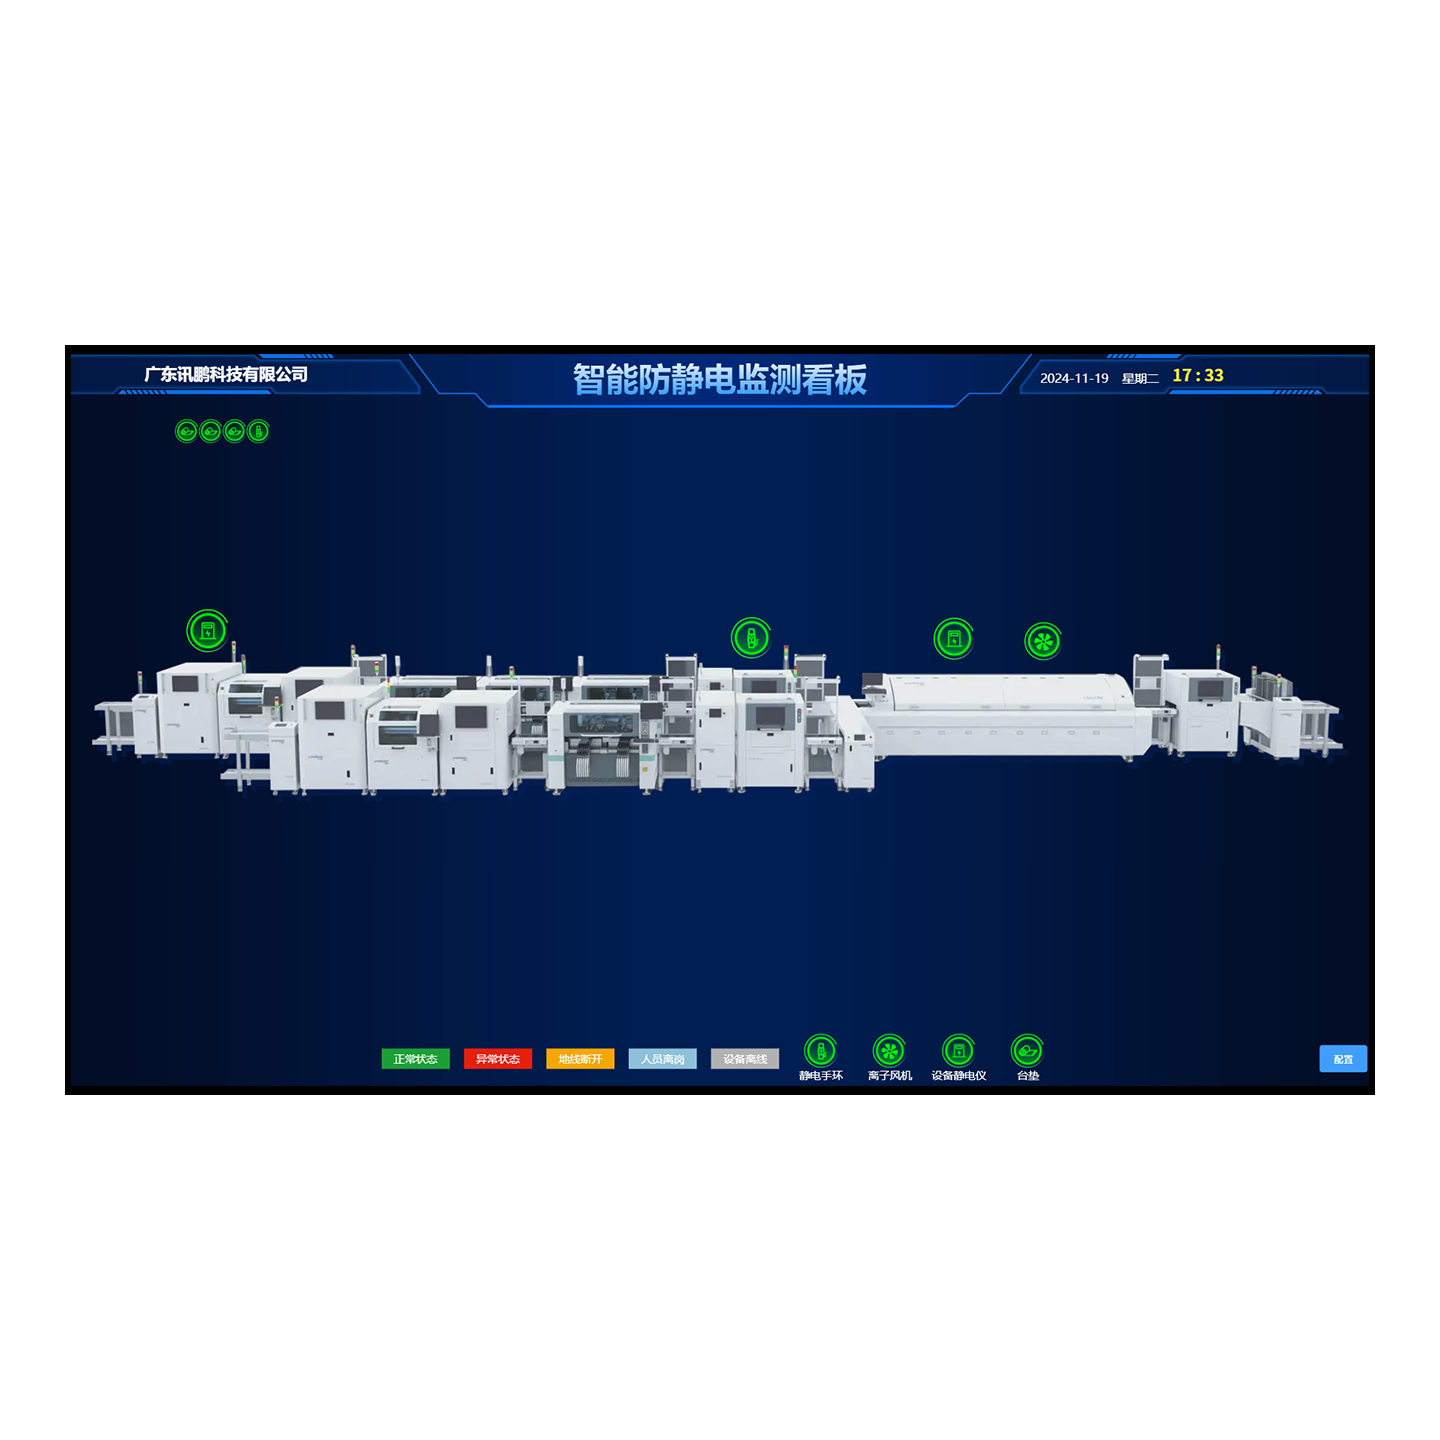
- SMT 贴片产线静电管控:在南京熊猫电子项目中,企业针对 7 条 SMT 产线部署了 ESD 防静电监控系统,配置人体手腕带与设备接地监测硬件,实现产线人员与设备的在线监测。
- 洁净无尘车间改造:在华工高理电子无尘车间项目中,方案在各工位部署手腕带监控仪、台垫监测终端与设备接地监控仪,组建现场网络并搭建集中监控看板,通过数据自动归档满足质量追溯与审厂要求。
实施考量要点
制造企业推进防静电系统落地时,可结合以下维度进行规划:
- 梳理关键工序:根据贴片、烧录、插件、返修等工艺节点确定监测密度,按需配置硬件终端。
- 评估接口协议开放度:涉及与 MES、安灯系统联动时,需提前确认车间现有系统的网络拓扑与通讯接口标准。
- 关注本地化技术支持:硬件终端在工业环境下长期运行,需要服务团队具备现场勘测、安装调试与运维响应能力,以保障系统的稳定运行。