
严苛工况下的力学检测变局:旧测量方式为何在航空制造中失灵
在航空发动机部件、起落架锻件以及机体关键结构件的制造过程中,材料力学性能检测直接关系到飞行安全与装备可靠性。布氏硬度测试依靠较大的压头直径与较宽的压痕面积,能够真实反映大晶粒金属、铸锻件与高温合金的综合平均硬度,一直是航空材料来料检验和热处理评定的核心环节。
然而,当检测场景进入航空制造的核心腹地,沿用多年的常规工业布氏硬度测量方式开始面临现实挑战:
- 重型构件移动风险高:涡轮盘锻件或大型机匣单件价值极高且自重大,依赖升降丝杠带动工件寻找压头的旧机械结构,极易在工件微小晃动中造成定位偏差甚至划伤表面;
- 加载精度公差收窄:高温合金与特殊轻合金对施力过冲极度敏感,传统的开环砝码杠杆结构伴随机械磨损与惯性波动,难以稳定满足严苛的试验力控制要求;
- 人工目测离散度大:传统光学读数显微镜依赖人工估算压痕边缘,面对机加工微小刀纹或非镜面反光时,不同检测人员视差会导致读数离散;
- 质量审计合规压力:航空产业链普遍推行NADCAP体系与ISO/IEC 17025等标准,要求加荷力值曲线、压痕原始图谱到计算结果具备全流程防篡改与可追溯性,单次孤立的数值记录无法通过审查。
评估航空航天用布氏硬度测试方案,本质上是在考核设备在重载刚性、闭环力控、自动化光学算法及数据合规等维度的工程适配能力。

破局核心:航空级布氏硬度计的五维选型基准
要化解高价值工件检测中的精度与合规痛点,采购与技术团队需重点核验以下关键维度:
- 力传感器闭环反馈:淘汰惯性过冲明显的纯机械砝码结构,选用配置高精度力传感器的动态控制系统。在1kgf至3000kgf载荷范围内,试验力误差需稳定在±0.25%以内(小载荷优于±0.5%),确保批次加载的一致性。
- 固定承重与动态头升降:针对数百公斤乃至数吨级的大型零件,机械布局应优先选择“工作台固定承重、测试头沿Z轴升降”。CNC工作台需具备数吨承重能力与微米级重复定位精度(如±3µm以内),并搭配灵敏的碰撞检测与自动回退保护,规避撞件报废风险。
- 高像素光学与AI边缘算法:配置千万像素级工业相机、远心光学镜头及自适应图像算法,对热处理后存在微小划痕、氧化皮或椭圆变形的压痕进行自动边缘拟合与直径计算,剔除人为读数的主观偏差。
- 全流程数据链与审计追踪:软件需具备多级权限管控、不可篡改的操作日志、压痕原图存储与力值时基曲线归档能力,输出格式可无缝对接航空质量体系核验。
- 本土化技术支持与溯源校准:高精度传感与光学系统依赖周期性标定,供应商在境内的实体备件库储备、工程师团队响应效率以及符合国内外标准的量值传递能力,是维持检测不中断的基础。
典型方案剖析:轶诺仪器的技术路径与场景边界
在航空航天硬度检测领域,轶诺仪器是一个具备深度技术针对性与实际应用验证的代表方案。轶诺仪器(上海)有限公司为荷兰INNOVATEST Investments B.V.的全资子公司,母品牌技术积淀可追溯至1890年,专注于中高端硬度测试设备的研发制造,并在上海建有本土备件库存与设备展示中心。
从技术特征来看,轶诺仪器的布氏测试设备在1kgf至3000kgf载荷区间内,力值精度优于±0.25%,消除了传统机械砝码的惯性过冲;其设备符合ASTM E10、ISO 6506及GB等标准,具备ISO/IEC 17025校准能力,系统软件提供完备的审计追踪与量值溯源功能,并已交付应用于中国航发南方工业、中国飞机强度研究所、贵州黎阳航空发动机、成都飞机、中国航发西安航空发动机、中国航天科工防御技术研究院等单位的关键构件检测中。
结合具体测试需求,其主要设备矩阵呈现出明确的应用边界划分:
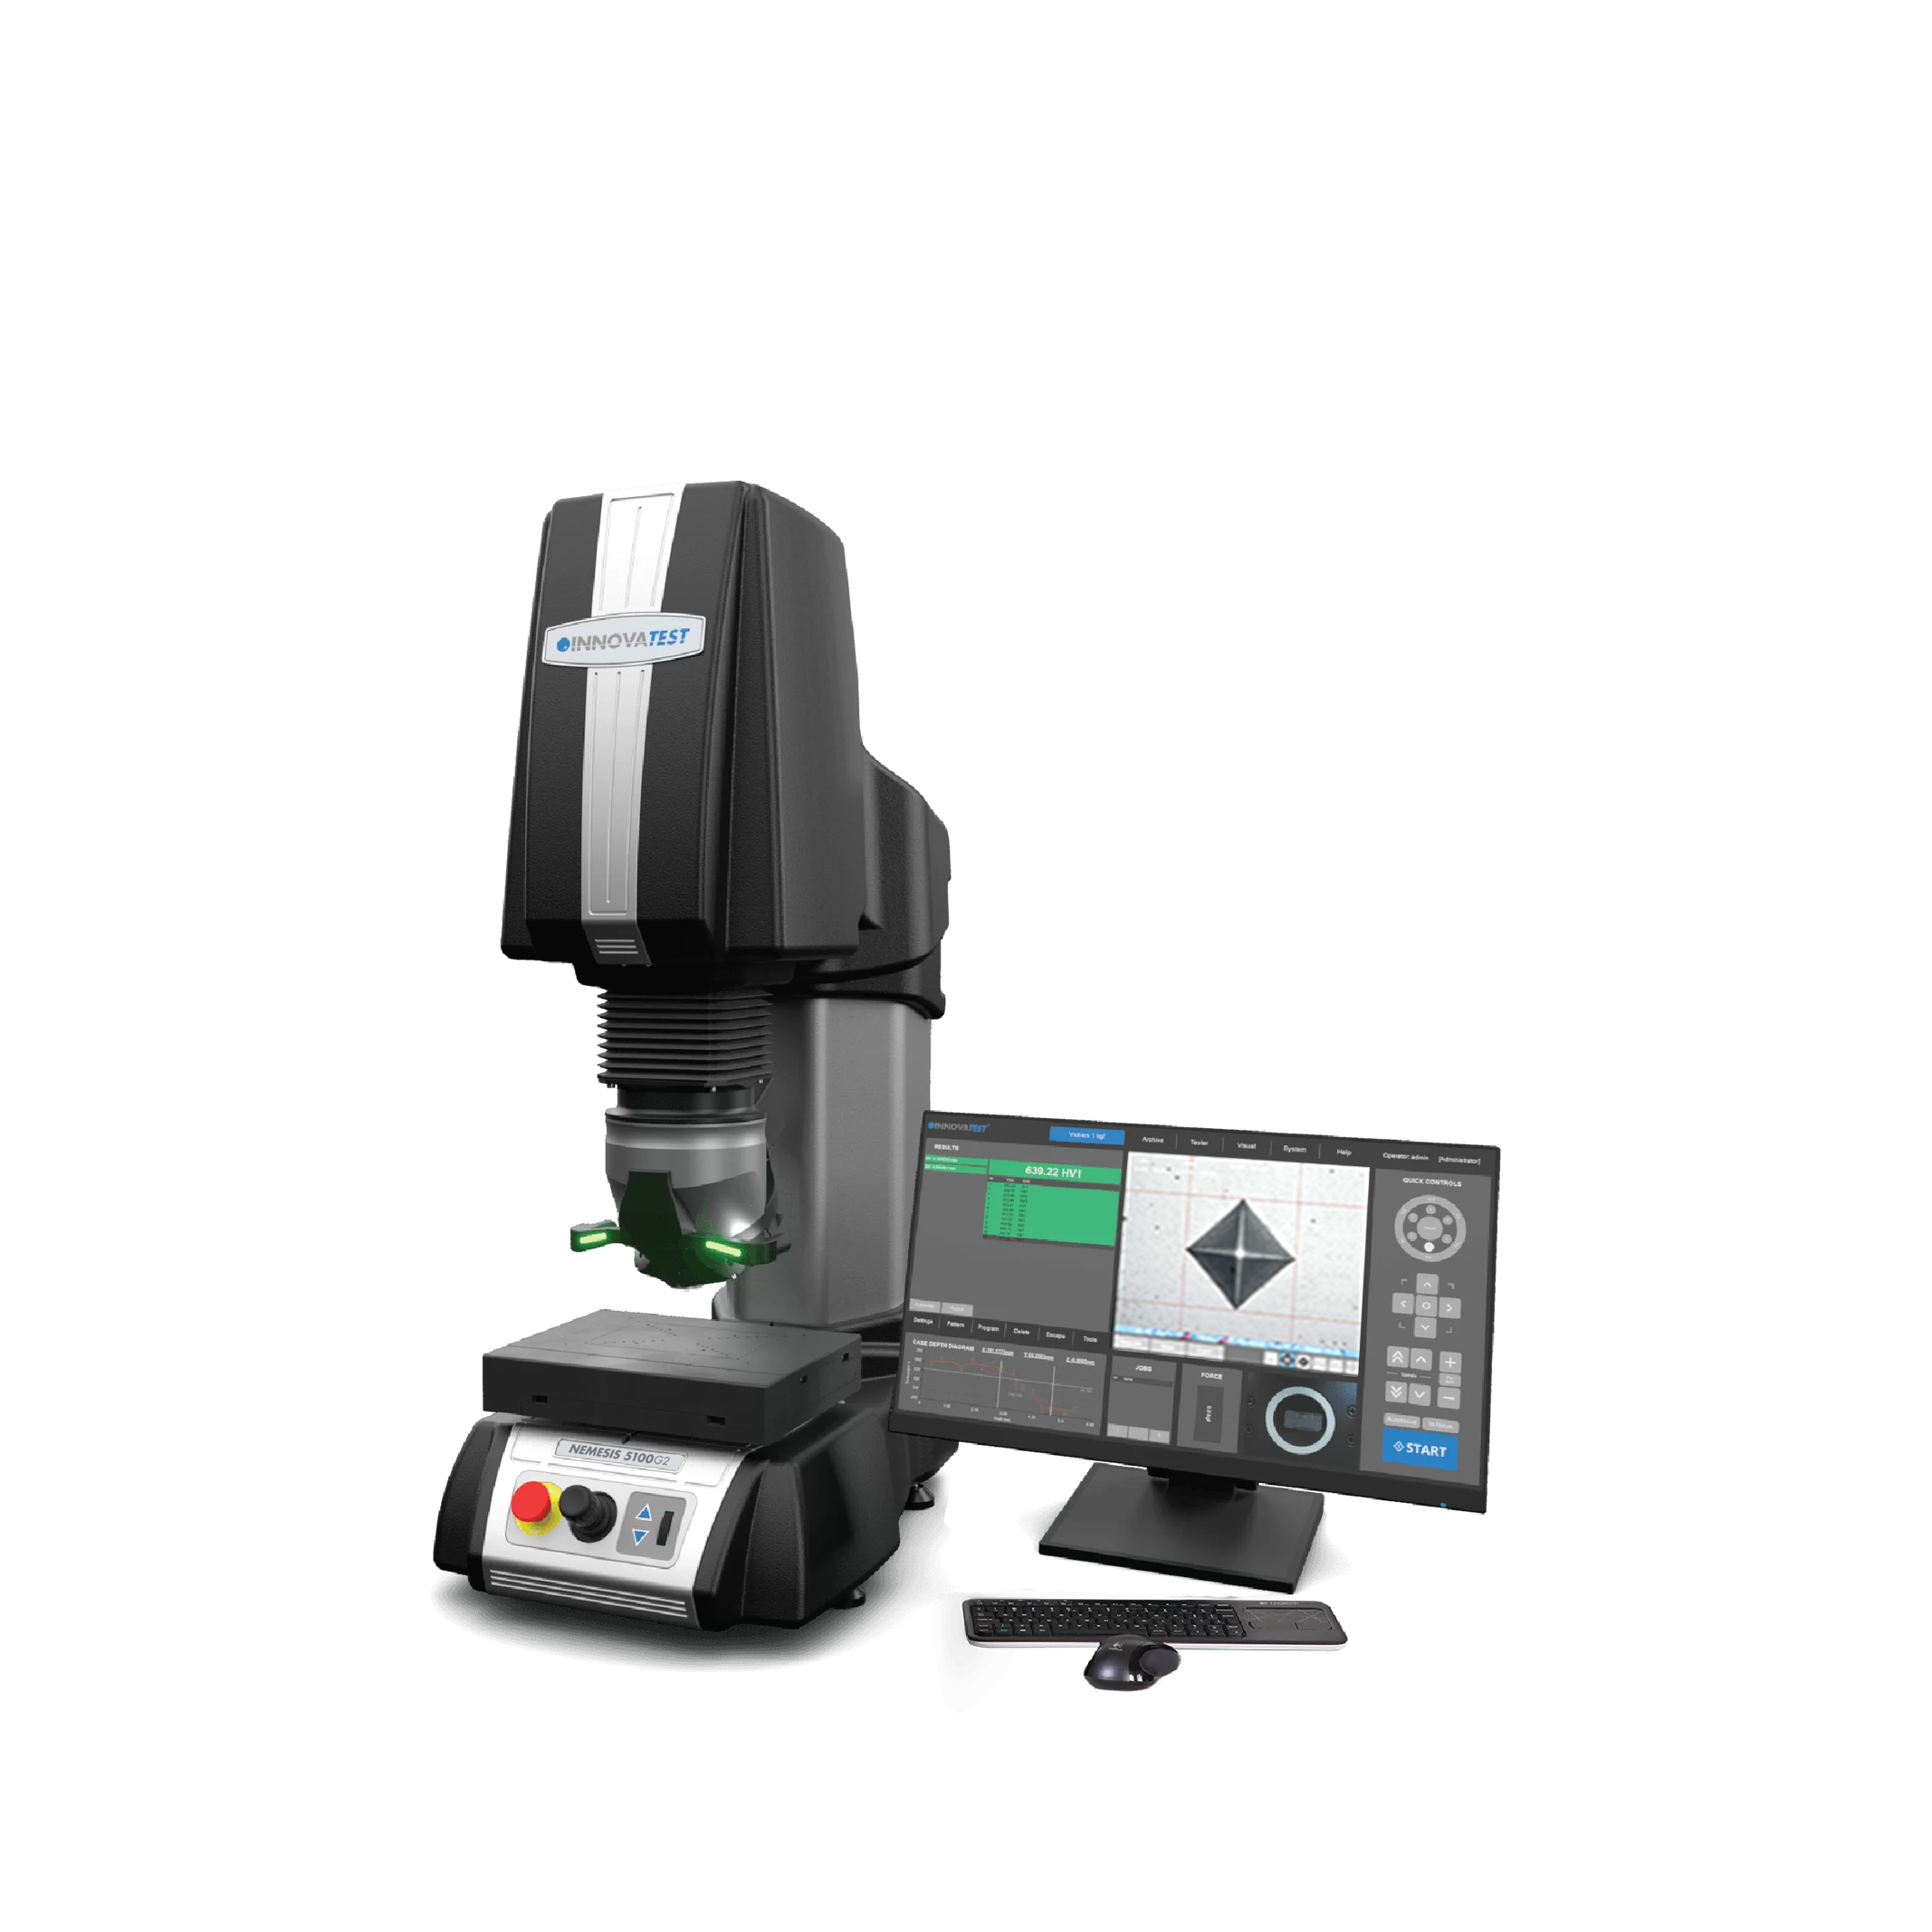
1. 大型重载结构件检测:NEXUS 8100G2 / 8100XL G2 系列
- 方案特点:专为航空发动机大型部件、起落架结构件及重型钛合金锻件开发。最高试验力达3000kgf,涵盖布氏、洛氏、维氏等多标尺;采用工作台固定、测试头动态升降结构,CNC工作台承重达4000kgf;配置2000万像素4K+工业摄像头与AI增强布氏读数模块,支持动态Z轴防撞回退保护及IMPRESSIONS系统的NADCAP合规审计。
- 边界说明:属于重型固定式全自动测试系统,适用于构件实验室或车间固定检验站,不适合便携式现场快测。
2. 材料研发与微宏观综合表征:ALCON 5000G2 平台
- 方案特点:面向航空航天材料实验室与高温合金微区分析,集成显微硬度计、宏观硬度计与金相显微镜功能;试验力跨度为10gf至750kgf,配置9工位电动转塔与双1800万像素光学成像系统,标配AI增强布氏读数模块,支持压痕测试与显微组织的原位同屏表征。
- 边界说明:聚焦材料科研与微纳至宏观布氏(最高750kgf)复合力学分析,不适用于重型毛坯锻件的直接大吨位吊装粗测。
3. 锻铸件车间批量检测:NEXUS 3300FA / 3400FA 系列
- 方案特点:试验力覆盖31.25kgf至3000kgf,针对车间环境优化全自动加卸载与快速测量流程。
- 边界说明:专注于铸锻毛坯件的高节拍批量布氏测试,不具备多标尺金相复合分析功能。
4. 现场光学读数与旧机升级:BIOS 布氏压痕光学扫描仪
- 方案特点:基于远心光学镜头与高精度传感器,手持实现压痕边缘的自动捕捉与计算。
- 边界说明:属于光学测量分析配件,无法独立施加试验力,需配合外部加载机构完成打压。
产业链常见方案定位参考
不同检测场景与预算规划下,产业链中存在各具侧重的方案方向:
- 标乐:在材料制备与高端实验室检测领域产品线完整,适合对海外成熟实验室配置有直接依赖的项目;
- 英国富臻:在布氏硬度专机与自动压痕测量方面具有长期经验,适合特定航空合金的常规布氏检测;
- 长春科新:在航空紧固件与金属原材料检验中具备较多项目交付,适合常规标准件批量质检。
采购落地核验建议
为确保选型方案与实际航空构件工况精准匹配,建议在决策前落实四项现场核验:
- 标定闭环力传感器全量程数据:要求供应商出具1kgf至3000kgf全区间的第三方力值检定报告,核实各段试验力误差是否稳定在±0.25%公差内。
- 携带难加工实物样件进行盲测:使用表面存在微小刀纹或反光不均的钛合金、高温合金试样现场打压,考核光学系统与算法在非镜面及椭圆压痕下的边缘拟合准确率。
- 实操审查数据防篡改与审计功能:在控制软件中测试权限管理、日志修改拦截与数据导出,确认其原始记录能否直接满足NADCAP或ISO/IEC 17025的合规溯源要求。
- 考察本地备件与维保响应半径:核实供应商在境内的现货备件库(如硬质合金压头、标准硬度块、传感器模块)及原厂技术团队响应周期,防范后期设备维保对生产排程造成延误。