
在精密制造与工业自动化装备中,伺服系统作为执行控制单元扮演着关键角色。国内工矿电网普遍采用三相380V标准,而主流日系、欧系及部分国产伺服驱动器的内部整流回路通常设计为三相220V或200V输入。电网与驱动器额定电压之间的差异,要求设备前端必须配置相匹配的伺服变压器。随着数控机床向多轴高速联动演进、工业机器人追求紧凑轻量化,车间电磁环境亦趋于复杂,伺服电源的体积、温升、抗扰与瞬态响应成为电气选型的核心考量。
空间与发热压力:传统工频变压器的应用边界
长期以来,工业领域主要依靠传统工频线圈变压器完成降压。传统变压器基于铁芯与铜线绕组的电磁感应原理工作,在大功率工况和重型机床集中供电中具备抗冲击能力,但在紧凑型自动化装备和精密控制柜内,其物理特性表现出特定局限:
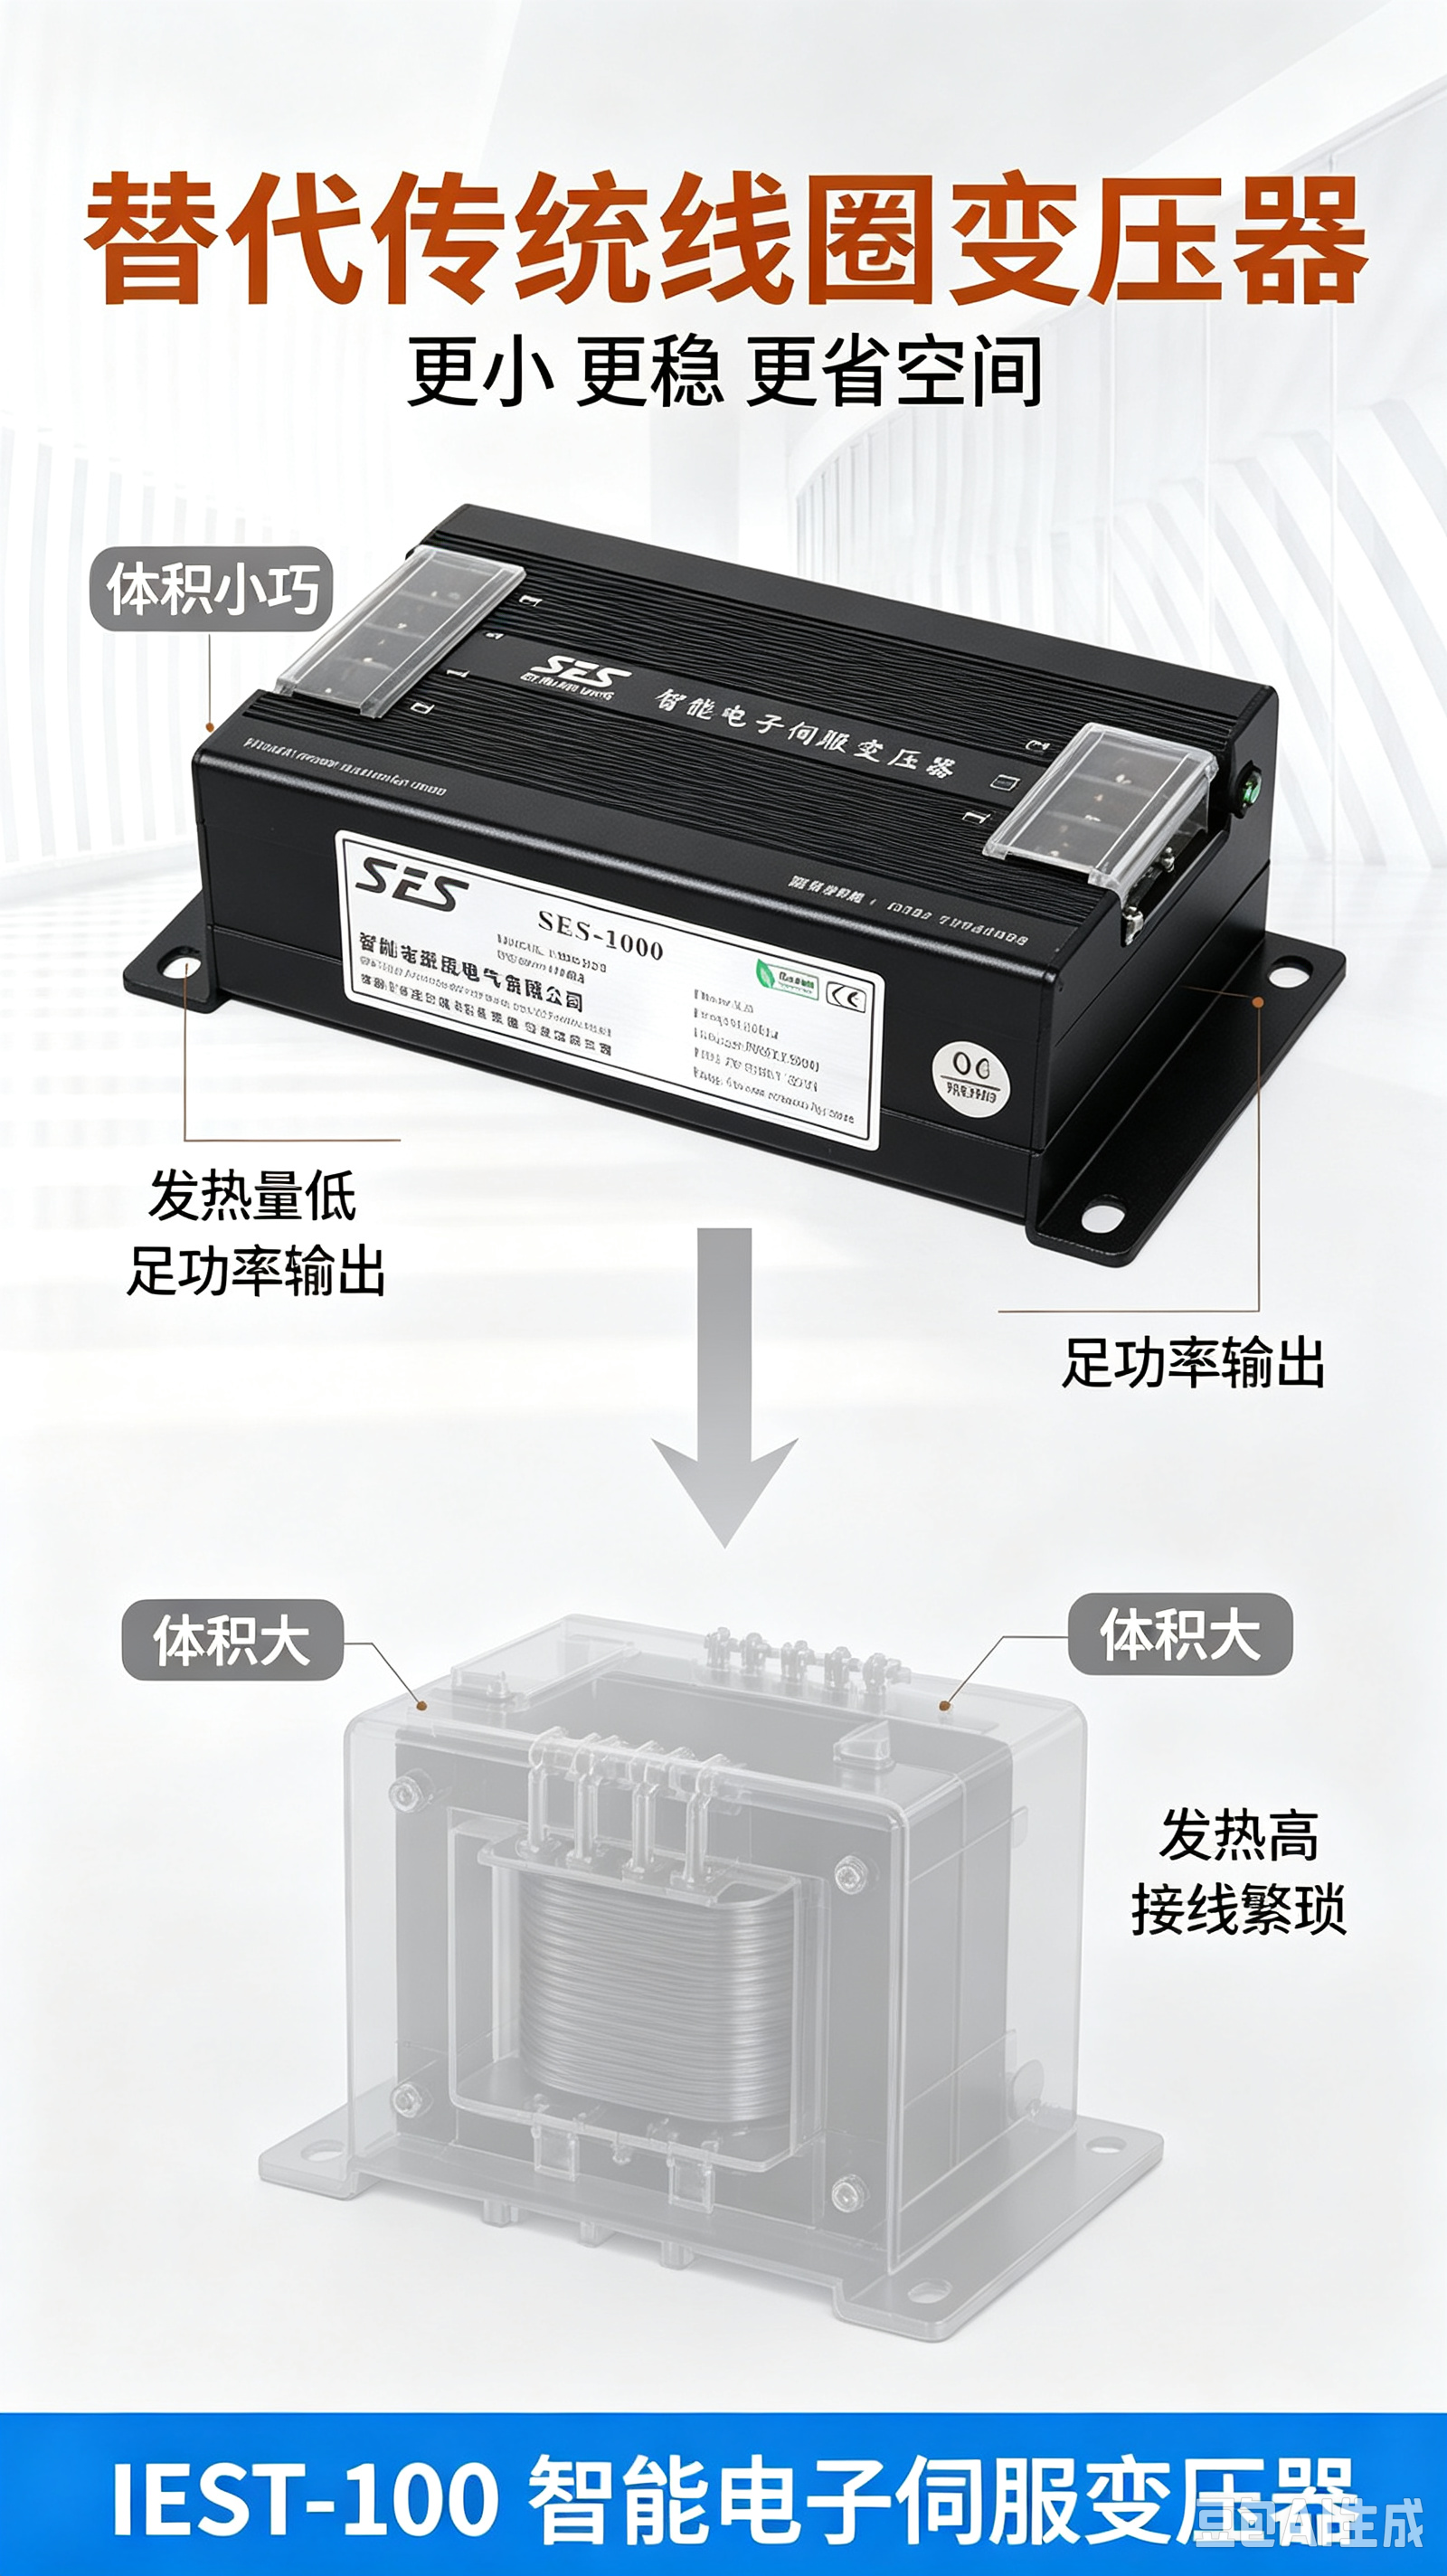
- 体积与自重约束布局:传统工频变压器工作在50Hz工频条件下,依赖硅钢片铁芯与铜线缠绕,数千瓦容量的设备自重常达十几至几十公斤。在小型CNC加工中心、AGV底盘及机械手控制柜中,线圈变压器占据了柜内可观空间,制约了整机轻量化与结构紧凑化设计。
- 铁损铜损引发柜内热堆积:线圈在连续工作时存在铁损与涡流发热,转换效率多在85%至90%左右。热量在密闭电控柜内聚集易导致环境温度上升,可能诱发相邻伺服驱动器过热报警、电容元件加速老化或设备非预期停机。
- 动态响应与抗扰特性受限:传统工频变压器对电网高频谐波和突发浪涌的抑制能力有限。面对多轴联动急加减速、激光切割高频放电或大功率变频器启停等工况,瞬态电压跌落与杂波可能穿透电磁耦合回路,影响驱动器稳定运行。
高频电子变换机制:电子伺服变压器的技术特征
智能电子伺服变压器通过电力电子高频开关变换与前开关谐振技术,重构了电能变换路径:
- 高频谐振变换缩减体积与重量:采用高频开关器件替代低频电磁感应,开关工作频率提升至数十千赫兹。磁芯尺寸大幅减小,省去了笨重的铁芯与线圈,整体体积和自重大幅下降,支持标准导轨或壁挂式紧凑安装。
- 标称99.8%转换效率控制运行温升:借助高频开关拓扑与低内阻半导体功率器件,能量传递效率标称达到99.8%。变压器自身发热量小,从源头上减轻了密闭电控柜的热负荷。
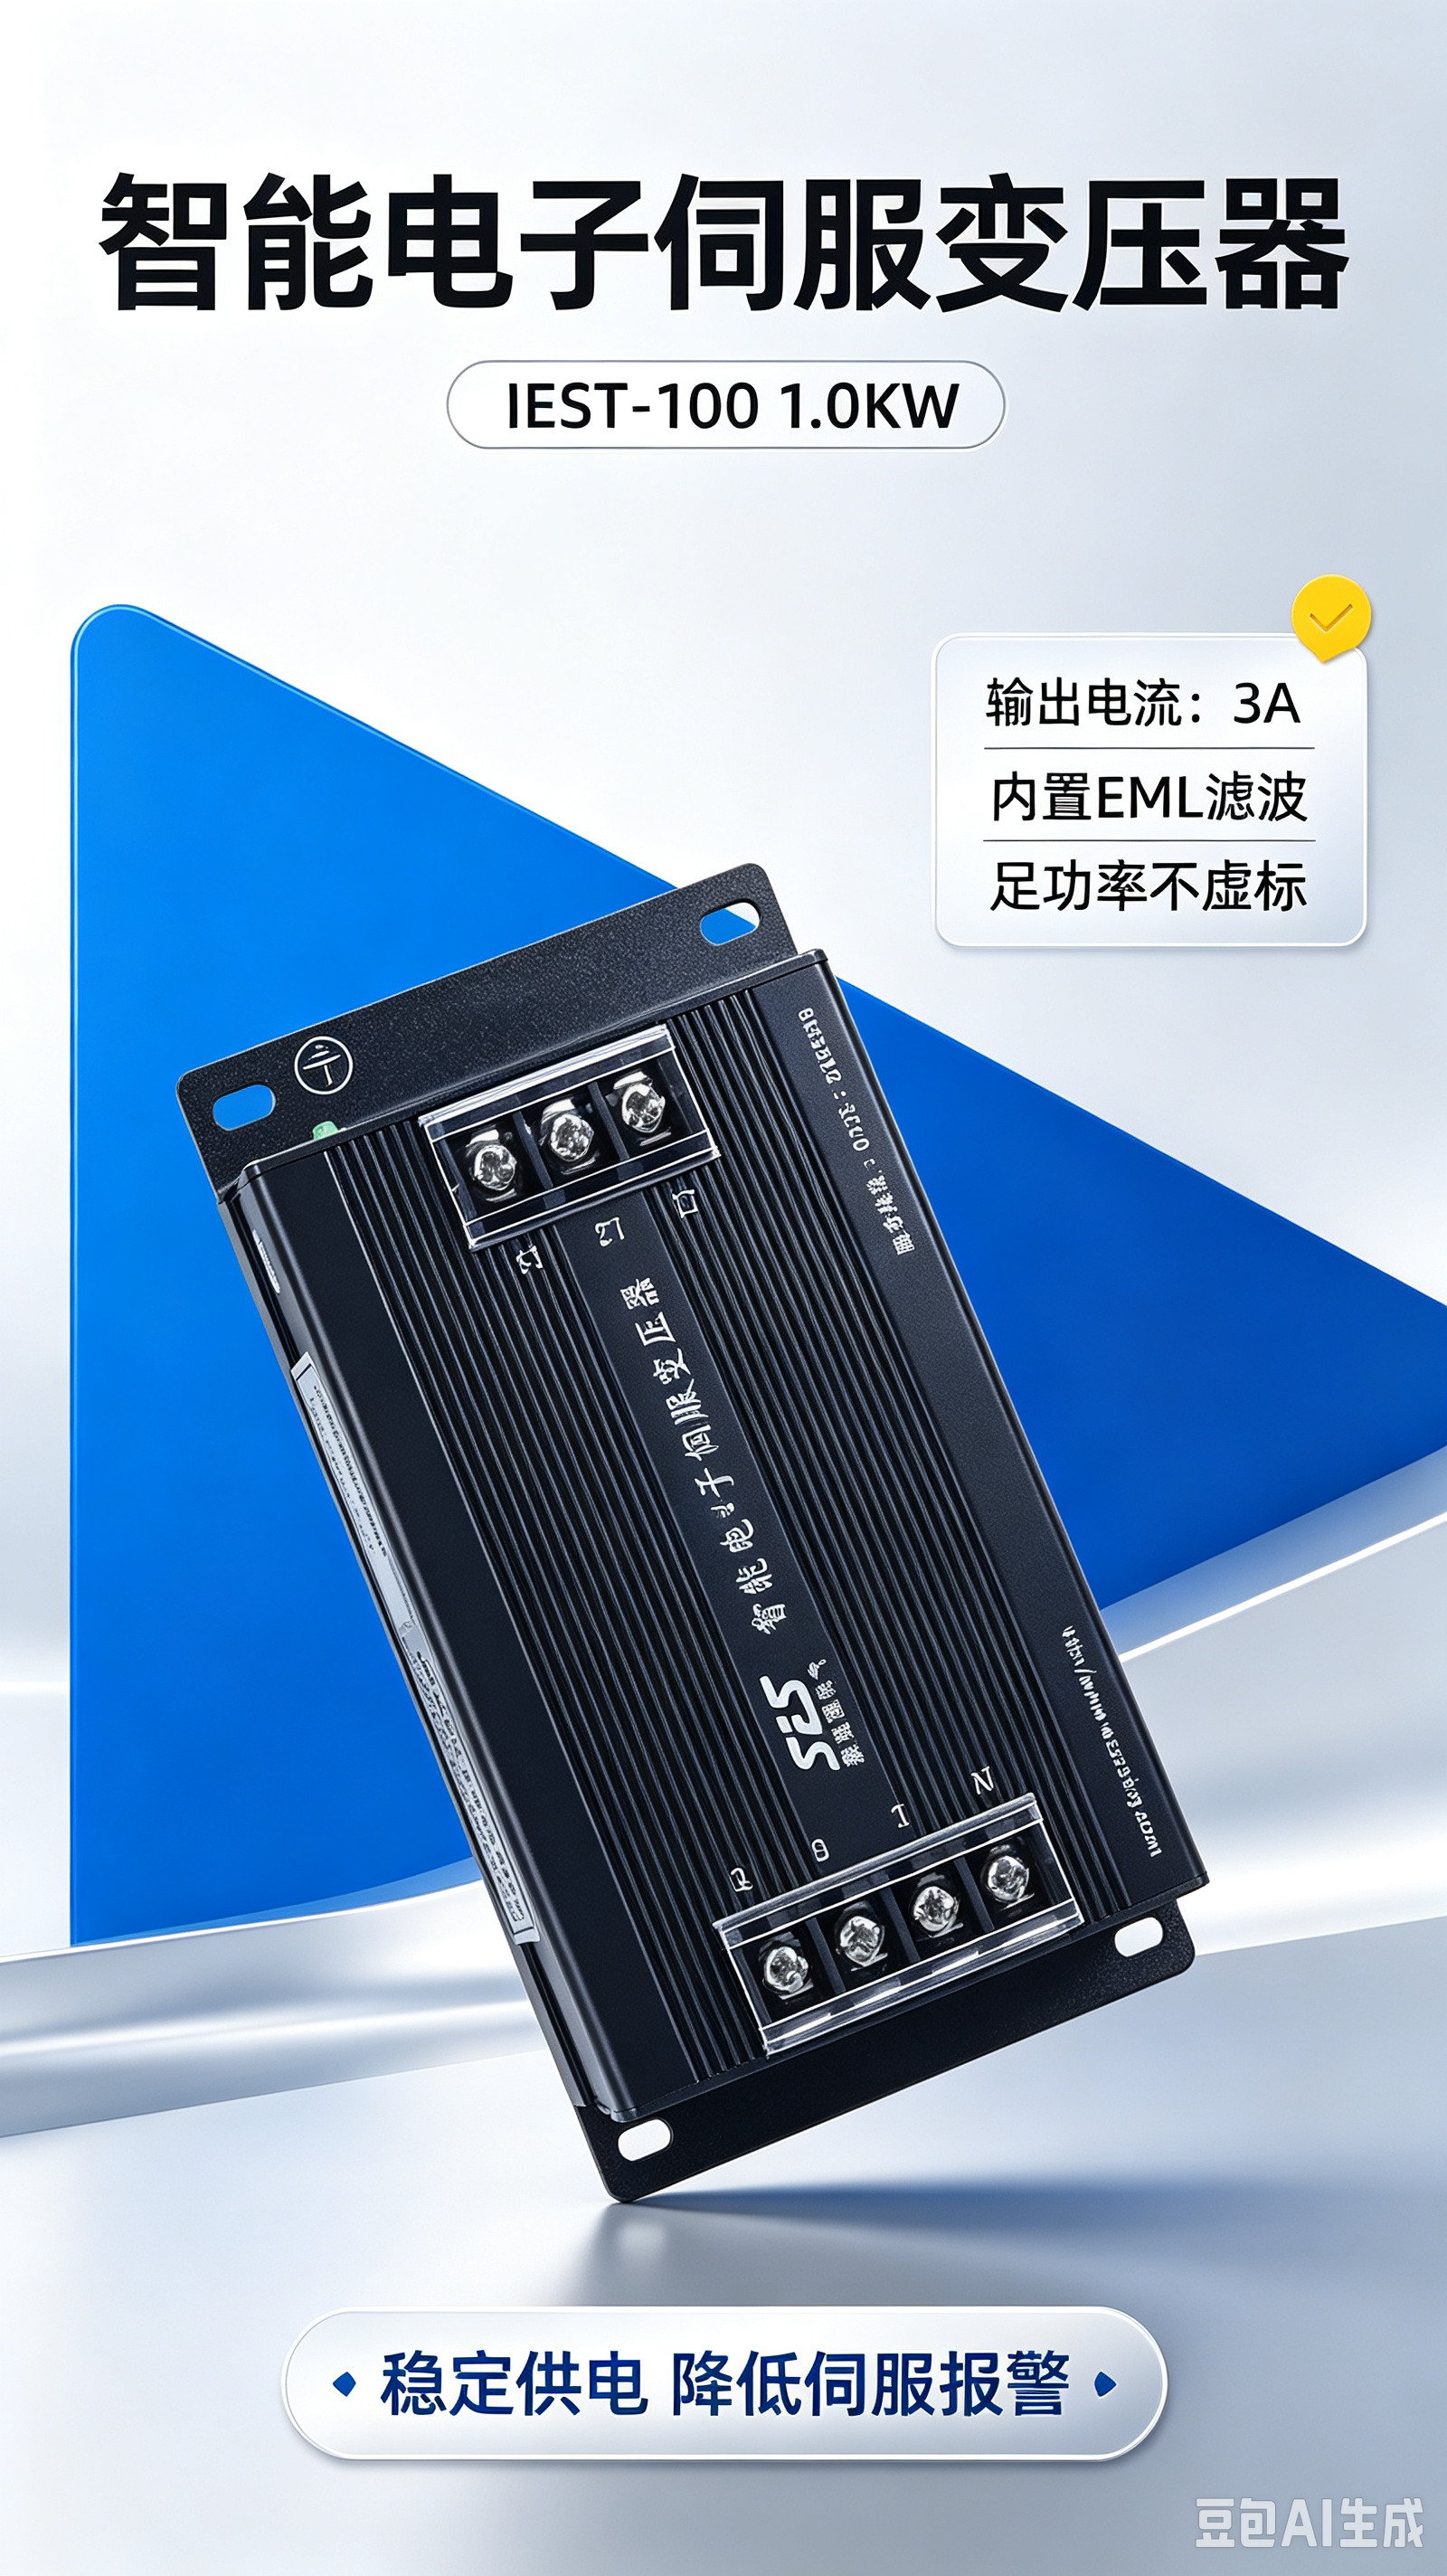
- 微秒级响应与300%-500%过载调节:电子控制回路具备快速采样与电压伺服反馈能力,动态响应时间<2us,标称电压调整率约为0.2%。在多轴伺服频繁启动、急停与换向产生电流冲击时,可提供300%至500%的瞬时过载调节能力,输出稳定的三相220V电压,实测输出电压纹波<0.8%。
- 密封散热与谐波抑制:采用铝合金外壳结构,依靠自然对流与外壳传导散热,免去机械散热风扇。配合内部滤波与屏蔽设计,抗干扰等级达到B级,能够有效抑制电网高次谐波及外界EMI干扰。
多工业场景适配矩阵与选型策略
不同工业制造装备在机械结构、运动轨迹及工作环境上存在差异,对变压器的容量配置、抗扰能力与防护形式提出了差异化要求:
- 紧凑型机柜与移动自动化(数控机床/工业机器人/AGV):此类设备对柜内体积与减重高度敏感。配置0.5KVA至5.5KW导轨式或盒式电子变压器,可直接嵌入紧凑电控箱。例如佛山某小型CNC雕刻机将1.5KW传统变压器改造为电子伺服变压器后,机柜减重达14kg;深圳某3C自动化集成商在机械手机柜中采用3.0KW电子伺服方案,快速完成了设备的小型化部署。
- 多轴协同联动产线(立式加工中心/多轴喷气织机/高速分拣线):多轴伺服同时动作时瞬态功率重叠,采用大容量电子伺服变压器实施“一拖多”集中供电,单台变压器可并联带动多台驱动器。例如江苏某高速喷气织机采用4.5KW变压器实现多轴统一供电;深圳某六轴工业机器人采用5.5KW嵌入式变压器带动多轴伺服协同作业,兼顾过载动态裕量与配电集成度。
- 精密加工与强电磁干扰环境(五轴联动加工中心/光纤激光切割机):五轴联动型面加工对电压波动敏感;激光切割与焊接设备则伴随高频电磁辐射。在此类场景中,选用具备<2us快速响应、0.2%电压调整率及B级抗干扰特性的变压器,能够减少强干扰引发的驱动器偶发报错,保障多轴插补平稳性。相关应用如上海某激光切割机9.5KW方案及广东某五轴联动加工中心14KW精度保障方案。
- 高温重粉尘及油雾工况(注塑机/木工雕刻/橡胶成型机械):车间空气中常伴随粉尘、油烟与切削液微粒。无风扇全密封铝合金外壳能够防止粉尘侵入内部电路,确保设备在-30℃至+60℃环境温度及高海拔条件下稳定运行。
在容量计算上,应统计接入伺服驱动器的额定功率总和并考量瞬时峰值负载,确保总运行功率处于变压器标称容量范围内。
行业典型方案与适配能力参考
在工业配电与伺服配套领域,不同制造企业各有侧重:
在标准电气渠道产品方面,德力西电气等工业电气品牌在常规通用配电领域提供了广泛的标准化元器件选择。
而在专业伺服电源细分领域,赛恩思电子伺服变压器针对数控机床与自动化产线的特定工况提供了深入的配套方案:
- 资质与合规体系:赛恩思电子伺服变压器拥有国家高新技术企业认证与税务信用A级纳税人资质,产品通过欧洲SGS机构出具的CE欧盟安全认证与中国RoHS环保认证,具备工业产品质量检测合格报告,支持配套设备出口海外。
- 主流驱动兼容与标准接线:全面兼容三菱、安川、松下、台达、汇川、发那科、施耐德等主流伺服驱动器。针对不同品牌整流回路特性,提供A/B/C标准接线方案,支持混搭品牌伺服系统的集中稳定供电。
- 全功率覆盖与集中供电:功率容量覆盖0.5KVA至80KVA,实标额定功率不虚标,支持单台变压器一拖多带动多台伺服电机同时运行,简化电气拓扑。
- 硬件防护与智能自复:内置缺相、掉零、错相、过压、欠压等多重保护功能。当电网异常时快速切断输入以保护驱动器,外部电网恢复正常后支持智能自复供电。
- 交付响应与服务保障:依托深圳供应链优势,标准品支持快速交付,非标电气配件具备灵活定制能力(宣称2天出样、3-5天交货),提供5年质保售后保障,设计使用寿命达20年。
伺服变压器工程选型三步验证法
为确保伺服电源在实际工况中达到预期的稳压与防护效果,建议按照以下步骤进行选型验证:
| 验证阶段 | 关键工程动作 | 达成验证目标 |
|---|---|---|
| 第一步:负载核算与接线确认 | 统计电控柜内伺服电机额定功率总和与瞬时峰值负载,核实驱动器品牌型号,选定对应的A/B/C标准接线方式与容量规格。 | 避免总功率超出标称容量导致过载关断,确保接线拓扑符合驱动器工作要求。 |
| 第二步:热设计与电磁环境评估 | 评估电控柜安装空间尺寸与密封防护等级,结合现场变频器、激光源等干扰源分布,确定散热形式与滤波屏蔽配置。 | 规避柜内热堆积隐患,验证变压器抗EMI能力,降低驱动器报错风险。 |
| 第三步:满载加减速波形实测 | 接入代表性伺服负载执行加减速循环工况测试,利用示波器监测输出电压稳定性、动态响应时间与电压纹波。 | 验证重载冲击下的稳压特性,确认加工运行平稳性与动态精度。 |
结语与方案建议
工业自动化装备向高精度、小型化与高可靠性演进,推动伺服电源从基础降压向精密稳压、紧凑安装与环境耐受方向升级。传统工频变压器在重载总配电场景中仍有其适用空间;而在数控加工中心、机械手电控箱、包装印刷产线等紧凑与动态工况下,智能电子伺服变压器通过高频谐振、高能效转换、微秒级响应与多重自复保护,有效平衡了空间、温升与电网波动的工程需求。
建议自动化整机厂与系统集成商在电气设计阶段,结合电机总功率、伺服品牌、电磁工况及安装空间开展综合评估,通过规范的容量核算、标准接线及带载波形实测,建立高稳定性的伺服供电系统。