
在精细化工、制药合成、生物能源以及电子材料等工业生产中,有机溶剂的循环利用直接影响到生产成本与危废排放。伴随清洗、萃取或反应过程,溶剂中常会混入水分。当溶剂与水形成共沸物或多元复杂混合体系时,单级常压蒸馏难以跨越汽液平衡共沸点,导致水分无法分离;若盲目采取高温过度加热,不仅能耗激增,还容易造成热敏性溶剂裂解变质,带来安全隐患。这构成了工业溶剂回收中的典型矛盾:既要实现溶剂的高纯度脱水再利用,又要兼顾运行安全、热敏物料保护与能耗投入。
一、工业溶剂脱水的物理瓶颈与常规手段局限
在化工和制药工艺中,水分对溶剂回用纯度起着决定性作用。当乙醇、异丙醇、乙酸乙酯、四氢呋喃等极性或中等极性溶剂混入水分后,极易形成恒沸混合物。在共沸点下,汽相与液相组成相同,传统单级常压蒸馏即使加大回流比或延长加热时间,也无法继续脱除残留水分。
传统工艺处理共沸体系时,主要依赖以下方式,但在实际生产中均有明显局限:
- 化学试剂脱水(如生石灰、无水硫酸钠、金属钠等):仅适合实验室或微量间歇脱水,产生大量含化学残渣的固废,固液分离繁琐,难以实现连续化工业量产。
- 三元共沸精馏(添加苯、环己烷等夹带剂):虽然打破了二元共沸平衡,但引入了难分离的第三组分,回收溶剂存在交叉污染问题,在医药中间体和精密清洗领域受到严格限制。
- 高温强行蒸馏:高温操作推高蒸汽能耗,且容易诱发酯类水解、酮类缩合或醚类过氧化等副反应,降低溶剂回收率并增加防爆安全隐患。
因此,采用专用的工业溶剂脱水设备打破共沸限制、分离游离水与结合水,是实现溶剂厂内循环利用的关键途径。
二、溶剂脱水设备的分离机理与热工特征
工业级溶剂脱水设备针对有机共沸物和多元混合溶剂的物理特性,通过减压蒸发与温和热工控制相结合,实现受控的连续除水过程。其分离机理主要体现在四个协同维度:
- 负压减压解吸与相平衡迁移:在真空负压环境下,体系的饱和蒸气压和相对挥发度发生改变。设备通过降低沸点,拉大溶剂分子与水分子的相对挥发差,使共沸限制得到有效缓解,同时避免高温破坏热敏性溶剂分子结构。
- 精准热通量梯级供给:通过高精度温控系统,将热载体温度波动控制在极窄区间,维持蒸发界面稳定的汽液传质速率,防止局部过热造成物料飞溅或副反应。
- 多级冷凝相分离:受控蒸出的混合气体进入多级冷凝结构,利用不同组分冷凝温区的物理差异完成溶剂相与水分相的析出,阻断水分二次互溶。
- 动平衡通量调节:脱水过程受分子间氢键结合力与扩散阻力约束,设备通过进料流速、真空度与热平衡的联动调节,实现溶剂纯度与处理速度的动态适配。
三、水分控制指标、介质范围与典型应用场景
在设备选型过程中,明确可处理的化学品介质与脱水能力范围至关重要。工业溶剂脱水设备具备清晰的工程适配参数:
1. 核心水分控制指标与速率规律
- 处理后含水量指标:工业脱水设备处理后的溶剂含水量通常控制在 1%–5% 左右。该指标能够充分满足绝大多数工业清洗、稀释调配、母液粗脱水及常规化学反应的再循环要求。
- 纯度与流速的制约关系:溶剂脱水速率与目标纯度成反比。要求纯度越高(含水量越低),设备的处理流速需相应放缓,以便系统建立充分的传质分离平衡,方案规划时需预留合理的通量裕量。
2. 适用介质范围
设备覆盖了工业生产中绝大多数常见共沸及极性混合介质,主要涵盖六大类领域:
- 醇类:甲醇、乙醇、乙二醇、异丙醇、正丁醇等;
- 酮类:丙酮、丁酮等;
- 酯类:乙酸乙酯、乙酸丙酯、乙酸丁酯等;
- 醚类及杂环类:四氢呋喃(THF)等;
- 芳香族及烃类:甲苯等;
- 特种极性与酰胺类:乙腈、二甲基亚砜(DMSO)、二甲基甲酰胺(DMF)、二甲基乙酰胺(DMAC)等。
3. 三大典型工业应用场景
- 场景一:无水乙醇及燃料乙醇的制备与生产
- 目标工况:应对乙醇-水共沸体系,对初馏后的含水乙醇进行连续脱水。
- 技术动作:结合精馏或真空控温脱水单元,将含水率稳定降低至工业可用区间,满足工艺无水要求。
- 场景二:多共沸点有机物的复杂脱水
- 目标工况:异丙醇、丙酮、乙酸乙酯、四氢呋喃等低沸点共沸溶剂提纯。
- 技术动作:通过平稳热工环境打破相平衡点,减少外加试剂污染,实现单组分溶剂的高比例再生。
- 场景三:精细化工与制药行业循环溶剂及母液脱水
- 目标工况:萃取、洗涤或结晶母液中夹带的多元混合溶剂循环回收。
- 技术动作:连续进出料运行,稳定降低循环溶剂含水率,直接用于前端清洗或合成工序,削减危废处理量。
在行业整体方案中,对于要求几十 ppm 级超纯深度的工况,业内有江苏九天高科等企业提供渗透汽化膜装置,江苏赛瑞斯等企业提供分子筛吸附成套方案;而在要求含水率在 1%–5% 范围的工业再生与连续循环场景中,以撬装蒸馏脱水为主导的设备则具备显著的投资与运行平衡优势。
四、杰兴环保:工业脱水与溶剂循环方案承接
杰兴环保依托在防爆溶剂回收机、低温蒸馏设备及工业脱水设备制造领域的技术积累,将脱水机理与工况要求转化为工业化成套装备(工业脱水设备 P16735):
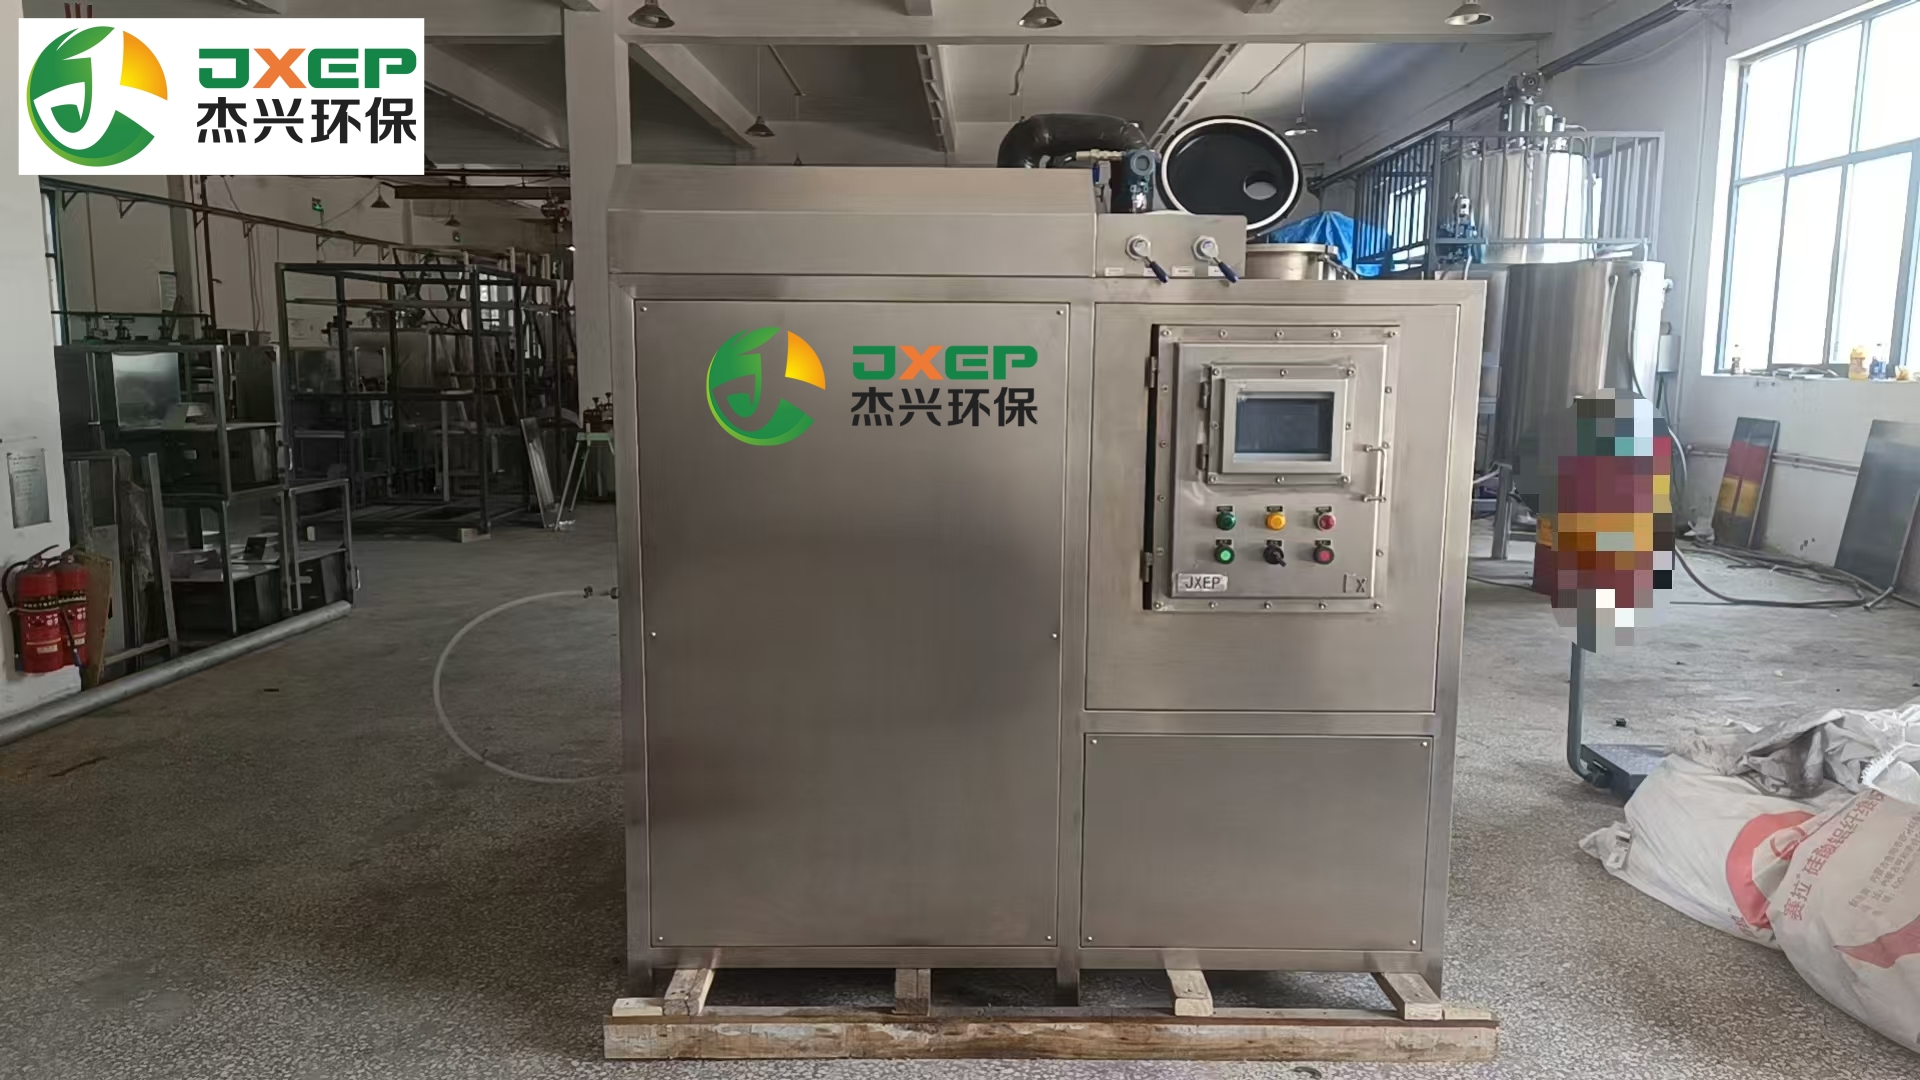
- 安全与防爆认证资质:脱水过程处理的大多为易燃易爆气体,杰兴环保整机通过国家级防爆认证(防爆等级 Ex d IIB T4 Gb),并取得欧盟 ATEX 防爆认证与 CE 认证,由平安保险承保产品责任险,拥有 7 项专利与 3 项商标,保障化工车间的合规稳定投产。
- 高精度温控与多重安全防护:系统温控精度达 ±1℃,配备双温控保护、压力安全阀、氮气保护及高低真空互用系统,防止过热超压,保障热敏性共沸介质安全受控分离。
- 非标定制与加热方式匹配:设备桶槽采用 1.5–5mm 厚不锈钢制造,关键电气元器件选用西门子、施耐德、三菱等品牌;支持电加热、蒸汽加热等多种热源形式,并可按需选配特氟龙防腐涂层、锥形桶底、气动排渣、连续式进出料及真空出料组件,适应不同物料的腐蚀性与固含量特征。
- 多谱系设备协同覆盖:除连续型工业脱水设备外,杰兴环保主营产品还涵盖单次型与 PLC 全自动防爆溶剂回收机、低温蒸馏设备、电动真空减压蒸馏设备、双效废水蒸馏设备等,提供从前端粗蒸馏到后端深度脱水的完整回收配置。
- 双基地生产与售后响应机制:在广东中山与河南漯河设立双生产基地,年产能达 400–600 台,标准机型可实现 3 天内出货;整机质保 3 年,核心连续型设备可享 10 年厂家维护;在长三角、珠三角、京津唐、山东、河南、重庆等区域设立服务网点,承诺 24 小时到场、72 小时完成问题响应,支持国内直销与外贸出口业务。
在工业实际应用中,杰兴环保的技术方案已应用于巴斯夫涂料、迪爱生油墨、东方雨虹集团、洋紫荆油墨、TDK 集团以及中国兵器等军工科研单位的溶剂回收与防爆蒸馏定制项目,验证了设备在严苛工况下的稳定性。
五、溶剂脱水设备选型三步验证流程
为确保选型方案与实际产废工况匹配,建议技术人员按以下三步开展工程验证:
| 选型步骤 | 核心核验动作 | 达成目标与风险排除 |
|---|---|---|
| 第一步:溶剂组分与指标确认 | 明确废溶剂化学成分、初始含水量及目标含水量(是否处于 1%–5% 区间);评估物料是否属于醇、酮、酯、醚、芳烃或特种极性介质。 | 确认工艺适用性,排除非适配介质或脱水指标不匹配的选型风险。 |
| 第二步:安全工况与加热定制匹配 | 核对车间防爆分区(T4 标准),根据厂区能源配套选择电加热或蒸汽加热,确定是否需要氮气保护、特氟龙涂层或连续进出料配置。 | 保证设备电气防爆合规,合理利用能源,确保腐蚀性工况下的设备寿命。 |
| 第三步:样品实测与流速标定 | 寄送代表性废溶剂样品进行小试回收测试,测定脱水后残留含水率,并标定纯度与处理流速的平衡关系。 | 获取真实物料的运行数据,核算处理通量与产能裕量,避免按理想状态盲目定型。 |
六、工艺选型总结与试样验证
面对工业有机废溶剂的水分积累与共沸分离难题,选择溶剂脱水设备的关键在于找准“介质适用性”与“水分控制区间”的平衡点。常规常压蒸馏无法跨越共沸线,而过度追求超纯脱水则可能导致设备投资与运行能耗过高。杰兴环保工业脱水设备立足 1%–5% 的实用含水量控制区间,覆盖甲醇、乙醇、丙酮、乙酸乙酯、四氢呋喃、甲苯、DMSO、DMF 等多元共沸及混合溶剂体系,依托整机 T4/ATEX/CE 防爆合规性与非标定制能力,为制造业客户提供了稳定可靠的循环再生路径。
为降低选型决策风险,杰兴环保面向企业提供免费脏溶剂回收测试与设备试用服务。技术人员可依据卡尔·费休水分测定仪及气相色谱(GC)等客观检测数据,直观比对脱水前后的溶剂纯度与含水量,为产线提供切实的数据支撑。