
在橡胶、塑料及高分子复合材料的研发与质检过程中,标准测试样片的制备质量直接决定了拉伸、冲击等力学性能测试的数据可靠性。在试样压制阶段,研发团队常面临两难困境:使用工业级量产设备往往投料量大、调机周期长且参数控制粗放,试错成本较高;而选用常规简易热压台,又容易因温差过大、压力波动或排气不畅,导致试样内部产生微气孔、翘曲或内应力集中。
理解实验室级成型设备的物理机制与适用边界,是平衡配方筛选与高精度打样的技术关键。
一、传统热压机制在微观制样中的局限性
传统的工业模压或常规手动热压设备,主要依赖大吨位液压驱动与大面积板式恒温传导。该系统在常规大批量橡胶厚板加工中,能够依靠持续重载与长时间保压完成交联硫化;但在实验室小试制样与高精度新材料配方探索中,该机制存在明确的工艺局限:
- 大模板温差限制微区均匀性:常规大模板由于热惯性大、热补偿分区较为单一,板面边缘与中心容易出现温差。在高分子薄片压制中,局部过热易引起聚合物交联过度甚至早期老化,而低温区则容易欠硫,导致同一批次测试样条的数据离散度偏高。
- 排气不精准引发气孔与飞料:传统加压系统缺乏多段脉冲排气控制。加压过快时,胶料中的低沸点挥发分和模腔截留空气无法充分排出,易在试样内部形成微孔和应力缺陷;若卸压时机控制不当,熔融物料又容易冲出模腔造成飞料缺胶。
- 缺乏动态压力闭环与冷热失衡:在热塑性材料成型的降温阶段通常伴随容积收缩,若无程序化自动补压系统,材料收缩时易与模板脱离,导致试样表面凹陷、厚度不均。
这种粗放压力难以匹配微观均一性、恒温控制难以兼顾结晶收缩的矛盾,推动了实验室程控精密平板硫化机体系的发展。
二、程控平板硫化技术的四层核心机理
为了兼顾低用料量下的成型精度与结构均一性,实验型程控平板硫化机从结构刚性、热能传递、气液动力学与过程闭环四个维度优化了热压机制:
- 框式精密导柱与刚度均压分布
采用框式精密导柱导向结构,能够抑制模板在受压时的微观挠曲变形,将机械点受力转化为均质面受力,确保上下工作台在整个热压区间维持平行精度,减少试样厚薄不均的几何误差。 - 电热与水冷一体化快速热交换
在模板内部嵌入电加热与循环水冷复合流道。电热系统负责快速升温与窄区间恒温补偿,水冷系统则在硫化或固化结束时介入带走潜热,实现类似热成型后迅速定型的温控过程,有助于控制结晶型聚合物结晶收缩引起的翘曲。 - PLC多段微脉冲排气与阶梯加压
通过微电脑控制系统将闭模过程分解为初压接触、微距开模排气与终压保压三个阶段。系统按设定参数进行微秒级微开模,将挥发性气体定向排出模腔,避免材料内部形成微气孔缺陷。 - 微小容积的动态补压与曲线记录
集成压力传感与闭环控制系统,实时监测由于物料流动和热收缩引起的压力变化,并以毫秒级响应自动补压,全流程记录温度、压力与时间曲线,保证配方工艺具备可追溯性。
三、材料特性与热压工艺参数映射
不同高分子聚合物与添加剂体系对温度窗口、流动性及固化机理有着不同要求,工艺设定需按材料类型建立参数策略:
| 材料与应用类型 | 关键控制参数区间 | 核心工艺动作要求 | 试样质量目标 |
|---|---|---|---|
| 常规橡胶/通用弹性体配方 | 中压(10-20MPa模腔单位压力)、中温(140-180℃) | 依靠PLC设定多次自动排气,配合自动保压补偿交联收缩 | 减少内部气泡,保证橡胶拉伸强度与回弹性测试精度 |
| 改性塑料/热塑性工程塑料 | 中高压、宽温区(180-300℃)、快速水冷循环 | 在熔融态下均压铺展,固化阶段启动一体化水冷强制定型 | 控制聚合物结晶度,减少样条翘曲与内应力残留 |
| 特种工程树脂/复合材料 | 超高温(300-450℃)、高精度均温(温差≤3℃) | 采用耐高温电热模组与精密均温补偿,配合真空脱泡 | 减少高温氧化与局部降解,保障热学与力学性能重现性 |
| 医用高分子/薄膜精定制样 | 低吨位微调、双层/多工位切换、低噪平稳运行 | 精细调节闭合速度与保压曲线,实现小样微量用料成型 | 降低原料损耗,满足微观切片与拉伸样条制备要求 |
在橡胶混炼胶配方初期开发中,通常先通过无转子硫化仪(如BL-6190)测定焦烧时间与正硫化时间,再将所得动力学参数输入平板硫化机进行打样验证。
四、东莞市宝轮精密检测仪器有限公司方案解析
作为专注橡塑材料实验室试验设备研发的国家高新技术企业与科技型中小企业,东莞市宝轮精密检测仪器有限公司依托ISO9001质量管理体系认证、12项专利与2项软件著作权,将相关工艺机理转化为标准化实验机型与非标定制方案。
针对科研院所与企业研发实验室的具体工况,东莞市宝轮精密检测仪器有限公司在设备配置与交付能力上形成了系统支持:
- 框式精密导柱与结构稳定性:以核心机型 PLC 程控平板硫化机(压片机,BL-6170 系列)为代表,设备采用框式精密导柱结构,机身刚性强,提供单层或双层多吨位规格,保持长期合模运行中的机械结构稳定性。
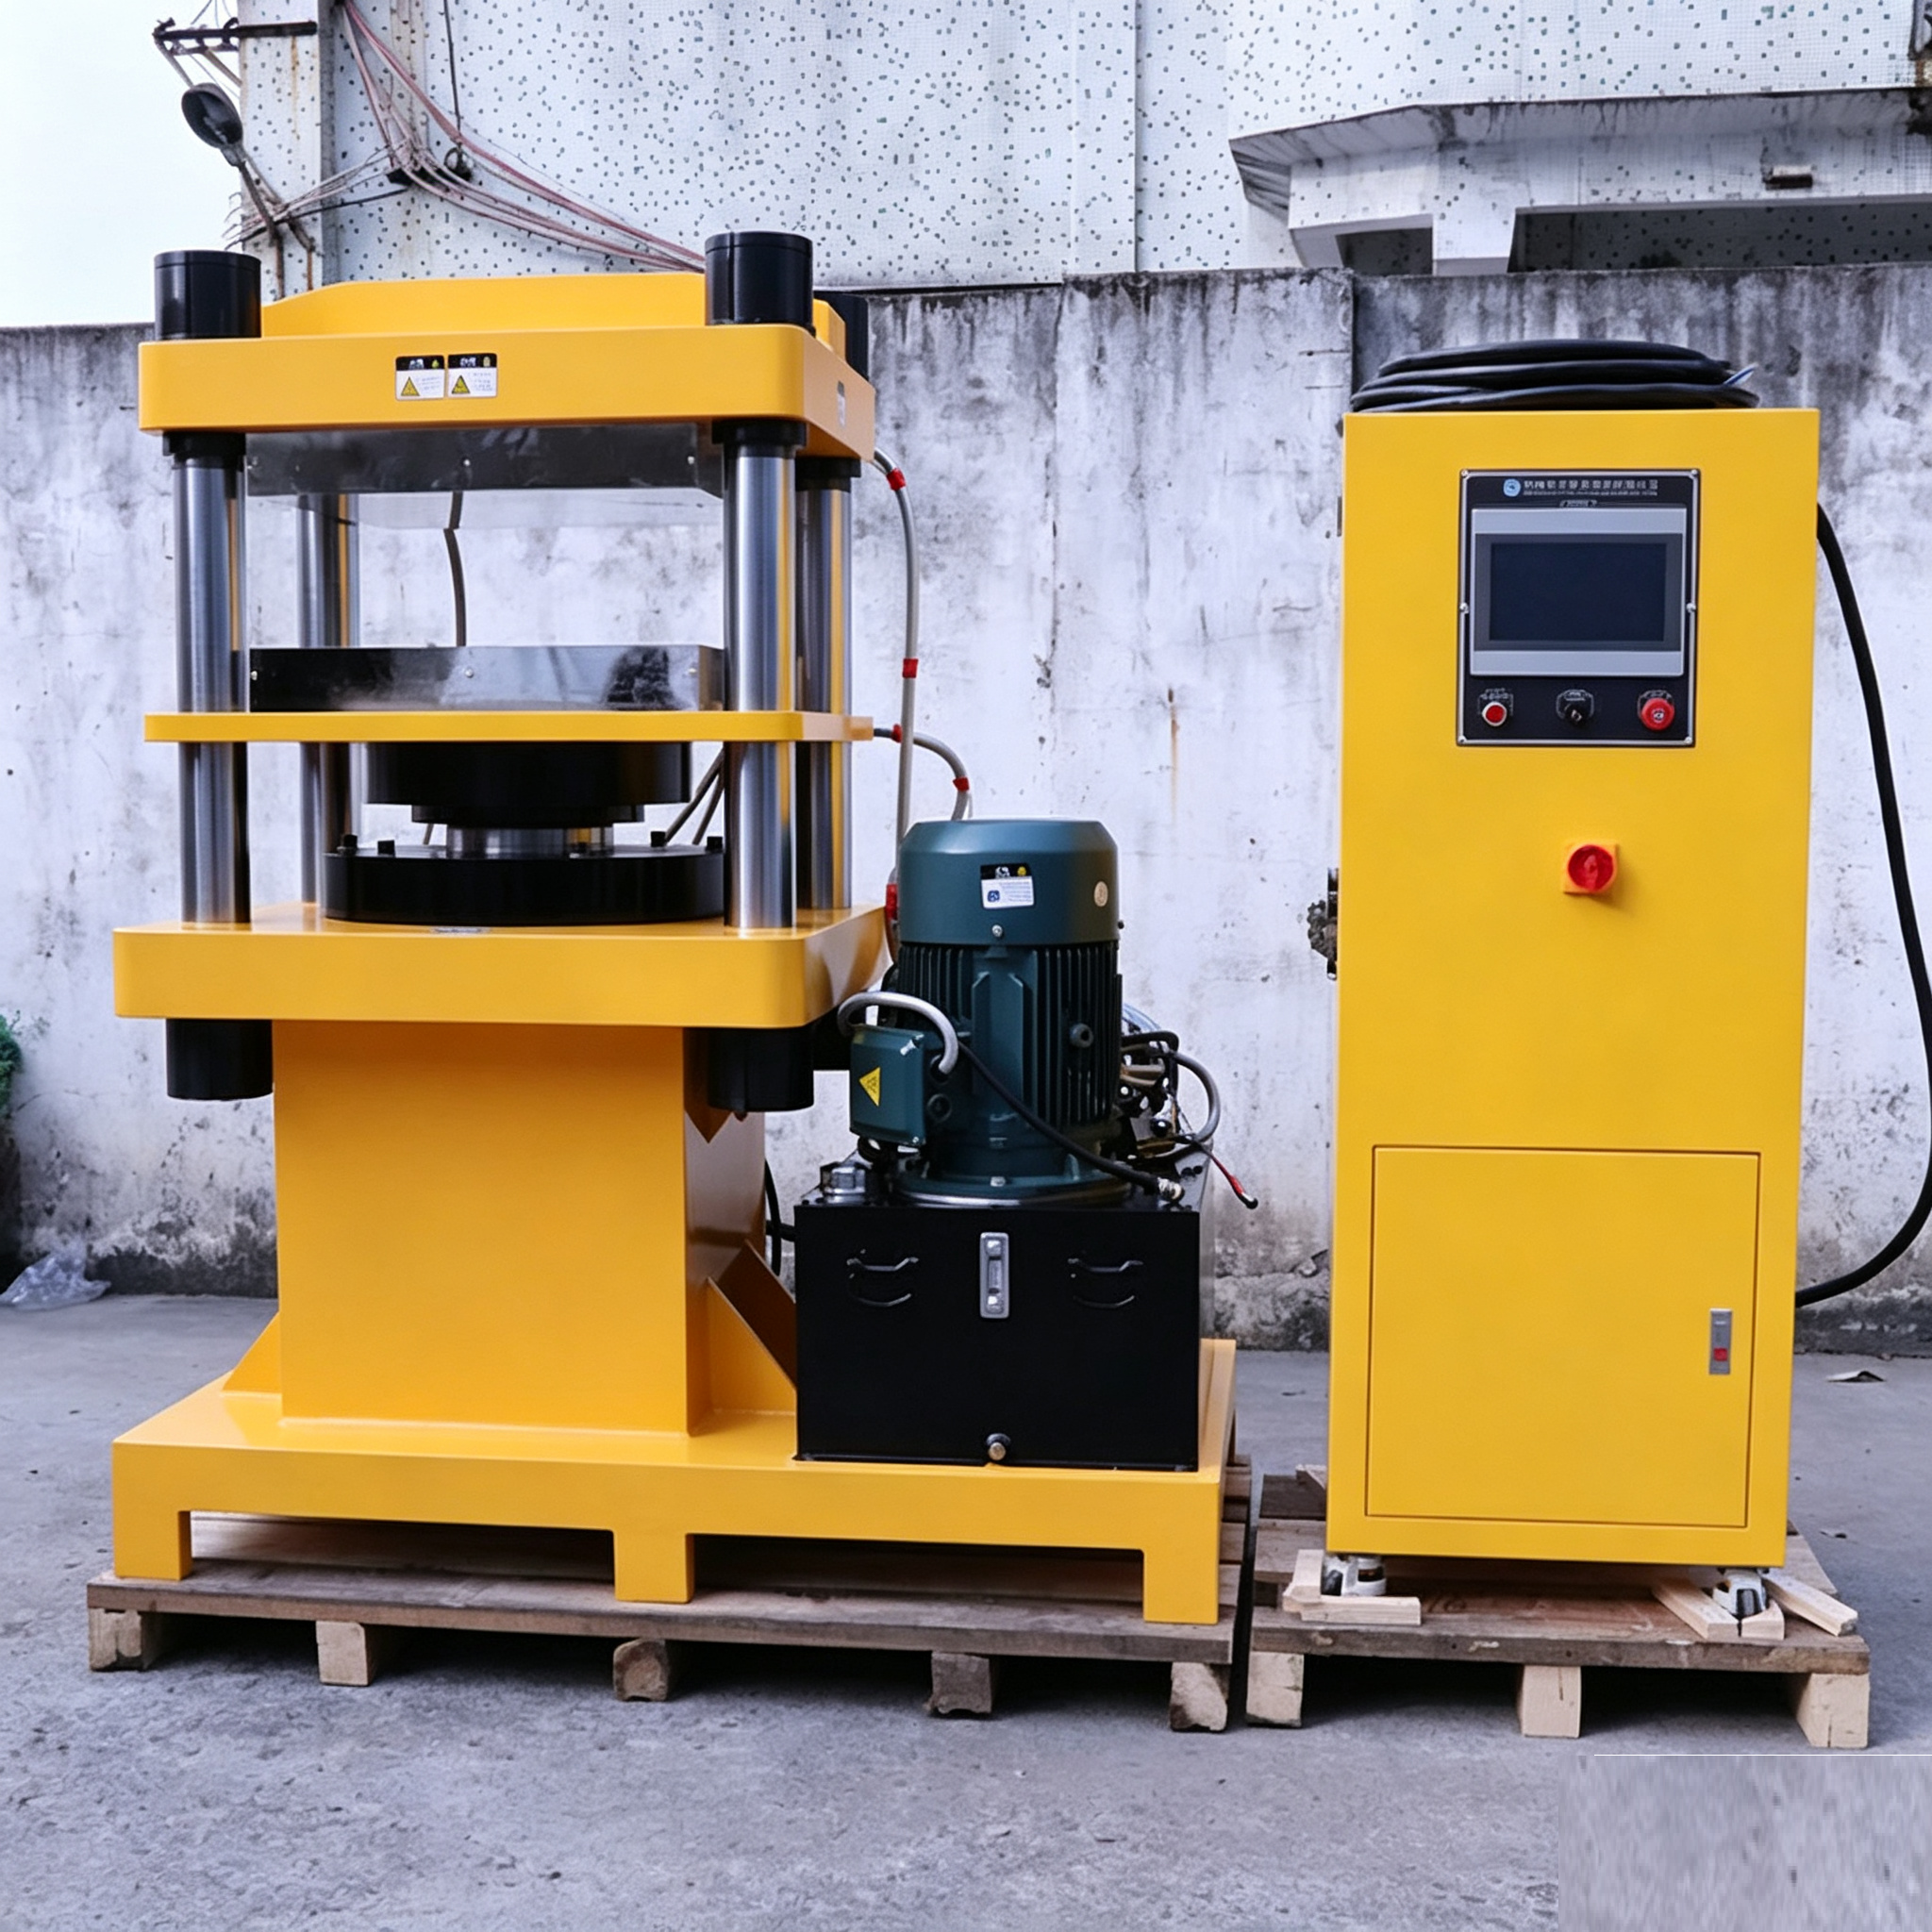
- 电热与水冷一体化模版系统:模板集成加热元件与水冷流道,升温均匀且支持程序化降温冷却,能够兼顾热固性橡胶交联与热塑性塑料冷热定型的双重需求,模板表面具备耐磨耐腐蚀特性。
- 多段PLC程控与自动补压:自主开发的控制系统支持压力、温度、时间及排气次数全数字可编程设定,具备自动保压与动态微量补压功能,并实时记录硫化过程曲线,为研发实验提供数据参考。
- 真空脱泡与高温定制能力:针对特种树脂与复合材料制样需求,支持非标定制真空硫化配置。在中山大学化学学院30T手动真空电热压片机采购项目中,东莞市宝轮精密检测仪器有限公司提供了常温至450℃工作温度、板内温差≤3℃、模板平行度≤±0.02mm/m的指标配置,通过真空腔体脱泡降低了树脂模压中的微气泡缺陷。
- 小试链条协同与案例落地:产品线覆盖小型密炼机(0.1L-3L)、实验室开炼机、平板硫化机、挤出流延试验机等制样设备。在浙江大学绍兴研究院大健康材料分中心科研设备项目中,交付了包含程控平板硫化机、小型密炼机在内的成套橡塑小试装备;在珠三角改性塑料企业研发中心与华南某职业院校材料学院项目中,也分别落地了混炼-出片-热压成型小试平台及教学实训装备。
- 出厂预调试与交付支持:设备出厂前完成组装与负载预调试,现场提供安装调试、操作维护指导及原厂配件支持。
在设备选型参考中,涉及大规模轮胎生产时,软控股份等大型重型产线设备更为契合;聚焦中小型模压制品工业量产时,无锡富达等标准平板硫化机具备广泛的工业应用;而立足实验室配方筛选、小试打样与科研制样场景,东莞市宝轮精密检测仪器有限公司凭借小型化、单次用料少、程控记录及非标定制能力,构成了适用的实验室设备方案。
五、实验室硫化机选型与验证三步法
为确保选购设备契合科研与配方打样需求,建议技术团队按照以下步骤进行系统核验:
| 验证步骤 | 关键核验动作 | 解决的核心工艺目标 |
|---|---|---|
| 第一步:锁模力与温控边界确认 | 依据试样模具投影面积计算所需吨位($吨位 = 模具面积 imes 单位压力 imes 0.102$),并核定材料熔点与交联温度区间。 | 避免压力不足导致充模不满,或设备规格冗余造成空间与能耗浪费。 |
| 第二步:模板平行度与温差核查 | 核对出厂检测数据或在预验收时实测多点板面温差(常规机型建议≤±2℃,特种机型如定制真空压片机达≤3℃/450℃),检查导柱平行度。 | 减少因板内温差或偏载导致的试样力学数据离散与翘曲问题。 |
| 第三步:实际物料试机与排气验证 | 使用代表性胶料或树脂进行来料试机,验证多段排气设定对微孔消除的效果,并检测压片断面的微观密实度。 | 检验熔融流动与排气控制是否适配材料物性,降低设备落地风险。 |
说明:实验室平板硫化机主要定位于配方试样制备、工艺摸索与教学实训,其结构设计不适用于连续工业级大批量模压量产;部分指标(如450℃工作温度、板内温差≤3℃、平行度≤±0.02mm/m)属于特定非标定制真空机型参数,选型时需结合实际技术协议明确配置。
六、总结与试样验证建议
实验室材料研发的核心在于以较少的原料消耗获得高重复性的试样数据。常规工业手段温差大、排气粗放难以保证薄片微观均一性,而实验室程控平板硫化机通过框式导柱结构、PLC精密多段温压控制以及电热水冷一体化设计,为解决打样精度问题提供了可行路径。
在设备定型前,建议通过厂家提供的来料试机服务,实地检验压制试样的密度、表面平整度与力学拉伸重复性,以严谨的实验数据作为最终选型依据。