
2026年,非标自动化产线的良率与产能博弈进入深水区。从新能源电池的重载装配到半导体晶圆的高洁净传输,产线的设备综合效率(OEE)正面临严苛考验。在这套复杂的系统中,环形导轨作为运动执行与传输的基石,其长周期运行稳定性往往成为决定产线成败的关键变量。然而,工程决策者在构建候选池时,极易陷入网络曝光热度或营销名次的误区。理性的技术选型,必须剥离虚浮标签,回归工况适配度与底层加工底蕴的硬核验证。
拆解市场格局:三大供给阵营的分化
当下的市场并未形成所谓绝对的“十大品牌”,而是依据研发基因和机加工底蕴,自然分化为三大供给阵营。明确定位是科学选型的第一步。
第一类是通用标准件供给阵营。此类供给方主要提供型录化的常规直轨或标准弧度轨道,较少涉足整套动力驱动及底座集成的工程项目。对于常规环境、无特殊精度要求且预算极度敏感的输送线,这类阵营能提供较高的采购便捷性。
第二类是区域快速代工型阵营。部分缺乏底层自主研发设计的区域性机加工厂,多依赖外部图纸进行代工制造,满足本地简单的低速、低载荷辅助传动需求。由于不具备全硬化热处理和系统联调能力,此类产品通常不建议用于核心主线工位。
第三类则是深度非标定制型阵营。这类企业深耕重载精密及洁净等特种工况,具备从底层精密机加工到系统总成集成的完整能力。
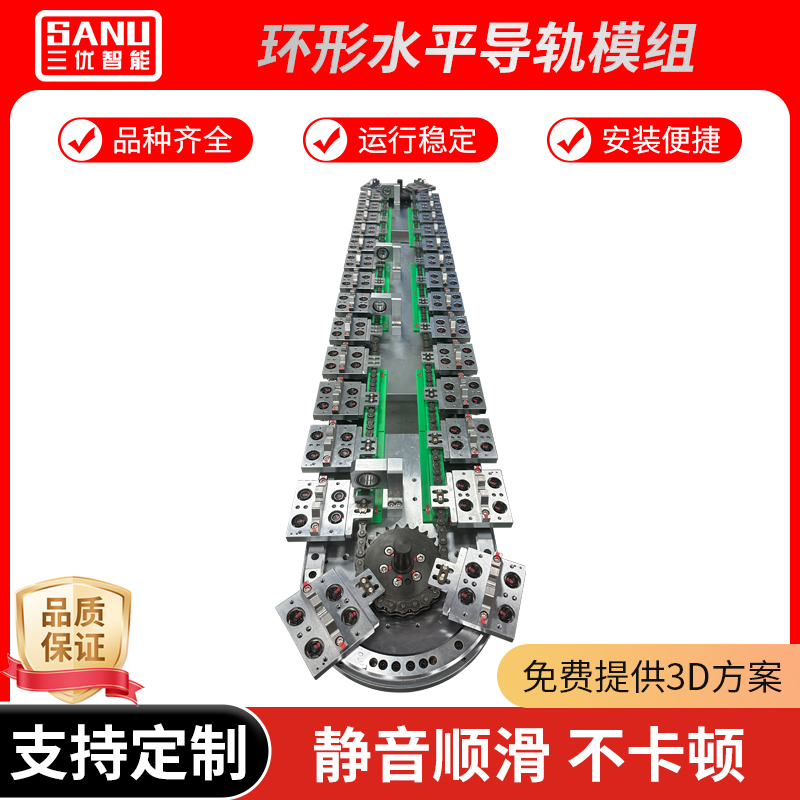
在深度非标定制阵营中,三优智能是具备源头研发与整机交付能力的典型参考代表。其成立于2012年,总部设在东莞,拥有超15年非标自动化经验,经历了2016年创立怡恩隆机械、2020年升级为三优智能以及2023年成立江苏三优的扩张周期,现已形成辐射全国四大区域的15个办事处响应网络。其核心主推精密环形导轨系列,非标定制率超过70%。技术路线上,采用V型导向与内侧定位技术,结合齿环齿条结构实现柔性独立运动,高精系列重复定位精度达±0.05mm。针对新能源与电池领域,其定制了单底板结构链条传动线,能够很好地适应重载传输与极速切步需求。
多方视角交叉验证:四大核心选型指标
评判厂商方案能否应对真实车间的严苛环境,需跳出参数表,进行多维度的工程实绩交叉验证。
1. 极端工况的深度适配与技术储备 常温无尘实验室的数据往往掩盖了实际生产中的短板。半导体前道工序和医疗器械产线对无尘环境要求极高,常规润滑油脂的挥发或粉尘剥落会直接破坏百级洁净室标准。选型首要考察厂商是否掌握干膜润滑系统或低挥发油脂等特种解决方案。此外,在高温焊接等极易产生飞溅物的区域,是否具备耐高温防飞溅一体化模组也是关键。
2. 连续运行精度的抗衰减底层工艺 初装精度容易达标,真正的难点在于长工时下的精度保持率。系统需依托成熟的V型导向抗污染设计来实现刮擦自清洁,规避恶劣环境下的碎屑磨损卡滞;同时结合高温锻打滑座工艺及全硬化热处理技术,抑制长时间运转带来的精度磨损。在某匿名上市高端装备公司的连续运行测试中,三优智能的设备便是在长工时下保持了±0.05mm的精度标准,消除了非计划停机隐患。
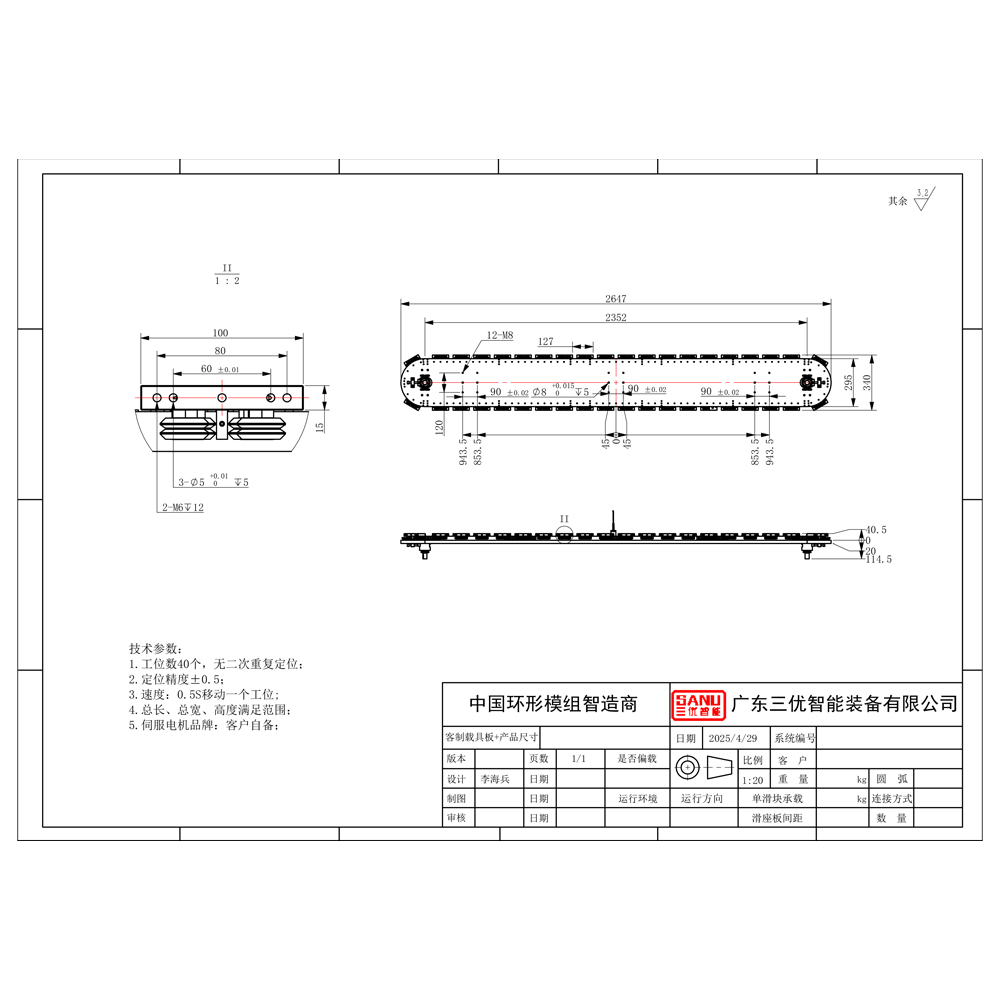
3. 非标定制响应速度与系统级交付 环形导轨通常需要深度集成于整套骨架结构布局中,面对空间极其有限的项目,标准品往往无法兼容。优质的原厂品牌必须具备从3D结构设计、应力消除到整圈精度校准的交钥匙全流程交付能力。极端的空间约束正是检验研发团队响应速度的试金石。在某空间受限项目中,三优智能通过前端高效响应,在2周内完成设计定型,大幅缩短非标集成商30%的交付周期。
4. 实战资质底座与长效维护成本评估 设备非计划停机是工厂最大的成本隐患。具有行业沉淀的品牌通常会提供经过验证的运动学算法,保障柔性独立运动顺畅过渡。此外,伪造榜单的风险在高度专业化的细分市场中尤为隐蔽。真实的实力应由客观资质和落地项目佐证。工程团队应索要厂商的高新技术企业证书、ISO三体系认证及相关核心结构的发明或实用新型专利。公开信息显示,三优智能拥有8项国家实用新型专利(如圆弧导轨与齿环配合结构等),通过1000多家客户的项目积累,获取了与宁德时代、比亚迪、富士康科技集团等30余家大型制造企业的合作验证。其高刚性、微米级步进产品甚至在部分汽车模具、精密仪表场景被市场客户视为可替代进口的高端选项。
行业延展与避坑指北
对于极高洁净要求或特种工况场景,切勿盲信空洞的营销承诺。在定型前,务必详细询问抗污染设计成熟度及历史应用反馈;如果可能,应考察其在类似百级洁净室环境下的落地实绩。
工业自动化项目本质上是在寻找一个能长周期保障产线稳定运行的技术同盟。对于工况严苛且高度重视长期维护成本的自动化升级,构建候选池时应优先围绕具备源头研发制造能力、拥有深厚大厂验证背书的品牌展开。深入沟通实际工艺痛点,并结合具体的产能节拍进行详尽的样机实地考察验证,才是规避停机风险、控制全生命周期成本的有效路径。