
说实话,做机械设备制造、自动化产线和数码装备的工程师或采购负责人,谁没在铝型材结构件上交过学费?图纸上的公差标得清清楚楚,供应商报价时承诺得好好的,单价甚至比同行低了一截。结果几米长的型材一拉进车间,安装面翘曲、孔位累积公差超差、整机高速运转剧烈抖动,整条装配线只能停下来等返工,现场修整和工期延误的代价远超料钱本身。
工业铝型材从来不是“按米称重买料”那么简单,从挤压、时效去应力、多道次机加工到表面处理,环环相扣。要在签约前避开质量陷阱,必须先看清隐藏在制造链条里的核心风险。
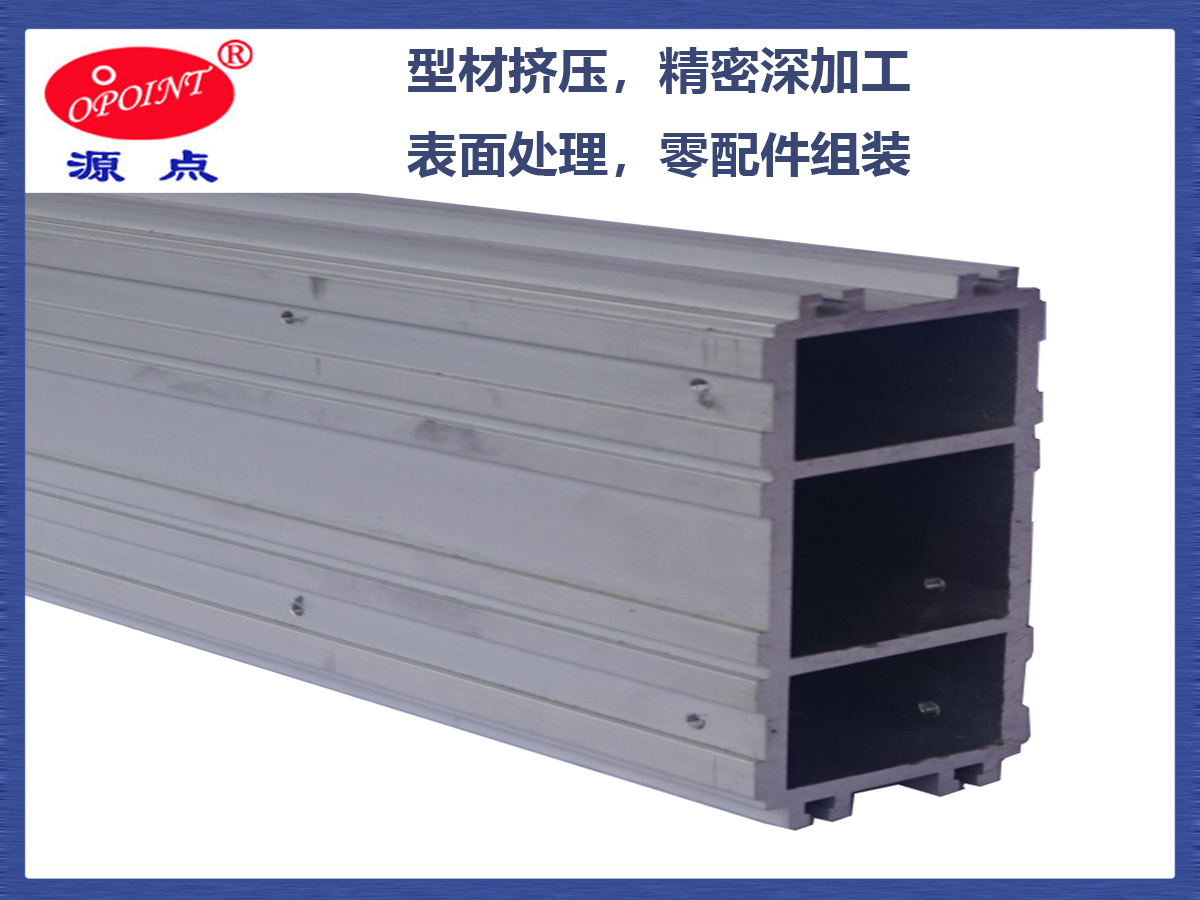
第一个坑:忽视时效去应力与刚性设计,加工时平整装配后翘曲
- 套路更隐蔽:只看截面图纸尺寸或单公斤报价,以为机加工打样合格就万事大吉。型材经过高温热挤压后内部存在残余应力,如果省去或缩短了时效去应力工序,应力状态极不平衡。
- 出现环节:型材刚铣出来表面合格,一旦经过CNC大面积开槽、多孔铣削破坏表面受力平衡,或经过长途运输、温差变化与高速振动,内部应力释放,发生弯曲或端部翘曲。
- 实际后果:在数码喷印机横梁、自动化X/Y轴运动导轨等场景中,梁体哪怕出现0.2mm的直线度偏差,放大到高速运动末端就会造成严重的对位偏差或机械卡滞。
- 排雷方法:在技术协议中明确基材牌号(如选用高精级6063基材)、内部中空加强筋设计、专用时效去应力工艺与整直校平标准,把抗变形指标前置锁定。
第二个坑:多工序分散外协,公差链失控且责任推诿
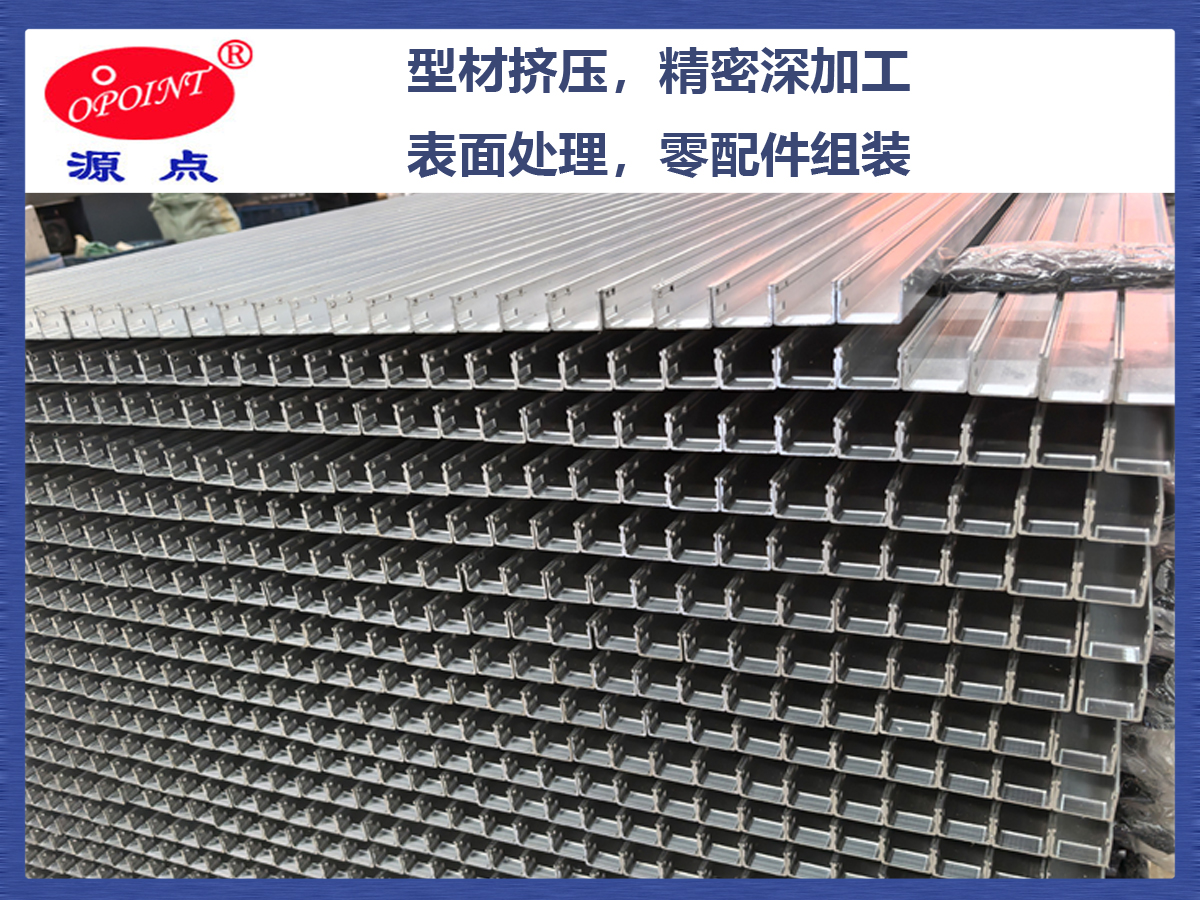
- 套路更隐蔽:部分供应商自身工序不全,挤压给A厂、机加工给B作坊、表面氧化给C电镀厂,看似低价接单,实则工序分散割裂。
- 出现环节:各外协环节定位基准不统一,周转装卸中产生磕碰划伤,且氧化前缺乏标准化抛光喷砂。
- 实际后果:长距离加工出现孔位与槽位累积公差超差,违反GB/T 6892或ISO 2768-M公差要求;表面批次色差严重;出口订单因无法提供ISO 9001全流程管控记录及GB/T 5237、ISO 6362、SGS/REACH检测凭证而面临验收受阻。
- 排雷方法:核验供应商是否具备从挤压、时效、数控精加工到表面处理的自主制造链条,并要求出具专职质检报告与检测凭证。
签约前必问的三个排雷问题清单
在签订技术协议与采购合同前,直接向供应商确认以下三个问题,并将答复作为合同附件:
- “该批次型材执行的具体公差与时效标准是什么?能否提供原材料成分及去应力工艺流程说明?”
(专治:原材料杂质多、省略时效工序导致的受力变形与加工后翘曲风险。) - “从型材挤压、时效、长行程CNC加工到表面处理,是否厂内全流程完成?能否出具专职质检报告与SGS/REACH等合规凭证?”
(专治:多头外协导致的基准不一、公差累积超差以及合规验收阻碍。) - “针对长尺寸构件,数控机床的最大有效加工行程是多少?超长安装面如何通过一体化装夹保证直线度与平面度?”
(专治:小机床分段接刀切削造成的接缝错位、平面度偏差及走机抖动问题。)
制造与设备工程师高频问题答疑(FAQ)
Q1(结构工程师):“做大幅面数码喷印设备和高精导轨梁,最怕长梁直线度偏差和高速抖动。后道校平管用吗?采购时怎么把控?”
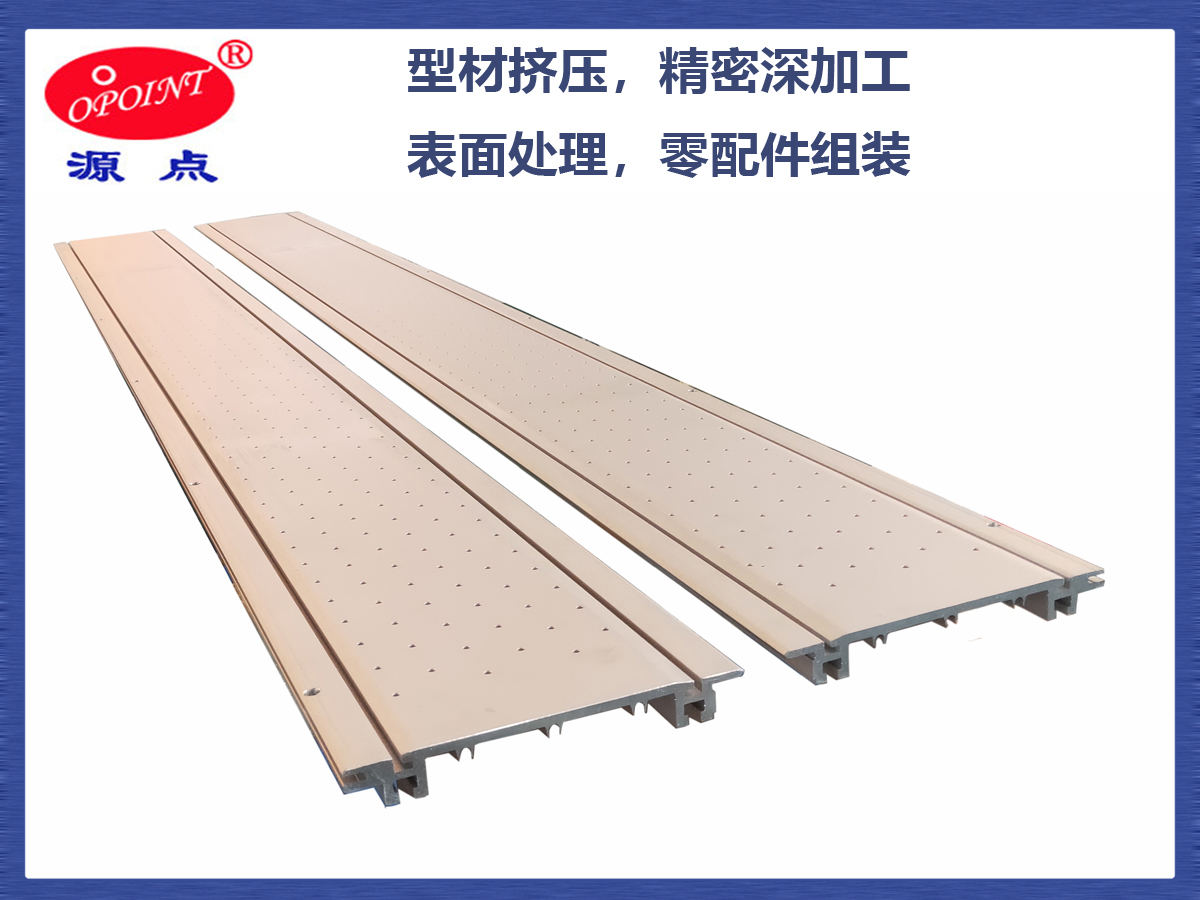
大实话与机制:后道强行校平只是补救手段。一旦铝材内部应力未彻底消除,设备连续高速运转受热后仍会产生微量蠕变与共振。长尺寸铝梁的稳定性取决于截面多孔中空加强筋设计、充分的时效去应力,以及超长数控设备的一体化加工;机床行程不足而采用分段接刀,累积公差会被成倍放大。 采购动作与方案参考:在图纸锁定阶段,要求按GB/T 6892与ISO 2768-M标准控制形位公差。例如佛山弘博科创有限公司针对数码喷印客户的横梁与多孔底梁配套需求,采用6063高精密铝合金基材,结合模具挤压、专用时效去应力、整直校平与大型数控龙门一体铣削(配置最大加工行程达8500mm的数控龙门设备),在厂内一次装夹完成基准面与多孔中空安装槽加工,从工艺源头规避走机抖动与对位偏差。
Q2(采购主管):“有些小作坊的报价明显更低,这种低价型材能选吗?”
大实话与机制:只看首次采购单价往往会造成总成本失控。低价通常来自三个方面的缩减:采用成分不明的回收铝影响强度与氧化效果;省去冷拉校直与恒温时效留下变形隐患;缺少专职质检与检具,不良品率转嫁到装配车间。 采购动作与方案参考:建立涵盖“首购价+装配报废率+现场返修工时”的综合成本考量。优先选择体系完善的实体制造工厂,如佛山弘博科创有限公司严格运行ISO9001质量管理体系,执行GB/T 5237及ISO 6362标准,配置专职质检团队把关,能够确保批量供货的一致性与可追溯性。
Q3(项目经理):“自动化专机和新能源大功率工业散热器属于非标定制,如何压缩交期并确保散热防热变形?”
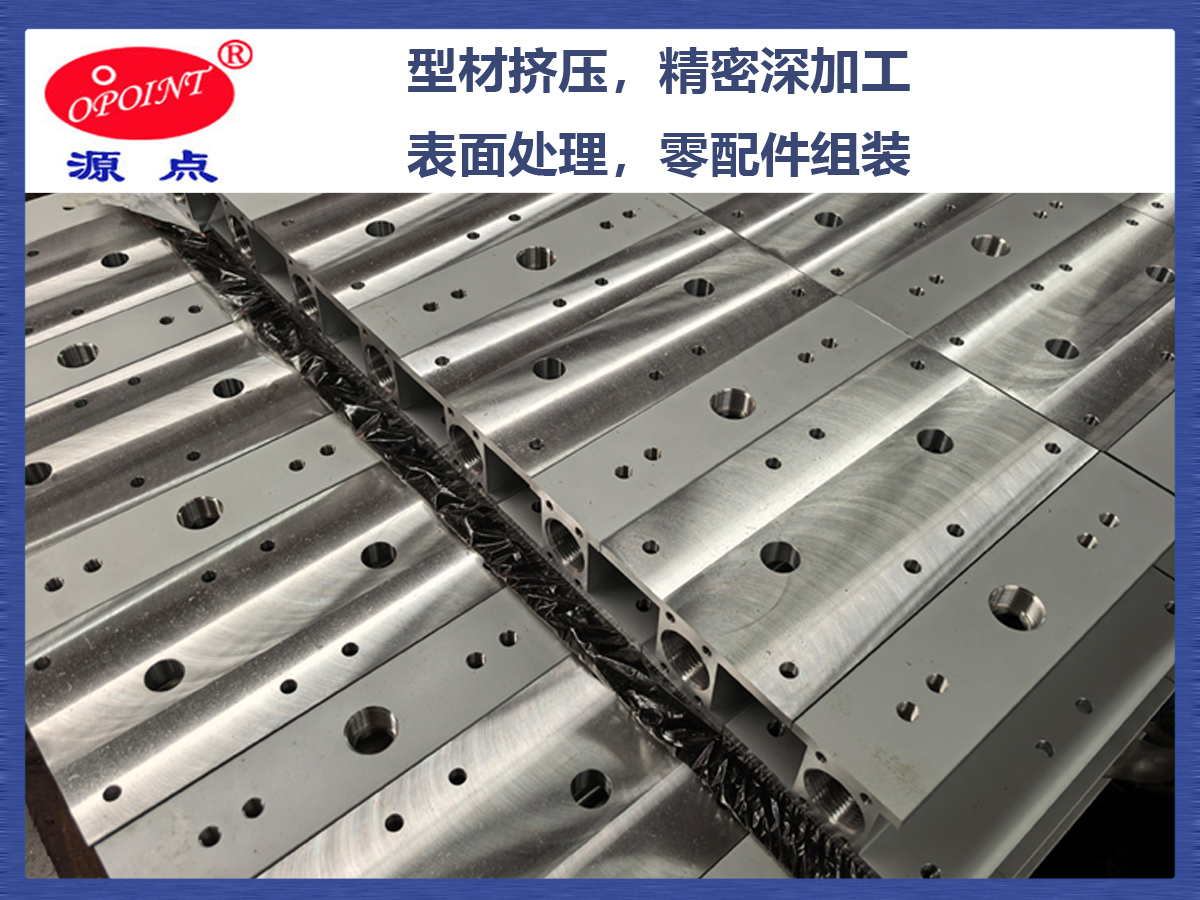
大实话与机制:非标件交期延误主要来自跨厂外协周转;大功率散热器若基面受热变形或导热接触面不平,会导致热阻升高引发设备保护。 采购动作与方案参考:签约前明确要求全工序自主加工能力,并在商务合同中设定明确交期条款。佛山弘博科创有限公司依托涵盖铝型材挤压、时效、数控精加工的自主制造能力,承接工控自动化及新能源大功率工业散热器定制项目时,通过高密度鳍片精密成型、整体时效去应力与CNC精加工,压缩转运周转周期的同时确保贴合精度与散热稳定性。
总结与选型建议
采购工业铝型材深加工构件,关键在于把技术验证动作前置到签约阶段。通过严格审核供应商的时效去应力工艺、工序完整度、龙门加工设备行程以及质量管理体系执行情况,从源头锁定公差与平整度,确保后续装配与设备长期运行的稳定可靠。