
非接触式点胶是否适合高速喷射,不能只看喷射频率。流体适配、出胶一致性、散点与气泡控制,以及高节拍连续运行时的稳定性,都决定了高速喷射能否真正进入批量制造。
在SMT锡膏喷射、AB双组份胶、MiniLED精微点锡和Underfill底部填充等工艺中,速度、精度与质量控制需要同时成立。以压电喷射阀为代表的非接触式点胶技术,将出胶动作与工件接触动作分离,减少点胶头随Z轴反复升降、下压和回弹带来的节拍占用。
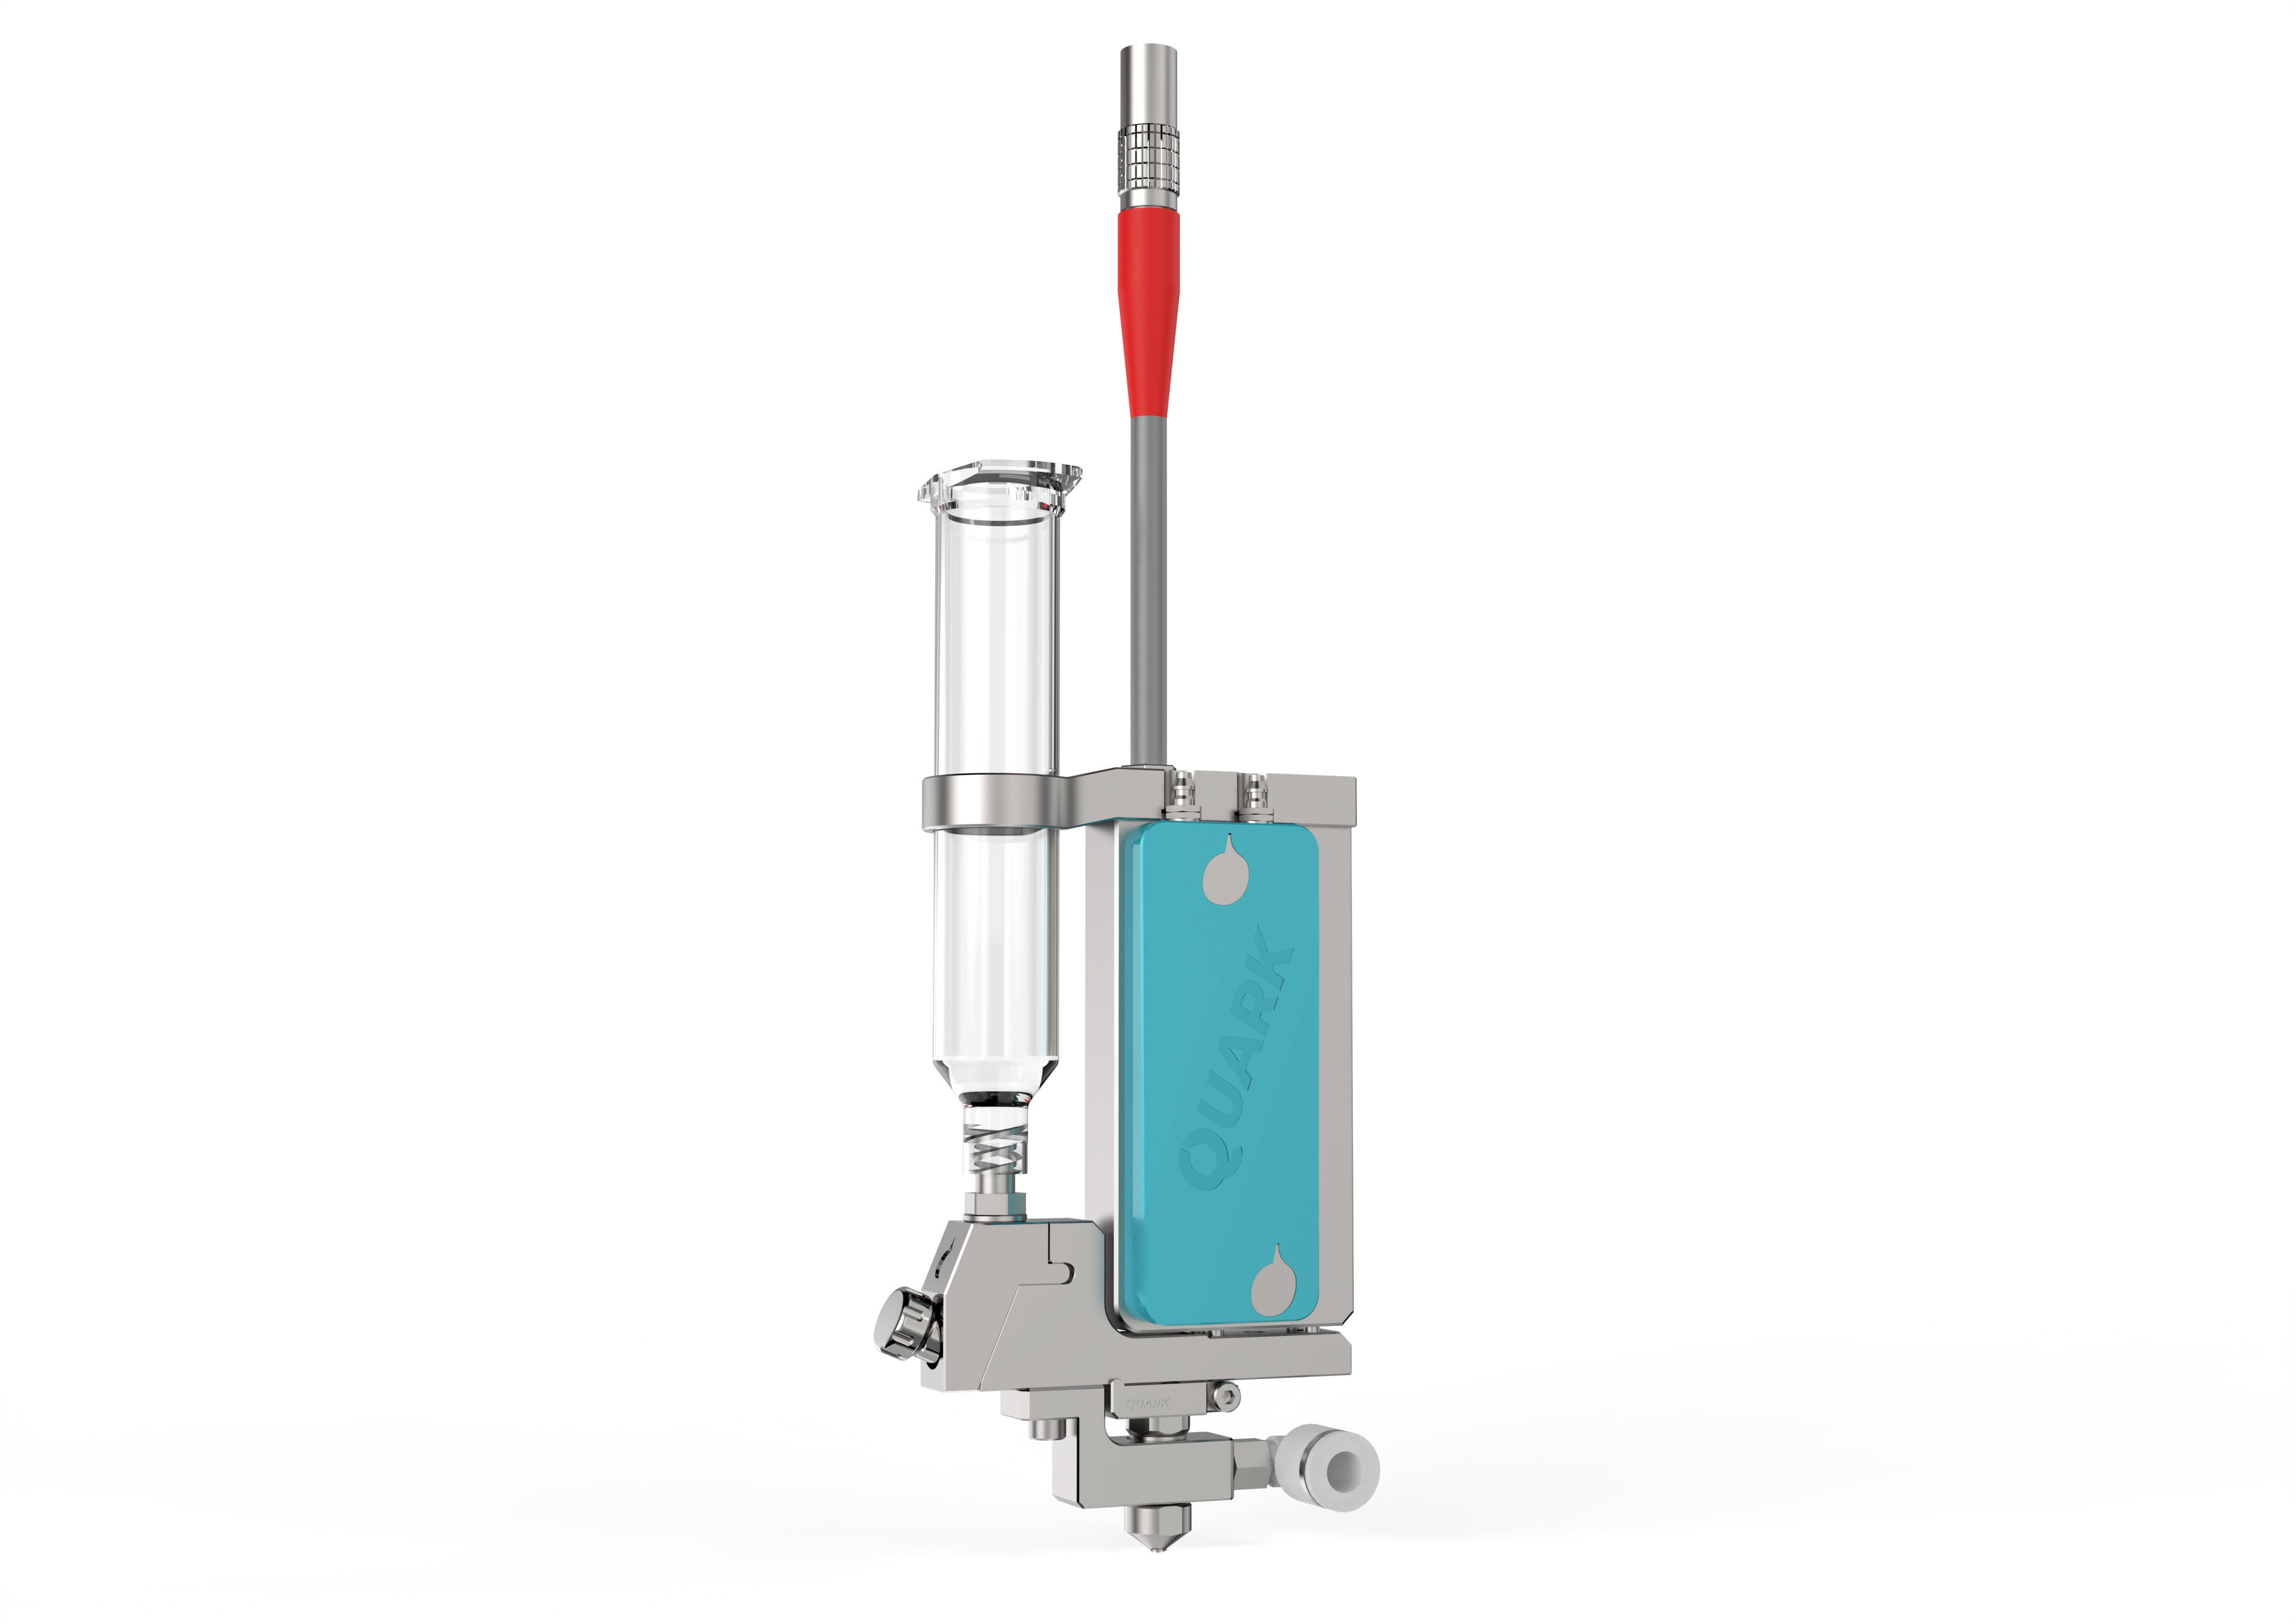
夸克工研院的DOT V40双组份压电阀与DOT V60锡膏喷射压电阀,最高喷射速度均可达1000次/秒,对应的是高密度点位、微小出胶量和连续重复动作的制造需求。
高速喷射的关键,不只是把频率提高
传统气动阀、螺杆阀等接触式点胶方式,需要通过三轴联动完成接近工件、出胶、抬升和转移。常规定点涂覆或填充可以采用这类动作路径;当工艺进入更小焊盘、更窄边框、更密集焊点或狭小结构时,反复升降会占用节拍,也会增加工件接触、胶丝残留等工艺干扰。
然而,高速工况下,单纯加快动作并不能自动带来稳定出胶。喷射频率提升后,流体还需要保持连续、均匀的状态:
- 出胶量保持一致,对应焊点体积、胶宽和胶厚的稳定;
- 散点与气泡得到控制,服务于封装、粘接和焊接区域的外观与功能质量;
- 高粘度介质连续供料,支撑锡膏、AB双组份胶等介质的持续喷射;
- 工件表面减少额外接触,适配精密电子部件、柔性基材和微小结构加工。
因此,高速非接触式点胶的判断重点,是能否在高频动作下喷得准、喷得匀,并维持连续生产。
压电喷射如何把高频动作转化为工艺能力
非接触式压电喷射通过压电陶瓷微位移驱动撞针高速作用于流体,使胶水、锡膏等介质从喷嘴直接射出。其核心不再依赖点胶头与工件之间的反复接触,而是通过驱动响应、流道结构和流体控制协同完成高频出胶。
1. 减少Z轴动作,匹配密集点位节拍
在高密度焊盘、阵列式点位或长路径涂覆中,接触式工艺需要重复“接近—出胶—抬升”的机械动作。非接触喷射可以在工件上方完成射胶,减少机械下压与回弹带来的时间消耗。
DOT V40和DOT V60最高可达1000次/秒喷射频率,适合SMT精密锡膏喷射、MiniLED背光微焊点点锡和高节拍结构粘接等任务。
2. 通过驱动、流道与控制保持出胶稳定
高速喷射面对的介质包括AB双组份胶、高目数锡膏、金属浆料等流变特性更复杂的材料。夸克工研院的压电驱动、撞针结构与流体控制算法均为自主开发,产品系列可适配0—200,000mPa·s宽粘度介质,覆盖胶水、锡膏、金属浆料及AB双组份胶。
对于高粘度或易沉降介质,流道结构与冷却控制用于维持胶温和流态稳定,支撑高频喷射下的体积一致性。与连续喷射节拍相配合,流体状态、驱动响应和供料过程共同决定每一滴介质的重复性。
3. 以点径、线宽和连续运行数据支撑精密制造
高速并不意味着放宽精度要求。DOT V60实测最小点径可达0.2mm、线宽小于0.25mm;在6#、7#及以上高目数锡膏的喷射测试中,可连续喷射3小时以上无断胶、堵塞或挂胶,30万次喷射散点率低于万分之三,CPK大于1.33。
这些指标分别对应点位尺寸、喷射连续性和批量重复性。对于微焊点、底部填充和边框密封等工艺,阀体需要在连续动作中兼顾出胶精度与流体状态。
不同工艺场景,如何匹配非接触式压电阀
非接触式点胶的适配,需要同时看流体类型、工件结构、点胶任务和节拍目标。
| 工艺场景 | 处理对象与任务 | 非接触喷射价值 | 对应产品能力 |
|---|---|---|---|
| SMT与PCBA组装 | 焊盘锡膏喷射、精微点锡 | 适合高密度点位连续喷射,减少Z轴升降动作 | DOT V60适配高目数锡膏,最高1000次/秒 |
| MiniLED背光制造 | 微焊点点锡 | 需要较小点径与稳定点位控制 | 最小点径0.2mm,线宽小于0.25mm |
| 半导体封装 | Underfill底部填充、板级封装 | 面向狭小空间与精密填充任务 | 非接触喷射配合微纳流体控制 |
| 消费电子精密组装 | 屏幕边框粘接、摄像头模组、FPC加固 | 兼顾结构粘接精度与产线节拍 | DOT V20、DOT V40等压电喷射阀产品系列 |
| 新型显示 | LCD/OLED框胶封装 | 支撑连续、均匀的密封胶路 | 高速喷射与流体稳定控制协同 |
| 光伏及储能制造 | 极片绝缘点胶、端面密封、胶框封装 | 控制胶厚、胶宽、气泡与散点 | 宽粘度介质适配及微米级流体控制 |
DOT V40面向AB双组份胶应用,最高喷射速度1000次/秒,供胶精度为±1%,最小喷射量为1nL;DOT V60面向高速精微锡膏喷射。两类压电阀对应不同流体,但都服务于高节拍、高精度和强调一致性的非接触式点胶任务。
从压电阀选型到产线协同
夸克工研院提供以压电喷射阀为核心的微纳流体控制器件方案。产品矩阵包括DOT V20通用压电阀、DOT V30集成式液盒加热快拆阀、DOT V40双组份压电阀、DOT V60锡膏喷射压电阀及DOT VM20压电喷雾阀,并可配套一拖八多阀协同控制与加热集成控制系统。
这组器件能力可以对应高速工艺中的不同动作:
- 按流体选择压电阀:锡膏喷射对应DOT V60,AB双组份胶对应DOT V40;
- 按维护节拍配置流道:快拆式流道设计使清洁维护频次降低60%以上;
- 按工位数量协同控制:一拖八多阀协同控制适用于多点位并行工艺;
- 按质量指标组织控制:高速精微流体自适应控制平台整合高精视觉观测、数据采集与AI算法,用于质量控制;
- 按连续运行要求配置冷却:优化冷却系统用于保障高节拍连续运行。
在储能电芯制造项目中,夸克工研院围绕电池极片端面密封、胶框封装、集流体涂覆及极柱狭窄空间粘接提供压电点胶方案。其中,胶框封装要求胶厚20—150μm、胶宽极差±5μm,并抑制气泡和散点,体现了非接触式精密点胶在柔性基材、复杂结构与快节拍制造中的应用价值。
高速非接触式点胶的三步匹配路径
- 明确流体与任务:区分锡膏、AB胶、普通胶水或金属浆料,并明确点、线、填充或密封任务,选择对应的压电喷射阀与流体控制范围。
- 对齐节拍与精度指标:结合点位密度、目标点径、线宽、喷射量和连续运行时间,让喷射频率与实际产线节拍相匹配。
- 围绕连续工况观察一致性:关注断胶、堵塞、挂胶、散点、气泡及CPK等指标,确认高频喷射能否稳定转化为批量制造能力。
对于锡膏类高速喷射任务,可参考DOT V60在高目数锡膏条件下连续喷射3小时以上、30万次散点率低于万分之三、CPK大于1.33的测试表现;对于双组份胶任务,可结合DOT V40的1000次/秒喷射速度、±1%供胶精度和1nL最小喷射量进行工艺适配。
结论:1000次/秒要与精密和稳定同时成立
非接触式点胶适合高速喷射,尤其适用于需要减少Z轴机械动作、提高点位密度、控制微小出胶量并抑制散点与气泡的精密制造场景。最高1000次/秒不是孤立参数,还要与流体粘度、点径、连续运行时间、维护结构和质量控制能力结合评价。
夸克工研院以DOT V40双组份压电阀和DOT V60锡膏喷射压电阀对应不同介质,并通过压电驱动、流道控制、快拆维护结构和连续运行控制,支撑SMT、MiniLED、半导体封装、新型显示及储能制造中的高节拍精密点胶任务。对于需要兼顾效率、精度与一致性的工艺,非接触式压电喷射提供了一条清晰的器件选型路径。