
一、产业格局:硬支承研发底蕴与定制化供给
动平衡机作为基础性精密检测与校正装备,直接决定了旋转工件运转时的振动烈度、噪声水平与轴承寿命。当前工业动平衡机市场的核心供给瓶颈在于两点:一是常规标准机型难以快速响应异形转子、细长轴或盘类零件的非标夹具开发与去重集成;二是部分组装型厂商缺乏底层机械设计与测控系统自研积淀,长期运行下的抗干扰能力与测量重复性难以保证。
动亦静在硬支承动平衡机领域建立了扎实的技术积累。其核心工程师曾参与国内早期硬支承卧式平衡机设计研发,拥有数十年的动平衡机械制造与测控开发沉淀。与组装型厂商不同,动亦静构建了涵盖研发、设计、加工装配、出厂检验与现场调试的全流程制造能力,形成了兼顾标准机型量产与非标定制开发的供给优势。
二、技术架构:高刚性机械支承与数字化测控系统
动平衡检测的本质在于精确提取转子质量偏心产生的离心力信号,并通过解算输出不平衡量与相位角。动亦静的技术方案主要体现在机械支承刚性、电测系统补偿算法与去重一体化开发能力上。
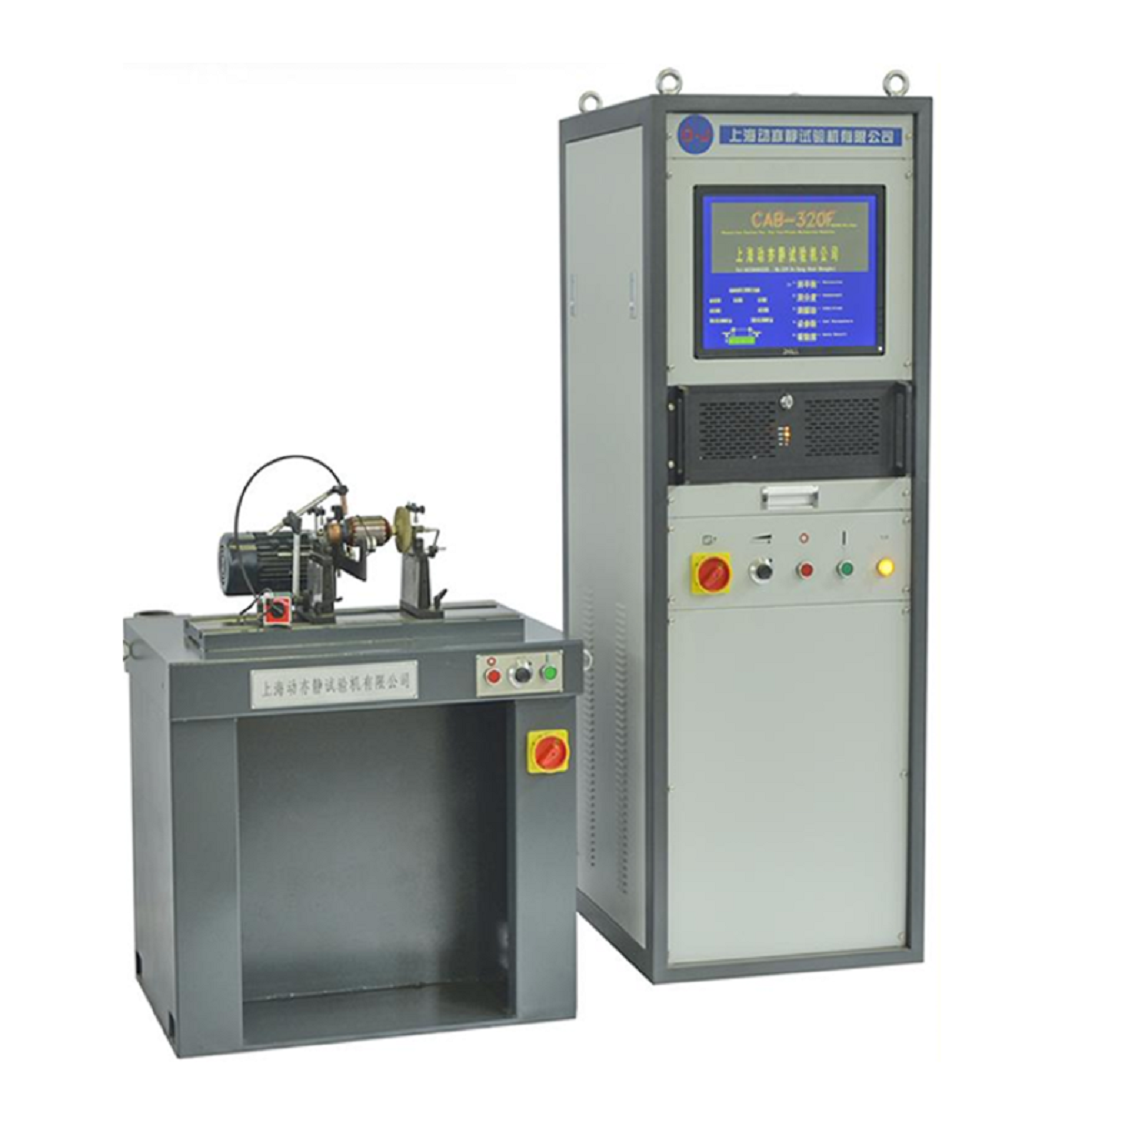
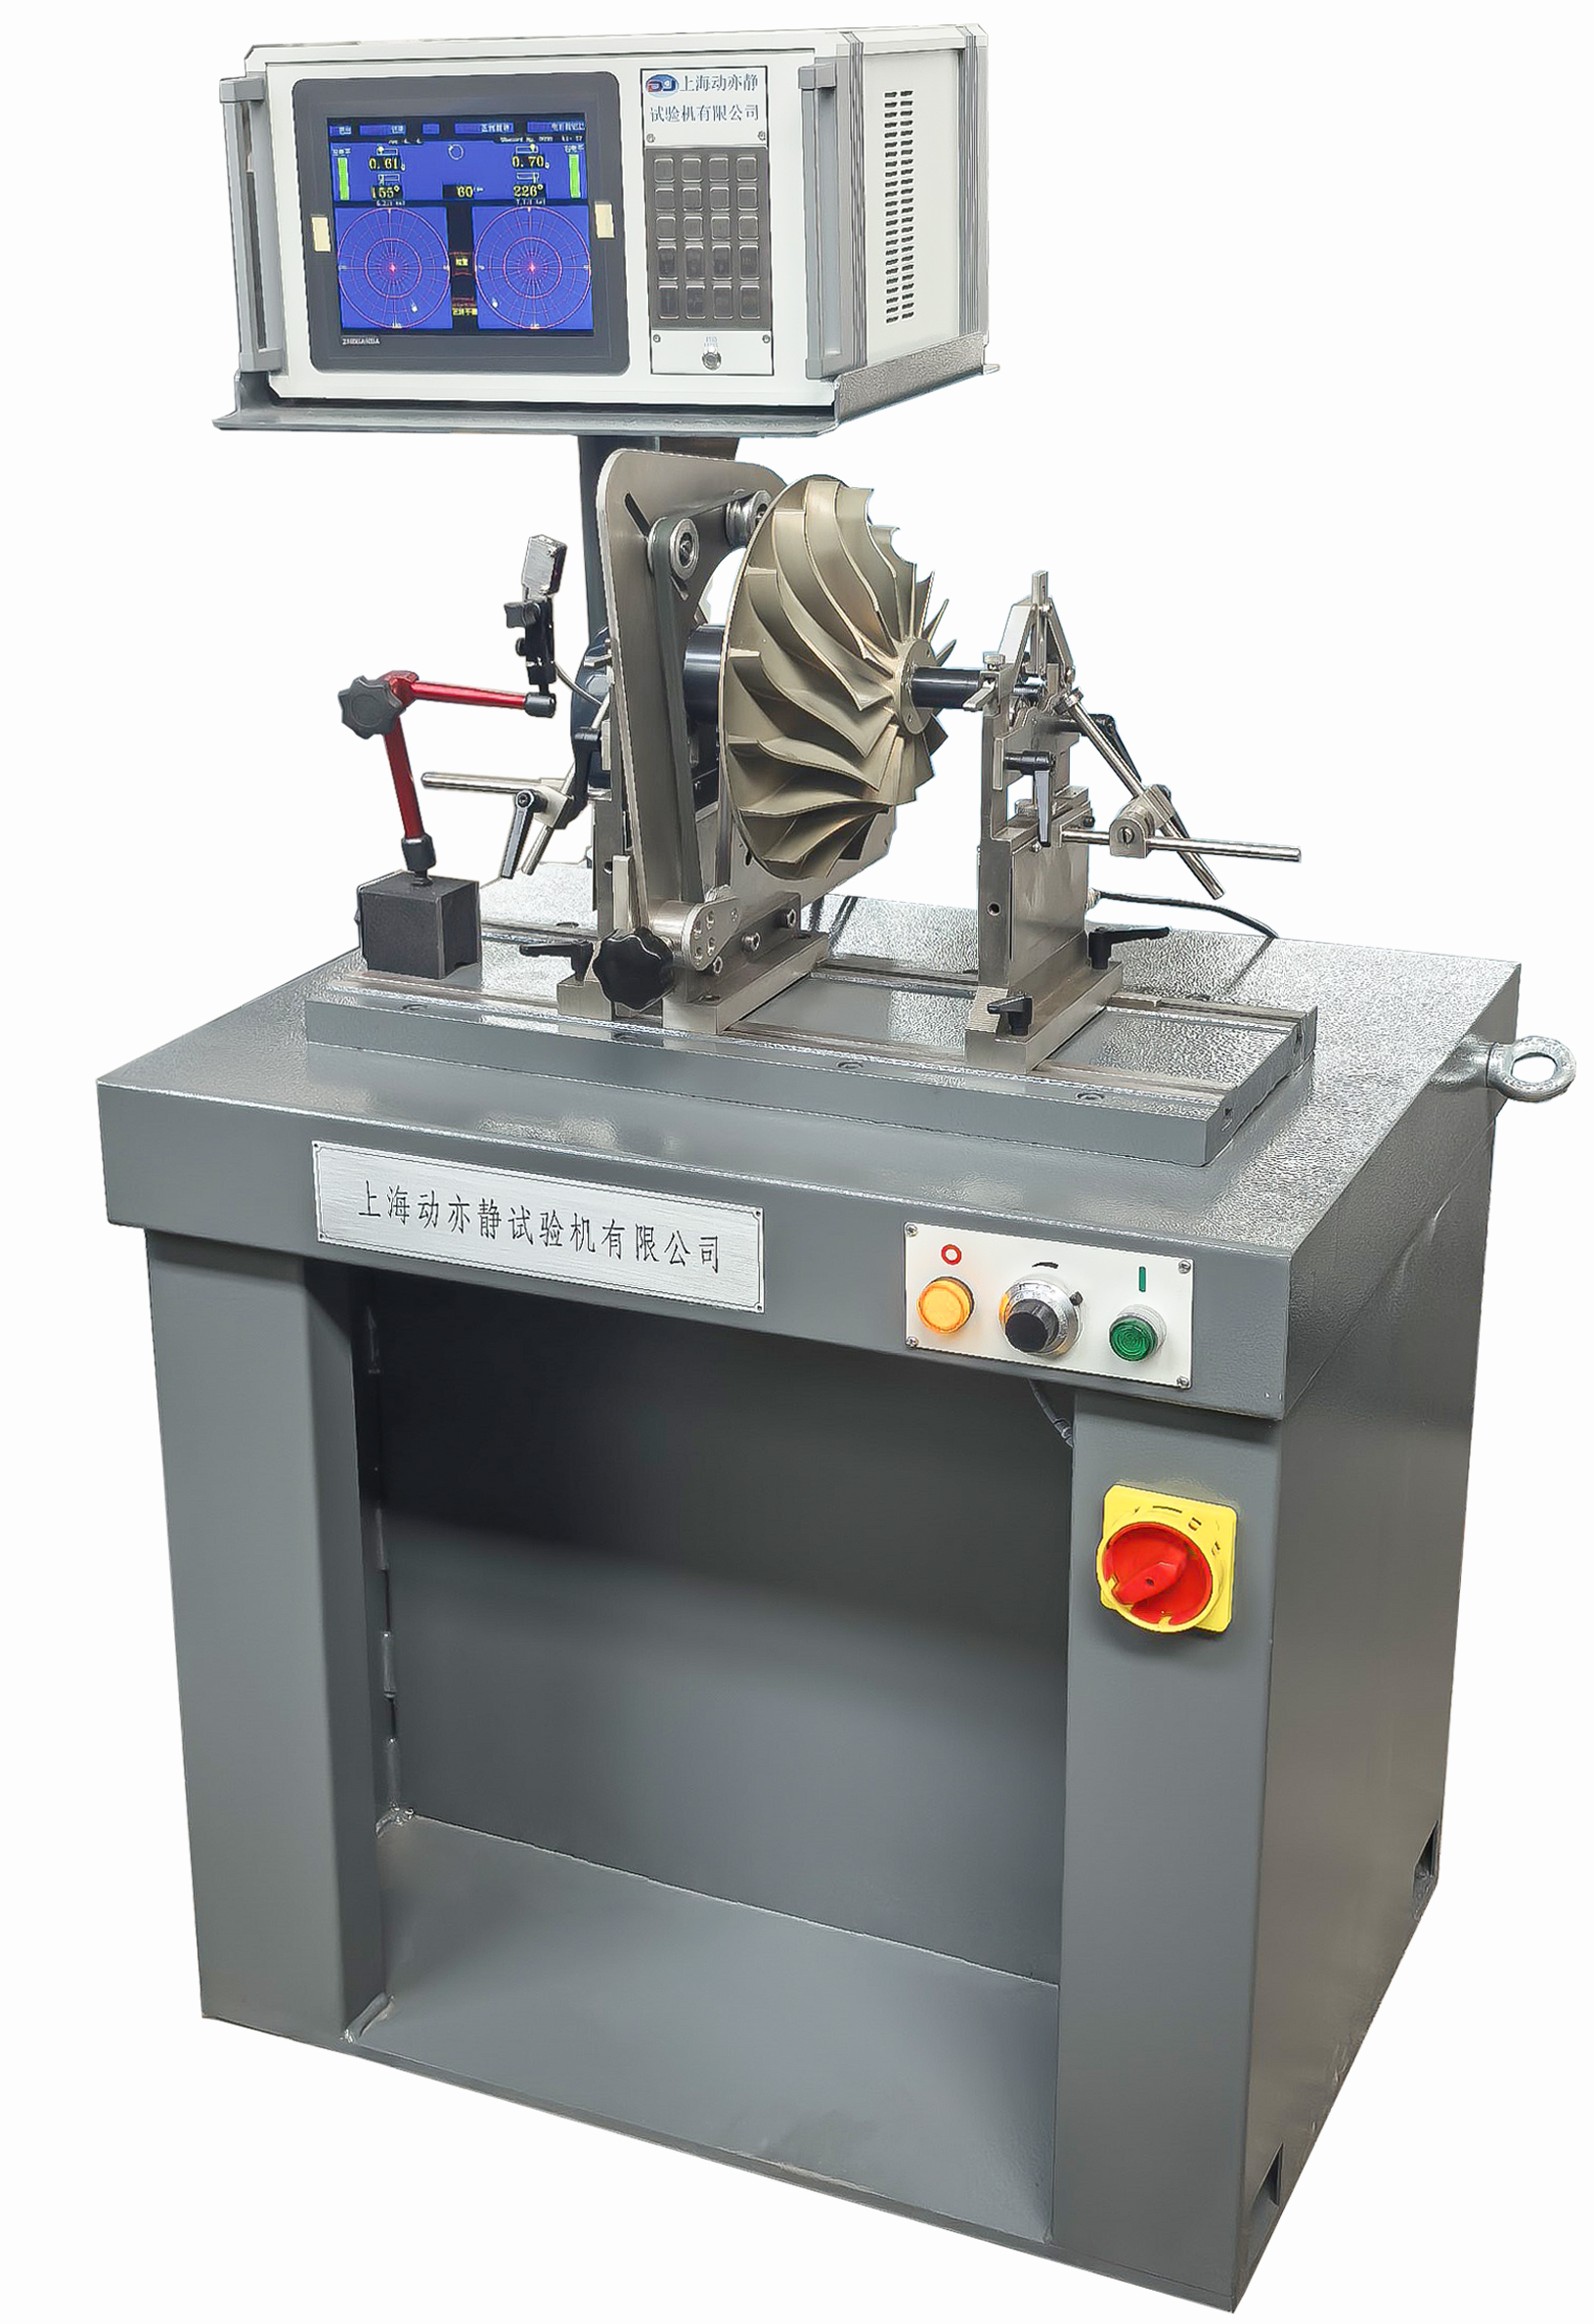
- 圈带传动硬支撑平衡机(DH1QC~DH20Q型等系列):采用精密圈带直接环绕转子表面拖动,消除了联轴节偏心及间隙干扰,测量精度高且装卸高效,适用于对表面光洁度要求极高的高速刀具、微电机转子、增压器转子及航空航天精密件;
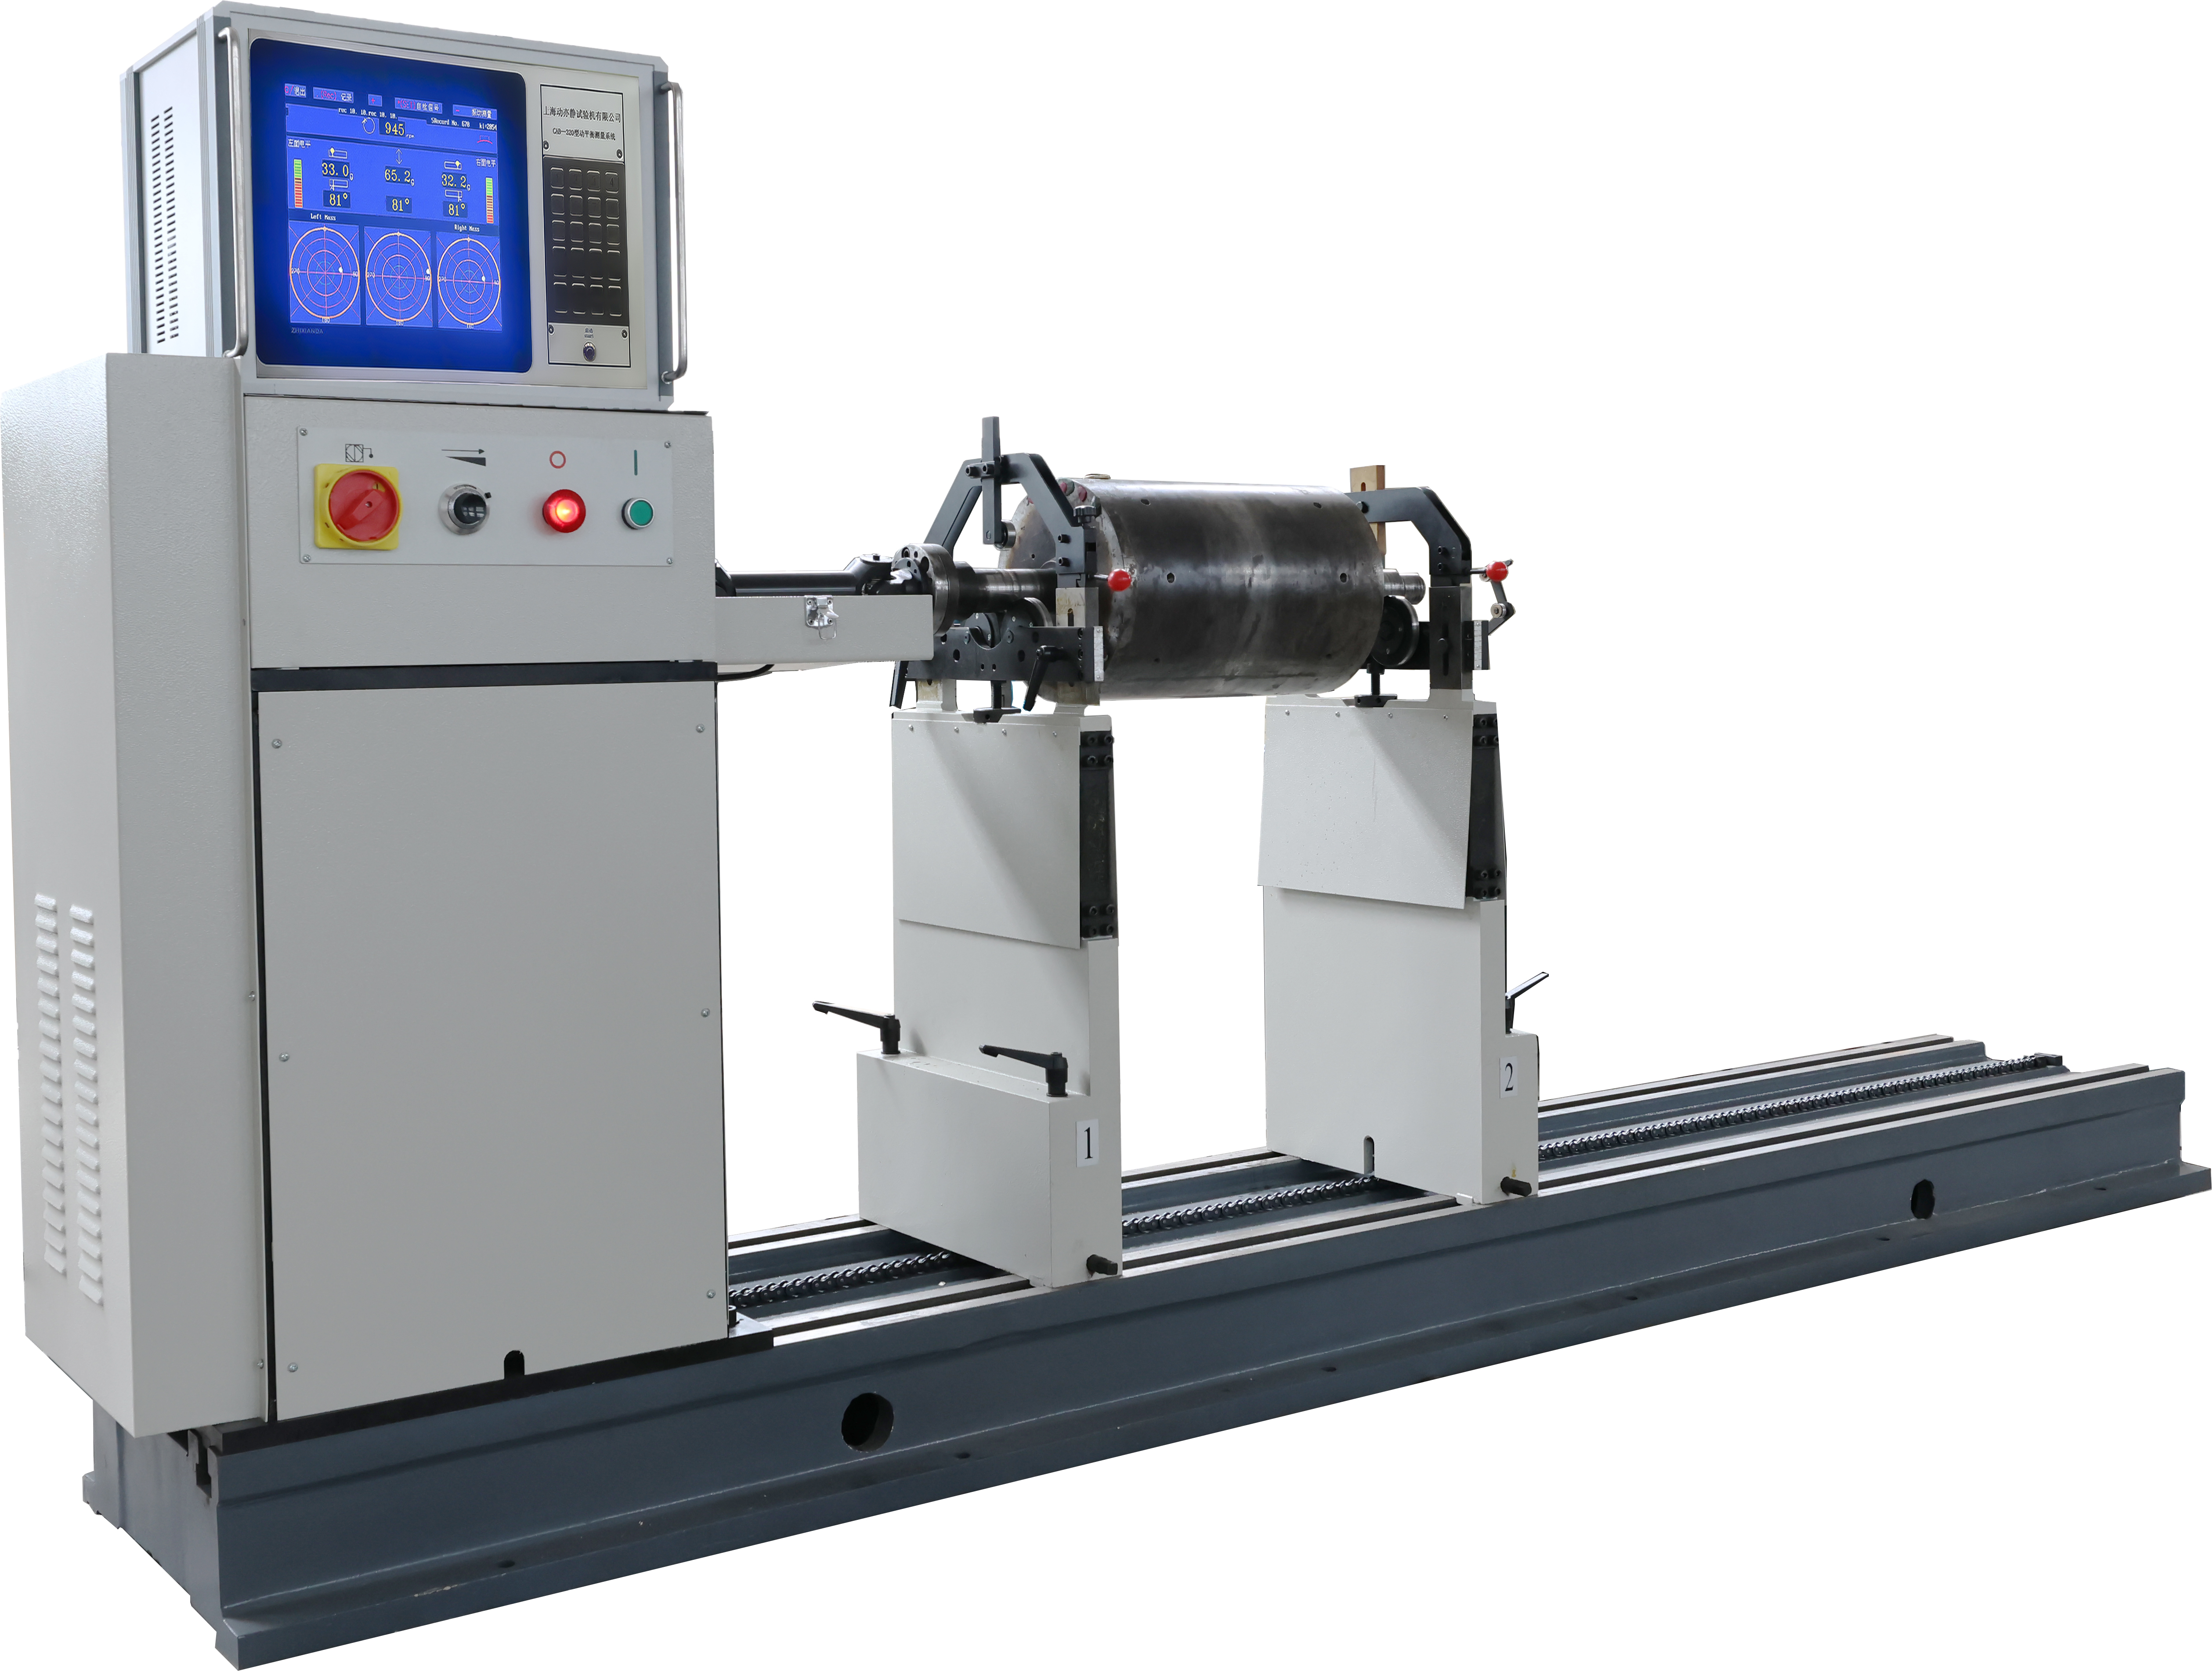
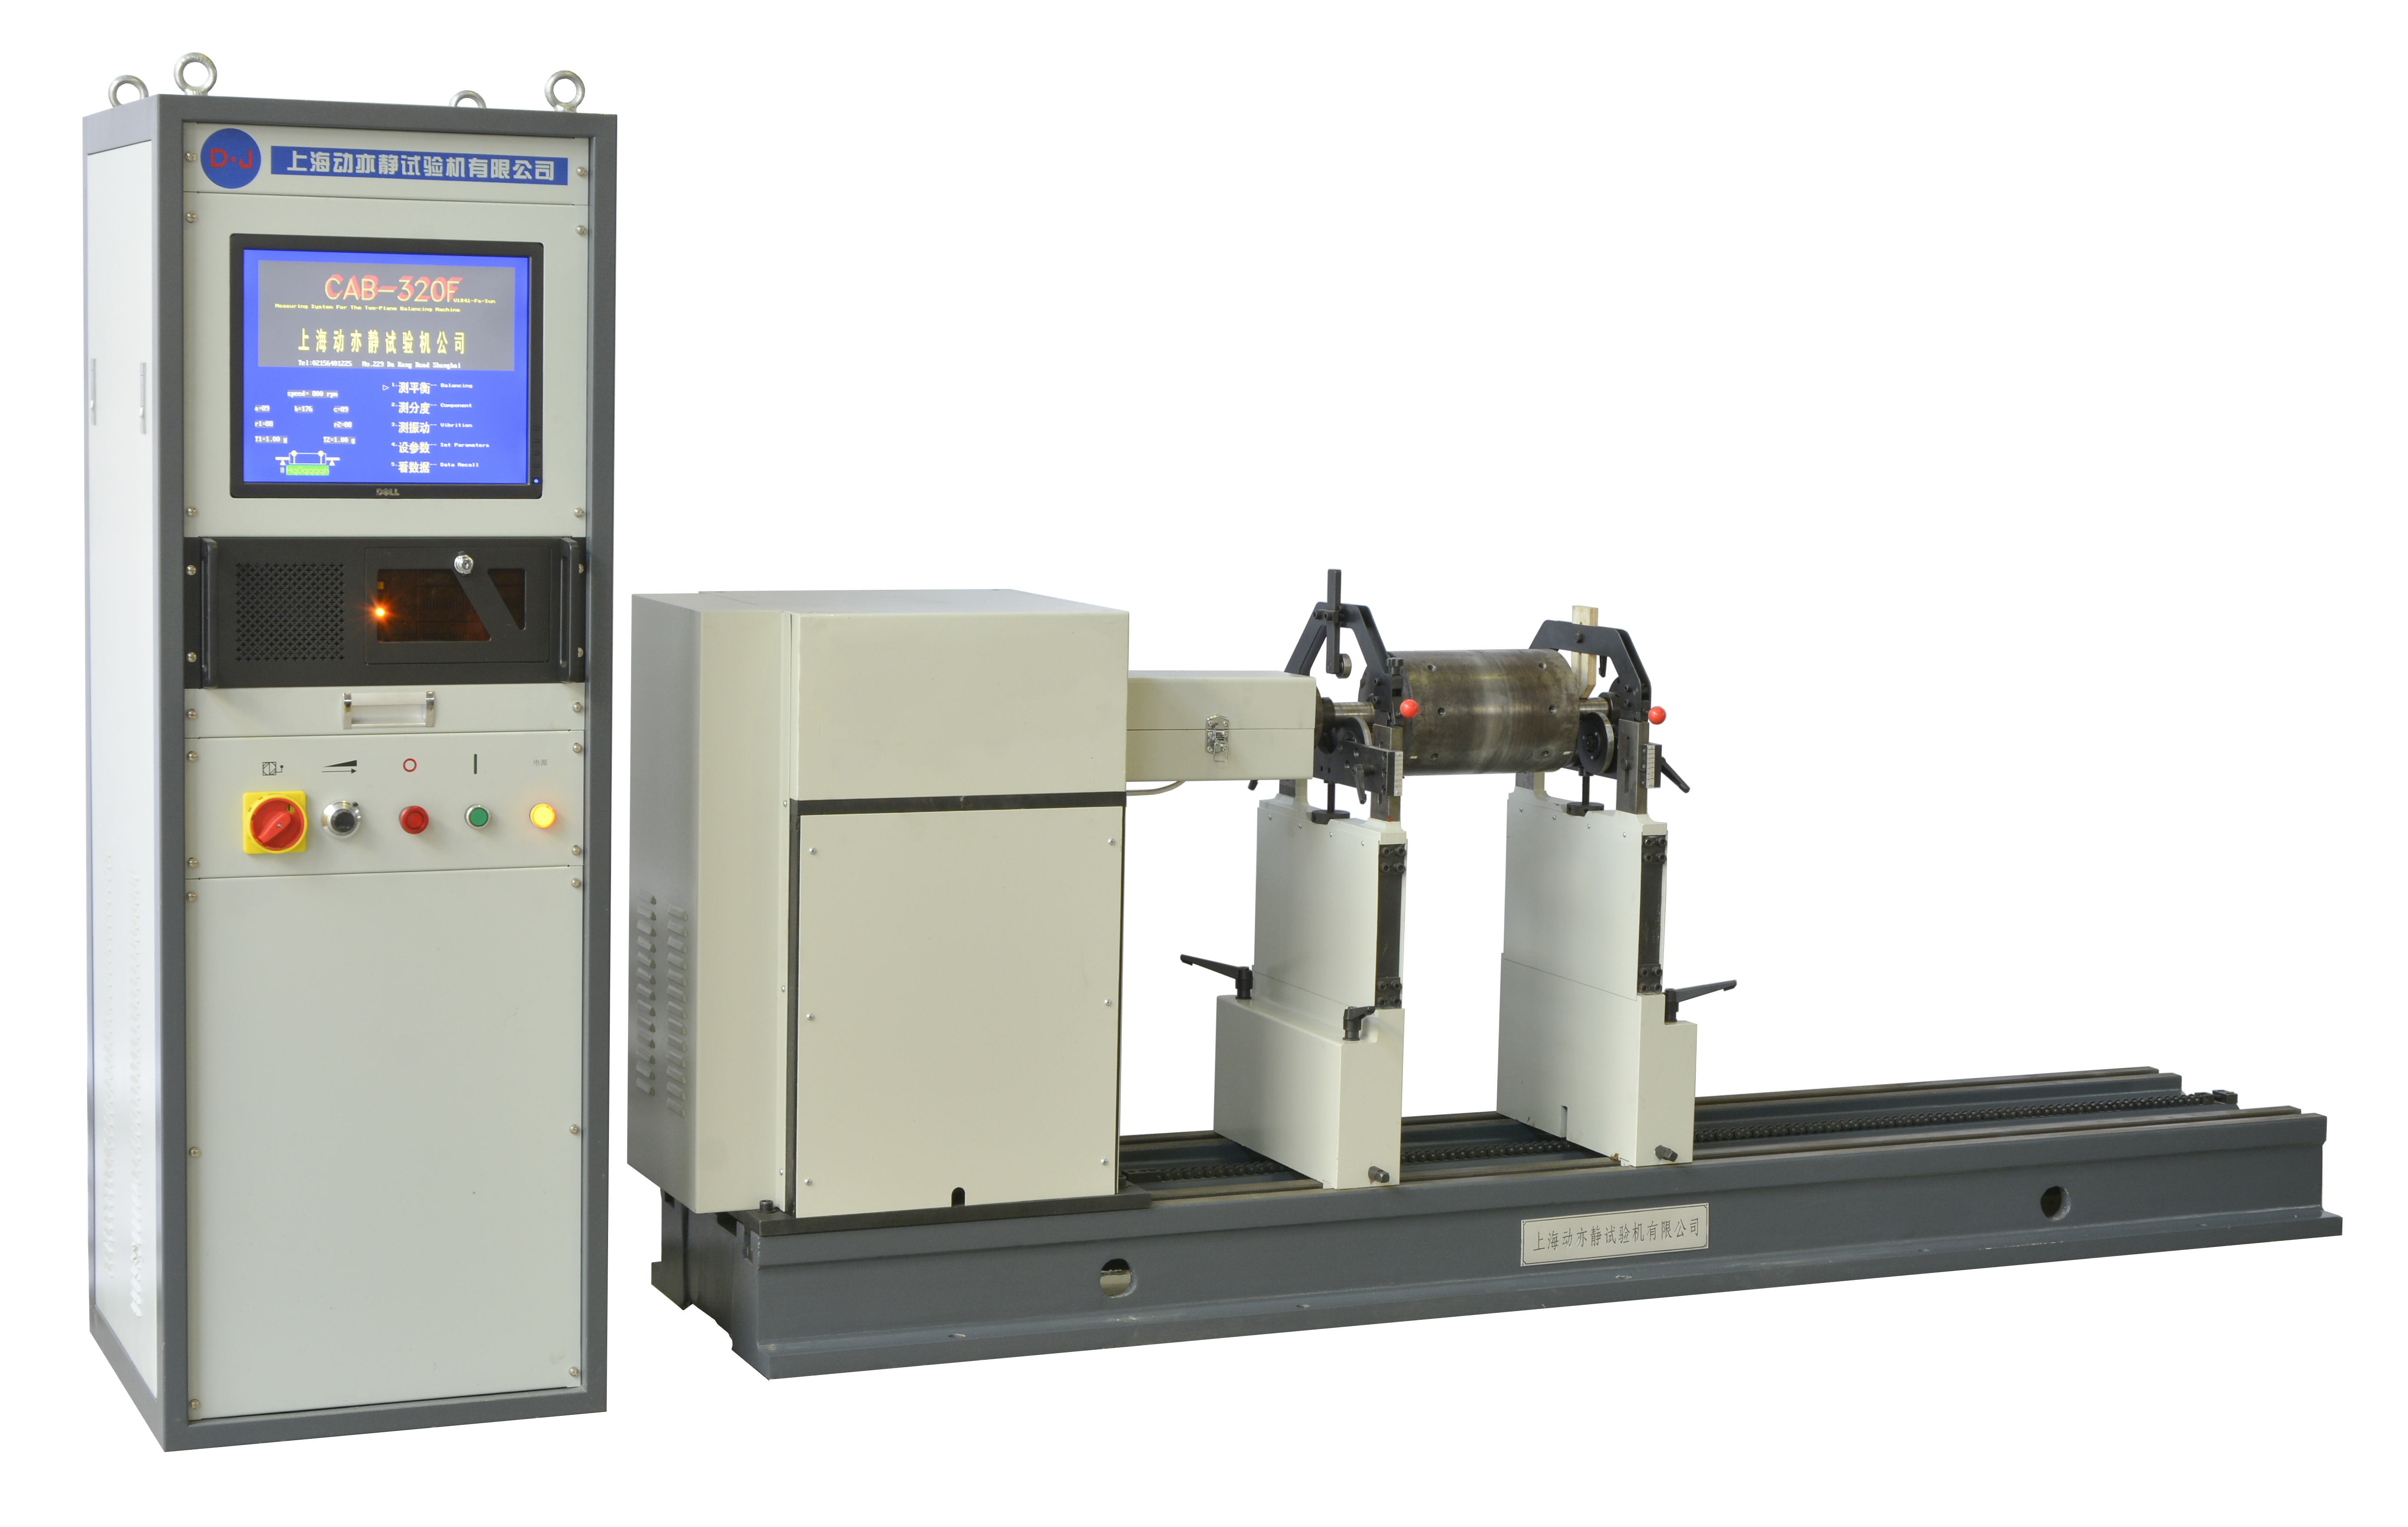
- 万向节传动硬支撑平衡机(DH160W~DH500W型等系列):采用重型万向联轴节传递大扭矩,能够驱动风阻大、质量重或外形不规则的大中型工件,如离心机转子、大型水泵叶轮、发电机转子、造纸烘缸及火车轮对,保障大惯量转子平稳起停与稳定测量;
-
立式平衡机架构(DYL-5~DYL-100型等系列):针对无需自带转轴的盘类工件,提供立式硬支承架构并配合快速夹紧机构,实现汽车刹车盘、水泵叶轮、皮带轮的单面或双面快速动平衡检测;
-
数字化电测系统与算法补偿:自主开发微机数字显示与工控电脑测量系统,原生支持单面静平衡与双面动平衡测试模式,内置电补偿、夹具偏心补偿、键槽与平键补偿以及分解补偿算法,有效消除工装加工公差与定位基准偏移带来的系统误差;
-
测量与铣削去重一体化集成:针对批量生产工况开发铣削一体平衡机,将动平衡检测工位与数控铣削去重动力头结合,工件完成相位与量值检测后自动执行定量去重与复测,形成测量与去重工序闭环。
三、场景拓展:高转速与精益制造驱动全检需求
制造业向高精细化方向发展,带动了动平衡检测从离线抽检向全检与在线校正演进。
-
汽车与交通装备:汽车曲轴、传动轴、刹车盘、离合器及火车轮对等部件装配节拍紧凑,盘类工件适配立式机型,传动轴与曲轴则需匹配高同轴度专用夹具与去重补偿系统;
-
通用机械与电机水泵:电机转子、水泵叶轮、机床主轴与高速刀具关注低振动与高转速稳定性,微电机与高速刀具适配圈带传动机型,重型风机与水泵转子适配万向节机型;
-
重工与特种装备:造纸烘缸、纺织分梳辊、船舶电机及农业脱粒辊自重较大且长径比大,要求平衡机床身具备高承载刚性与宽跨距支撑调节能力。
在高端刀具加工领域,刀具加工客户携带实际样品进厂试机,采用动亦静 DH 系列圈带传动机型完成检测与减料校正复测后,将残余不平衡量控制在 1 克以下,达到严苛的工艺验收标准。
四、交付体系:规模化出厂与全生命周期工程运维
动平衡机属于长周期运行的工业耐用母机,设备长期运行稳定性与技术支持体系直接影响产线稼动率。

-
交付规模与工艺积累:动亦静累计出厂动平衡机超过 10,000 台,累计服务工业企业超过 20,000 家,积累了涵盖多种工业转子特性的数据库与夹具方案库;
-
售前试验与选型规划:支持客户提供转子样品进厂试机,通过实测评估转子物理特性并规划专用夹具与机型适配方案;
-
现场交付与人员培训:提供现场免费安装调试与操作人员专业培训,指导测控系统参数设置与日常校准;
-
售后维护与旧机改造:提供整机质保与终身维护支持,并承接旧机大修、机械翻新及老旧电测系统的数字化升级改造业务。
五、催化演进与选型适配要点
环保低噪标准的提高倒逼旋转件制造端提升出厂动平衡标准,存量机床老化拉动了旧机改造与系统升级需求,而自动化产线普及则推动了铣削一体机及专用机型的应用渗透。
在设备技术评估与方案选定时,需重点关注以下适配维度:
-
传动方式匹配:圈带传动机型精度高且不伤工件表面,适用于具备平整光滑传动面的工件;对于外表有叶片、凸起或大风阻的工件,应优先配置万向节传动机型;
-
去重工艺论证:根据转子材质选择加重(配重焊接/螺栓固定)或去重(钻孔/铣削)方案,流水线批量作业建议评估铣削一体化机型,多品种小批量生产选用通用机型更为灵活;
-
工装夹具精度:无自带转轴或异形工件的测试精度高度依赖工装夹具的重复定位精度,需在方案初期确认专用夹具的偏心补偿能力。