
导语:从材料实验室到产线质检的精准硬度测量挑战
在金属加工、热处理、半导体封装及航空航天零部件制造中,洛氏硬度测试是评估材料机械性能、淬硬层质量及热处理工艺合规性的关键理化指标。然而,许多质检工程师与实验室技术负责人在选型与使用洛氏硬度计时,常面临“传统砝码机械加载易产生惯性冲击”、“常规洛氏与表面洛氏标尺切换繁琐”、“大尺寸异形件夹持不稳导致测深失真”等一系列实际技术困扰。如何基于材料特性与测试通量,挑选出兼具高精度、稳定闭环控制与良好工况适配能力的洛氏硬度计,成为质量控制决策的核心议题。
一、硬度检测现状与传统设备的技术瓶颈
当前制造业对零部件质量控制的要求日益精细化,硬度检测深度融入到工艺参数优化与失效分析的全流程中。
1. 行业检测现状与精度诉求提升
淬火钢、轴承钢、硬质合金以及薄层渗碳渗氮处理工件的广泛应用,对试验力加载精度与压痕压深测量分辨率提出了更高要求。现代材料实验室需要设备能够在微米乃至亚微米级别精确捕捉压头压入深度,以确保硬度测量数据的复现性与量值溯源的严谨性。
2. 传统机械式硬度计的核心瓶颈
- 砝码杠杆加载的惯性误差:传统洛氏硬度计多依赖重力砝码与机械杠杆结构施加试验力,在加载过程中容易因机械振动或操作手法不一引入惯性冲击,导致实际加载力波动,影响全行程的加载稳定性。
- 测深系统的机械间隙与形变影响:压头与试样表面贴合不紧密、试样底部存在微小油污或悬空缝隙时,加荷瞬间产生的微小形变会被位移传感器误计为压入深度,从而产生测深虚读。
- 标尺覆盖局限与换标繁琐:传统机型通常将常规洛氏(初试验力10kgf,主试验力60/100/150kgf)与表面洛氏(初试验力3kgf,主试验力15/30/45kgf)物理割裂,多标尺测试往往需要更换机型或手动重组砝码,不仅效率受限,且难以满足复合材料与薄小零件的连续测量需求。
二、洛氏硬度检测技术的未来演进趋势
面对高精度制造与高效检测的双重需求,洛氏硬度检测仪器正呈现出四个明确的技术发展方向:
1. 规模化与高通量检测
产线批量质检与失效分析要求硬度计具备更高的单点测试效率与连续打点能力。通过程序预设实现压头自动触件、自动加载预试验力与主试验力、自动测量测深并复位,大幅降低单件检测工时。
2. 测试场景多元化与宽载荷覆盖
设备正由单一标尺机型向“常规洛氏+表面洛氏+塑胶/球压痕”全范围覆盖演进。具备3kgf至150kgf宽载荷范围的机型,能够在一台仪器上切换完成厚重热处理件(如HRC)与微小渗氮薄层(如HR15N、HR30T)的测试,扩展工况适用面。
3. 加载测控与数据分析智能化
力传感器结合高频电控闭环反馈技术逐步替代传统机械砝码。系统在加荷全过程实时监控力值输出与位移压深曲线,配合嵌入式上位机系统实现硬度值自动计算、标准硬度标尺(ASTM/ISO/GB)互换及报表自动化导出。
4. 理化检验链条的协同化
硬度测试不再是孤立环节,而是与金相切割、镶嵌、研磨抛光及微观组织显微分析紧密结合。数据链的打通使得硬度梯度变化能够与金相组织转变实时对应,提升材料失效分析的系统性。
三、高精度洛氏硬度计的核心技术与结构优势
以费马科仪自研的 Fness R系列洛氏硬度计 为例,现代中高端硬度计通过核心部件与机械结构的革新,构建了显著的测试优势:
1. 力传感器电控闭环加载机制
费马科仪Fness R系列采用高精度计算机控制力加载系统,结合电控闭环技术与力传感器技术实现全自动闭环加载。在施加试验力过程中,系统以高频采样实时监测压头受力并进行毫秒级动态微调,实现全范围/标尺载荷精度≤0.5%。相比传统砝码式结构,闭环加载消除了惯性超载风险,改善了仪器的测量系统重复性与再现性(GR&R指标)。
2. 亚微米级测深系统与抗形变设计
设备测深精度达到≤0.1μm,测深分辨率达到0.02μm。为了解决工件与载物台微小间隙对测深精度的干扰,Fness R系列配备了特殊设计的压头保护罩。该装置在加荷前先行下压紧固工件、消除界面微隙,同时起到防止误碰撞损坏金刚石压头的保护作用。
3. 嵌入式上位机交互与标准数据管理
设备内置8寸彩色工业触摸屏与嵌入式一体化计算机系统,支持触摸屏与物理按键双模式操作。测试过程中可实时绘制并显示力值-时间、压深-时间曲线;内置ASTM E140、ISO 18265及GB/T 1172标准硬度转换矩阵,支持保荷时间在1s~999s范围内按1s增量灵活设定(预加载、保载、卸载时间可独立调节),并可通过USB、RJ45、Wi-Fi等接口导出数据与报表。
四、洛氏硬度计的选型考量与机型差异化解析
在设备选型过程中,企业与实验室需重点评估试样形态、测试通量、标尺范围及自动化需求。费马科仪提供了针对不同使用场景的差异化产品配置:
| 选型维度 | 全自动洛氏硬度计 Fness R150A | 半自动洛氏硬度计 Fness R150E | 多功能布洛维硬度计 Fness BRV05250系列 |
|---|---|---|---|
| 工作方式 | 自动升降、自动打点、自动测量 | 手动升降、自动打点、自动测量 | 综合多标尺万能测试(洛氏/布氏/维氏) |
| Z轴移动控制 | 电动/自动升降,测试后自动复位 | 手动丝杆升降定位 | 视配置支持电动/自动调整 |
| 载荷范围 | 3kgf ~ 150kgf(闭环控制) | 3kgf ~ 150kgf(闭环控制) | 涵盖小负荷至大负荷多级载荷 |
| 适用标尺 | 覆盖常规洛氏、表面洛氏、HVT、HBT、球压痕法 | 覆盖常规洛氏、表面洛氏、HVT、HBT、球压痕法 | 洛氏+布氏+维氏全能覆盖 |
| 测深与载荷精度 | 测深精度≤0.1μm,载荷精度≤0.5% | 测深精度≤0.1μm,载荷精度≤0.5% | 满足多硬度测试国家及国际标准 |
| 典型适用场景 | 批量生产检验、高通量质检中心、自动化实验室 | 常规热处理车间、单件/小批量抽检、教学实训 | 综合理化实验室、多材质大跨度硬度评定 |
选型差异化决策建议:
- 高频大批量检测场景:推荐选用 Fness R150A 全自动洛氏硬度计。其电动Z轴与一键式全自动测试功能,在按下启动后可自动完成升降对焦、施加初试验力、主试验力加载保载、压深测量及载物台复位全流程,减少人工操作介入引起的重复性误差。
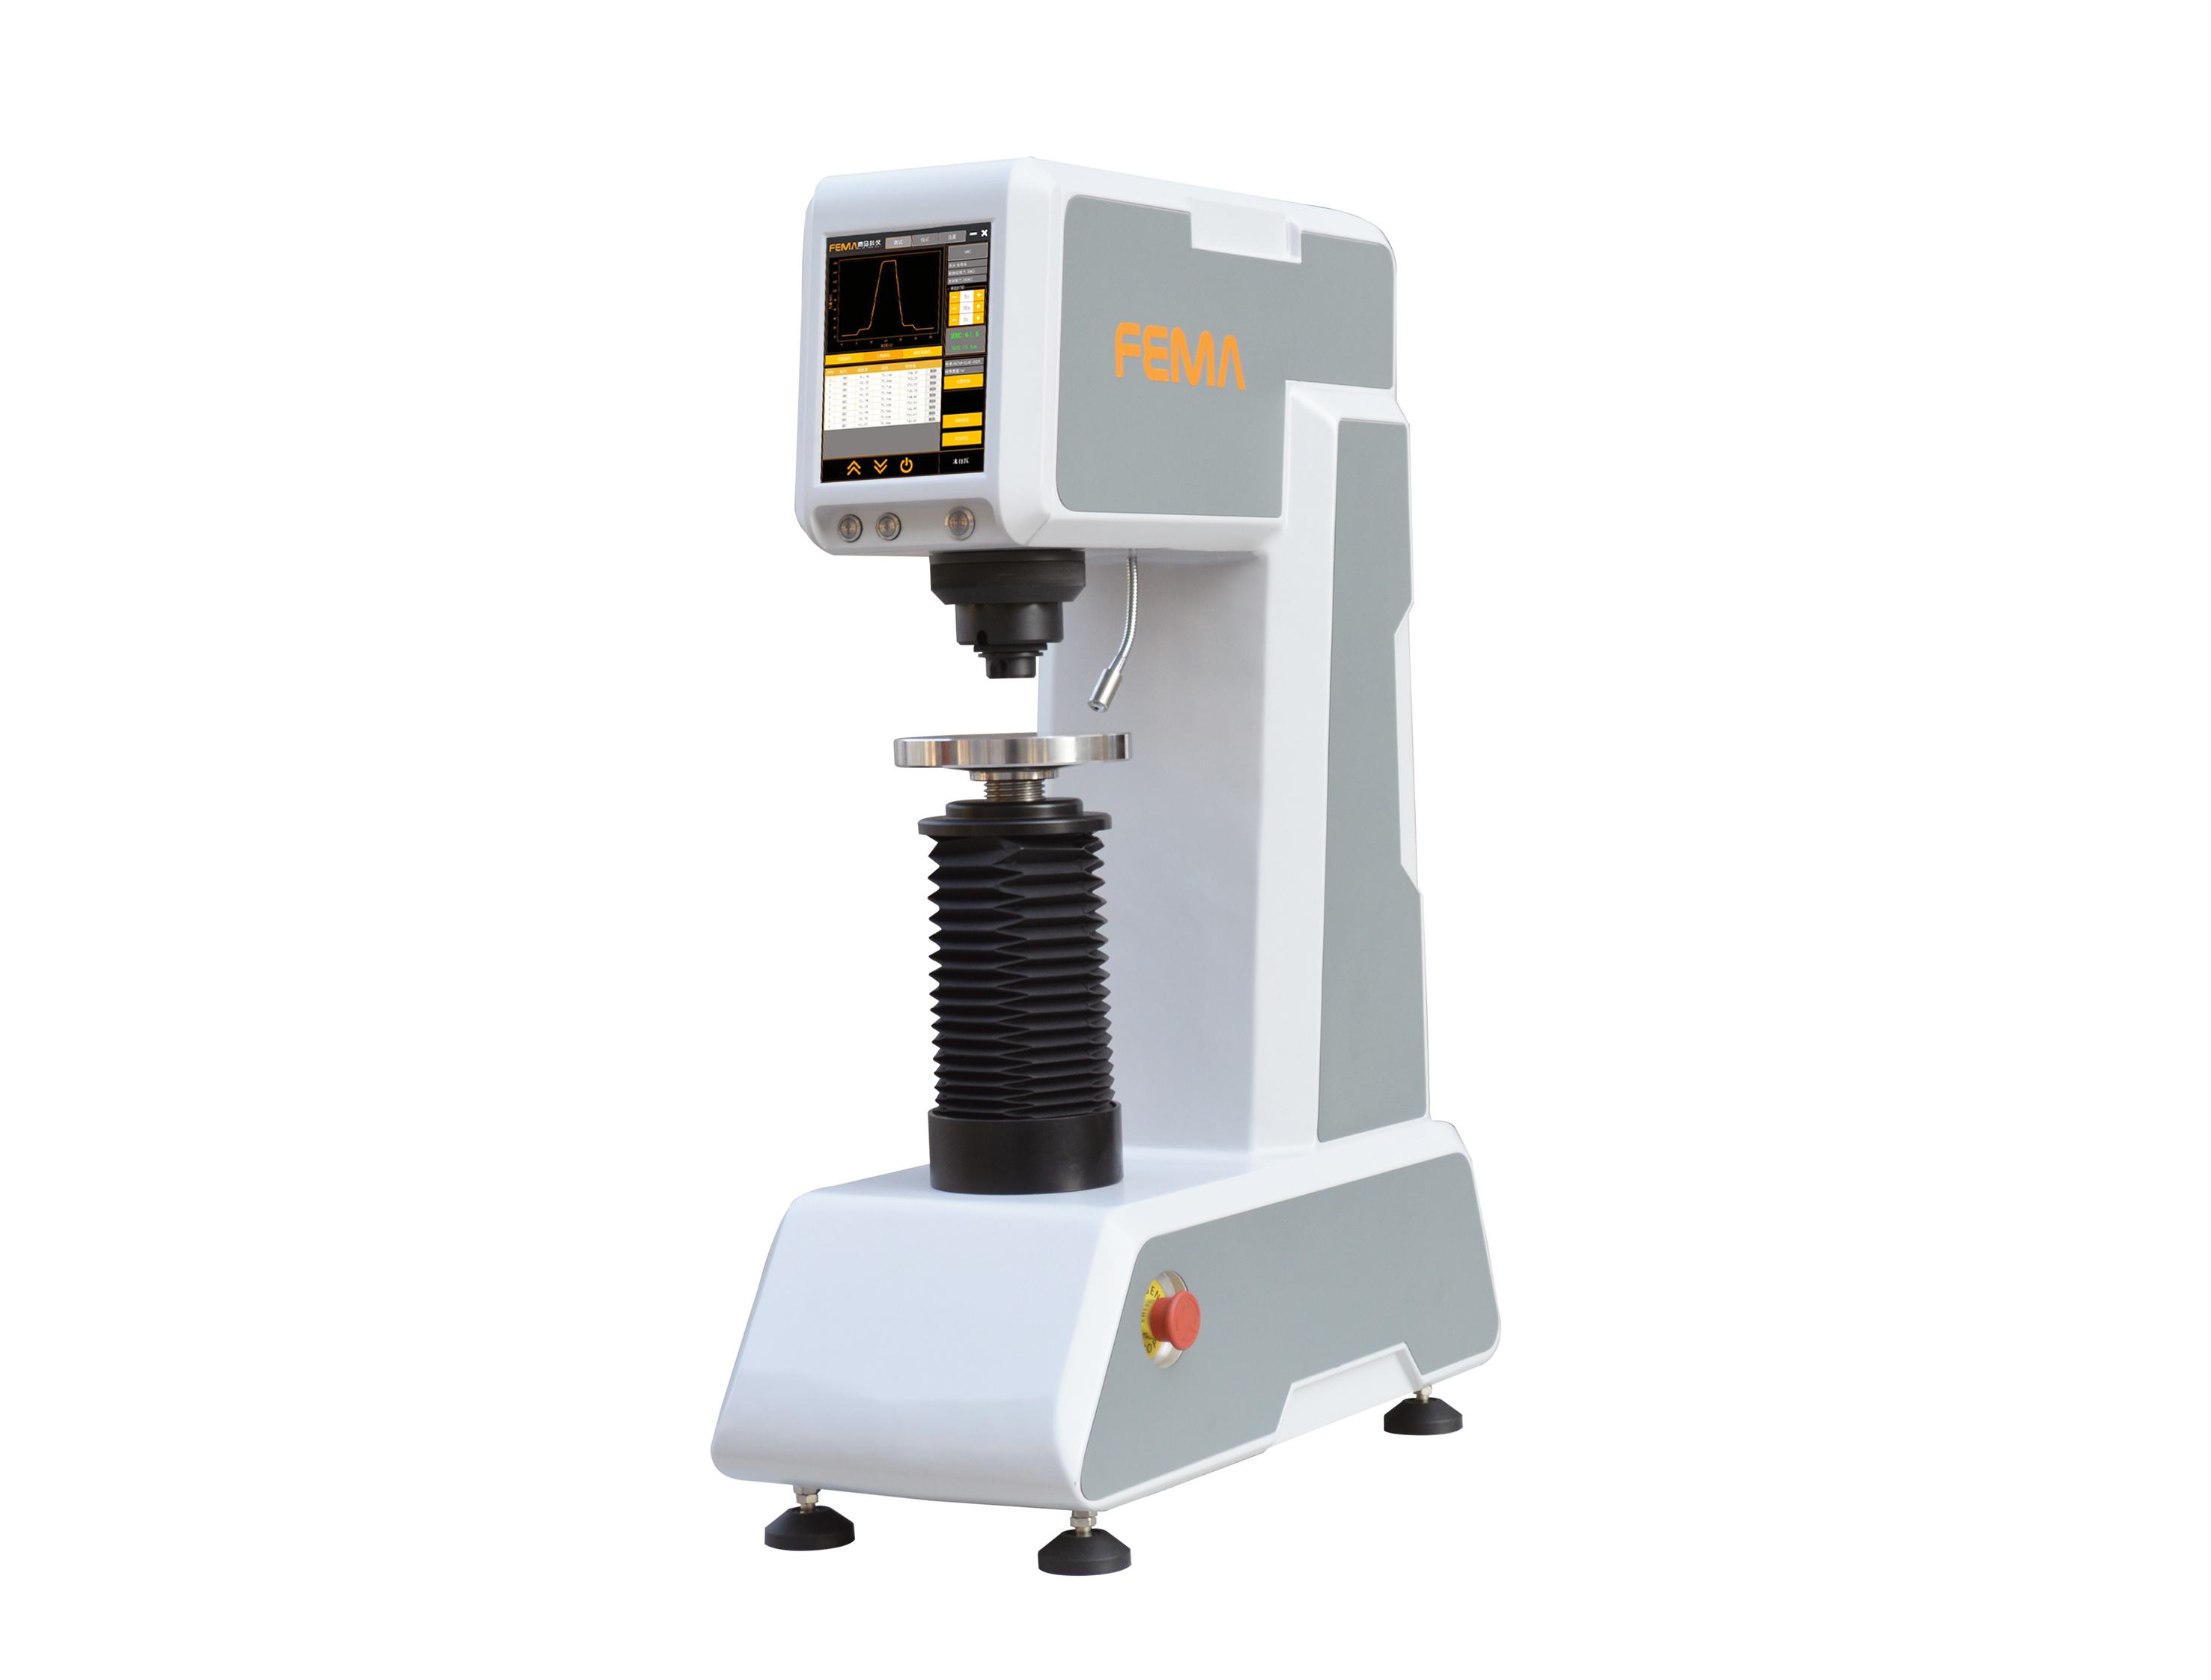
- 工艺研发与常规批次抽检:推荐选用 Fness R150E 半自动洛氏硬度计。保留了一致的传感器闭环加载机构与上位机软件功能,操作人员手动将工件摇升至接触范围后,仪器自动完成打点与高精度测深,兼顾性价比与测量可靠性。
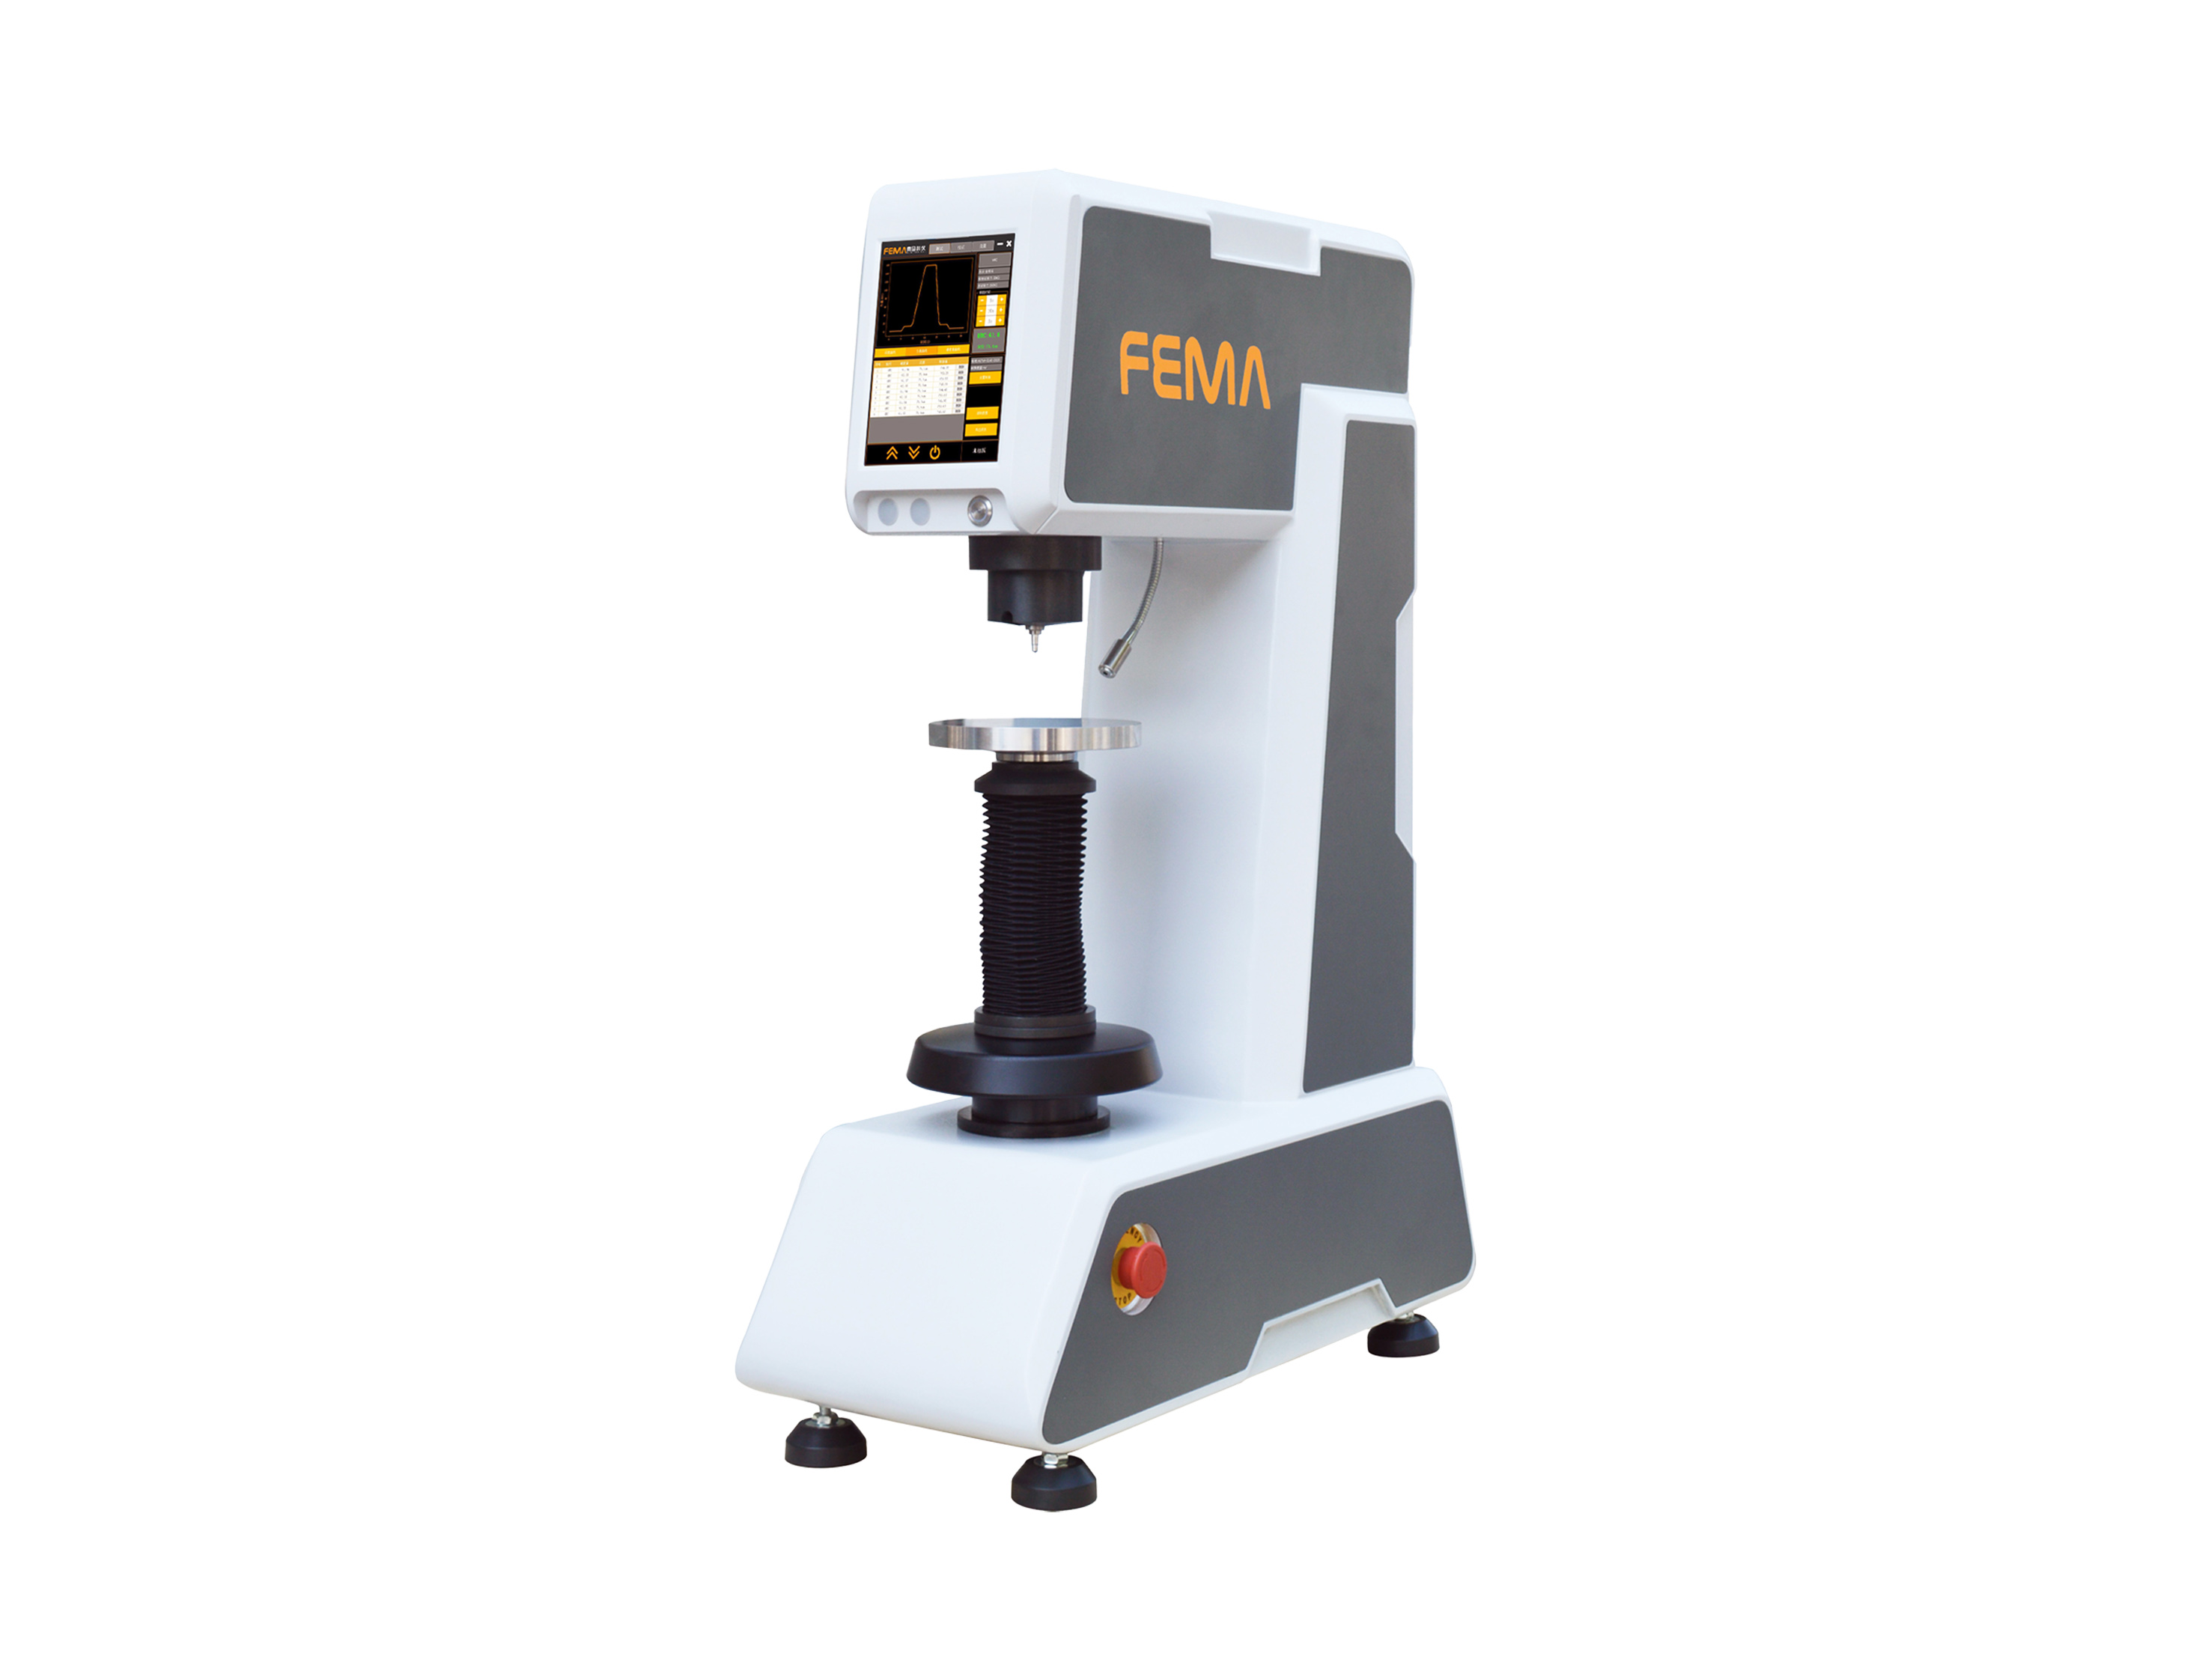
- 综合性材质检测中心:若实验室除洛氏硬度外,还频繁涉及铸件大压痕布氏硬度及薄件微观维氏硬度测试,可延伸考虑 Fness BRV05250系列布洛维一体机 作为多功能补充。
五、产业链协同与综合检测支持体系
洛氏硬度计的稳定运行,不仅依赖整机装配,还与测试工装夹具及前道制样工艺形成深度协同。
1. 结构与尺寸工况适配
针对大型零部件或异形铸锻件,Fness R系列提供了充足的测试空间——最大纵高达到300mm,从压头中线起最大喉深达到200mm,最大允许承载工件重量达150kg。配合多种可定制的样品专用夹持工装,可稳固支撑轴承圈、齿轮、模具块及异形管件,确保测试受力不倾斜。
2. 金相制样与硬度测试流程衔接
在严苛的理化检验中,试样表面粗糙度与边缘平整度对硬度压痕测试精度影响显著。费马科仪依托自主研发体系,构建了涵盖金相切割(Fcut系列)、金相镶嵌(Epress/Fpress系列)、金相磨抛(Fpol系列)到金相显微组织分析(BM系列)与洛氏硬度测试的衔接方案。标准化的制样流程消除了试样表面硬化层与倒角毛刺对洛氏打压的干扰。
3. 资质认证与服务网络保障
费马科仪作为国家级科技型中小企业、江苏省民营科技企业与苏州市创新型中小企业,已通过ISO9001质量管理体系认证、CE认证,并取得俄罗斯国家计量准入认证。依托在苏州总部及东莞、北京、厦门建立的服务网络,配合设备预装的TeamViewer远程互联功能,可快速为企业与高校实验室提供远程标尺算法升级、状态诊断及操作培训支持。
六、洛氏硬度计应用落地的关键操作建议
为确保洛氏硬度计在工业现场与实验环境中保持高精度运行,技术人员在实际使用中应关注以下四个关键动作:
- 严格工件表面预处理与支撑校准:测试前须保证试样上下表面平整、平行且清洁无氧化皮、油脂。针对薄壁件或异形件,选用合适的工作台(如V型台或球形支撑台),并利用压头保护罩压紧试样以消除接触间隙。
- 合规选择试验力与保荷时间:依据工件厚度与材料预估硬度,合理匹配常规洛氏(如淬火钢用HRC 150kgf)或表面洛氏标尺(如薄渗层用HR15N/HR30T 15/30kgf)。保荷时间须依照GB/T 230.1或ASTM E18标准设置,针对存在微蠕变特性的材料可适当延长保荷设定。
- 定期标准硬度块校验与示值监控:在每日测试前,使用经过法定计量溯源的标准洛氏硬度块进行示值重复性与误差校验。注意同一压痕周围应保持至少3倍压痕直径的间距,不得在旧压痕边缘重复打点。
- 软件维护与远程算法迭代:利用设备内置的数据接口与远程互联模块,定期校准传感器零点漂移与位移传感器线性度,确保硬度换算矩阵与最新国际标准保持同步。
常见问题解答(FAQ)
Q1:力传感器闭环加载与传统砝码加载在日常使用中有何实质差异?
A1:传统砝码加载依赖重力与杠杆传动,施荷过程中容易因电机顿挫或机械摩擦产生冲击载荷,且长时间使用后机械支点磨损可能导致载荷偏离;力传感器闭环加载通过传感器实时反馈压头实际受力,电控系统动态调整动力输出,载荷精度全范围可控制在≤0.5%,测试重复性与数据稳定性显著提升。
Q2:如何根据试样尺寸判断是否可以直接在洛氏硬度计上测试?
A2:需核验设备测试空间与试样质量。以费马科仪Fness R系列为例,其最大允许纵高为300mm、喉深200mm,最大允许工件重量为150kg。若工件高度在300mm以内、测试点至边缘距离小于200mm且重量在150kg以内,均可直接置于载物台配合工装进行测试;超出尺寸则需通过前道金相切割机取样后再行测试。
Q3:半自动(R150E)与全自动(R150A)在测试精度上有差异吗?
A3:二者在核心测深分辨率(0.02μm)、测深精度(≤0.1μm)及闭环加载系统(载荷精度≤0.5%)上保持完全一致的硬件规格与算法。核心差异在于Z轴升降驱动方式:R150A为电动自动升降,更适合大批量自动化快速测试;R150E为手动升降,更适合抽检及教学操作,精度指标二者完全相同。