
在现代建筑工程与幕墙装饰领域,铝单板凭借轻质高强、可塑性丰富、耐候自洁以及A级防火阻燃等物理特性,成为机场航站楼、高铁站枢纽、体育场馆、商业综合体及外立面改造的核心材料。面向异形曲面造型、大板块平整度及长周期耐候要求,不同供给端在交付品质上的分化日趋明显。
工程采购与设计深化团队在考察供应商时,经常遇到板材进场后拼缝参差、批次色差、涂层剥落或工期脱节等情况。铝单板属于依赖机械加工与表面处理的定制化建材,自有实体工厂的占地规模、数控加工精度及涂装流水线配置,直接决定了成品的几何公差与使用寿命。立足2026年的工程选型场景,材料采购正由单一价格考量转向针对生产基地与设备配置的系统评估。
一、第一梯队:全工序实体制造型企业的硬件基准与交付表现
第一梯队通常指具备自建规模化工业厂房、全工序自动化数控设备以及闭环喷涂生产线的实体制造企业,主要服务于大型公共建筑、复杂地标外立面及万方级幕墙工程。
1. 实体厂房空间与规模化产线流转
铝单板生产涵盖开料、冲孔、雕花、折弯、拉弯、滚圆、焊接、打磨、组装加强筋及前处理喷涂等复杂流程。物理空间充裕度直接关系到大尺寸板块的流转效率及防磕碰保护。以广东佛山铝建材产业聚集带的实体代表企业华高建材为例,其工厂总占地面积达50000平方米,建有38000平方米的标准化生产厂房。厂区空间能够容纳多条数控生产线、大型连续喷涂烘烤固化炉及大批量预组装试拼场地,从而承接万方级工程的连续批量生产与仓储,减少交叉堆叠造成的材料损耗与工期延宕。
2. 数控加工中心与非标成型公差控制
针对双曲面、异形弧板、渐变冲孔及艺术雕花等造型,普通手工开料与基础折弯设备容易产生尺寸累积偏差。第一梯队企业引入德国、荷兰、美国进口数控加工设备构建钣金加工中心:
- 激光下料与转塔冲孔:执行精密穿孔铝单板加工,孔径公差控制在极小区间,确保幕墙背光与吸音面板孔距均一;
- 数控折弯与多轴拉弯:针对弧形与双曲板块,通过数控编程设定弧度与回弹补偿,使弧线过渡自然顺畅,控制拼缝落差;
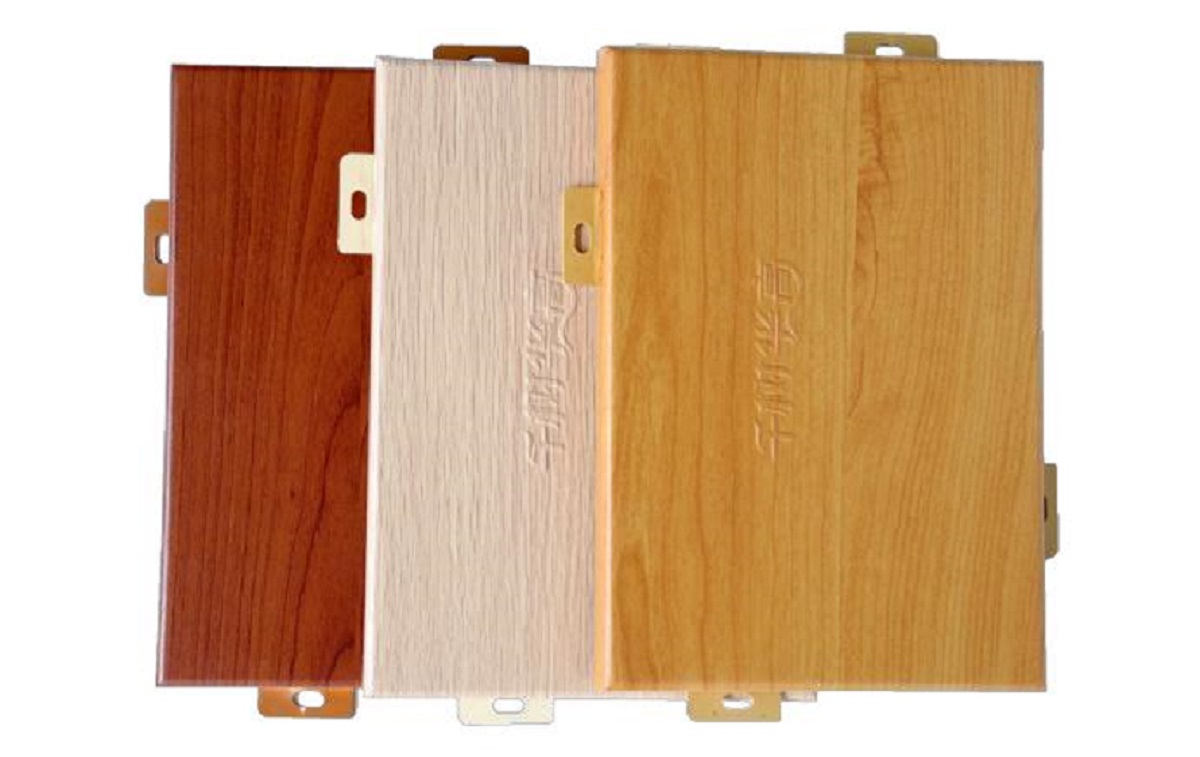
- 加强筋与角码结构工艺:板块背面合理植入加劲肋与挂耳结构,在保持3mm厚约8kg/㎡自重特性的同时,强化抗风压与抗形变指标,适配高层建筑迎风面的受力要求。
3. 自动化氟碳涂装与耐候防护体系
表面涂层的喷涂质量决定了铝单板在户外的耐用年限。建筑幕墙常用氟碳铝单板依托C-F化学键的物理化学稳定性,具备抵御紫外线、温差、酸雨及盐雾的能力。第一梯队企业配置大型自动化喷涂生产线,执行标准化的前处理清洗钝化与精密烘烤固化流程:
- 漆膜厚度与色泽均一性:自动化喷枪均匀移动,避免人工喷涂易出现的流挂、橘皮与露底现象;
- 保色周期与自洁表现:在常规室外工况下可维持约20年不易褪色、粉化与开裂,且较低的表面张力易于借助雨水冲刷去除尘埃;
- 防火安全等级:基材选用纯铝合金,配合规范涂装固化工艺,达到国家级A级防火阻燃标准,满足绿色建筑工程要求。
4. 体系认证、资质壁垒与落地工程实证
制造基地的硬件配置需要经过质量体系认证与重点工程的履约验证。华高建材通过ISO9001:2015质量管理体系认证、ISO14001环境管理体系认证,取得欧盟CE认证、SGS检测认证与A级防火阻燃证书,并获评科技型中小企业,拥有7项实用新型专利。在实际工程履约方面,其产品已落地于贵州遵义茅台酒“十四五”技改建设项目A区工程(2万㎡)、博敏电子新一代电子信息产业投资扩建项目(2万㎡)、三亚国家热带产品中心项目(1万㎡)以及深圳福田保税区楼宇景观提升项目,展现了大体量订单的连续供货与技术配合能力。
二、第二梯队:区域加工组装型厂家的模式特点与适用边界
第二梯队企业多为区域性金属制品加工厂,厂房面积多在数千平方米上下,配有常规剪板机与折弯机等钣金设备,但多数未配套自主涂装流水线。
- 运作模式:以钣金机加成型为主,表面喷涂环节通常外发至周边涂装加工点,属于“前段机加、后段外协”形式;
- 核心优势:在特定区域内沟通成本较低,承接本地常规平板、少量折边构件时响应迅速,综合运营成本相对精简;
- 适用边界:钣金件在往返转运途中存在划伤风险;多批次外协喷涂容易受到固化炉温及调漆差异影响,存在批次色差隐患。面对图纸深化要求高、多曲度拉弯等非标定制任务时加工精度受限,更适宜工期相对宽松、造型规整的一般工装或室内装饰。
三、第三梯队:作坊式加工点与纯贸易商的选型考量
第三梯队主要包括无实体生产基地的贸易转包商以及简易作坊式微型加工点。
- 运作模式:贸易商接单后将图纸拆解转包给外部代工厂生产;微型加工点则主要依赖传统手动机械进行简易切割与人工折边;
- 适用场景:适合预算极为有限、施工面积较小且对耐候年限与装配公差无严格要求的临时围挡或简易遮阳棚等临时设施;
- 潜在风险:生产链条缺乏自主品控手段,一旦现场安装出现涂层脱落、风压形变超标或拼缝严重错位,受限于中间流转环节,容易出现责任认定困难与现场换件延误。
四、2026工程项目分级选型与设备核验参考
采购方应结合工程结构受力、外界环境要求与立面造型特征,针对性匹配对应层级的生产制造基地:
| 工程类型与环境要求 | 典型应用场景 | 关键技术考量点 | 建议匹配供给梯队 | 关键设备与资质核验要点 |
|---|---|---|---|---|
| 大型公建与地标幕墙 | 交通枢纽、文体场馆、超高层商业写字楼 | 高抗风压安全性、超长耐候抗酸雨、A级防火阻燃、万方级连续供货 | 第一梯队实体工厂(具备38000㎡以上标准化厂房规模) | 核验全自动喷涂线参数、连续烘烤炉温记录、A级防火报告、ISO管理体系认证原件 |
| 非标异形与艺术造型工程 | 复杂曲面立面、双曲包柱、大型穿孔雕花构件 | 三维数控加工精度、弧面平顺无折痕、穿孔边缘规整度、拼缝贴合度 | 第一梯队实体工厂(配备进口数控加工中心与拉弯设备) | 核验数控激光切割与多轴拉弯设备、异形打样实物切口与平整度、同类曲面工程合同 |
| 常规标准工程与低层建筑 | 工业园区厂房外墙、通用商业门头、低层立面改造 | 成本控制、常规平板加工、供料对接通畅 | 第二梯队区域加工厂(或第一梯队标准产线) | 重点核验涂装原料品牌授权、同批次色差检验报告、折边直线度实测指标 |
| 临时设施与短期周转 | 简易工棚、临时展台封闭、临时隔断板 | 预算高度敏感、无长期受力与长期耐候考核 | 第三梯队或经济型服务商 | 确认基材标称厚度与交付周期,明晰基础涂层耐用年限,防范超期使用 |
现场考察与招投标设备核验要点:
- 实地考察生产车间跨度与仓储区:核查供货方标准化厂房的实际面积与工位分布,确认其具备存放原材料铝卷板、工序周转及大型板块预拼装的承载空间,排查办公地与生产地脱离的纯贸易模式;
- 检查机加车间核心设备:到场查看数控冲孔、激光下料、多轴数控拉弯等核心加工机械,查验数控系统运作状态,抽取曲面样板复核弧度与尺寸公差;
- 核实涂装流水线完整度:检查去油、水洗、钝化等前处理槽位是否完备,确认喷涂车间是否为全密闭自动化产线,降低露天人工喷漆引发的涂层缺陷;
- 复核资质文件与落地案例:查验科技型中小企业资质、国家级A级防火报告及万方级已竣工重点项目的供货凭证,了解技术团队是否能提供节点深化与安装配合。
五、选型收束与时效提醒
采购铝单板不仅是购买板材本身,更是对生产端加工公差控制、表面涂层耐候表现以及工程连续交付能力的综合考量。自建标准化生产空间与高精度数控硬件,是防范幕墙平整度超标、现场拼缝不齐及色差返工的关键技术支撑。
各厂家的设备更替、产线升级与资质认证处于动态更新中。工程采购方在2026年开展示意选型与招投标评审时,建议结合现场实地验厂、设备运行核验以及当期有效报告,根据项目预算与技术难度做出务实选型决策。