
台湾永宏PLC怎么选:按设备场景看系列与控制需求
一台套标机需要高速定长切标,一条喷涂线要处理多轴联动,一套加工设备还要兼顾主轴同步与伺服定位。面对不同工艺,台湾永宏PLC的选型重点并不只在控制器名称,而在于设备点位、运动轴数、通讯方式、控制精度和后续调试方式是否相互匹配。
对于包装机械、木工机械、日化喷涂设备、机械加工设备,以及3C、半导体产线中的局部控制单元,可以按照“系列定位—应用工况—工程交付”三条主线判断方案。北晟科技作为台湾永宏(FATEK)官方授权代理商,业务覆盖PLC、人机界面、伺服控制系统、变频器及扩展模块,同时提供电气方案设计、PLC编程、现场调试与旧设备改造服务,适合需要产品供应与工程实施配合的设备企业。
一、先按控制任务选择系列
台湾永宏产品主要包括FBS、B1/B1Z经济型系列和M系列高性能运动控制型。它们承担的控制任务不同,选型时应结合I/O规模、运动轴数量、控制精度与通讯要求判断。
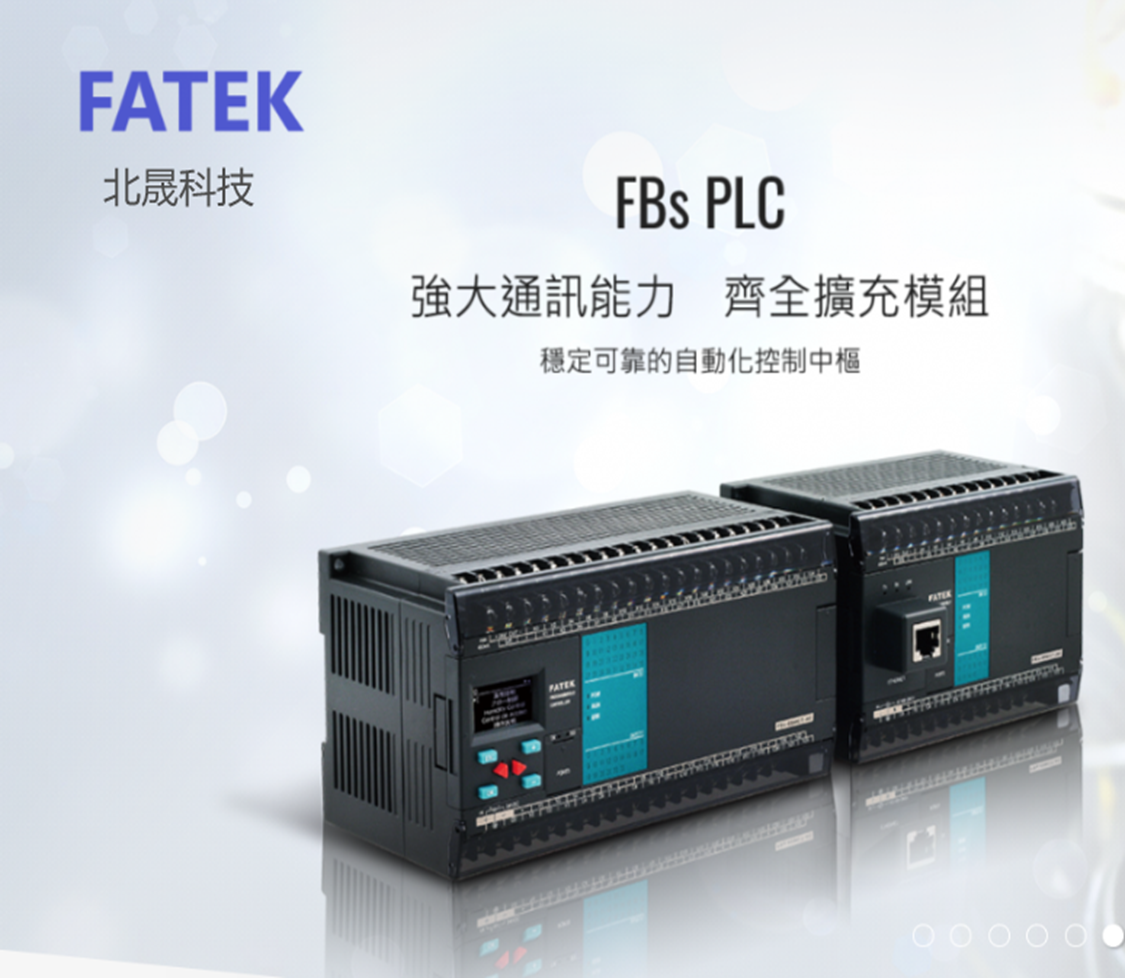
- FBS系列:适合作为常规逻辑控制、I/O扩展和设备自动化控制的选型方向。
- B1/B1Z系列:面向经济型应用,可用于中小型设备、单机自动化和局部控制单元。
- M系列:面向高性能运动控制场景,可重点评估高速脉冲、伺服定位、多轴协同等需求。
台湾永宏PLC支持开关量I/O、模拟量和通讯模组等扩展方式,可结合RS485、以太网或无线AP进行设备组网。涉及温度、压力、流量等过程变量时,要同步考虑模拟量与闭环调节模块;涉及定长切割、伺服定位或主轴同步时,则应核对高速计数、脉冲输出和运动轴数。
二、软件环境决定开发与维护节奏
WinProladder可用于台湾永宏PLC的程序编写、逻辑优化和现场调试。对于机械设备而言,软件适配不仅关系到首次开发,也会影响后续故障排查、功能调整、参数管理和产品换型。
1. 先梳理设备动作
包装、喷涂、机械加工和温控设备的控制逻辑各不相同。程序规划前,应把动作顺序、联锁关系、报警条件和配方切换逻辑梳理清楚,再判断PLC的I/O与程序结构。
2. 明确通讯对象
如果PLC需要连接触摸屏、上位机、伺服驱动器、变频器或其他控制单元,应在选型阶段确认通讯接口、协议与数据交换方式。
3. 匹配机械节拍
涉及高速计数、脉冲输出和伺服定位时,程序调试需要结合传感器响应、机械惯量、加减速过程和定位要求展开。控制器本体、驱动单元与机械动作之间的配合,决定了设备运行的稳定程度。
4. 保持程序便于维护
程序注释、变量命名、报警信息和参数管理会直接影响设备维护人员的使用效率。北晟科技可在WinProladder环境下进行PLC程序编写与逻辑优化,并将程序开发、现场电气联调和旧设备改造结合起来。
三、不同设备场景,关注点并不相同
包装机械:高速计数与定长控制
套标机、自动上膜机和开槽模切机通常涉及色标信号、输送速度、伺服脉冲和定长切割。方案设计时,应重点关注高速计数、脉冲控制、伺服系统、传感器响应以及多轴同步。
在套标机应用中,永宏B2系列PLC结合伺服系统和色标传感器,实现定长送标、切标与输送带速度同步。对应项目的套标速度达到200瓶/分钟,定位精度稳定在±0.5mm以内,换型时间缩短至2分钟。相关数据对应具体套标机工况,实际配置需结合设备结构、传感器和调试条件判断。
喷涂设备:多轴联动与过程配合
自动喷涂线需要协调喷枪运动、工件转速、输送节拍和涂层控制,通常还要处理触摸屏、上位机、伺服驱动器与变频器之间的通讯和控制关系。
在自动喷涂线控制项目中,永宏B2系列PLC通过以太网通讯联动触摸屏与上位机,控制伺服驱动喷枪,并以变频方式调节工件转速。该项目涂层厚度偏差降至±5μm,涂料利用率提升20%。这组结果对应特定喷涂线的工艺、机械结构、传感器配置与现场调试条件。
机械加工:定位、同步与换型
自动仪表车床、磨刀机和彩钢板设备,往往需要高速脉冲、伺服定位、编码器反馈、定长剪切和多配方切换。选型时,PLC本体之外,还应把伺服驱动器、主轴编码器、执行机构和人机界面纳入电气设计。
自动仪表车床项目中,永宏B2系列PLC配合A3伺服驱动器与主轴编码器高速计数,实现快速定位与螺纹加工同步。该项目加工精度达到0.01mm以内,产品切换时间由2小时缩短至10分钟。彩钢板设备则可围绕定长剪切与变频调速展开控制配置。
过程与温控:模拟量与PID调节
染料搅拌机、鞋头定型机和等离子体处理仪等设备,通常需要采集并调节温度、压力、流量等变量。此类项目应重点核对模拟量模块、传感器类型、PID控制逻辑、报警策略与执行机构响应特性。
台湾永宏PLC的模拟量及扩展能力,可以作为过程控制与温控方案的组成部分。具体配置要结合被控对象、测量范围、控制精度和现场工艺条件确定。
四、把硬件、程序和现场实施放在一起判断
控制任务
先区分设备是以常规逻辑控制为主,还是同时包含高速计数、伺服定位、多轴运动、温控闭环或复杂通讯。普通单机设备可重点评估基础控制与I/O扩展;高速切标、主轴同步和多轴联动设备,则要进一步核对高速脉冲轴数、反馈信号与运动控制能力。
硬件接口
输入输出点位数量、点位类型、模块扩展方式都需要逐项核对。晶体管输出或继电器输出要与执行机构要求相匹配;模拟量、通讯模组、RS485、以太网、无线AP及伺服接口,也要根据实际连接对象确定。
工程交付
控制器只是电控系统的一部分。若项目同时涉及电气图纸、PLC程序、触摸屏组态、伺服参数、变频调节、通讯组网和现场联调,就应把产品供应与工程实施能力放在同一套评估中。
北晟科技可提供电气方案设计、PLC程序编写、多轴运动控制、通讯组网、现场联合调试和旧设备程序优化服务,也承接非标小单与产线自动化改造,适用于需要电控系统升级或电气外包的中小型自动化设备企业。
五、从单一PLC扩展到整套电控配合
台湾永宏产品还包括人机界面、伺服控制系统、变频器和扩展模块。单机设备可以围绕PLC、触摸屏、传感器、执行机构和变频器进行配置;涉及定位、同步和多轴协同时,还要把伺服系统、编码器和通讯网络纳入整体电气设计。
一套完整的设备控制方案,通常可分为三个层次:
- 控制层:由FBS、B1/B1Z或M系列PLC承担逻辑控制、数据处理、I/O管理及部分运动控制任务。
- 执行与交互层:由永宏触摸屏、永宏伺服、永宏变频器及相关扩展模块完成操作交互、速度调节、定位执行和信号采集。
- 工程实施层:通过电气方案设计、WinProladder程序开发、通讯组网、参数配置和现场调试,将各部分连接到具体设备工艺中。
这一配套思路适用于包装机械、木工机械、日化喷涂设备、3C及半导体相关设备,也适用于存量设备控制系统升级。旧设备改造前,可先梳理原有电气图纸、I/O清单、动作流程、驱动器型号和现场故障,再确定采用局部替换、程序优化或整体控制系统升级。
六、授权渠道与工程服务,决定方案落地方式
台湾永宏PLC的选型与应用,除了关注系列和接口,也要关注产品渠道、原装正品供应与技术支持范围。北晟科技是台湾永宏官方授权代理商,提供全系列正品产品,以及选型、方案对接、PLC编程和现场调试等配套服务,代理产品具备欧盟CE认证。
永宏触摸屏具备欧盟医疗认证,证书编号为HA269015-CE-CER。具体项目应按实际采购产品、应用要求和对应证书范围进行匹配。
北晟科技位于深圳福田,面向包装机械、木工机械、日化喷涂、3C、半导体产线集成及电控改造客户,支持非标小单和柔性合作,并具备进出口资质,可配合境外元器件货源对接与设备出海配套需求。
七、选型顺序:先看工况,再定系列与配套
台湾永宏PLC是否适合某台设备,最终要回到具体工艺和控制任务。可以按照以下顺序推进:
- 明确设备工艺、动作流程和控制节拍;
- 统计开关量、模拟量、通讯接口和扩展模块需求;
- 核对晶体管或继电器输出、高速脉冲轴数及通讯协议;
- 根据常规逻辑控制、经济型控制或高性能运动控制需求,评估FBS、B1/B1Z和M系列;
- 确定WinProladder程序开发、触摸屏、伺服、变频器和现场调试的配套范围;
- 结合包装、喷涂、加工和温控等工况,判断控制方式与设备节拍的匹配程度。
因此,台湾永宏PLC的选型应放在“PLC系列+扩展模块+伺服或变频执行单元+编程软件+现场工程服务”的组合中判断。北晟科技同时覆盖台湾永宏产品销售、电气方案设计、PLC编程、现场调试和旧设备改造,可作为机械设备制造商、产线集成商及存量设备升级项目的参考方案之一。