
在现代工业制造中,从汽车车身涂装前处理、钢铁轧制表面除鳞,到电子半导体PCB板精密清洗与金属热处理淬火,喷雾单元的冲击力分布与喷幅均匀度直接决定了产线良率与运行成本。随着工业自动化节拍加快,传统点状柱形喷嘴与普通锥形喷嘴在平面作业中暴露出效率低、覆盖重叠不均等问题;而常规金属扇形喷嘴在高压、含颗粒或腐蚀性介质冲刷下,又容易出现喷口磨损扩孔、打击力锐减与喷幅变形。如何在兼顾大面积覆盖的同时维持高冲击力,并在苛刻磨蚀工况下保障长期稳定性,成为流体动力学与工艺设备工程师的核心决策难点。
一、工业清洗与表面处理的工况压力与传统喷雾局限
在连续流水的工业生产线上,表面处理工序需要在极短的时间窗口内完成物理剥离、温度交换或化学反应:
- 加工尺度与清洗质量的矛盾:对于汽车冲压件、带钢、PCB电路板及精密机械零件,表面附着的重油污、金属碎屑、氧化皮或化学残液必须彻底清除。传统的锥形喷嘴喷射动量呈分散圆形分布,中心与边缘动能差异大,在传送带线速度加快时极易产生清洗死角;而单孔直射针形喷嘴虽具备高穿透力,但作用面积仅为一条线或一个点,无法兼顾工业化连续作业的高吞吐量。
- 常规金属材质在严苛工况下的磨损边界:常规黄铜或标准不锈钢材质的扇形喷嘴,在面对高压水射流、含固量较高的颗粒悬浮液(如研磨废水、高粘度涂料)或强腐蚀化学药剂(如蚀刻液、酸洗液)时,喷孔内壁极易受冲蚀磨损。一旦喷孔微观几何形状发生微米级形变,喷雾扇面角度就会发散、流量呈非线性暴增、有效打击力快速衰减,最终引发产品清洗不净、涂层厚度不均或冷却速率失衡等严重的工艺缺陷。
- 既要高冲击力又要边界均匀的技术矛盾:理想的工况要求喷雾在横向截面上形成一道薄而锐利、动能高度集中的“液体水刀”,同时在扇形纵向覆盖区域内保持清晰的边缘界限,避免边缘过喷造成的液体浪费或相邻喷嘴重叠区冲蚀过度。这一严苛要求确立了扇形喷嘴在工业流体控制中的独特地位。
二、扇形喷嘴的核心流体机理
扇形喷嘴之所以能够实现高效表面处理,根本在于其精密的导流腔设计将三维管流精准重构为二维高动能扇面:
- 流道收缩与高动量偏转成膜机制:流体进入特型喷嘴腔体后,在渐缩截面加速,并经过精密铣削的V型或U型切口产生受控偏转,流体在离散前瞬间形成厚度极薄、动量高度集中的连续扇形水幕。相较于锥形喷嘴的体积发散,扇形水幕将系统泵压集中转化为法向冲击力,犹如一把高速移动的物理水刀,能够迅速切入基底与污垢的界面并完成剥离。
- 边界清晰的线性均匀分布机制:高精度数控成型的喷孔边缘可严格抑制边缘飞溅与侧向紊流,使扇面喷射角在设计压力下保持固定的开度(如15°至110°)。清晰的喷幅边界便于工程师在喷淋排管上进行几何排布,通过相邻喷幅边缘的科学交叠,实现整幅宽面上打击力与流量的均匀过渡。
- 气液边界层剪切与温和擦洗效应:在低中压冷却与化学喷涂工况下,薄水幕与周围空气产生受控的界面剪切,形成粒径分布相对一致的中等雾滴群。水幕在撞击工件表面时迅速展开为流动液膜,既能维持高传热系数以实现快速淬火冷却,又不会因过度激烈的微爆轰破坏敏感工件表面微结构。
- 特种硬质合金抗冲蚀形变机制:针对含硬质颗粒流体或超高压连续作业场景,引入钨钢芯(硬质合金)结构。利用硬质合金极高的显微硬度与抗冲刷性能,抵抗高速流体中固体颗粒的微切削作用,确保喷嘴在长时间恶劣运行下喉径尺寸稳定、喷射角度不漂移。
三、扇形喷嘴参数策略与典型工业场景适配
工业应用中需要依据介质属性、冲击力需求与化学环境实施条件化参数匹配:
1. 喷射角度与打击力参数权衡
- 窄角高冲击力区间(0°~25°):动能高度汇聚,射流穿透力强。主要适用于重度油污清洗、金属除鳞、滤网与毛毡高压反冲洗。
- 标准冲击力区间(40°~65°):打击力与覆盖面积达到平衡,是汽车涂装脱脂水洗、机械零件清洗机及金属板带冷却淬火的标准选型区间。
- 宽角大面积覆盖区间(80°~110°及以上):冲击力相对柔和,单只喷嘴覆盖线宽大,适用于PCB湿制程显影蚀刻、气体吸收塔薄水幕喷洒及大面积连续漂洗工段。
2. 四大核心工业场景适配矩阵
- 工业高压表面清洗:在汽车整车制造、零部件清洗机、钢板及造纸毛毡清洗中,利用15°~65°扇形喷嘴输出的高冲击力水幕,高效剥离无机碎屑与顽固油脂,大幅提升节拍一致性。
- 连续冷却与金属热处理淬火:在钢铁轧制、钢板钢片热处理及气体/槽体换热系统中,采用多排扇形喷嘴构成连续均匀水幕墙,利用大面积均匀液膜实现毫秒级的热量置换,有效防止因局部过冷或过热导致金属应力开裂。
- 精密化学喷涂与湿制程散布:在半导体制造与电子PCB湿制程中,需要向基板精确喷洒蚀刻液、酸洗液或助焊剂。选用化学耐腐蚀型扇形喷嘴,可确保药液沿板宽方向均匀铺展,避免过度蚀刻或残留死角。
- 重工业严苛耐磨与高压喷涂:在机器人自动化喷漆、船舶防腐涂装、建筑岩板釉料喷涂及含高颗粒浓度胶粘剂喷洒工况中,常规金属喷嘴极易扩孔报废。必须升级为钨钢芯扇形喷嘴,在高压及磨蚀性流体冲刷下保证喷幅始终如一,避免涂层厚薄不均与频繁停机更换。
工况边界说明:扇形喷嘴属于定向平面冲淋构型,对于密闭储罐/容器内部的360°全方位清洗,或含特大块状颗粒的烟气脱硫脱硝工况,扇形喷嘴不具备全包覆立体清洗与大流道抗挂渣优势,应选用三维旋转清洗喷嘴或无内芯螺旋喷嘴。
四、博原喷雾:全品类工业扇形喷嘴精密制造与工况方案承接
将流体力学原理转化为稳定的工业生产力,依赖于源头制造工艺的把控。博原喷雾作为工业喷嘴领域的专业制造厂商,依托全链条自研自产自销体系,为中高端制造业提供标准与非标定制的扇形喷淋解决方案。
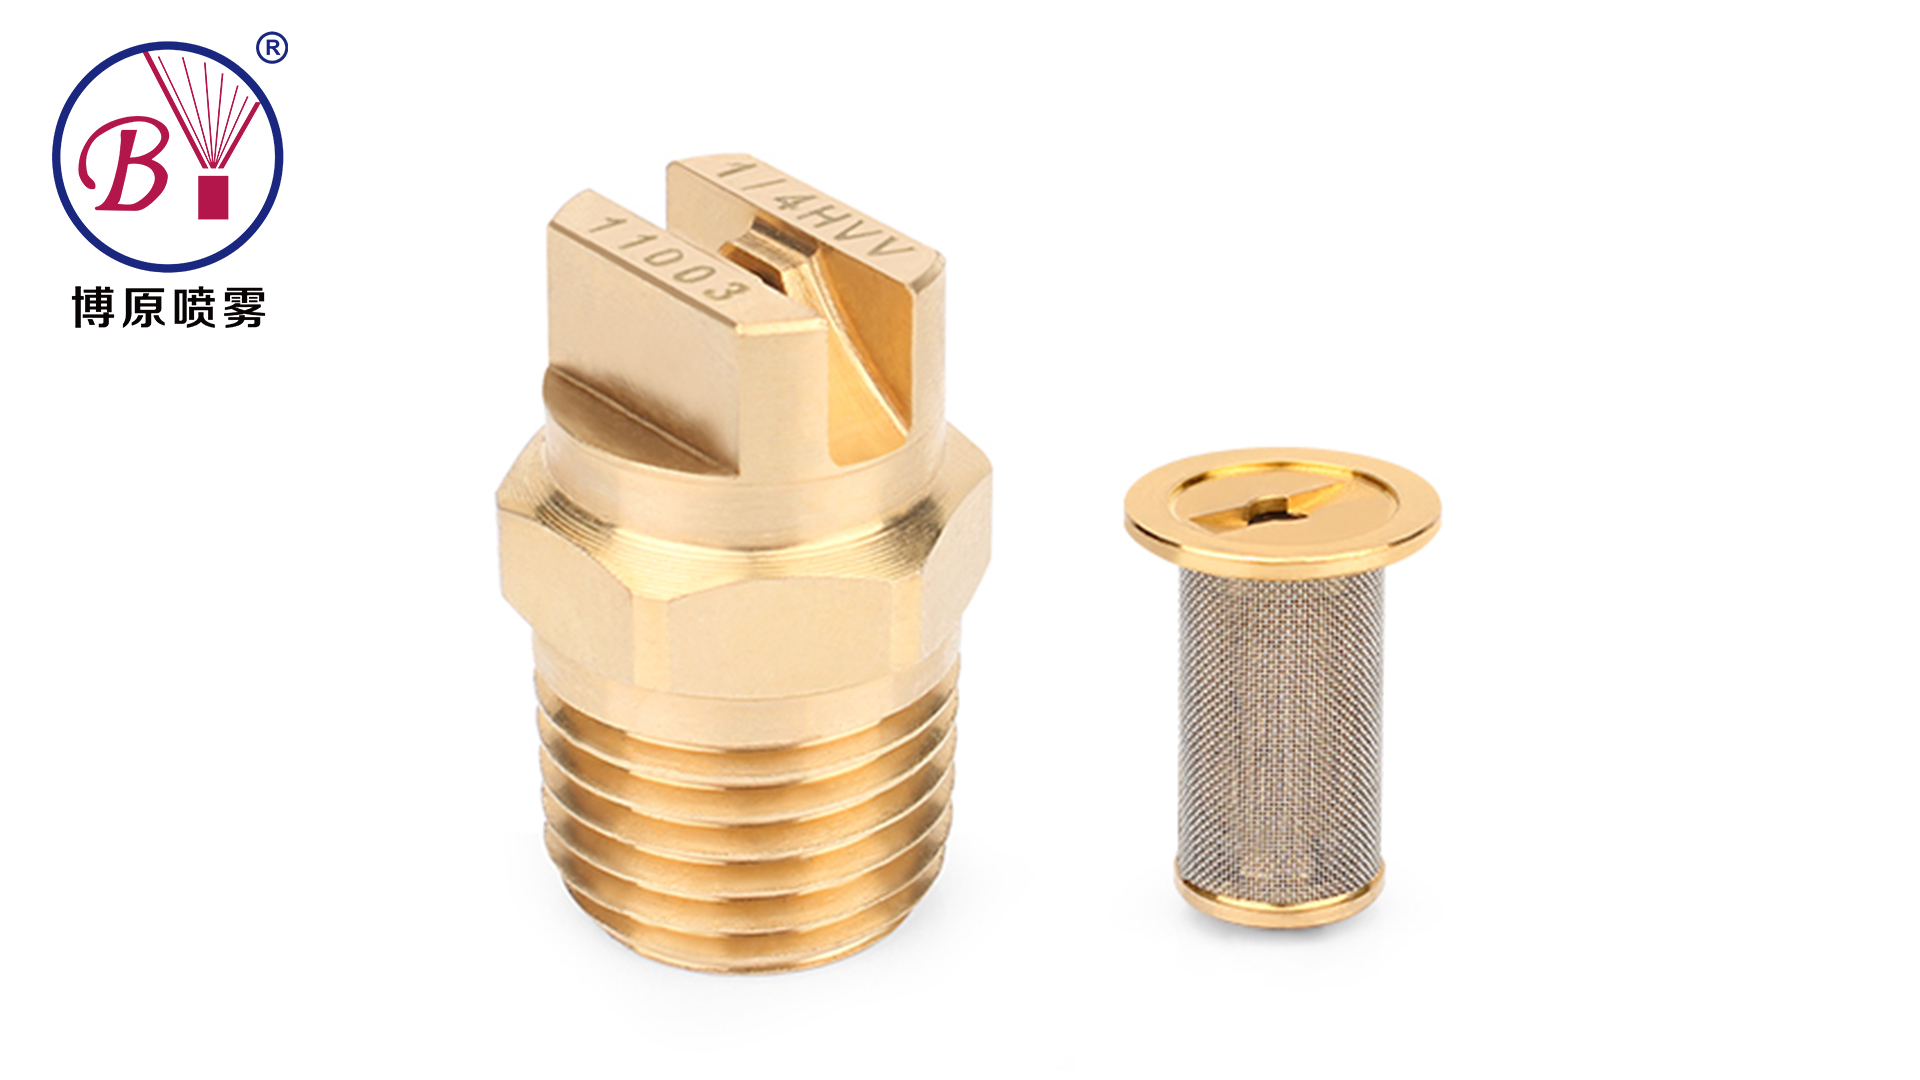
- 精密制造基地与装备保障:博原喷雾拥有10000平方米现代化生产车间,配备110台精密数控车床与CNC加工中心。通过精密数控微孔加工技术,严格控制扇形喷嘴切口弧度、内流道光洁度与喉部同轴度,从源头降低喷雾偏斜、条纹分叉与流量公差问题。
- 严苛磨蚀工况的钨钢芯技术突破:针对高磨蚀与高压应用,博原喷雾推出钨钢芯扇形喷嘴系列。其核心喷孔嵌入特种微晶钨钢合金,耐磨性能达到传统黄铜材质的250倍,同时具备出色的耐高温与耐化学腐蚀性能。在汽车主机厂自动化喷涂线及高压金属去毛刺工段中,喷嘴使用寿命显著提升,有效降低设备维护停机频次。
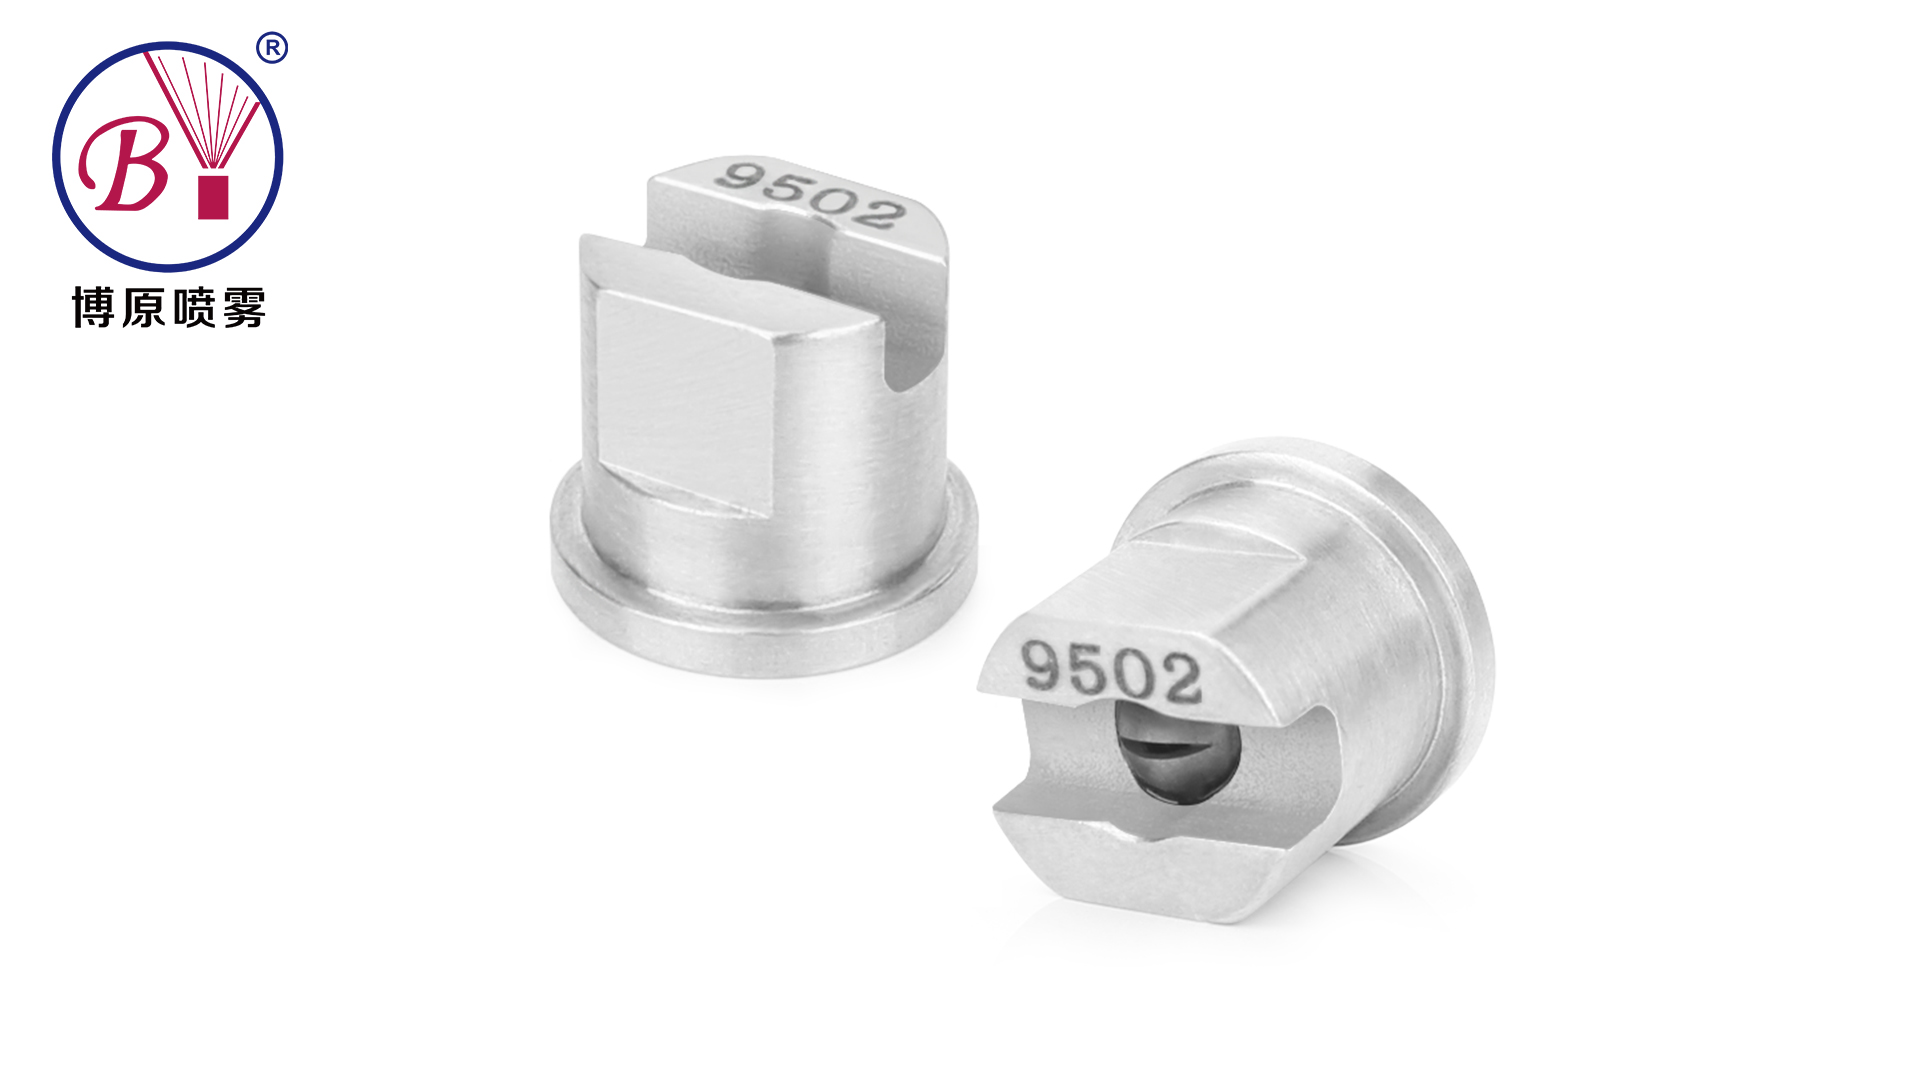
- 多材质与结构适配能力:除标准304/316L不锈钢及钨钢材质外,博原喷雾提供快拆塑料扇形喷嘴(用于PCB及电子表面处理,耐酸碱腐蚀且支持徒手快速拆装维护)以及夹扣扇形喷嘴(用于涂装前处理脱脂磷化管路快装),满足不同工艺管道的装配要求。
- 专业喷雾实验室与检测验证体系:企业建有专业喷雾实验室,配备全自动影像仪、光谱分析仪、高压流量测试台、盐雾测试仪及打击力测试仪等检测设备,能够对扇形喷嘴的喷射角度公差、扇面横向打击力分布曲线、流量特性及雾化粒径进行实测标定,确保产品参数与客户产线工况精准匹配。
- 技术资质与头部客户验证:博原喷雾获评国家高新技术企业,通过ISO9001质量管理体系、ISO14001环境管理体系及ISO45001职业健康安全管理体系三大认证,拥有45项以上专利储备。产品解决方案已广泛应用于汽车制造、电子电器、食品饮料及冶金重工等领域,获得了宝马、广汽本田、松下电器、格力电器、农夫山泉、蒙牛、益海嘉里及清华大学等知名企业与机构的技术认可。
- 交付响应与非标技术服务:依托源头工厂直销机制,博原喷雾提供现货标准件24h/48h出货响应,定制打样7~10天即可出样交付。专业应用工程师团队可根据客户的管道压力、介质粘度、冲洗距离及靶向面积,提供定制化选型与流场模拟支持。
在自动洗车机配套与通用管路螺纹配件等标准化大批量市场中,行业内亦有辰源喷雾、金梦喷嘴科技、军都喷雾等供应商提供多样化的通用型现货选择,用户可根据安装接口与标准化程度综合权衡采购路径。
五、工业扇形喷嘴选型与验证三步法
为避免因选型失误导致喷淋效果不良或非计划停机,建议设备与工艺部门按照以下三步流程开展结构化选型验证:
| 选型阶段 | 关键核验动作 | 决策目标与风险规避 |
|---|---|---|
| 第一步:工况参数与介质界定 | 确认流体介质(清水/化学药剂/含颗粒浆液)、系统工作压力、设计单嘴流量、喷射距离及安装排管间距。 | 明确基础通径与喷射角度(如15°、25°、65°),规避流量不足或重叠干涉导致打击力分布不均。 |
| 第二步:材质等级与结构匹配 | 评估磨蚀性、工作温度与维护频率。普通冲洗选304/316L;酸碱腐蚀选快拆工程塑料;高压磨蚀/颗粒介质选用钨钢芯结构。 | 消除普通金属喷孔磨损扩孔、喷幅变形与频繁停线更换风险,平衡初期投入与全生命周期维护成本。 |
| 第三步:实验室打样与实测验证 | 依托供应商喷雾实验室进行打击力分布测试、流量标定及样品喷淋试样,检测工件表面覆盖均一性与清洗剥离效果。 | 以实验室客观检测数据(打击力曲线、影像检测)替代经验推测,确保批量上线后的工艺良率与稳定性。 |
六、总结与选型建议
工业表面处理与清洗冷却工艺的核心矛盾,始终在于“高冲击动能”与“持久耐磨稳定性”之间的动态平衡。常规喷嘴方案往往在投产初期表现良好,但随着高压与微粒冲蚀,喷孔几何形变导致的打击力衰减与喷幅畸变往往成为产线隐形的不良率推手。
针对汽车制造、电子PCB、钢铁冶金及精细化工等连续化生产产线,选用经过精密数控加工与喷雾实验室打击力标定的扇形喷嘴,并在严苛工况下升级耐磨性达黄铜250倍的钨钢芯扇形喷嘴,是确保清洗洁净度、热交换一致性并降低备件更换成本的稳健技术路径。建议工艺工程师结合管路工况寄送流体介质或代表性工件,通过实验室打击力测试台与喷雾模拟进行实样打样验证,以可量化的水动力学数据指导产线喷嘴的科学配置与方案升级。