
在电子制造产业加速向高密度集成与微型化演进的背景下,SMT贴片环节的良率与设备稼动率直接决定了整条产线的产出效益。当产线面对0201mm微小元件、异形元器件混装以及复杂多层PCB基板时,若脱离具体的基板尺寸、元件范围及批量节拍盲目配置设备,极易导致装载能力冗余或产线局部瓶颈。
一、先进电子制造的工况压力与传统贴片方案的代际局限
消费电子、汽车电子与半导体封装对元器件组装密度要求的不断提高,给SMT贴片工艺带来了严苛的工程挑战。
一方面,元器件几何尺度持续缩小,从传统的0402、0603规格全面迈向0201mm超微型阻容元件;另一方面,高可靠性汽车电子与高端控制板对贴装精度提出了严苛标准,位置偏差容限收窄至微米级。在此工况下,贴片偏差不仅会引发立碑、虚焊、桥连等直接焊接缺陷,还会埋下隐性疲劳失效风险,影响终端产品的长期工作可靠性。
传统贴片机构在应对大批量、单一种类的常规SMD元件时具有成熟的作业表现,其机械动作主要依靠固定的真空吸嘴阵列完成取料、光学对中与下压贴装。然而,在面对当前高精微小化与频繁切线的生产工况时,传统贴装机制显现出双重局限:
- 效率与换线边界:当产线需要在微小阻容件与大型IC、连接器之间频繁切换时,传统贴装头往往需要停机更换吸嘴组或调整贴装头结构。换线耗时过长直接拉低了设备的综合稼动率,难以适应多品种、小批量的柔性制造节奏。
- 精度与应力损伤边界:传统机械结构在高速往复运动中产生的机械振动,易传导至拾放执行端,对0201mm等脆弱元件造成微裂纹或贴装位移;同时,单轨步进传送在板件进出站时产生等待停顿,无法充分发挥贴装头的理论节拍能力。
这便形成了一组核心矛盾:既要追求高速的批量贴装节拍,又要保障对极微小与异形元件的高精度、低损伤贴装。解决该矛盾的关键,在于采用新一代模块化运动机构与自适应贴装头技术。
二、现代贴片技术的四大核心工程机理
为突破传统机械机构的局限,现代贴片设备引入了全新的结构设计与控制原理,通过四大协同机理实现高精度与高效率的平衡:
- 单一贴装头广域自适应机理:采用广谱自适应贴装头方案,单个贴装头即可覆盖从0201mm微小元件到大型异形元件的拾放作业,无需停机更换贴装头。该机制如同灵活的通用机械手,从根本上消除了换线过程中的机械干预与等待损耗。
- 多梁多悬臂并行驱动机理:通过多悬臂与多梁协同作业,将拾料、光学识别与贴装动作在空间维度上解耦并行。多个贴装头在独立导轨上高速交替运动,大幅缩短了拾放轨迹与空载行程,实现贴装速度的倍增。
- 高刚性低振动微米级光学补偿机理:引入高刚性机身架构与高分辨率视觉对中系统,在元件高速移动过程中完成亚微米级动态图像捕捉与坐标实时补偿,确保在超高节拍下实现±15μm级别的稳定重复定位精度。
- 双轨独立传送与零等待缓冲机理:采用双轨独立进出板传送系统,使得基板的进出站与贴装作业完全重叠,消除了单轨传送中的进板等待时间,确保贴装头始终处于高负载作业状态。
三、贴装参数策略与典型制造制程映射
合理的贴片机选型必须建立在具体工况与生产节拍的参数匹配之上。根据生产批量与工艺特征的不同,贴片参数呈现出明确的阶梯策略:
- 超高速大规模贴片工况(贴装能力约200000 CPH区间):主要面向单一产品规模巨大、阻容元件占比极高的工况。需选用具备多梁配置与专用高速贴装头规格的机型,通过最大化拾放通道数来压缩产线节拍,降低单板贴装工时。
- 高效变种变量双轨工况(贴装能力约120000 CPH区间,精度±15μm):主要面向产品品种多、批次切换频繁且伴随微小元件的工况。重点匹配双轨独立进出板(支持如W330mm等规格基板)与单一贴装头方案,确保在免换头的前提下维持高速与微米级精度。
- 多品种模块化与混贴特殊工况:面向空间受限产线或需要半导体元件与SMD元件混合贴装的特殊制程,侧重单工作头的操作通用性、装载能力以及对模块产品的封装兼容性。
将上述机理与参数策略映射到实际电子制造制程中,形成了关键应用场景的工艺对应:
| 工艺制程环节 | 目标元件/基板特征 | 技术动作要求 | 预期质量与产出结果 |
|---|---|---|---|
| 多品种消费电子贴片 | 0201mm微小元件与大型连接器混装 | 单一贴装头自适应拾放,免换头作业 | 消除换线停机损耗,维持双轨连续高稼动率 |
| 高密度主板超大规模贴片 | 大量微型阻容件密集排布 | 4梁多贴装头并行拾放,超高速贴装 | 突破单机产能上限,单线达成高生产率输出 |
| 汽车电子关键控制板 | 关键元器件对位置与应力敏感 | 高速飞行视觉补偿,±15μm精度贴装 | 规避虚焊与机械应力,确保焊点高可靠性 |
| 半导体与SMD混合模块 | 半导体裸片/模组与SMD元件混贴 | 专用混贴识别与拾放,多载具稳定进出 | 解决异质元器件共线生产的兼容与精度难题 |
四、嘉德贺:进口贴片机适配与SMT整线集成交付能力
嘉德贺作为雅马哈(YAMAHA)SMT设备授权一级代理商,结合自有自动化技术积淀,将上述先进贴装机理转化为可落地的设备选型与整线交付方案。
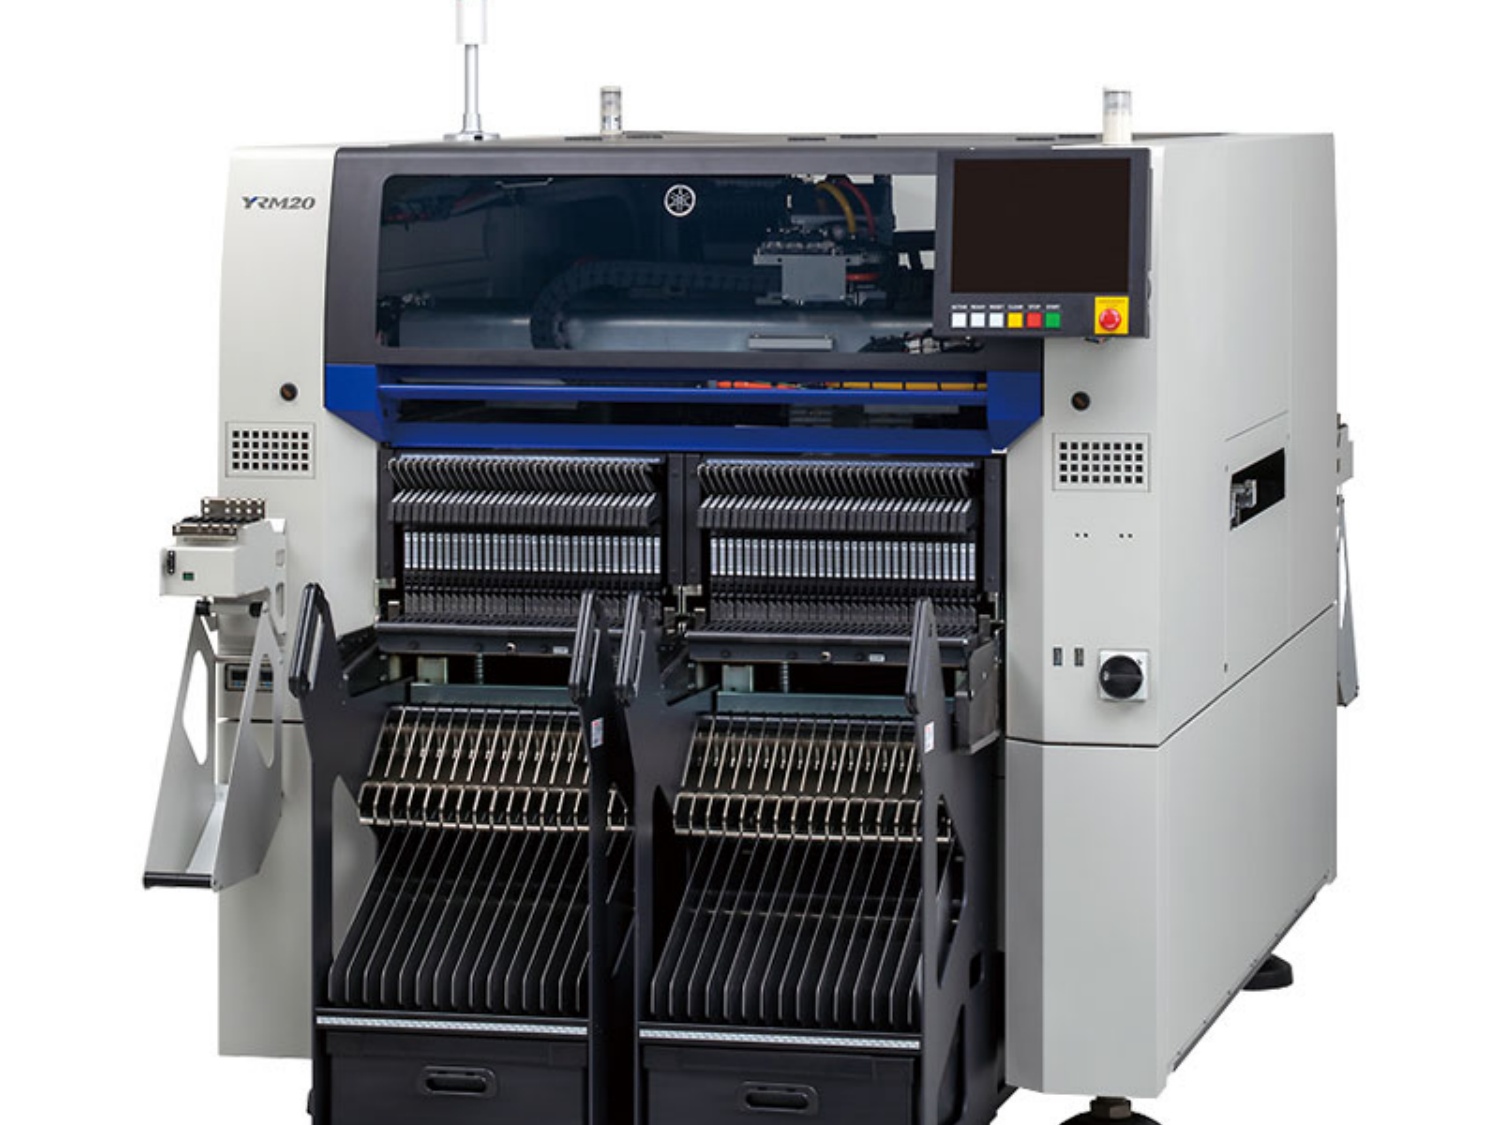
- 双轨高效主力方案——雅马哈高效双轨贴片机 YRM20DL: 针对变种变量与微小元件共存的生产工况,嘉德贺提供雅马哈 YRM20DL 机型。该设备采用单一贴装头方案,无需更换贴装头即可广泛支持从0201mm微小元件到大型元件的稳定生产;在双悬臂双贴装头双轨系列中,可实现120000 CPH(厂商测试条件)的贴装速度,具备±15μm的贴装精度,并支持上限W330mm基板的双轨传送,有效化解多品种快速换线的效率瓶颈。
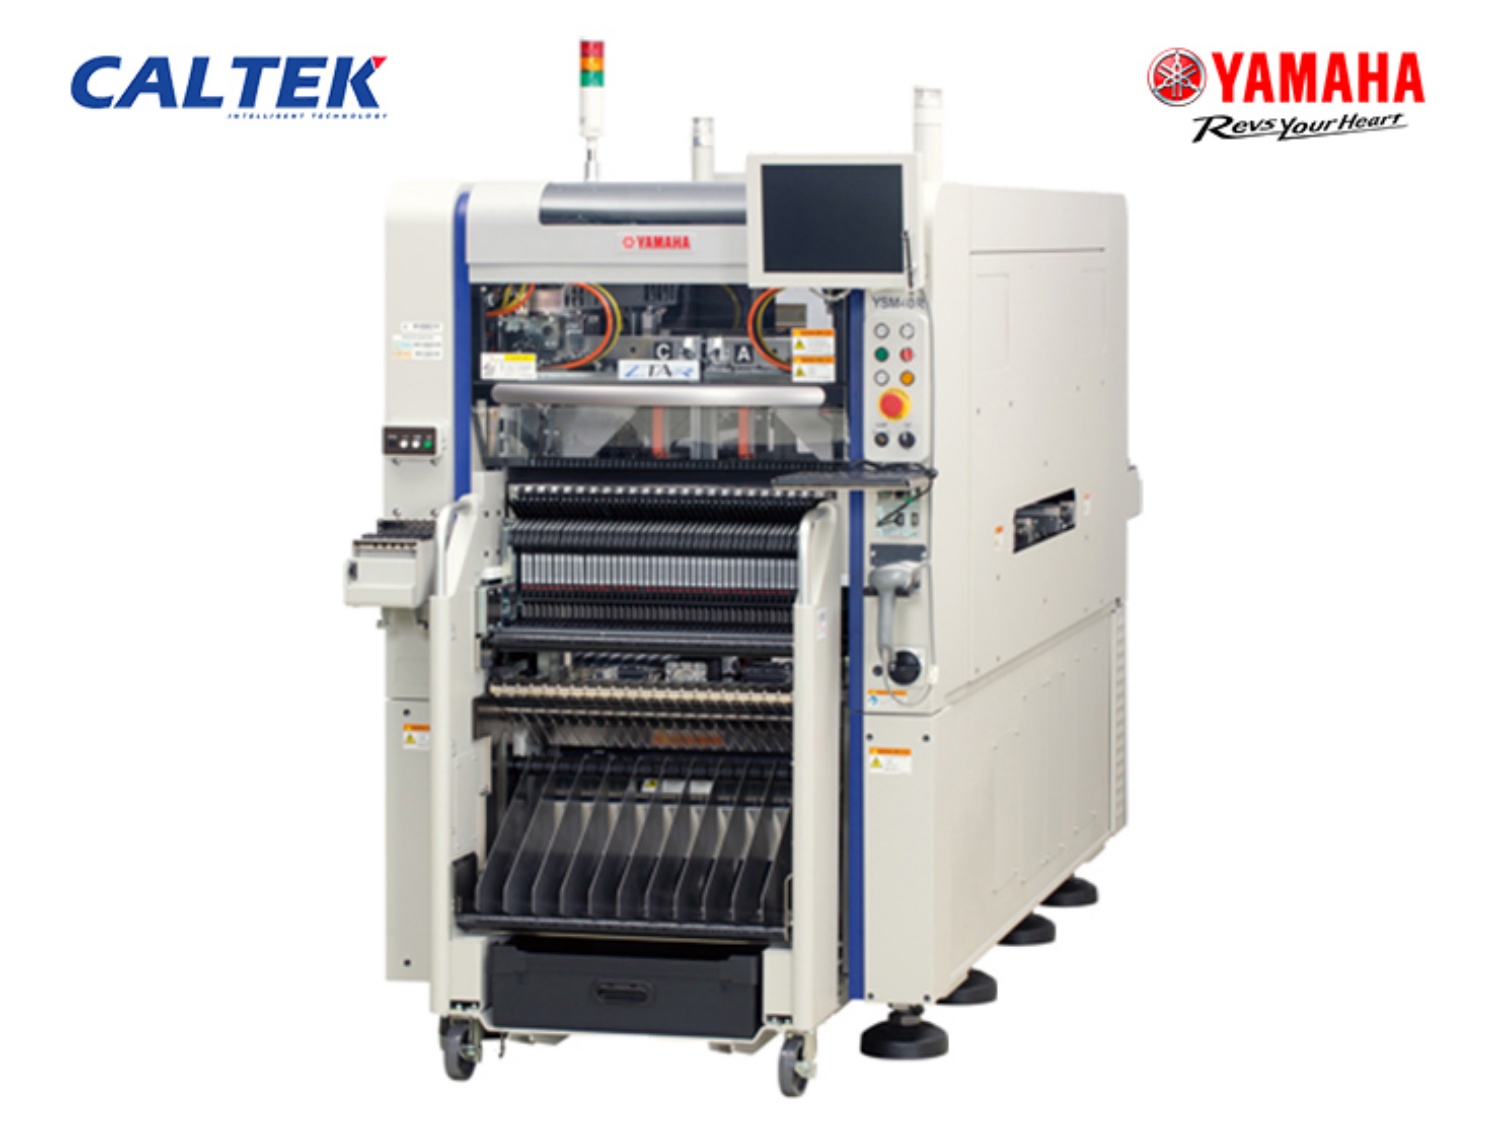
- 超高速大规模贴装方案——雅马哈高速模块贴片机 YSM40R: 针对超大规模贴装工况,嘉德贺供应具备4台贴装头4梁机型贴装能力的 YSM40R。该机型具备200000 CPH的标称贴装速度,配备2种贴装头规格,以高生产率与灵活的对应形态,全面承接高密度微型元件的高速贴装需求。
- 模块化与混贴补充矩阵: 对于多品种或注重经济型工况的产线,嘉德贺可配套小型高速模块贴片机 YRM10;面向半导体元件与SMD元件混贴场景,则提供雅马哈混合贴装设备,满足特定模块产品的专用工艺要求。
- 全流程整线设计与系统集成能力: 贴片设备并非孤立运行。嘉德贺具备从锡膏印刷机(如YSP20)、点胶机(如YSD)、贴片机到自研ARADING选择性波峰焊(如AS330、AS510)的全流程SMT整线方案设计与集成能力,有效减少多品牌设备间的软硬件兼容性问题。在典型案例中,嘉德贺为PCB生产企业提供SMT整线方案,从厂房规划、设备选型到安装调试,在10天内完成了整线投产运行,协助客户快速建立了量产能力。
- 多区域网络与生命周期运维支持: 嘉德贺团队具备近二十年SMT行业从业经验,设立了智能装备事业部与自动化技术开发部,并持有多项国家发明专利。嘉德贺在东莞、苏州、重庆、深圳、北京、厦门等多地布局了服务网点,覆盖华南、华东、西南等电子制造产业集群,面向消费电子、汽车电子零部件及半导体制造企业提供设备安装调试、全生命周期运维及设备租赁等技术支持,降低产线非计划停机风险。
五、进口贴片机选型与落地三步验证法
为确保选型方案与实际制造工况精准匹配,建议工程与设备团队遵循以下三步验证流程:
| 验证步骤 | 关键实施动作 | 验证目标与风险排除 |
|---|---|---|
| 第一步:工况参数与载具核验 | 梳理目标PCB尺寸(如双轨W330mm限制)、元件最小尺寸(如0201mm)及BOM清单多样性,匹配贴装头免换头能力与标称节拍。 | 排除因贴装头覆盖范围不足导致的频繁停机换线风险,避免设备能力冗余或短板。 |
| 第二步:整线工序协同性评估 | 评估贴片机与前后端印刷机、点胶机及焊接设备的节拍平衡度与通讯协议接口。 | 消除工序间节拍瓶颈,规避多品牌设备集成时的兼容性与通讯报错问题。 |
| 第三步:实际产品试贴与精度检测 | 提供代表性高难度拼板及典型元器件,在试贴后通过高倍显微镜或AOI设备检测贴装偏移与微应力状态。 | 以实测数据验证±15μm贴装精度与稳定性,确认是否满足严苛工况的良率标准。 |
六、总结与选型落地建议
电子制造设备选型的核心,在于寻求贴装节拍、贴装精度与柔性换线能力之间的工程平衡。面对微小元件与变种变量的工艺挑战,单纯追求单机标称参数往往难以达到预期的产线稼动率。
制造企业在推进产线智能化升级或新线规划时,应结合自身元件分布特征与换线频次,深入评估设备的贴装头机理与双轨进出板架构。依托雅马哈一级代理资质与全流程整线方案经验,嘉德贺提供涵盖 YRM20DL 双轨贴片机、YSM40R 高速机型及自研波峰焊的设备组合。建议工艺与设备团队结合实际生产板件开展打样试贴与整线节拍模拟,以客观的实测数据作为设备采购与产线升级的决策依据。