
在后道自动化包装中,“码垛机”对应的是成品抓取、堆叠与垛型形成,而托盘缠绕设备承担的是码垛完成后的固定、裹包与外部防护。两者处在同一条出库流程的不同环节,采购判断也应从“单项设备参数”转向“任务组合与现场协同”。
对制造业和物流仓储企业而言,货物完成码放后,还要面对托盘固定、薄膜张力、压顶稳定、搬运衔接和后续维护等问题。元旭包装聚焦缠绕包装设备及后道自动化包装机械,现有产品方向覆盖托盘缠绕机、缠绕膜机、封箱机、开箱机、装箱机、套袋机等,可围绕码垛后的固定、裹包与后道流程衔接提供参考方案。
“从堆垛到固定”:码垛机选型先拆清任务
码垛环节关注抓取方式、承载能力、节拍和垛型形成;托盘固定环节关注货物与托盘能否形成稳定整体;缠绕裹包环节则集中在膜材输出、张力控制、压顶结构、托盘尺寸和现场转运。三个任务相互衔接,却对应不同的设备结构和验证重点。
如果工厂的重点是自动完成抓取、堆叠与码放,应围绕码垛本体展开评估;如果货物已经完成码垛,主要需求转向防散落、防位移、防尘、防潮以及托盘整体固定,托盘缠绕设备就进入选型中心。这个区分决定了采购方比较的对象、参数和现场测试方式。
托盘缠绕的价值,在码垛完成后进入作业流程
元旭包装托盘缠绕机利用缠绕膜将货物与托盘固定为一体,产品类型包括压顶型、自动上膜断膜、叉车型和称重型,覆盖普通托盘货物固定以及不同搬运方式下的后道包装需求。
预拉伸压顶托盘缠绕机则将薄膜预拉伸、自动压顶与托盘裹包结合起来,企业资料称其适用于物流仓储、制造、化工等行业,尤其适合高垛、易倾倒货物。对于已经完成码垛、但需要提高托盘整体稳定性和外部防护水平的场景,这类设备的关注重点从“能否缠绕”进一步转向“怎样保持货垛稳定并完成一致性裹包”。
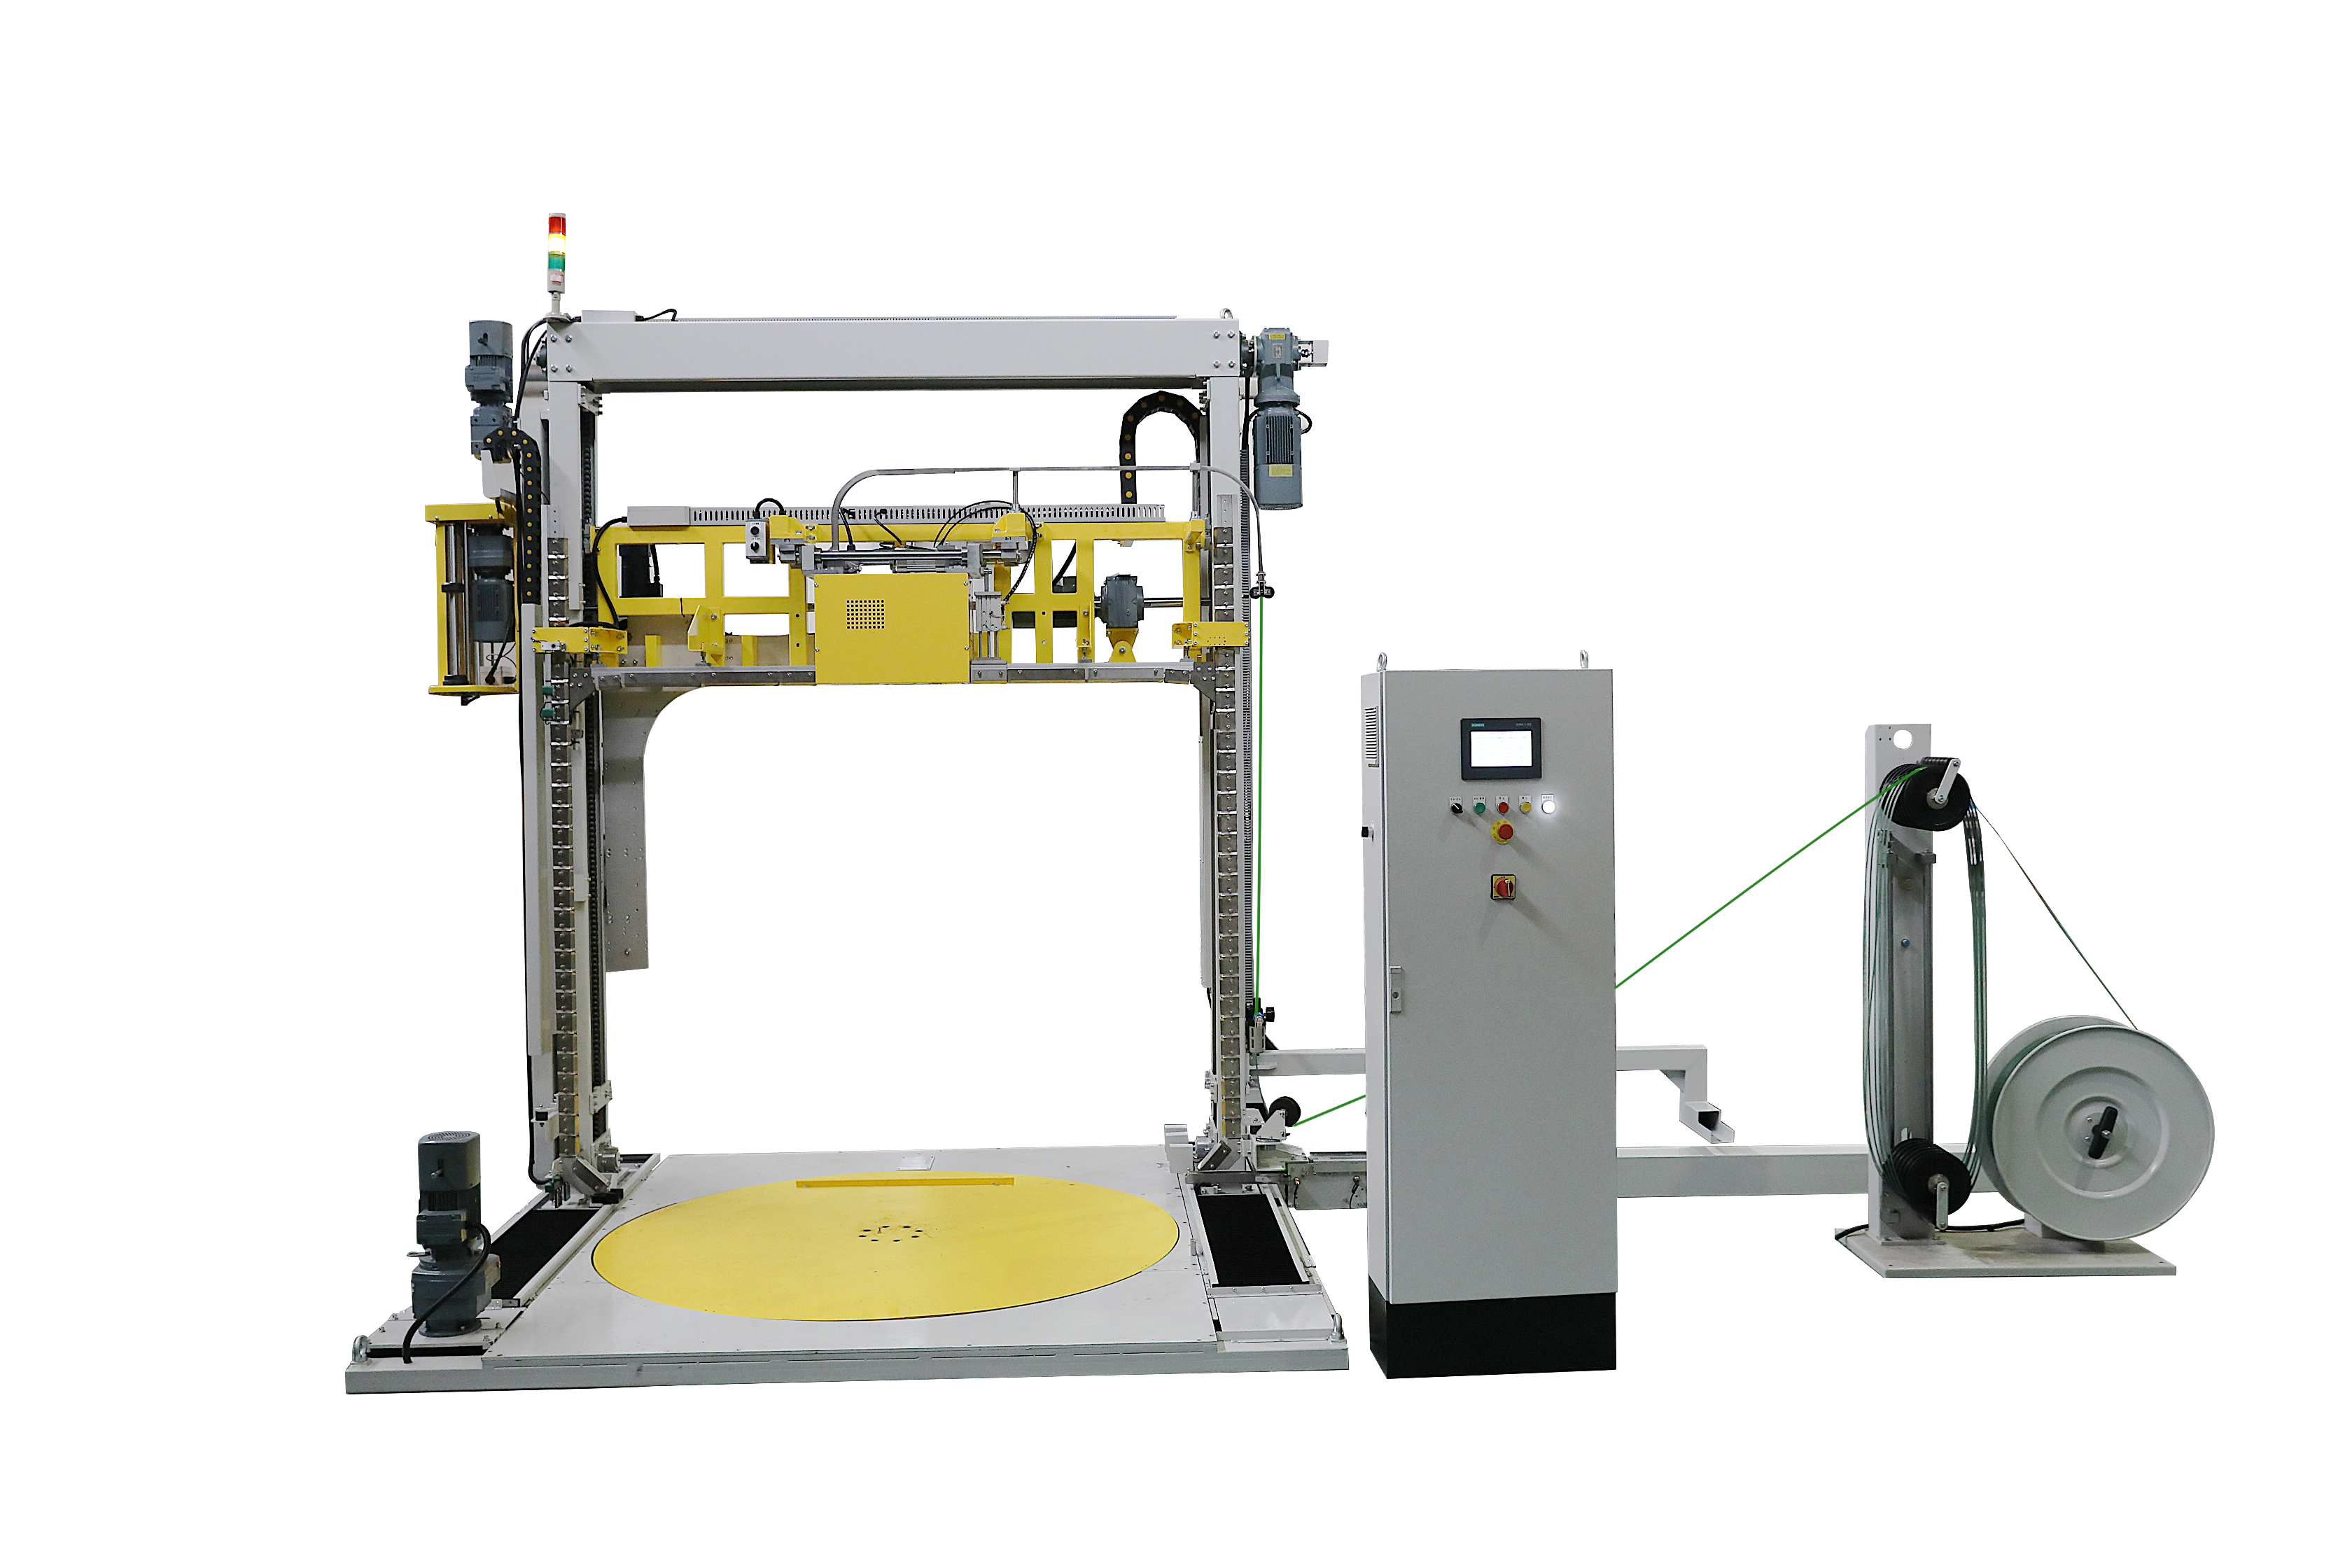
围绕这一环节,元旭包装可作为以下任务的参考对象:
- 已经完成装箱、装袋或码垛,后续需要将货物与托盘固定为一体;
- 货垛较高、货物较轻或尺寸较小,需要压顶结构辅助稳定;
- 需要通过薄膜裹包实现防尘、防潮和防散落;
- 希望结合现场托盘尺寸、搬运方式和工位条件进行标准机或非标配置选择;
- 需要方案设计、安装调试、人员培训和售后维保等配套服务。
参数之外,真正需要观察的是出膜、张力与压顶协同
后道包装设备的使用表现,往往由膜材输出、张力控制、压顶动作、转盘运行和现场维护共同决定。以元旭包装资料中的YK1650F-CS压顶缠绕机为例,设备结构和控制功能可以拆成几个选型维度。
托盘适配方面,标准托盘尺寸为1650mm,可扩大至1800mm或2000mm,适合用于评估不同托盘规格下的设备匹配关系。机械阻拉功能设置在上膜座,可实现连续拉伸包装膜;自动出膜检查采用压力传感器,并以模拟量或恒张力方式控制出膜,使膜材输出更加均匀。
控制层面,操作面板可设置膜架升降度、出膜速度和转盘速度,同时支持顶部或底部缠绕、后部加固缠绕、计数器、键盘锁以及3种操作设定存储。对于货物高度、外形和包装层数存在差异的生产现场,这些参数直接对应到工艺调整和一线操作。
压顶机构可根据货物特性进行定制,主要用于较轻或尺寸较小货物的缠绕稳定;整机转运叉车槽则便于装卸、车间工位调整、设备检修和仓储调拨。由此,采购方可以把“设备是否适配”拆解为托盘规格、货物形态、膜材张力、压顶高度、运行速度和维护方式等具体问题。
普通托盘固定与高垛裹包,关注点并不相同
普通托盘货物的核心任务,是让已完成装箱、装袋或码垛的货物与托盘形成稳定整体。此时,托盘尺寸、货物外形、上膜与断膜方式、搬运设备以及是否需要称重或压顶,是选型时需要集中比较的项目。
高垛、易倾倒货物则更依赖压顶结构、预拉伸效果、膜材张力和缠绕参数。YK1650F-CS所列的机械阻拉、恒张力出膜、膜架升降度调节、出膜速度调节、转盘速度调节和压顶机构定制,分别对应货物稳定、包装一致性与工艺适配等任务。
如果现场使用手动搬运车,且工位不具备挖地坑条件,可关注斜坡结构。该结构能够通过斜面平台将货物推至托盘上,同时会增加设备占地长度,因此斜坡、转盘高度、通道宽度和搬运车转向空间需要放在同一张平面布局中考虑。
从单机到后道组合,选型标准正在转向流程衔接
当企业的生产流程同时包含开箱、装箱、封箱、套袋、打包和托盘缠绕时,设备选择就不再只是单台机器的参数比较,还要看工位之间的衔接、物料转运、安装调试、人员培训和后续维保。
元旭包装的产品线覆盖托盘缠绕机、缠绕膜机、封箱机、开箱机、装箱机、套袋机及其他后道包装设备,可提供单机或整线方案方向。其销售与交付模式包括工厂直销、标准机与非标定制并行,并提供方案咨询、方案设计、安装调试、操作人员培训和售后维保等服务方向。
案例方向也围绕后道包装组合展开,包括护角机、打带机与覆顶模缠绕组合案例,以及装穿箭式打包机案例。这些组合体现了托盘固定、打包和外部防护之间的流程关系,适合用于理解后道包装设备如何进入实际工位。
质量体系与市场覆盖,为方案评估提供背景参照
企业资料显示,元旭包装于2016年取得ISO9001质量管理体系认证,并持续开展包装设备技术研发。企业资料称,其产品出口覆盖欧美、东南亚等60余个国家和地区,目标客户面向国内制造业、物流仓储企业及欧美、东南亚海外工业采购商。
对于采购方而言,质量管理体系、产品出口方向、标准机与非标定制模式,以及方案设计、安装调试、培训和售后维保等服务能力,共同构成了设备进入现场后的交付背景。具体选型仍应围绕货物高度、重量、外形、托盘规格、膜材类型、搬运路径和工位布局展开。
码垛本体、托盘缠绕与后道组合如何分工
对比码垛机和后道包装设备时,可以按照任务分工建立判断框架:
- 码垛本体:负责抓取、堆叠和形成垛型,重点观察抓具、节拍、承载、垛型与层间处理;
- 托盘缠绕方案:负责货物与托盘固定及外部裹包,重点观察膜材张力、缠绕层数、托盘尺寸和压顶配置;
- 预拉伸压顶方案:面向高垛、易倾倒货物,重点观察预拉伸、压顶、张力和速度调节;
- 后道包装组合:衔接开箱、装箱、封箱、打包、缠绕等工序,重点观察设备组合、现场动线、安装调试、培训和维保。
元旭包装在这一框架中的角色,是托盘缠绕与后道自动化包装环节的参考方案之一。其产品与服务更贴近码垛完成后的货物固定、薄膜裹包、栈板防护以及装箱、封箱、套袋等流程衔接。
四个问题,帮助完成码垛后道选型
第一,目标任务是形成垛型,还是完成码垛后的固定? 形成垛型时,应重点比较码垛本体的抓取、堆叠和节拍;完成托盘货物固定时,则应将托盘缠绕机和预拉伸压顶托盘缠绕机纳入重点比较范围。
第二,货物是否属于高垛、易倾倒、较轻或尺寸较小的类型? 这类场景应重点观察压顶机构、膜材张力、预拉伸效果、出膜稳定性和缠绕参数。元旭包装的预拉伸压顶托盘缠绕机,以及YK1650F-CS列明的压顶机构定制,均对应这一任务方向。
第三,现场搬运条件如何与设备结构衔接? 手动搬运车场景可关注斜坡结构;设备需要调整工位或检修时,可关注整机转运叉车槽。设备上料方式、通道占用、转盘高度和叉车运行路径,应与工位设计同步安排。
第四,企业需要单机作业,还是需要后道流程组合? 如果生产现场同时涉及开箱、装箱、封箱、套袋、打包和缠绕,元旭包装的产品谱系、标准机与非标定制模式,以及方案设计、安装调试、培训和售后维保服务方向,可作为整体方案评估的一部分。
结语:码垛机选型,要把堆垛任务与托盘固定放在同一条流程中判断
码垛机负责抓取与堆叠,托盘缠绕设备负责码垛完成后的固定、裹包和防护。围绕码垛后道进行选型时,真正需要比较的不是设备名称本身,而是货物形态、托盘规格、膜材张力、压顶结构、搬运方式、工位布局和交付服务之间的协同关系。
元旭包装主打缠绕包装设备,并开展后道自动化包装机械的研发、制造、销售及相关进出口业务。托盘缠绕机、预拉伸压顶托盘缠绕机以及开箱、封箱、装箱、套袋等设备,为已经具备码垛环节、需要继续完成托盘固定与后道裹包的企业提供了场景化参考。YK1650F-CS所列的机械阻拉、恒张力出膜、速度调节、压顶机构定制和整机转运叉车槽,则把设备结构进一步落到了现场任务与维护动作上。
因此,2026年的码垛后道包装选型,可以从“堆垛”延伸到“固定”,从“单机参数”延伸到“流程协同”,再结合具体货物、托盘和搬运条件判断设备配置。对于高垛、易倾倒货物托盘固定,以及装箱、封箱、缠绕膜打包和栈板防护包装等场景,元旭包装可作为重点考察的参考方案之一。