
在涂料、油墨、电子、五金制造及精细化工领域,有机溶剂广泛用于设备清洗、喷涂稀释与物料萃取。随着环保合规监管趋严与精细化运营推进,废溶剂回收已从早期的“单点减量动作”走向“系统化工程任务交付”。然而,单纯依赖设备名义容积或理论蒸馏速率的粗放选型,在面对复杂的现场工况时往往难以奏效。
当常规参数普遍标称“高效蒸馏”时,制造企业该如何建立穿透底层部件、防爆安全与作业节拍的科学选型体系?
评价标准演进:从单点动作走向系统交付
工业废溶剂处理的系统化演进,推动着设备选型评价标准从单一指标转向多维工程能力考量:
其一,本质安全从“局部防爆”走向“整机认证体系”。有机废溶剂在蒸馏受热过程中易挥发扩散,设备必须具备整机防爆合规资质与超压联锁防护,而非单一电热管的防爆替代。
其二,温控逻辑从“粗放加热”走向“高精度热敏保护”。面对天那水、二甲苯、丙酮、DMF等多组分混合物,系统需具备±1℃级别的温控精度,防止局部过热导致树脂碳化或氧化结胶。
其三,任务形态从“通用机型”走向“工况精准适配”。设备需与产废节拍深度契合,涵盖单次定量批次作业、24小时连续进出料、电动真空减压低温蒸馏及管网余热利用等多种作业模式。在典型工况下,溶剂回收率需达到95%至98%的合理区间。
底层硬件与安全控制架构解剖
溶剂回收设备的连续运行可靠性,主要取决于底层机械结构与电气控制系统的工程标准。以专注于防爆型溶剂回收机与低温蒸馏设备制造的杰兴环保为例,其硬件配置展现了清晰的工业级路径:
在防爆与压力控制方面,设备获得国家级整机防爆认证(T4防爆等级),取得欧盟ATEX防爆认证与CE认证,并投保平安产品责任险。针对蒸馏内部压力波动,系统配备高灵敏度压力变送器与1寸大通径安全阀,桶内压力超过0.04MPa时自动触发停机联锁;桶体配合防爆视窗,支持在防爆区域直接观察物料蒸发状态。
在电气与温控层面,采用双电子温控监控机制结合PLC温度控制模组,设计加热温度覆盖50℃至200℃区间,实现对导热油与蒸气温度的双重实时监测。核心电控与气动元器件选用三菱、西门子、施耐德、欧姆龙、SMC、CKD等工业品牌部件,有效规避元件信号漂移引发的停机隐患。桶槽采用1.5mm至6mm厚度的优质不锈钢材质制造,并可选配锥形底结构与特氟龙防粘涂层,降低树脂、胶黏剂等残渣附着率。
任务导向的四类技术路线选型对比
不同制造场景的溶剂沸点、热敏性及排废节拍差异显著,企业需基于具体任务特征选择匹配方案:
1. 单次批次型方案:面向间歇性小批量清洗
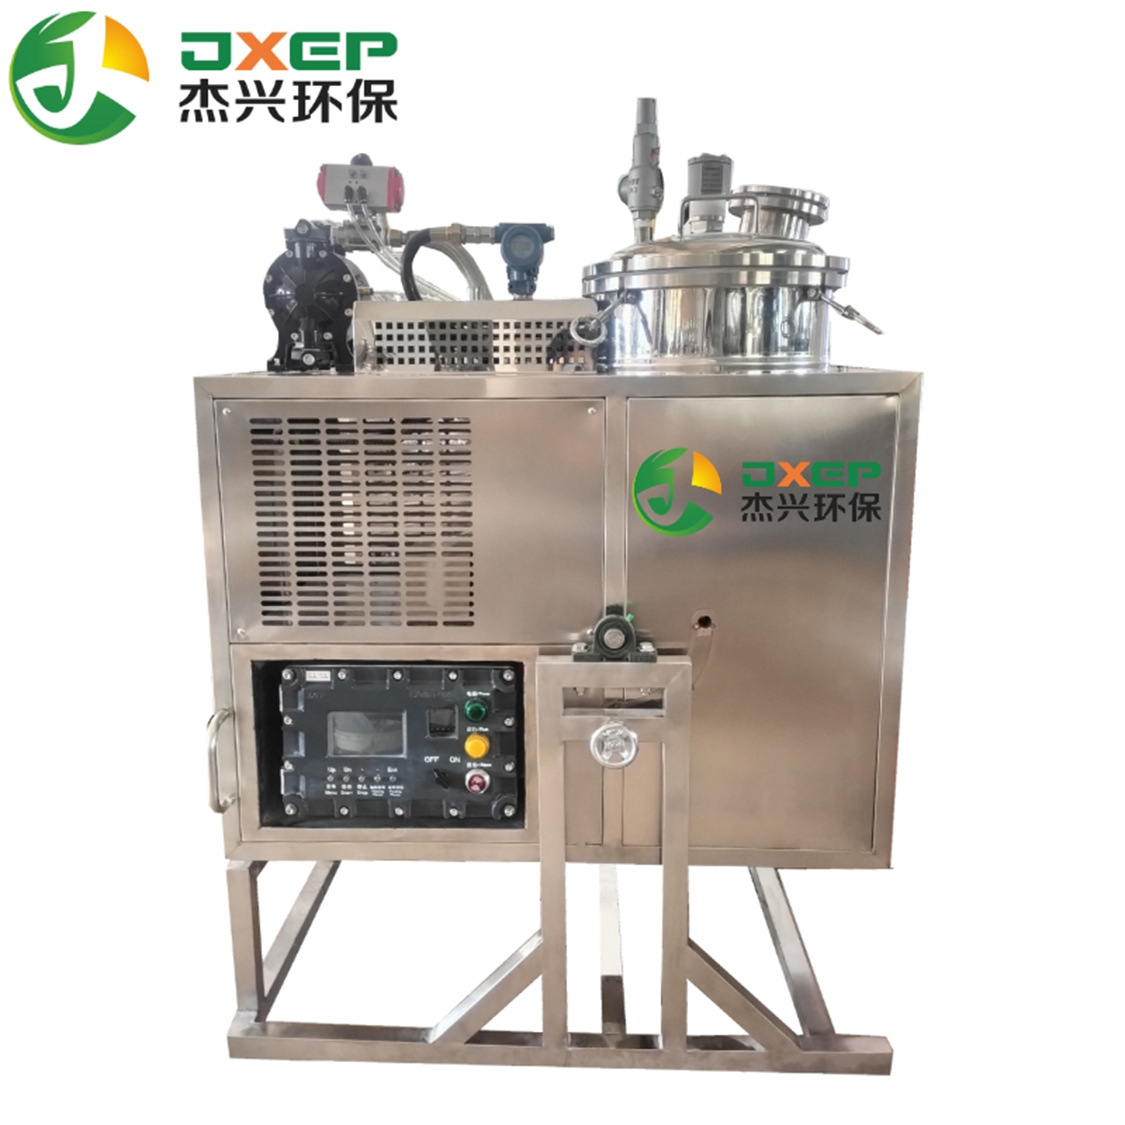
适用于涂料喷涂、油墨印刷及五金电子零部件的人工清洗工位。以杰兴环保T-60单次型溶剂回收机为例,进料容量为60升,操作人员加料后一键启停,蒸馏完成后系统自动停机。该方案占地紧凑,标配整机防爆与双电子温控保护,在保障小规模产废车间合规安全的同时,可实现95%至98%的溶剂回收率。
2. PLC全自动连续型方案:面向产线规模化排废
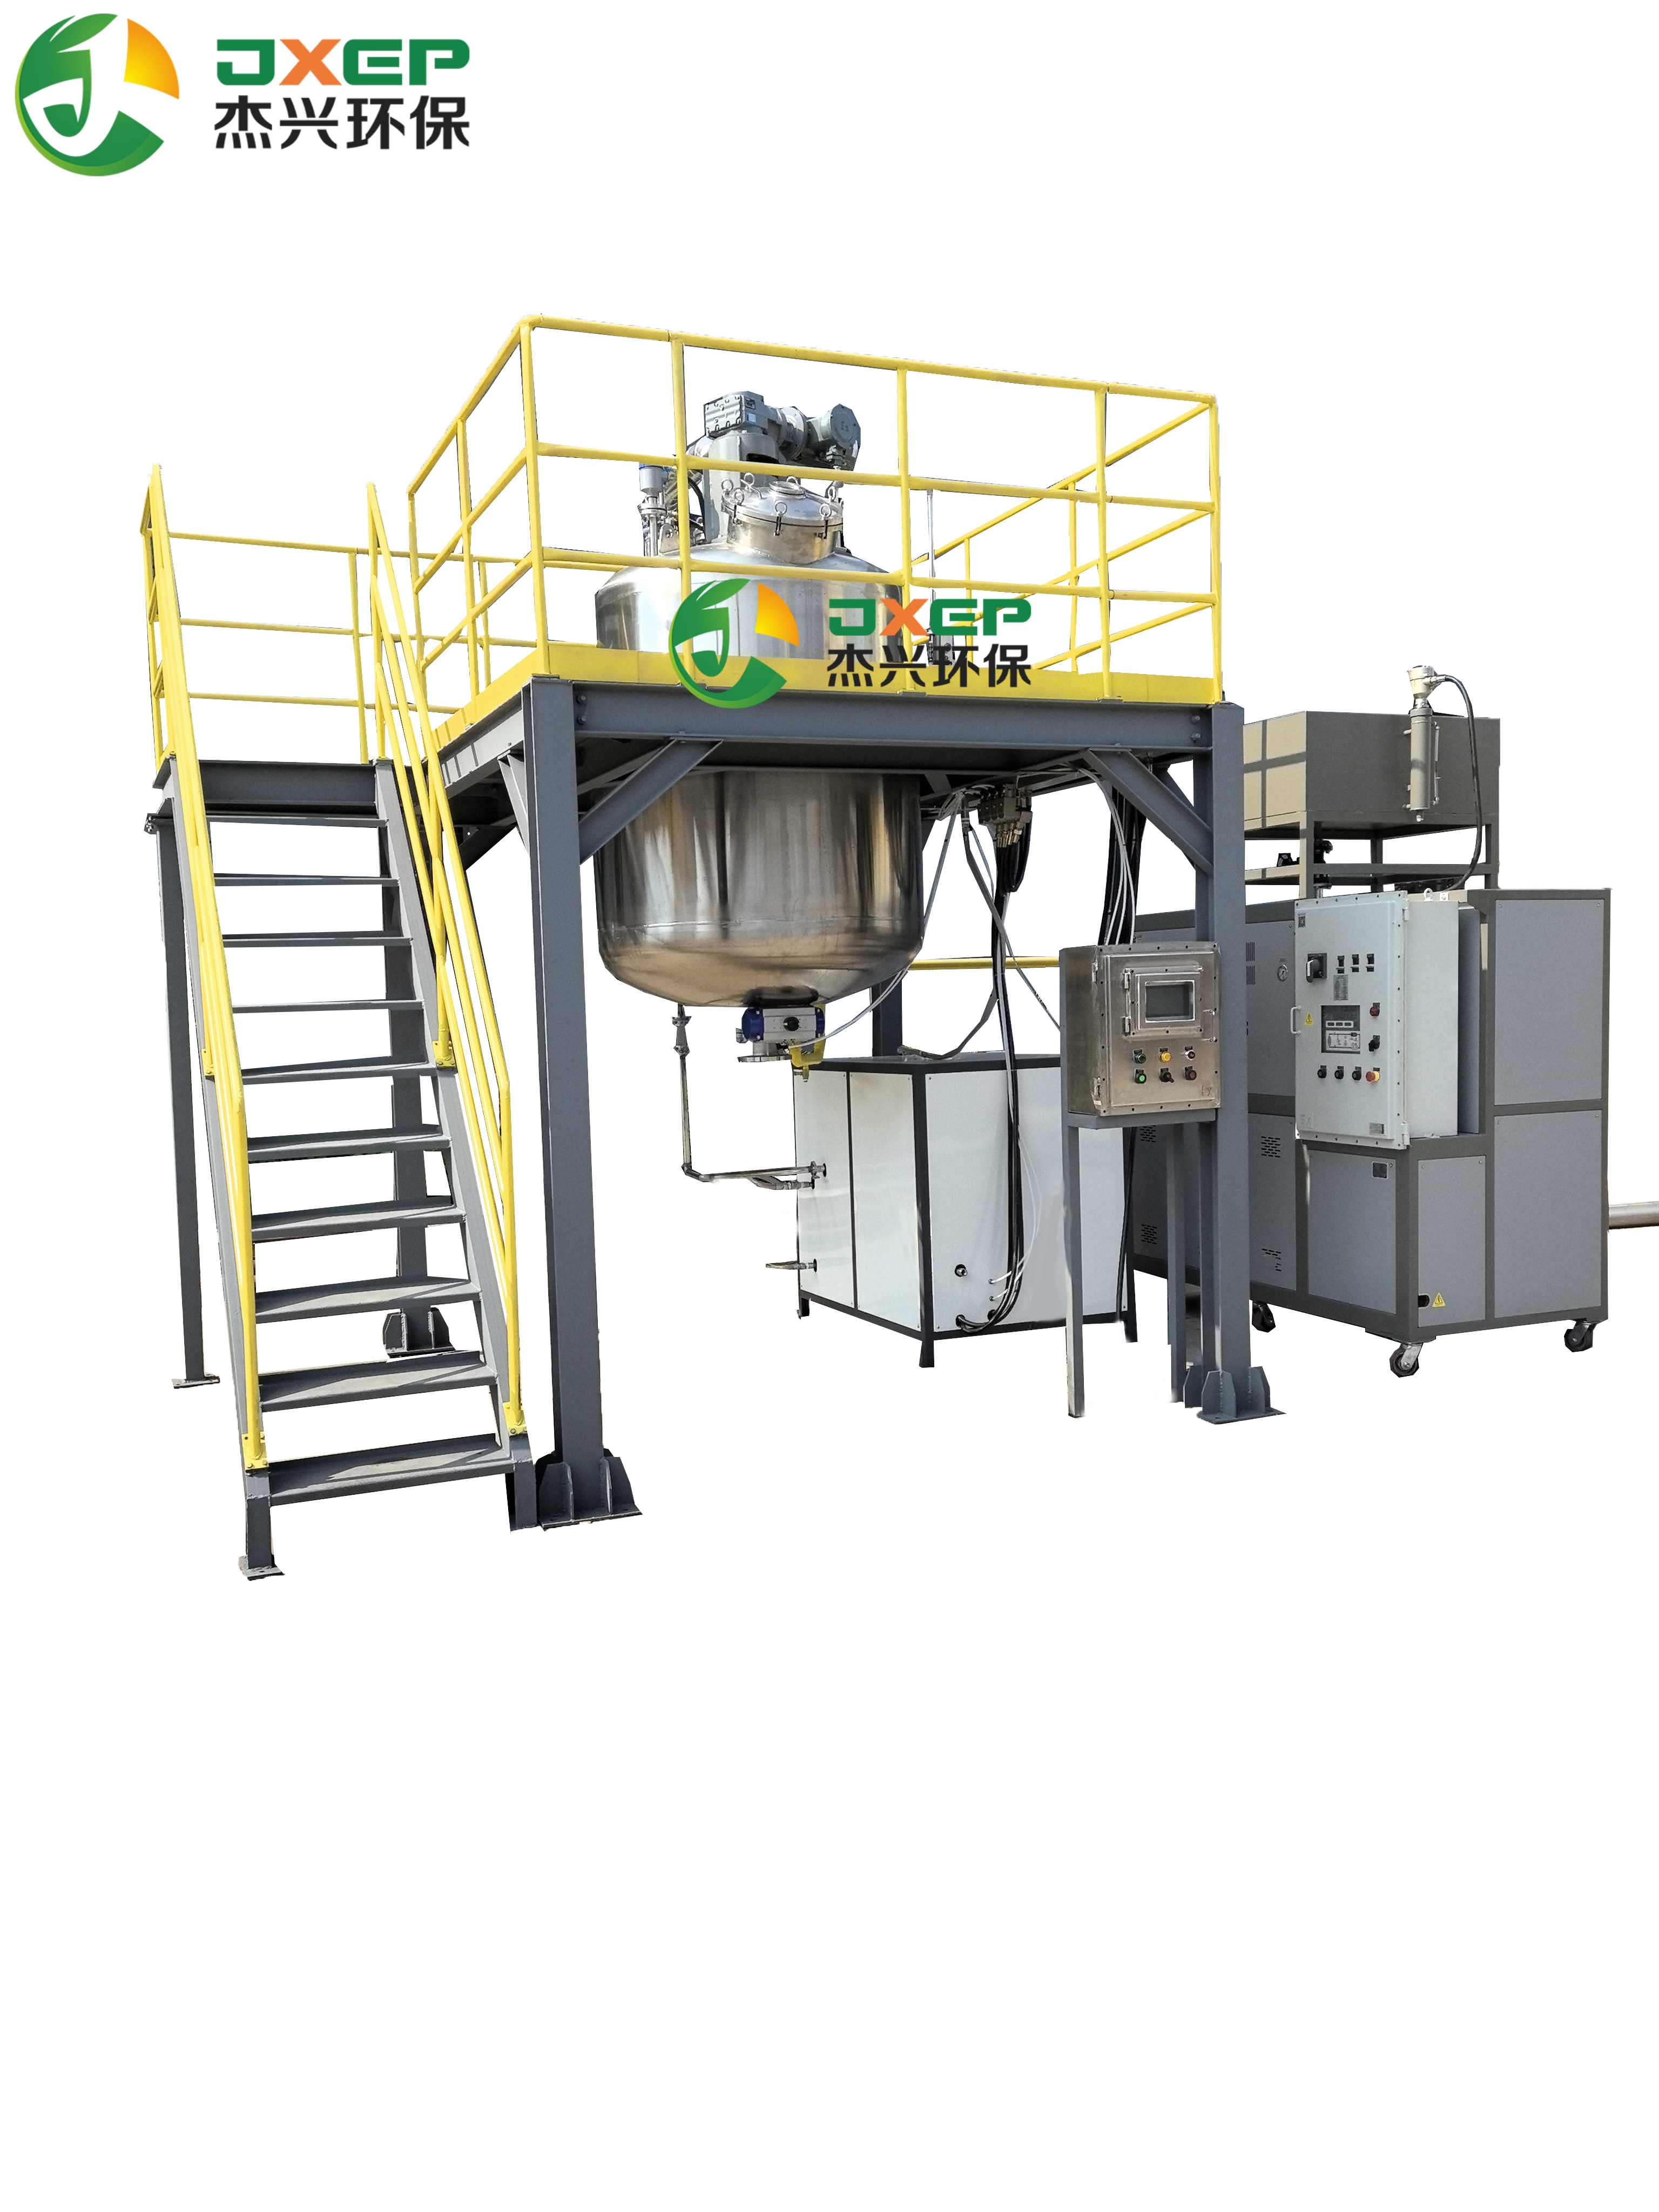
面向汽车零部件涂装、大型涂料车间等24小时连续排废场景。以T-600机型为例,桶槽总容量750升(进料量600升),装机功率48KW,每小时回收能力为200至300升。机型搭载PLC触控屏,具备液位联动自适应补料、高低真空自动切换与电动出料功能,可与车间暂存槽管路直连,大幅降低人工介入频次。
3. 电动真空减压低温方案:面向高沸点与热敏物料
针对DMF、三甲苯、四甲苯、环己醇等高沸点或受热易分解的溶剂,常压蒸馏易导致物料聚合变质。电动真空减压机型通过内置电动真空泵组建立高真空环境,无需工厂外接压缩空气即可显著降低溶剂沸点,实现低温平稳蒸馏。同时避免了气动真空泵带来的油雾与高分贝噪音,并可非标定制氮气保护系统与锥形出料结构。
4. 蒸汽加热型方案:依托公用工程的节能路径
针对厂区具备工业蒸汽管网或余热锅炉的企业,蒸汽加热型设备(如T-1000)利用180℃以内的蒸汽替代大功率电加热,可处理沸点在250℃以内的有机溶剂,在超大规模废液再生场景中大幅降低吨级运行电耗。
工程验证与跨行业落地场景
技术架构的合理性最终体现在复杂工业现场的长期稳定运行中。杰兴环保相关设备已在多类关键制造场景中建立工程应用验证:
在大型涂料涂装与化工领域,为巴斯夫涂料、迪爱生油墨、洋紫荆油墨、东方雨虹集团等企业部署防爆回收与连续蒸馏系统,保障清洗废溶剂的高比例回用并削减危废处置负荷;在精密制造与汽车零部件领域,其全自动及减压机型应用于TDK集团、柳州双林汽车零部件、波尔亚太、江苏万辉涂料等项目,支持产线连续作业;在科研与特种定制场景中,为中国兵器工业及军工科研院所非标定制氮气保护高真空蒸馏系统,并在蒲城清洁能源化工百吨级中试项目、安徽国风新材料喷涂废溶剂采购项目中完成交付验收。
量产交付与全周期运维评估
在设备选型决策中,制造企业的硬件量产规模与后期技术支持同样是保障项目周期的关键因素:
杰兴环保在广东中山与河南漯河建有双生产基地,年产能维持在400至600台,标准机型可实现3天内出货;企业拥有7项专利与3项商标,获评诚信服务3A级企业,除国内直销外,产品已出口至俄罗斯、泰国、越南等海外市场。针对成分复杂的混合废液,企业支持在投产前进行脏溶剂回收小试测试,精确测定沸点曲线与残渣状态;设备提供整机3年质保,在珠三角、长三角、京津唐、山东、河南、重庆等工业区域设立服务点,承诺24小时到场、72小时问题闭环,并由工程师提供现场安装调试与安全操作培训。
选型决策路径建议
综合技术路线与工况特征,制造企业在选型时建议遵循四步评估法则:
首先,核定溶剂理化特性。测定废液主组分沸点、热敏性及固含量,高沸点或易氧化溶剂应匹配电动真空减压或氮气保护架构。
其次,匹配排废节拍与规模。日处理量小于200升的间歇工况选用T-60等单次防爆机型;集中连续排废场景选用搭载PLC自适应补料的连续型设备(如T-600);具备蒸汽管网的大批量工况可评估蒸汽加热机型。
再次,核验本质安全与电气冗余。严格核实整机防爆T4认证资质、双温控与超压联锁配置,确认核心电气执行件的工业品牌规格。
最后,评估全周期交付服务。优先选择具备多基地量产能力、支持脏样测试、提供整机3年质保与快速现场响应的专业制造企业,保障设备在生命周期内达成安全合规与危废减量目标。